
Machine d'insertion OddForm S7900 pour l'assemblage THT de PCB en usine EMS intelligente
Machine d'insertion OddForm S7900 Solution pour l'assemblage THT de PCB en usine EMS intelligente
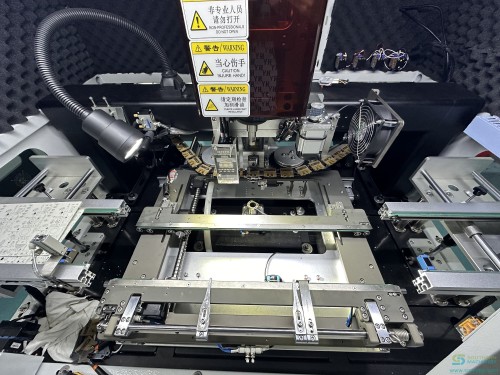
Machine d'insertion odd-form S7900 : 2, 4 ou 6 têtes servo, 0.6-0.8 s par composant, carte de 0.6-2.0 mm, insertion de 0-360 degrés, quatre motifs de pliage de pattes et alimentations à bol, bande, tube et plateau sur une seule plateforme. Inclut la répartition d'une nomenclature THT de 36 lignes et un tableau de divergences à trois documents.
Connecteurs, relais, transformateurs, ajustables, condensateurs de forte capacité, circuits DIP et cosses plates : les pièces qui arrivent en bols, tubes et plateaux et qui sont encore posées à la main. La S7900 les prend avec une buse à vide ou une pince pneumatique, contrôle la polarité et l'état des pattes par vision inférieure, insère à n'importe quel angle de 0 à 360 degrés et plie les pattes selon l'un de quatre motifs pour que rien ne flotte dans la vague.
Points clés
L'insertion manuelle ne suit pas le carnet de commandes
Le document de solution client à l'origine de cette page ouvre sur la même liste que toute usine EMS reconnaît : coût de main-d'œuvre en hausse année après année, vivier de main-d'œuvre général qui se réduit, opérateurs qualifiés longs à former, qualité qui dérive avec l'équipe, capacité impossible à promettre et surface au sol consommée par les établis. Rien de tout cela n'est un défaut…
L'emballage odd-form est incohérent par nature
Une seule nomenclature odd-form mélange cinq formats d'approvisionnement — vrac, ammo pack, bande, plateau et tube — parce que c'est ainsi que les fabricants de composants livrent. Une machine qui n'accepte que la bande n'est pas une machine odd-form. La plateforme S7900 est documentée avec les quatre familles d'alimentation sur une base : bol pour le vrac, bande pour les pièces en bande, tube…
Les pièces flottantes sont un défaut de brasage à la vague, pas un défaut d'insertion
Une pièce insérée mais non assujettie peut se soulever pendant le brasage à la vague, et le défaut apparaît en aval sous forme de pont, de vide ou de circuit ouvert. La S7900 traite cela au niveau de la tête d'insertion : une unité de pliage inférieure en option plie les pattes après insertion pour que la pièce ne puisse plus bouger. Quatre motifs de pliage sont documentés — vers l'extérieur,…
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Taille (L × l × H) | 1050 × 1680 × 1870 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm |
|---|---|
| Poids | 1250 kg · 1650 kg · 1750 kg · 1730 kg · 1800 kg |
| Système d'exploitation | Windows |
| Portes | Single side · Double side · Single side |
| Débit d'air | Standard configuration |
| Alimentation en air | 0.5 – 0.65 MPa (ANR) |
| Puissance maximale | 4.5 kW · 5.4 kW · 6.6 kW · 5.2 kW · 6.3 kW |
| Puissance en fonctionnement | 2 kW · 3.3 kW · 3.5 kW · not stated in the catalog · 3.5 kW |
| Têtes d'insertion | 2 · 4 · 4 · 6 · 6 |
| Taille maximale de composant | φ50 (35 × 35) mm · φ30 (17 × 17) mm · φ50 (35 × 35) mm |
| Hauteur de composant | ≤ 25 mm · ≤ 30 mm · ≤ 25 mm · ≤ 20 mm · ≤ 30 mm |
| Type d'alimentation de composant | Nozzle / clamp |
| Vitesse par composant | 0.8 s · 0.7 s · 2 s (with lead clinching) · 0.6 s · 0.6 s |
| Précision de placement (CPK ≥ 1.0) | ± 0.06 mm · ± 0.06 mm · ± 0.05 mm · ± 0.06 mm · ± 0.05 mm |
| Force d'insertion | ≤ 29.4 N · ≤ 98 N · ≤ 29.4 N · ≤ 29.4 N · ≤ 29.4 N |
| Sens de transport | 0 – 360° |
| Objet de l'insertion | Connector, switch, socket, transformer, coils, ports, capacitors, resistors, IC, etc. |
| Taille de PCB (L × l) | 70 × 70 ~ 300 × 500 mm · 70 × 70 ~ 410 × 500 mm · 70 × 70 ~ 450 × 400 mm · 70 × 70 ~ 410 × 350 mm · 70 × 70 ~ 410 × 360 mm |
| Taille de support de carte (L × l) | max 350 × 500 mm · max 500 × 500 mm · max 500 × 550 mm · max 410 × 350 mm · max 410 × 360 mm |
| Épaisseur de PCB | 0.6 – 2.0 mm |
| Espace de convoyeur | 25 / 20 mm · 30 / 20 mm · 25 / 20 mm · 20 / 20 mm · 30 / 20 mm |
| Poids maximal de PCB | 5 kg · 2 kg · 5 kg |
| Largeur de bord de PCB | ≥ 5 mm |
| Réglage de largeur du convoyeur | Servo / cylinder clamping |
| Type de convoyeur | Chain · Belt · Chain |
| Sens de la carte | R to L / L to R |
| Sections de convoyeur | 3 |
| Réglage du convoyeur | Auto |
| Hauteur de convoyeur | 750 ± 20 mm · 900 ± 20 mm · not applicable |
| Unité de pliage de pattes | not applicable · not applicable · standard · not applicable · option |
| Connexion SMEMA / MES | Standard configuration |
| Vision — CCD de repère (supérieure) | 1 |
| Vision — CCD composant (inférieure) | 2 · 4 · 4 · 2 · 6 |
| Alimentation à bande radiale 201 | 4 · 6 · 6 · 10 · 6 |
| Alimentation à bande radiale 218 | 4 · 6 · 6 · 10 · 6 |
| Alimentation à bande radiale 90° 207 | 4 · 6 · 6 · 10 · 6 |
| Alimentation à bande radiale 259 | 4 · 6 · 6 · 10 · 6 |
| Alimentation à bande radiale 254 | 6 · 12 · 12 · 20 · 12 |
| Alimentation à bande axiale 202 | 4 · 6 · 6 · 10 · 6 |
| Alimentation à tube 222 | 6 · 12 · 12 · 20 · 12 |
Afficher 3 lignes de plus
| Alimentation à tube 203 | 4 · 6 · 6 · 10 · 6 |
|---|---|
| Alimentation à bol 205 | 4 · 4 · 4 · 8 · 4 |
| Alimentation à plateau | 1 · 1 · 1 · 2 · 1 |
Modèles, comparaisons et points ouverts
The same board, read by packaging instead of by function (5 lignes)
| Supply format | Lines | Feeder family that handles it | Documented feeder figures |
|---|---|---|---|
| Loose bulk | 17 | Bowl feeder | 4 per machine on S7900-II / IV / VI-P, 8 on S7900-VI |
| Ammo pack (axial tape) | 9 | Axial tape feeder | 4 to 10 stations depending on model |
| Tape | 5 | Radial tape feeder, six widths | 4 to 20 stations per width |
| Tray | 3 | Tray feeder, single or automatic | 1 on S7900-II / IV / VI-P, 2 on S7900-VI |
| Tube | 2 | Tube feeder, two widths | 4 to 20 stations depending on model |
The same board, read by packaging instead of by function (36 lignes)
| Line | Component description as received | Reference | Supply format | Proposed machine |
|---|---|---|---|---|
| 01 | CAP ALUM 68µF 20% 250V RADIAL | C9 | Tape | Odd-form inserter |
| 02 | CAP CER 3300pF 1kV 10% RADIAL | C45 | Tape | Odd-form inserter |
| 03 | CAP CER 2200pF 440VAC 20% RADIAL | C46 | Tape | Odd-form inserter |
| 04 | CAP ALUM 330µF 20% 25V RADIAL | C47 | Bulk | Odd-form inserter |
| 05 | CAP ALUM 2200µF 20% 25V RADIAL | C48 | Bulk | Odd-form inserter |
| 06 | CAP ALUM 10µF 20% 25V RADIAL | C50 | Tape | Odd-form inserter |
| 07 | Noise suppression cap 0.22µF 275Vac 10% P=15.0mm | C63 | Bulk | Odd-form inserter |
| 08 | Noise suppression cap 0.01µF 275Vac 10% P=10.0mm | C98 | Bulk | Odd-form inserter |
| 09 | Connector P=2.5mm 2-pin 1-row vertical unshrouded | J12 J18 | Bulk | Odd-form inserter |
| 10 | Connector P=2.5mm 4-pin 1-row right-angle unshrouded | J3 | Bulk | Odd-form inserter |
| 11 | Connector P=2.5mm 5-pin 1-row right-angle unshrouded | J6 | Bulk | Odd-form inserter |
| 12 | Connector P=2.5mm 4-pin 1-row vertical unshrouded | J8 | Bulk | Odd-form inserter |
| 13 | Spade terminal | J15 J20 | Bulk | Odd-form inserter |
| 14 | Connector P=2.5mm 2-pin 1-row right-angle hook, ivory | J19 | Bulk | Odd-form inserter |
| 15 | Connector P=2.0mm 34-pin 2-row right-angle latch type | J22 | Tray | Odd-form inserter |
| 16 | Connector P=2.0mm 5-pin 1-row vertical white | J27 | Bulk | Odd-form inserter |
| 17 | Relay 12Vdc SPDT 16A flux protection | K2 | Tube | Odd-form inserter |
| 18 | Varistor 212V 2.5kA disc 10mm | MOV1 | Tape | Odd-form inserter |
| 19 | Sensing gauge | PS1 | Tray | Odd-form inserter |
| 20 | Transformer | T1 | Tray | Odd-form inserter |
| 21 | IC off-line switch PWM, 8-pin DIP | U6 | Tube | Odd-form inserter |
| 22 | Trimmer potentiometer 500Ω 30% 0.1W | VR1 | Bulk | Odd-form inserter |
| 23 | Trimmer potentiometer 100Ω 30% 0.1W | VR2 | Bulk | Odd-form inserter |
| 24 | 2.5mm vertical header, 2-pin | J7 | Bulk | Odd-form inserter |
| 25 | 2.5mm vertical header, 4-pin | J11 | Bulk | Odd-form inserter |
| 26 | Connector P=2.5mm 2-pin 1-row right-angle shrouded | J2 | Bulk | Odd-form inserter |
| 27 | DIODE GEN PURP 400V 1A DO-204AL | D1 D2 D3 | Ammo | Axial inserter |
| 28 | DIODE SCHOTTKY 80V 5A DO-201AD | D10 | Ammo | Axial inserter |
| 29 | DIODE GEN PURP 1kV 1A DO-41 | D11 | Ammo | Axial inserter |
| 30 | TVS diode, axial | D72 | Ammo | Axial inserter |
| 31 | RES AXIAL 100Ω 5% 1/4W | R21 | Ammo | Axial inserter |
| 32 | RES RADIAL 2Ω 5% 3W | R26 | Ammo | Axial inserter |
| 33 | RES 0.0Ω 3A jump, axial | R27 | Ammo | Axial inserter |
| 34 | (no description in the source file) | R55 | Ammo | Axial inserter |
| 35 | RES AXIAL 100kΩ 5% 1W | R72 | Ammo | Axial inserter |
| 36 | HARNESS, GROUND CRIMP, PCBA | AC(G) | Bulk | Manual — not a feeder component |
Where the documents disagree — printed side by side, not averaged (15 lignes)
| Item | Customer solution document | S7900 catalog 2025 | Precision S7900 presentation |
|---|---|---|---|
| No. of insertion heads | 6 heads (3 + 3 layout) | 2 / 4 / 4 / 6 / 6 — one value per model | not stated in the catalog |
| Speed | 2,400 CPH (conditional) | 0.6 – 0.8 s per component | 4,700 CPH max |
| Placement accuracy | 0 – 360°, ± 0.1° adjustable (orientation only) | ± 0.05 / ± 0.06 mm, CPK ≥ 1.0 | ± 0.06 mm |
| Max PCB size | L490 × W420 mm | 70 × 70 ~ 450 × 400 mm (largest model) | 480 × 390 mm |
| Min PCB size | L50 × W50 mm on one page, L60 × W60 mm on another — the document disagrees with itself | 70 × 70 mm | not stated in the catalog |
| Machine size (L × W × H) | W1670 × D1620 × H1690 mm | 1050 × 1680 × 1870 mm to 1550 × 1900 × 2100 mm | not stated in the catalog |
| Machine weight | approx. 1300 kg | 1250 – 1800 kg depending on model | not stated in the catalog |
| Max PCB weight | 3 kg | 5 kg on II / IV / VI-P, 2 kg on VI | not stated in the catalog |
| Conveyor height | 930 ± 30 mm | 750 ± 20 mm on II / IV, 900 ± 20 mm on IV-P | not stated in the catalog |
| Power | Single phase AC 200 – 220 V, 50/60 Hz, 2 kW | Max 4.5 – 6.6 kW; run 2 – 3.5 kW | Single phase 220 VAC, 50/60 Hz |
| PCB thickness | not stated in the catalog | 0.6 – 2.0 mm | 0.76 – 2.36 mm |
| Max component size | L5 × W5 × H6 to L40 × W40 × H45 mm, height including the lead | φ30 (17 × 17) to φ50 (35 × 35) mm, height ≤ 20 to ≤ 30 mm | not stated in the catalog |
| Vision cameras | 4 CCD — 2 upper + 2 bottom | 1 mark CCD (top) + 2 / 4 / 4 / 2 / 6 component CCD (bottom) | not stated in the catalog |
| Feeder stations | 6 stations, expandable to 48 feeders | Per-model maxima in the table above | not stated in the catalog |
| Lead clinching unit | not stated in the catalog | Standard on IV-P, option on VI-P, unavailable on II / IV / VI | Described as an optional automatic unit with four lead-bending types |
What one machine produced on the project it was specified for (1 lignes)
| Case | Machines | Tact time | Cavities | Insertions per machine (varieties / pieces) | Cycle time | Output |
|---|---|---|---|---|---|---|
| PCBA #2 | 1 set | ≤ 1.6 s | 2 | 1st machine 1 / 4 · 2nd machine 1 / 4 · 3rd and 4th not used | ≈ 11 s | ≈ 650 pcs/hr |
En détail
Trente-six lignes d'une vraie carte THT, réparties selon la machine qui devrait les poser
C'est la partie d'un projet odd-form qui décide du prix. Avant que quiconque chiffre une machine, quelqu'un doit lire la nomenclature et répondre à une question par ligne : cela va-t-il sur l'inséreuse odd-form, sur une inséreuse axiale, ou cela reste-t-il manuel ? L'analyse ci-dessous a été faite ligne par ligne sur une carte client — trente-six lignes through-hole — et elle est reproduite ici parce que c'est la répartition, et non la spécification de la machine, qui vous dit si le projet…
- Lignes pour l'inséreuse odd-form. Condensateurs électrolytiques et céramiques, condensateurs antiparasites, sept connecteurs, une cosse plate, un relais, une varistance, un capteur de mesure, un transformateur, un circuit intégré DIP et deux ajustables. Ce sont les pièces dont la forme de corps, la polarité et le pas de patte empêchent une machine radiale alimentée en bande de les prendre.
- Lignes pour l'inséreuse axiale. Quatre diodes et cinq résistances, toutes livrées en ammo pack sur bande axiale à pas de patte fixe. Les envoyer sur une tête odd-form gaspillerait sa souplesse ; elles appartiennent à une machine axiale tournant à sa propre cadence, et c'est pourquoi le même document de solution propose les deux machines ensemble.
- Ligne qui reste manuelle. Un faisceau de masse serti. Ce n'est pas un composant sur une alimentation : c'est un ensemble de fils posé et terminé à la main, et aucune machine d'insertion de cette classe ne s'en occupe. Être explicite sur la seule ligne que vous ne pouvez pas automatiser est ce qui rend les trente-cinq autres crédibles.
- La même carte, lue par emballage plutôt que par fonction. Le nombre d'alimentations s'achète par format d'emballage, pas par type de composant. Lues ainsi, les mêmes trente-six lignes indiquent combien de postes bol, bande, tube et plateau la machine nécessite avant que quiconque ait chiffré un prix. Matériel vérifié Les descriptions de composants, les formats d'approvisionnement et le nombre de lignes proviennent directement de l'analyse de composants…
D'un bol de pièces en vrac à une patte pliée en six étapes
La séquence ci-dessous suit la description que la machine donne elle-même de son mécanisme, tirée du document de solution client et du catalogue S7900. Chaque étape nomme le sous-ensemble qui l'exécute, parce que lorsqu'une ligne s'arrête, vous devez savoir lequel regarder.
Là où les documents divergent — imprimés côte à côte, jamais moyennés
Trois documents décrivent cette machine : le document de solution client qui l'a spécifiée, le catalogue produit 2025 et une présentation d'automatisation de précision. Ils ne concordent pas. Une page qui choisirait discrètement un chiffre par ligne paraîtrait plus nette et serait fausse, donc chaque divergence est imprimée ici avec les deux valeurs et le document d'où chacune provient. Aucune n'est moyennée, et aucune n'est tranchée par Southern Machinery à votre place : la machine que vous…
Quatre familles d'alimentation sur une base, parce que les pièces odd-form arrivent de cinq façons différentes
Le choix de l'alimentation est décidé par l'analyse de la nomenclature, pas par préférence. Sur la carte de trente-six lignes ci-dessus, dix-sept lignes arrivent en vrac, neuf en ammo pack axial, cinq en bande, trois sur plateau et deux en tube. C'est un problème à cinq formats, et c'est la raison pour laquelle une machine uniquement à bande ne peut pas être appelée machine odd-form. Les chiffres ci-dessous proviennent des pages alimentations du catalogue S7900.
- Vrac, orienté par piste et vibration. Pour les composants livrés en vrac : connecteurs, cosses, condensateurs, LED, quartz, circuits intégrés. Le bol oriente chaque pièce mécaniquement et le point de prise la présente à la tête. Le document de solution client décrit une unité de commande de bol brevetée qui pilote jusqu'à douze sources de vibration depuis le matériel et le logiciel dans une seule unité, et note que l'alimentation de…
- Bande radiale et axiale, six largeurs plus pliage à 90°. Le catalogue liste cinq largeurs d'alimentation à bande radiale — 201, 218, 207 avec pliage à 90°, 259 et 254 — plus une alimentation à bande axiale 202. L'alimentation à bande standard est décrite comme motorisée, avec un pas maximal de 22.5 mm et une fonction de pliage de patte à 90°, acceptant un matériau de bande de 0.4 à 0.8 mm, avec une vitesse d'avance annoncée de 1.1 à 1.5 s par…
- Relais, circuits DIP et tout ce qui est livré en barreau. Deux types d'alimentation à tube sont listés, 222 et 203. Le catalogue donne une vitesse d'avance de 0.8 à 1.5 s par composant, une compatibilité avec toutes les marques de machine de pose et d'insertion, une taille de tube personnalisable jusqu'à 50 × 50 × 50 mm et un exemple d'adaptation de composant de relais dans 30 × 22 × 40 mm. La capacité de charge est citée comme allant jusqu'à 4 kg à un…
- Connecteurs, transformateurs et gros corps sur plateau alvéolé. L'alimentation à plateau prend des composants livrés sur plateaux alvéolés : le document de solution cite des connecteurs USB et HDMI et des transformateurs, le catalogue cite des résistances, condensateurs, diodes, petits connecteurs, petits circuits intégrés, transistors et résistances de précision. Le catalogue annonce une structure dimensionnée pour 200 kg, un entraînement de 0.4 MPa à 100 W…
- Les pinces et les buses sont fabriquées dans la même usine. Southern Machinery conçoit et fabrique l'outillage de prise en plus de la machine. Le catalogue consacre deux pages aux pinces et buses personnalisées, et le montage de tête est un système standard à joint rapide, de sorte que les outils s'échangent entre broches. Cela compte quand un composant n'a pas de face plane pour une buse à vide, ou quand un corps est trop fragile pour une pince :…
Ce qu'une machine a produit sur le projet pour lequel elle a été spécifiée
Une vitesse de tact nominale vous dit à quelle vitesse une tête peut se déplacer. Elle ne vous dit pas combien de cartes par heure sortent de la machine. Le document de solution client contient le tableau de cas ci-dessous, et c'est le chiffre le plus utile de cette page parce qu'il est le seul mesuré sur une vraie carte et non sur une tête nue.
- Deux empreintes, pas une carte à la fois. Le cas fait passer deux cartes par cycle, et c'est ce qui transforme un cycle de 11 secondes en environ 650 cartes par heure. Le nombre d'empreintes est une décision d'outillage et de programme, pas une spécification de machine, et c'est en général le plus grand levier sur la production réelle — plus grand que n'importe quelle différence entre deux modèles de la même famille.
- Quatre insertions par carte. La carte du cas demande quatre insertions odd-form, fournies comme une variété de quatre pièces par machine. Avec un temps de tact de 1.6 seconde ou mieux, quatre insertions tiennent dans le cycle de 11 secondes avec du temps restant pour l'indexation et la vision. Les cartes à plus de lignes odd-form prennent plus longtemps, et c'est exactement pourquoi le chiffre de tact nominal ne doit jamais…
- Tact nominal et sortie de cas sont deux chiffres différents. Le même document cite une vitesse de tact nominale de 2,400 CPH et une sortie de cas d'environ 650 pcs/hr. Les deux sont correctes et ne sont pas comparables. Avant de construire un dossier, décidez lequel vous utilisez et demandez le chiffre de cas pour votre carte : c'est celui que votre équipe financière reconnaîtra.
Ce qui se passe après l'arrivée de la machine
Southern Machinery conçoit et construit des équipements d'insertion automatique depuis 2011 et a livré plus de cinquante machines d'insertion automatique au Brésil, en Inde, en Malaisie, en Indonésie, en Thaïlande, en Turquie, en Arabie saoudite, en Équateur, en Colombie et en Argentine. Le modèle de support ci-dessous est celui qui a maintenu ces machines en fonctionnement.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFS7900 Odd Form Machine Catalog 2025 — five models, full specification tableS7900 machine documents
- PDFS7900 THT odd form insertion machine — product sheetS7900 machine documents
- PDFPrecision S7900 odd form insertion machine — presentationS7900 machine documents
- PDFS7900 odd form machine operation manualS7900 machine documents
- PDFS7000 Odd Form Insertion Machine manual 2024 — earlier platform in the same familyS7900 machine documents
- PDFS7020T terminal insertion machine — user manualS7900 machine documents
- 3DS3000 radial + S7900 odd form insertion machine with PCB loading and magazine3D drawings and line layouts
- 3DS7020T reel terminal insertion machine, 3D view3D drawings and line layouts
- 3DS3010A radial + S7020T bowl terminal insertion machine with magazine loader3D drawings and line layouts
- PDFS7000 odd-form with radial, axial and tube feeders — feeder layout drawing3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and project tools
- XLSXTHT auto insertion ROI worksheetWorksheets and project tools
- XLSXTHT staffing audit calculatorWorksheets and project tools
- XLSXTHT staffing audit worksheetWorksheets and project tools
- PDFROI calculator template, printedWorksheets and project tools
- PDFSouthern Machinery odd-form insertion solution — family overviewWorksheets and project tools
- LINKFull resource library
- 3DProduct catalogue board
Notes d'ingénierie
ARTICLE 01The Parts That Keep a Bench Staffed Are the Ones Nobody Sizes a Machine For
An SMT line and a radial inserter take the easy part of a through-hole board. What is left over is small in count, awkward in shape, and expensive enough to keep four people at a bench. Full articles are in English. The summary above carries the argument in your language. Walk a through-hole department at the end of…
ARTICLE 02Twenty-Six Lines Here and Nine Lines There — How a Through-Hole BOM Actually Splits
The decision that sets the price of an odd-form project is not which machine to buy. It is which lines go on which machine, and that decision is made before any quotation exists. Full articles are in English. The summary above carries the argument in your language. The scene: a quotation arrives for an odd-form…
ARTICLE 03Bowl, Tube, Tray and Tape — Why Odd-Form Feeders Are Counted by Packaging
Feeder stations are bought per supply format, not per component type. Read the same BOM the second way and the machine's price stops being a mystery. Full articles are in English. The summary above carries the argument in your language. Here is the meeting that goes wrong. Engineering lists fourteen odd-form…
ARTICLE 04A Part That Is Inserted but Not Clinched Will Float Into the Wave
Floating components are diagnosed as a wave-soldering problem. The cause is at the insertion stage, and it has four documented remedies. Full articles are in English. The summary above carries the argument in your language. A board comes off the wave with a bridge under a connector, or a void where a transformer…
ARTICLE 05Two Thousand Four Hundred Components an Hour Comes With Conditions Attached
Three source documents describe the same machine family at three different speeds. None of them is wrong. Reading them together is the skill. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a rate, and every production manager has watched a…
ARTICLE 06Inserting at Any Angle Changes the Layout Before It Changes the Machine
A 0-and-90-degree insertion limit is paid for in board area and jumper wires long before it is paid for at the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years working with a machine that inserts at two…
Questions fréquentes
Quelle est la vitesse d'insertion réelle de la S7900 ?
Trois chiffres sont publiés et ils ne mesurent pas la même chose. Le catalogue 2025 donne la vitesse par composant, modèle par modèle : 0.8 s sur la S7900-II à deux têtes, 0.7 s sur la S7900-IV à quatre têtes, 2 s sur la S7900-IV-P à quatre têtes avec pliage des pattes, et 0.6 s sur les deux modèles à six têtes. Le document de solution client donne 2,400 composants par heure avec des conditions. La présentation Precision S7900 annonce un maximum de 4,700 composants par heure. Le catalogue imprime aussi un cas réel sur carte, avec un cycle d'environ 11 s et environ 650 pièces par heure. Utilisez le chiffre par composant pour planifier, le maximum comme plafond, et faites mesurer votre propre carte.
Quels composants peut-elle insérer ?
Des pièces odd-form sur une large gamme de corps : connecteurs, relais, transformateurs, ajustables, condensateurs électrolytiques de forte capacité, condensateurs antiparasites, varistances, cosses plates, circuits intégrés DIP et LED de forme irrégulière. La taille maximale de composant est documentée par modèle, de 17 × 17 mm jusqu'à 50 × 50 mm, avec une hauteur admise de 20 mm à 30 mm. La prise se fait par buse à vide ou pince pneumatique, et les deux peuvent être mélangées sur le même jeu de têtes.
Combien de modèles existe-t-il, et lequel me faut-il ?
Cinq : S7900-II, S7900-IV, S7900-IV-P, S7900-VI et S7900-VI-P. Les têtes sont au nombre de 2, 4, 4, 6 et 6. La IV-P est le modèle avec pliage des pattes en série et le temps par composant le plus lent, 2 s. La VI et la VI-P portent le plus de postes d'alimentation et la force d'insertion la plus faible. La II est le châssis le plus petit, à 1250 kg. Lequel convient dépend du nombre de composants, de la taille de la carte et du besoin ou non de pliage : envoyez-nous la liste des pièces et nous vous le dirons.
Ai-je encore besoin d'une machine d'insertion axiale séparée ?
En général oui, et sur la carte analysée sur cette page cela l'était clairement. Neuf des trente-six lignes through-hole étaient des pièces axiales en ammo pack à pas de patte fixe : quatre diodes et cinq résistances. Les envoyer sur une tête odd-form dépense sa souplesse sur des pièces qu'une machine dédiée plus rapide traite mieux. Le document de solution client à l'origine de cette page propose les deux machines ensemble exactement pour cette raison.
Qu'est-ce que le pliage de pattes, et en ai-je besoin ?
Une unité inférieure qui plie les pattes dépassantes après insertion pour que le composant ne puisse plus bouger pendant le brasage à la vague. Sans elle, une pièce insérée mais non retenue peut se soulever et produire un pont, un vide ou un circuit ouvert. Le catalogue documente quatre motifs de pliage — vers l'extérieur, vers l'intérieur, circulaire et deux tours — et une spécification de pliage de diamètre de patte inférieur à 1.0 mm avec au moins 2 mm de patte exposée, sous réserve de la conception finale. Le pliage est en série sur un modèle de la famille et en option sur un autre : vérifiez-le sur votre configuration.
Combien de postes d'alimentation me faut-il ?
Comptez votre nomenclature par format d'approvisionnement, pas par type de composant. Les postes d'alimentation s'achètent par famille d'emballage : bol pour le vrac, bande pour les pièces en bande, tube pour les relais et les circuits DIP, plateau pour les connecteurs et les transformateurs. Le catalogue documente les nombres de postes par famille et par modèle, et ajoute la réserve suivante : lorsque différents types d'alimentation sont mélangés, la quantité dépend de la combinaison, donc les postes ne s'additionnent pas simplement. Demandez un plan d'implantation des postes plutôt qu'un total.
Peut-elle insérer à des angles autres que 0 et 90 degrés ?
Oui. La direction d'insertion est documentée de 0 à 360 degrés, le document de solution client donnant une résolution de réglage de ±0.1 degrés. L'angle est un champ de programme par ligne et non un montage, et c'est ce qui permet de placer un connecteur ou un transformateur dans son orientation naturelle au lieu de le faire pivoter à angle droit et d'ajouter un fil de liaison pour contourner la contrainte.
Quelles tailles de carte accepte-t-elle ?
Le catalogue 2025 donne un minimum de 70 × 70 mm sur tous les modèles et un maximum allant de 300 × 500 mm sur la S7900-II jusqu'à 450 × 400 mm sur la S7900-IV-P. L'épaisseur de carte est documentée de 0.6 à 2.0 mm, le poids maximal de carte à 5 kg sur quatre modèles et 2 kg sur un, et le catalogue exige une largeur de bord de carte d'au moins 5 mm pour que le convoyeur puisse la saisir. Le document de solution client donne d'autres chiffres pour le convoyeur de ligne, et les deux figurent dans le tableau des divergences ci-dessus.
Pourquoi certains chiffres de cette page ont-ils deux ou trois valeurs ?
Parce que trois documents décrivent cette plateforme et qu'ils ont été écrits dans des buts différents. Le document de solution client décrit une configuration proposée ; le catalogue 2025 décrit toute la famille de cinq modèles ; la présentation Precision décrit la plateforme en termes généraux. Là où ils donnent des valeurs différentes pour le même périmètre, les deux sont imprimées avec le document nommé et aucune n'a été moyennée. Le tableau des divergences plus haut sur cette page recense chaque conflit.
Est-elle prête pour le MES et l'Industrie 4.0 ?
La plateforme de contrôle exécute une interface Microsoft Windows sous licence, en chinois et en anglais, et la version OCM prend en charge la programmation hors ligne à partir de fichiers CAD ou TXT. Le catalogue cite la programmation hors ligne et le partage de données parmi les atouts de la plateforme. Décidez avant l'installation ce que les données de production doivent alimenter — un tableau de bord TRS, un plan de maintenance ou un rapport de cadence pour la finance —, car une machine qui remonte des données que personne n'a convenu d'utiliser est une machine avec une fonction inutilisée.
En quoi consiste la démo gratuite ?
Southern Machinery réalise une production de démonstration gratuite avec des cartes nues fournies par vous, diffuse la machine en direct pour que vous la voyiez plutôt que de nous croire, et remet ensuite un rapport d'évaluation écrit. Envoyez les cartes, la liste des composants odd-form avec leurs formats d'approvisionnement et le volume mensuel ; le rapport revient avec le résultat mesuré et la répartition entre ce que la machine prend et ce qui reste manuel.
Que dois-je envoyer avec une demande ?
Quatre éléments : la nomenclature through-hole avec le format d'approvisionnement de chaque ligne, la liste des pièces odd-form avec diamètres de patte et diamètres de perçage, les dimensions et l'épaisseur de la carte, et le volume mensuel de cartes. Avec ces quatre entrées, nous pouvons renvoyer la répartition en trois entre odd-form, axial et manuel, dimensionner le banc d'alimentation par famille d'emballage, recommander un motif de pliage par pièce et vous donner un temps d'insertion pour votre carte plutôt qu'une spécification de machine.
Produits associés

Ligne d'insertion THT et brasage à la vague pour PCB de chargeurs mobiles
Ligne THT clé en main pour PCB de chargeurs mobiles et adaptateurs : chargeur de PCB, insertrice radiale S3010A, insertrices S7020 pour bornes et composants atypiques, cellule à quatre têtes avec bols vibrants et alimentateurs vrac, brasage à la vague S-WS350 et sortie. Ligne 3D interactive, caractéristiques sourcées, vidéos, catalogues et calcul de retour sur investissement.
Machine d'insertion radiale S3000 pour l'assemblage THT en usine EMS intelligente
Machine d'insertion radiale S3000 pour l'assemblage THT de cartes : composants radiaux en bande insérés jusqu'à 20 000 CPH, angle d'insertion 0-360 degrés, 10 postes d'alimentation et correction des trous par vision artificielle.

Machine d'insertion axiale S4000 pour l'assemblage THT en usines EMS intelligentes
Inséreuse axiale S4000 : 20 000 CPH de vitesse maximale publiée, 5-60 postes d'alimenteur modulaires, insertion sous tous les angles sur table tournante asservie, double alimenteur de cavaliers, carte de 0,79-2,36 mm et de 50 x 50 à 400 x 300 mm. Servo, EtherCAT, compatible MES.

S-300B Machine de formage et mise en bande radiale
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : Machine d'insertion OddForm S7900 pour l'assemblage THT de PCB en usine EMS intelligente
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.