
Máquina de inserción OddForm S7900 para el ensamblaje THT de PCB en fábricas EMS inteligentes
Máquina de inserción OddForm S7900 Solución para el ensamblaje THT de PCB en fábricas EMS inteligentes
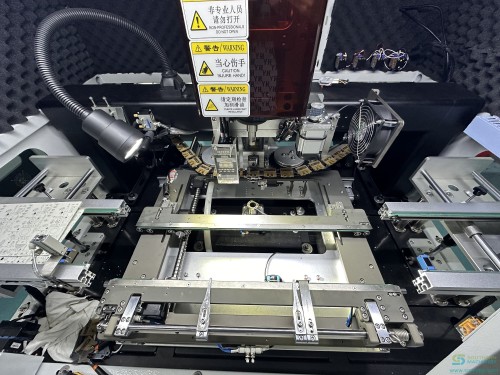
Máquina de inserción odd-form S7900: 2, 4 o 6 cabezales servo, 0.6-0.8 s por componente, placa de 0.6-2.0 mm, inserción de 0-360 grados, cuatro patrones de doblado de patillas y alimentadores de bowl, cinta, tubo y bandeja en una sola plataforma. Incluye el reparto de una lista THT de 36 líneas y una tabla de discrepancias de tres documentos.
Conectores, relés, transformadores, trimmers, condensadores de gran capacidad, circuitos DIP y terminales de lengüeta: las piezas que llegan en bowls, tubos y bandejas y que todavía se colocan a mano. La S7900 las toma con una boquilla de vacío o una pinza neumática, comprueba polaridad y estado de patillas con visión inferior, inserta en cualquier ángulo de 0 a 360 grados y dobla las patillas en uno de cuatro patrones para que nada flote en la ola.
Características principales
La inserción manual no escala con la cartera de pedidos
El documento de solución del cliente que hay detrás de esta página abre con la misma lista que reconoce toda planta EMS: coste laboral subiendo año tras año, un mercado laboral general que se encoge, operarios cualificados que tardan en formarse, calidad que se desvía con el turno, capacidad que no se puede prometer y superficie de planta consumida por bancos de trabajo. Nada de eso son defectos…
El embalaje odd-form es inconsistente por diseño
Una sola lista odd-form mezcla cinco formatos de suministro — granel suelto, ammo pack, cinta, bandeja y tubo — porque así es como los envían los fabricantes de componentes. Una máquina que solo toma cinta no es una máquina odd-form. La plataforma S7900 está documentada con las cuatro familias de alimentadores sobre una base: bowl para granel, cinta para piezas encintadas, tubo para relés y…
Las piezas flotantes son un defecto de soldadura por ola, no un defecto de inserción
Una pieza insertada pero no asegurada puede levantarse durante la soldadura por ola, y el fallo aparece aguas abajo como un puente, un vacío o un circuito abierto. La S7900 lo aborda en el cabezal de inserción: una unidad de doblado inferior opcional dobla las patillas tras la inserción para que la pieza no pueda moverse. Se documentan cuatro patrones de doblado — hacia fuera, hacia dentro,…
Especificaciones
Datos tal como se publican en los documentos de Southern Machinery. Cuando dos fuentes difieren, se muestran ambos valores con su fuente.
| Tamaño (L × An × Al) | 1050 × 1680 × 1870 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm |
|---|---|
| Peso | 1250 kg · 1650 kg · 1750 kg · 1730 kg · 1800 kg |
| Sistema operativo | Windows |
| Puertas | Single side · Double side · Single side |
| Caudal de aire | Standard configuration |
| Suministro de aire | 0.5 – 0.65 MPa (ANR) |
| Potencia máxima | 4.5 kW · 5.4 kW · 6.6 kW · 5.2 kW · 6.3 kW |
| Potencia en marcha | 2 kW · 3.3 kW · 3.5 kW · not stated in the catalog · 3.5 kW |
| Cabezales de inserción | 2 · 4 · 4 · 6 · 6 |
| Tamaño máximo de componente | φ50 (35 × 35) mm · φ30 (17 × 17) mm · φ50 (35 × 35) mm |
| Altura de componente | ≤ 25 mm · ≤ 30 mm · ≤ 25 mm · ≤ 20 mm · ≤ 30 mm |
| Tipo de alimentación de componente | Nozzle / clamp |
| Velocidad por componente | 0.8 s · 0.7 s · 2 s (with lead clinching) · 0.6 s · 0.6 s |
| Precisión de colocación (CPK ≥ 1.0) | ± 0.06 mm · ± 0.06 mm · ± 0.05 mm · ± 0.06 mm · ± 0.05 mm |
| Fuerza de inserción | ≤ 29.4 N · ≤ 98 N · ≤ 29.4 N · ≤ 29.4 N · ≤ 29.4 N |
| Dirección de transporte | 0 – 360° |
| Objeto de inserción | Connector, switch, socket, transformer, coils, ports, capacitors, resistors, IC, etc. |
| Tamaño de PCB (L × An) | 70 × 70 ~ 300 × 500 mm · 70 × 70 ~ 410 × 500 mm · 70 × 70 ~ 450 × 400 mm · 70 × 70 ~ 410 × 350 mm · 70 × 70 ~ 410 × 360 mm |
| Tamaño de portaplacas (L × An) | max 350 × 500 mm · max 500 × 500 mm · max 500 × 550 mm · max 410 × 350 mm · max 410 × 360 mm |
| Espesor de PCB | 0.6 – 2.0 mm |
| Espacio de transportadora | 25 / 20 mm · 30 / 20 mm · 25 / 20 mm · 20 / 20 mm · 30 / 20 mm |
| Peso máximo de PCB | 5 kg · 2 kg · 5 kg |
| Ancho de borde de PCB | ≥ 5 mm |
| Ajuste de ancho de transportadora | Servo / cylinder clamping |
| Tipo de transportadora | Chain · Belt · Chain |
| Dirección de la placa | R to L / L to R |
| Secciones de transportadora | 3 |
| Ajuste de transportadora | Auto |
| Altura de transportadora | 750 ± 20 mm · 900 ± 20 mm · not applicable |
| Unidad de doblado de patillas | not applicable · not applicable · standard · not applicable · option |
| Conexión SMEMA / MES | Standard configuration |
| Visión — CCD de marca (superior) | 1 |
| Visión — CCD de componente (inferior) | 2 · 4 · 4 · 2 · 6 |
| Alimentador de cinta radial 201 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de cinta radial 218 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de cinta radial 90° 207 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de cinta radial 259 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de cinta radial 254 | 6 · 12 · 12 · 20 · 12 |
| Alimentador de cinta axial 202 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de tubo 222 | 6 · 12 · 12 · 20 · 12 |
Mostrar 3 filas más
| Alimentador de tubo 203 | 4 · 6 · 6 · 10 · 6 |
|---|---|
| Alimentador de bowl 205 | 4 · 4 · 4 · 8 · 4 |
| Alimentador de bandeja | 1 · 1 · 1 · 2 · 1 |
Modelos, comparaciones y puntos abiertos
The same board, read by packaging instead of by function (5 filas)
| Supply format | Lines | Feeder family that handles it | Documented feeder figures |
|---|---|---|---|
| Loose bulk | 17 | Bowl feeder | 4 per machine on S7900-II / IV / VI-P, 8 on S7900-VI |
| Ammo pack (axial tape) | 9 | Axial tape feeder | 4 to 10 stations depending on model |
| Tape | 5 | Radial tape feeder, six widths | 4 to 20 stations per width |
| Tray | 3 | Tray feeder, single or automatic | 1 on S7900-II / IV / VI-P, 2 on S7900-VI |
| Tube | 2 | Tube feeder, two widths | 4 to 20 stations depending on model |
The same board, read by packaging instead of by function (36 filas)
| Line | Component description as received | Reference | Supply format | Proposed machine |
|---|---|---|---|---|
| 01 | CAP ALUM 68µF 20% 250V RADIAL | C9 | Tape | Odd-form inserter |
| 02 | CAP CER 3300pF 1kV 10% RADIAL | C45 | Tape | Odd-form inserter |
| 03 | CAP CER 2200pF 440VAC 20% RADIAL | C46 | Tape | Odd-form inserter |
| 04 | CAP ALUM 330µF 20% 25V RADIAL | C47 | Bulk | Odd-form inserter |
| 05 | CAP ALUM 2200µF 20% 25V RADIAL | C48 | Bulk | Odd-form inserter |
| 06 | CAP ALUM 10µF 20% 25V RADIAL | C50 | Tape | Odd-form inserter |
| 07 | Noise suppression cap 0.22µF 275Vac 10% P=15.0mm | C63 | Bulk | Odd-form inserter |
| 08 | Noise suppression cap 0.01µF 275Vac 10% P=10.0mm | C98 | Bulk | Odd-form inserter |
| 09 | Connector P=2.5mm 2-pin 1-row vertical unshrouded | J12 J18 | Bulk | Odd-form inserter |
| 10 | Connector P=2.5mm 4-pin 1-row right-angle unshrouded | J3 | Bulk | Odd-form inserter |
| 11 | Connector P=2.5mm 5-pin 1-row right-angle unshrouded | J6 | Bulk | Odd-form inserter |
| 12 | Connector P=2.5mm 4-pin 1-row vertical unshrouded | J8 | Bulk | Odd-form inserter |
| 13 | Spade terminal | J15 J20 | Bulk | Odd-form inserter |
| 14 | Connector P=2.5mm 2-pin 1-row right-angle hook, ivory | J19 | Bulk | Odd-form inserter |
| 15 | Connector P=2.0mm 34-pin 2-row right-angle latch type | J22 | Tray | Odd-form inserter |
| 16 | Connector P=2.0mm 5-pin 1-row vertical white | J27 | Bulk | Odd-form inserter |
| 17 | Relay 12Vdc SPDT 16A flux protection | K2 | Tube | Odd-form inserter |
| 18 | Varistor 212V 2.5kA disc 10mm | MOV1 | Tape | Odd-form inserter |
| 19 | Sensing gauge | PS1 | Tray | Odd-form inserter |
| 20 | Transformer | T1 | Tray | Odd-form inserter |
| 21 | IC off-line switch PWM, 8-pin DIP | U6 | Tube | Odd-form inserter |
| 22 | Trimmer potentiometer 500Ω 30% 0.1W | VR1 | Bulk | Odd-form inserter |
| 23 | Trimmer potentiometer 100Ω 30% 0.1W | VR2 | Bulk | Odd-form inserter |
| 24 | 2.5mm vertical header, 2-pin | J7 | Bulk | Odd-form inserter |
| 25 | 2.5mm vertical header, 4-pin | J11 | Bulk | Odd-form inserter |
| 26 | Connector P=2.5mm 2-pin 1-row right-angle shrouded | J2 | Bulk | Odd-form inserter |
| 27 | DIODE GEN PURP 400V 1A DO-204AL | D1 D2 D3 | Ammo | Axial inserter |
| 28 | DIODE SCHOTTKY 80V 5A DO-201AD | D10 | Ammo | Axial inserter |
| 29 | DIODE GEN PURP 1kV 1A DO-41 | D11 | Ammo | Axial inserter |
| 30 | TVS diode, axial | D72 | Ammo | Axial inserter |
| 31 | RES AXIAL 100Ω 5% 1/4W | R21 | Ammo | Axial inserter |
| 32 | RES RADIAL 2Ω 5% 3W | R26 | Ammo | Axial inserter |
| 33 | RES 0.0Ω 3A jump, axial | R27 | Ammo | Axial inserter |
| 34 | (no description in the source file) | R55 | Ammo | Axial inserter |
| 35 | RES AXIAL 100kΩ 5% 1W | R72 | Ammo | Axial inserter |
| 36 | HARNESS, GROUND CRIMP, PCBA | AC(G) | Bulk | Manual — not a feeder component |
Where the documents disagree — printed side by side, not averaged (15 filas)
| Item | Customer solution document | S7900 catalog 2025 | Precision S7900 presentation |
|---|---|---|---|
| No. of insertion heads | 6 heads (3 + 3 layout) | 2 / 4 / 4 / 6 / 6 — one value per model | not stated in the catalog |
| Speed | 2,400 CPH (conditional) | 0.6 – 0.8 s per component | 4,700 CPH max |
| Placement accuracy | 0 – 360°, ± 0.1° adjustable (orientation only) | ± 0.05 / ± 0.06 mm, CPK ≥ 1.0 | ± 0.06 mm |
| Max PCB size | L490 × W420 mm | 70 × 70 ~ 450 × 400 mm (largest model) | 480 × 390 mm |
| Min PCB size | L50 × W50 mm on one page, L60 × W60 mm on another — the document disagrees with itself | 70 × 70 mm | not stated in the catalog |
| Machine size (L × W × H) | W1670 × D1620 × H1690 mm | 1050 × 1680 × 1870 mm to 1550 × 1900 × 2100 mm | not stated in the catalog |
| Machine weight | approx. 1300 kg | 1250 – 1800 kg depending on model | not stated in the catalog |
| Max PCB weight | 3 kg | 5 kg on II / IV / VI-P, 2 kg on VI | not stated in the catalog |
| Conveyor height | 930 ± 30 mm | 750 ± 20 mm on II / IV, 900 ± 20 mm on IV-P | not stated in the catalog |
| Power | Single phase AC 200 – 220 V, 50/60 Hz, 2 kW | Max 4.5 – 6.6 kW; run 2 – 3.5 kW | Single phase 220 VAC, 50/60 Hz |
| PCB thickness | not stated in the catalog | 0.6 – 2.0 mm | 0.76 – 2.36 mm |
| Max component size | L5 × W5 × H6 to L40 × W40 × H45 mm, height including the lead | φ30 (17 × 17) to φ50 (35 × 35) mm, height ≤ 20 to ≤ 30 mm | not stated in the catalog |
| Vision cameras | 4 CCD — 2 upper + 2 bottom | 1 mark CCD (top) + 2 / 4 / 4 / 2 / 6 component CCD (bottom) | not stated in the catalog |
| Feeder stations | 6 stations, expandable to 48 feeders | Per-model maxima in the table above | not stated in the catalog |
| Lead clinching unit | not stated in the catalog | Standard on IV-P, option on VI-P, unavailable on II / IV / VI | Described as an optional automatic unit with four lead-bending types |
What one machine produced on the project it was specified for (1 filas)
| Case | Machines | Tact time | Cavities | Insertions per machine (varieties / pieces) | Cycle time | Output |
|---|---|---|---|---|---|---|
| PCBA #2 | 1 set | ≤ 1.6 s | 2 | 1st machine 1 / 4 · 2nd machine 1 / 4 · 3rd and 4th not used | ≈ 11 s | ≈ 650 pcs/hr |
En detalle
Treinta y seis líneas de una placa THT real, repartidas según qué máquina debería colocarlas
Esta es la parte de un proyecto odd-form que decide el precio. Antes de que nadie presupueste una máquina, alguien tiene que leer la lista de materiales y responder una pregunta por línea: ¿va esto a la insertadora odd-form, a una insertadora axial, o se queda manual? El análisis de abajo se hizo línea por línea sobre una placa de cliente — treinta y seis líneas through-hole — y se reproduce aquí porque es el reparto, y no la especificación de la máquina, lo que le dice si el proyecto merece…
- Líneas para la insertadora odd-form. Condensadores electrolíticos y cerámicos, condensadores de supresión de ruido, siete conectores, un terminal de lengüeta, un relé, un varistor, un indicador de detección, un transformador, un circuito integrado DIP y dos potenciómetros de ajuste. Son las piezas con formas de cuerpo, polaridad y pasos de patilla que una máquina radial alimentada por cinta no puede tomar.
- Líneas para la insertadora axial. Cuatro diodos y cinco resistencias, todos suministrados en ammo pack sobre cinta axial con un paso de patilla fijo. Enviarlas a un cabezal odd-form desperdiciaría su flexibilidad; pertenecen a una máquina axial que corre a su propio ritmo de ciclo, y por eso el mismo documento de solución propone las dos máquinas juntas.
- Línea que permanece manual. Un mazo de masa engastado. No es un componente en un alimentador, es un conjunto de cables que se tiende y se termina a mano, y ninguna máquina de inserción de esta clase lo aborda. Ser explícito sobre la única línea que no puede automatizar es lo que hace creíbles las otras treinta y cinco.
- La misma placa, leída por embalaje en lugar de por función. El número de alimentadores se compra por formato de embalaje, no por tipo de componente. Leídas así, las mismas treinta y seis líneas dicen cuántas estaciones de bowl, cinta, tubo y bandeja necesita la máquina antes de que nadie haya presupuestado un precio. Material verificado Las descripciones de componentes, los formatos de suministro y el recuento de líneas proceden directamente del análisis…
De un bowl de piezas sueltas a una patilla doblada en seis etapas
La secuencia de abajo sigue la descripción que la propia máquina hace de su mecanismo, tomada del documento de solución del cliente y del catálogo S7900. Cada etapa nombra el subconjunto que la realiza, porque cuando una línea se detiene necesita saber cuál de ellos mirar.
Donde los documentos discrepan — impresos uno al lado del otro, no promediados
Tres documentos describen esta máquina: el documento de solución del cliente que la especificó, el catálogo de producto de 2025 y una presentación de automatización de precisión. No coinciden. Una página que eligiera en silencio una cifra por fila se vería más ordenada y estaría equivocada, así que cada discrepancia se imprime aquí con ambos valores y el documento del que sale cada uno. Ninguna se promedia, y ninguna la resuelve Southern Machinery en su nombre: la máquina que compra es la…
Cuatro familias de alimentadores sobre una base, porque las piezas odd-form llegan de cinco formas distintas
La elección de alimentador la decide el análisis de la lista de materiales, no la preferencia. En la placa de treinta y seis líneas de arriba, diecisiete líneas llegan sueltas a granel, nueve en ammo pack axial, cinco en cinta, tres en bandeja y dos en tubo. Eso es un problema de cinco formatos, y es la razón por la que una máquina solo de cinta no puede llamarse máquina odd-form. Las cifras de abajo son de las páginas de alimentadores del catálogo S7900.
- Granel suelto, orientado por pista y vibración. Para componentes que se suministran sueltos: conectores, terminales, condensadores, LED, cristales, circuitos integrados. El bowl orienta cada pieza mecánicamente y el punto de toma la presenta al cabezal. El documento de solución del cliente describe una unidad de control de bowl patentada que acciona hasta doce fuentes de vibración desde hardware y software en una sola unidad, y señala que la…
- Cinta radial y axial, seis anchos más doblado a 90°. El catálogo lista cinco anchos de alimentador de cinta radial — 201, 218, 207 con doblado a 90°, 259 y 254 — más un alimentador de cinta axial 202. El alimentador de cinta estándar se describe como accionado por motor con un paso máximo de 22.5 mm y una función de doblado de patilla a 90°, que acepta material de cinta de 0.4 a 0.8 mm, con una velocidad de avance declarada de 1.1 a 1.5 s por…
- Relés, circuitos DIP y todo lo que se suministra en barra. Se listan dos tipos de alimentador de tubo, 222 y 203. El catálogo da una velocidad de avance de 0.8 a 1.5 s por componente, compatibilidad con todas las marcas de máquina de montaje e inserción, un tamaño de tubo personalizable hasta 50 × 50 × 50 mm y un ejemplo de adaptación de componente de relés dentro de 30 × 22 × 40 mm. La capacidad de carga se cita como hasta 4 kg en un lugar y hasta 2 kg…
- Conectores, transformadores y cuerpos grandes en bandeja blíster. El alimentador de bandeja toma componentes suministrados en bandejas blíster: el documento de solución nombra conectores USB y HDMI y transformadores, el catálogo nombra resistencias, condensadores, diodos, conectores pequeños, circuitos pequeños, transistores y resistencias de precisión. El catálogo cita una estructura nominal para 200 kg, un accionamiento de 0.4 MPa a 100 W en un lugar y AC…
- Las pinzas y boquillas se fabrican en la misma fábrica. Southern Machinery diseña y fabrica el utillaje de toma además de la máquina. El catálogo dedica dos páginas a pinzas y boquillas personalizadas, y el montaje del cabezal es un sistema estándar de unión rápida, de modo que las herramientas pueden intercambiarse entre husillos. Eso importa cuando un componente no tiene cara plana para una boquilla de vacío, o cuando un cuerpo es demasiado…
Lo que produjo una máquina en el proyecto para el que se especificó
Una velocidad nominal de tacto le dice lo rápido que puede moverse un cabezal. No le dice cuántas placas por hora salen de la máquina. El documento de solución del cliente incluye la tabla de caso de abajo, y es la cifra más útil de esta página porque es la única medida sobre una placa real y no sobre un cabezal desnudo.
- Dos cavidades, no una placa cada vez. El caso procesa dos placas por ciclo, y eso es lo que convierte un ciclo de 11 segundos en unas 650 placas por hora. El número de cavidades es una decisión de utillaje y de programa, no una especificación de máquina, y suele ser la palanca más grande sobre la producción real, más que cualquier diferencia entre dos modelos de la misma familia.
- Cuatro inserciones por placa. La placa del caso necesita cuatro inserciones odd-form, suministradas como una variedad de cuatro piezas por máquina. Con un tiempo de tacto de 1.6 segundos o mejor, cuatro inserciones caben dentro del ciclo de 11 segundos con tiempo de sobra para indexado y visión. Las placas con más líneas odd-form tardan más, y por eso precisamente la cifra nominal de tacto nunca debería citarse como ritmo de…
- Tacto nominal y salida de caso son cifras distintas. El mismo documento cita una velocidad nominal de tacto de 2,400 CPH y una salida de caso de unas 650 pcs/hr. Ambas son correctas y no son comparables. Antes de construir un caso de negocio, decida cuál está usando y pida la cifra de caso para su placa: es la que reconocerá su equipo de finanzas.
Qué ocurre después de que llegue la máquina
Southern Machinery diseña y construye equipos de inserción automática desde 2011 y ha enviado más de cincuenta máquinas de inserción automática a Brasil, India, Malasia, Indonesia, Tailandia, Turquía, Arabia Saudí, Ecuador, Colombia y Argentina. El modelo de soporte de abajo es el que mantuvo esas máquinas en marcha.
Vídeos
Vídeos del canal de YouTube de Southern Machinery. No se carga nada de YouTube hasta que pulse reproducir.
Catálogos y documentos
- PDFS7900 Odd Form Machine Catalog 2025 — five models, full specification tableS7900 machine documents
- PDFS7900 THT odd form insertion machine — product sheetS7900 machine documents
- PDFPrecision S7900 odd form insertion machine — presentationS7900 machine documents
- PDFS7900 odd form machine operation manualS7900 machine documents
- PDFS7000 Odd Form Insertion Machine manual 2024 — earlier platform in the same familyS7900 machine documents
- PDFS7020T terminal insertion machine — user manualS7900 machine documents
- 3DS3000 radial + S7900 odd form insertion machine with PCB loading and magazine3D drawings and line layouts
- 3DS7020T reel terminal insertion machine, 3D view3D drawings and line layouts
- 3DS3010A radial + S7020T bowl terminal insertion machine with magazine loader3D drawings and line layouts
- PDFS7000 odd-form with radial, axial and tube feeders — feeder layout drawing3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and project tools
- XLSXTHT auto insertion ROI worksheetWorksheets and project tools
- XLSXTHT staffing audit calculatorWorksheets and project tools
- XLSXTHT staffing audit worksheetWorksheets and project tools
- PDFROI calculator template, printedWorksheets and project tools
- PDFSouthern Machinery odd-form insertion solution — family overviewWorksheets and project tools
- LINKFull resource library
- 3DProduct catalogue board
Notas de ingeniería
ARTICLE 01The Parts That Keep a Bench Staffed Are the Ones Nobody Sizes a Machine For
An SMT line and a radial inserter take the easy part of a through-hole board. What is left over is small in count, awkward in shape, and expensive enough to keep four people at a bench. Full articles are in English. The summary above carries the argument in your language. Walk a through-hole department at the end of…
ARTICLE 02Twenty-Six Lines Here and Nine Lines There — How a Through-Hole BOM Actually Splits
The decision that sets the price of an odd-form project is not which machine to buy. It is which lines go on which machine, and that decision is made before any quotation exists. Full articles are in English. The summary above carries the argument in your language. The scene: a quotation arrives for an odd-form…
ARTICLE 03Bowl, Tube, Tray and Tape — Why Odd-Form Feeders Are Counted by Packaging
Feeder stations are bought per supply format, not per component type. Read the same BOM the second way and the machine's price stops being a mystery. Full articles are in English. The summary above carries the argument in your language. Here is the meeting that goes wrong. Engineering lists fourteen odd-form…
ARTICLE 04A Part That Is Inserted but Not Clinched Will Float Into the Wave
Floating components are diagnosed as a wave-soldering problem. The cause is at the insertion stage, and it has four documented remedies. Full articles are in English. The summary above carries the argument in your language. A board comes off the wave with a bridge under a connector, or a void where a transformer…
ARTICLE 05Two Thousand Four Hundred Components an Hour Comes With Conditions Attached
Three source documents describe the same machine family at three different speeds. None of them is wrong. Reading them together is the skill. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a rate, and every production manager has watched a…
ARTICLE 06Inserting at Any Angle Changes the Layout Before It Changes the Machine
A 0-and-90-degree insertion limit is paid for in board area and jumper wires long before it is paid for at the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years working with a machine that inserts at two…
Preguntas frecuentes
¿Cuál es la velocidad de inserción real de la S7900?
Se publican tres cifras y miden cosas distintas. El catálogo de 2025 da la velocidad por componente, modelo a modelo: 0.8 s en la S7900-II de dos cabezales, 0.7 s en la S7900-IV de cuatro, 2 s en la S7900-IV-P de cuatro con doblado de patillas, y 0.6 s en los dos modelos de seis cabezales. El documento de solución del cliente da 2,400 componentes por hora con condiciones. La presentación Precision S7900 declara un máximo de 4,700 componentes por hora. El catálogo imprime además un caso real de placa con un ciclo de unos 11 s y unas 650 piezas por hora. Use la cifra por componente para planificar, el máximo como techo, y haga medir su propia placa.
¿Qué componentes puede insertar?
Piezas odd-form en un rango amplio de cuerpos: conectores, relés, transformadores, trimmers, electrolíticos de gran capacidad, condensadores de supresión de ruido, varistores, terminales de lengüeta, circuitos integrados DIP y LED de forma irregular. El tamaño máximo de componente se documenta por modelo desde 17 × 17 mm hasta 50 × 50 mm, con altura admisible de 20 mm a 30 mm. La toma se hace con boquilla de vacío o pinza neumática, y ambas pueden mezclarse en el mismo juego de cabezales.
¿Cuántos modelos hay y cuál necesito?
Cinco: S7900-II, S7900-IV, S7900-IV-P, S7900-VI y S7900-VI-P. Los cabezales son 2, 4, 4, 6 y 6. La IV-P es el modelo con doblado de patillas de serie y el tiempo por componente más lento, 2 s. La VI y la VI-P llevan más estaciones de alimentador y la fuerza de inserción más baja. La II es el bastidor más pequeño, con 1250 kg. Cuál encaja depende de su número de componentes, del tamaño de su placa y de si necesita doblado: envíenos la lista de piezas y se lo diremos.
¿Sigo necesitando una máquina de inserción axial aparte?
Normalmente sí, y en la placa analizada en esta página lo era con claridad. Nueve de treinta y seis líneas de through-hole eran piezas axiales en ammo pack con paso de patilla fijo: cuatro diodos y cinco resistencias. Enviarlas a un cabezal odd-form gasta su flexibilidad en piezas que una máquina dedicada más rápida resuelve mejor. El documento de solución del cliente que hay detrás de esta página propone ambas máquinas juntas exactamente por esta razón.
¿Qué es el doblado de patillas y lo necesito?
Una unidad inferior que dobla las patillas sobresalientes después de la inserción para que el componente no pueda moverse durante la soldadura por ola. Sin ella, una pieza insertada pero no retenida puede levantarse y producir un puente, un vacío o un circuito abierto. El catálogo documenta cuatro patrones de doblado — hacia fuera, hacia dentro, circular y dos vueltas — y una especificación de doblado de diámetro de patilla inferior a 1.0 mm con al menos 2 mm de patilla expuesta, sujeto al diseño final. El doblado es de serie en un modelo de la familia y opcional en otro, así que verifíquelo contra su configuración.
¿Cuántas estaciones de alimentador necesito?
Cuente su lista de materiales por formato de suministro, no por tipo de componente. Las estaciones de alimentador se compran por familia de embalaje: bowl para granel suelto, cinta para piezas encintadas, tubo para relés y circuitos DIP, bandeja para conectores y transformadores. El catálogo documenta los recuentos de estaciones por familia y por modelo, y añade la advertencia de que cuando se mezclan tipos de alimentador la cantidad depende de la combinación, de modo que las estaciones no son puramente aditivas. Pida un plano de distribución de estaciones en lugar de un total.
¿Puede insertar en ángulos distintos de 0 y 90 grados?
Sí. La dirección de inserción está documentada de 0 a 360 grados, y el documento de solución del cliente da una resolución de ajuste de ±0.1 grados. El ángulo es un campo de programa por línea y no un utillaje, y eso es lo que permite colocar un conector o un transformador en su orientación natural en lugar de girarlo a un ángulo recto y añadir puente de hilo para rodear la restricción.
¿Qué tamaños de placa admite?
El catálogo de 2025 da un mínimo de 70 × 70 mm en todos los modelos y un máximo que va de 300 × 500 mm en la S7900-II hasta 450 × 400 mm en la S7900-IV-P. El espesor de placa se documenta de 0.6 a 2.0 mm, el peso máximo de placa como 5 kg en cuatro modelos y 2 kg en uno, y el catálogo exige un ancho de borde de placa de al menos 5 mm para que la transportadora pueda agarrarla. El documento de solución del cliente da cifras distintas para la transportadora de línea, y ambas aparecen en la tabla de discrepancias de arriba.
¿Por qué algunas cifras de esta página tienen dos o tres valores?
Porque tres documentos describen esta plataforma y se escribieron con propósitos distintos. El documento de solución del cliente describe una configuración propuesta; el catálogo de 2025 describe toda la familia de cinco modelos; la presentación Precision describe la plataforma en términos generales. Donde dan valores distintos para el mismo alcance, se imprimen ambos con el documento nombrado y ninguno se ha promediado. La tabla de discrepancias más arriba en esta página enumera cada conflicto.
¿Está lista para MES e Industria 4.0?
La plataforma de control ejecuta una interfaz autorizada de Microsoft Windows en chino e inglés, y la versión OCM admite programación fuera de línea desde archivos CAD o TXT. El catálogo incluye la programación fuera de línea y el intercambio de datos entre las ventajas de la plataforma. Decida antes de la instalación a qué va a alimentar los datos de producción — un panel OEE, un plan de mantenimiento o un informe de ritmo para finanzas —, porque una máquina que reporta datos que nadie acordó usar es una máquina con una función sin usar.
¿En qué consiste la demo gratuita?
Southern Machinery ejecuta producción de demostración sin cargo con placas desnudas suministradas por usted, transmite la máquina en vivo para que la vea en lugar de creernos, y emite un informe de evaluación escrito después. Envíe las placas, la lista de componentes odd-form con sus formatos de suministro y el volumen mensual; el informe vuelve con el resultado medido y el reparto entre lo que toma la máquina y lo que queda manual.
¿Qué debo enviar con una consulta?
Cuatro cosas: la lista de materiales de through-hole con el formato de suministro de cada línea, la lista de piezas odd-form con diámetros de patilla y diámetros de taladro, las dimensiones y el espesor de la placa, y el volumen mensual de placas. Con esas cuatro entradas podemos devolver el reparto triple entre odd-form, axial y manual, dimensionar el banco de alimentadores por familia de embalaje, recomendar un patrón de doblado por pieza y darle un tiempo de inserción para su placa en lugar de una especificación de máquina.
Productos relacionados

Línea THT de inserción automática y soldadura por ola para cargadores
Línea THT llave en mano para PCB de cargadores y adaptadores: cargador de PCB, insertadora radial S3010A, insertadoras S7020 de terminales y componentes irregulares, celda de cuatro cabezales con alimentadores vibratorios y a granel, soldadura por ola S-WS350 y salida. Línea 3D interactiva, especificaciones con fuentes, videos, catálogos y hoja de retorno de inversión.
Máquina de inserción radial S3000 para ensamblaje THT en fábricas EMS inteligentes
Máquina de inserción radial S3000 para ensamblaje THT de PCB: componentes radiales en cinta insertados hasta 20.000 CPH, ángulo de inserción 0-360 grados, 10 estaciones de alimentación y corrección de taladro por visión artificial.

Máquina de inserción axial S4000 para ensamblaje THT en fábricas EMS inteligentes
Insertadora axial S4000: 20.000 CPH de velocidad máxima publicada, 5-60 estaciones de alimentador modulares, inserción en cualquier ángulo sobre mesa giratoria servo, doble alimentador de puentes, placa de 0,79-2,36 mm y de 50 x 50 a 400 x 300 mm. Servo, EtherCAT, lista para MES.

S-300B Máquina de conformado y encintado radial
La S-300B conforma el paso de patillas, comprueba polaridad y valor y encinta 180 más menos 20 componentes por minuto, en caja o en bobina.
Algunos detalles técnicos de esta página (tablas, títulos de documentos) se muestran en inglés, tal como se publicaron.
Solicitar cotización de Máquina de inserción OddForm S7900 para el ensamblaje THT de PCB en fábricas EMS inteligentes
Envíe su placa, lista de componentes o modelo de máquina y le responderemos con una configuración y una cotización. Los precios se cotizan por proyecto.