
Machine d'insertion axiale S4000 pour l'assemblage THT en usines EMS intelligentes
Inséreuse axiale S4000 : 20 000 CPH de vitesse maximale publiée, 5-60 postes d'alimenteur modulaires, insertion sous tous les angles sur table tournante asservie, double alimenteur de cavaliers, carte de 0,79-2,36 mm et de 50 x 50 à 400 x 300 mm. Servo, EtherCAT, compatible MES.
La S4000 insère des composants axiaux en bande — diodes, résistances et cavaliers — dans des trous traversants sous n'importe quel angle, coupe et forme les pattes, puis les sertit en un seul cycle continu. Un banc d'alimenteurs modulaire de 5 à 60 postes, un double alimenteur de cavaliers, une correction de perçage par vision et une chaîne de données compatible MES.
Points clés
Un cycle au lieu de quatre gestes manuels
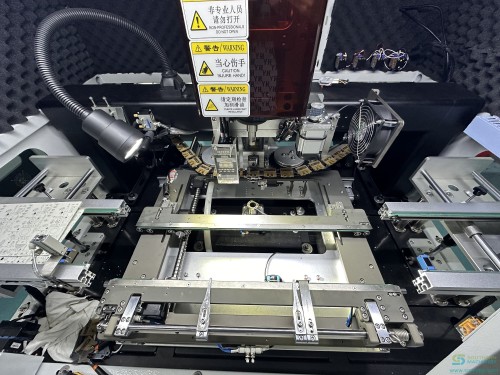
L'opérateur prend la pièce, vérifie la polarité, plie les pattes à l'entraxe des trous, l'insère, puis retourne la carte pour sertir. La S4000 fait tout cela en un seul cycle : la tête coupe les pattes sur la chaîne, les forme, les pousse dans les trous, et le coupe-pattes situé sous la carte les sertit. La tête d'insertion porte trois paires d'outils symétriques — couteau supérieur, formeur…
Tous les angles, pas seulement 0 et 90 degrés
La carte repose sur une table tournante asservie. L'axe R oriente la carte à l'angle programmé pour chaque ligne du programme d'insertion, de sorte qu'une implantation exigeant une diode à 30 degrés ou un cavalier en diagonale ne renvoie plus cette pièce sur l'établi. Le manuel décrit cela comme une insertion sous n'importe quel angle dans une séquence prédéfinie, l'angle de rotation étant…
Cavalier sans étape d'encollage sur bande
Le fil de cavalier alimenté en barillet est redressé dans les directions Z et Y et amené au couteau inférieur par un moteur dédié sur l'axe W, puis inséré par l'arbre d'insertion. La brochure 2024 indique que la machine accepte l'insertion directe de cavaliers sans bande et que la disposition à double alimenteur traite deux diamètres de fil — 0,5 mm et 0,6 mm — simultanément. Southern Machinery…
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Modèle | S4000 Axial Inserter · S4000 Axial Insertion machine 2024 (product brochure) |
|---|---|
| Vitesse maximale | 20,000 CPH · Brochure and series manual (manual states 20,000 points per hour) |
| Vitesse réelle | 10,000 CPH · S4000 Axial Insertion machine 2024 (product brochure) |
| Types de composants | Axial tape-and-reel packages: diodes, resistors, jumper wire. Barrel-fed jumper wire fed independently. · Brochure and series manual (manual states 20,000 points per hour) |
| Diamètre de patte | 0.3 – 0.8 mm · Brochure and series manual (manual states 20,000 points per hour) |
| Angle d'insertion | Any angle, adjustable, on the servo rotary table · S4000 Series Manual V1.1, section 1.3 item 5 |
| Longueur de coupe des pattes | 1.2 – 2.2 mm (adjustable) · S4000 Series Manual V1.1, section 1.3 item 5 |
| Angle de pliage des pattes | 0 – 35° (adjustable) · S4000 Series Manual V1.1, section 1.3 item 5 |
| Hauteur de composant admise | 15 mm standard, customisable on request · S4000 Series Manual V1.1, section 1.3 item 5 |
| Taille de carte disponible | 50 x 50 mm to 400 x 300 mm (brochure) / maximum 330 x 300 mm (manual) · Conflicting — both values shown in the disclosure table below |
| Épaisseur de carte | 0.79 – 2.36 mm · Brochure and series manual (manual states 20,000 points per hour) |
| Entraxe des pattes | 5.00 – 20.00 mm (brochure) / 5.0 – 22 mm (manual) · Conflicting — both values shown in the disclosure table below |
| Postes d'alimenteur | 5 / 10 / 20 / 30 / 40 / 50 / 60 available (brochure) / 10 / 20 / 30 / 40 configurable (manual) · Conflicting — both values shown in the disclosure table below |
| Correction de position du trou | Machine vision automatic alignment, multi-point MARK correction · S4000 Series Manual V1.1, section 1.3 item 5 |
| Convoyage des cartes | In-line automatic loading and unloading, left to right or right to left, with a custom manual version available · S4000 Series Manual V1.1, section 1.3 item 5 |
| Système d'entraînement | Custom absolute servo drive, eliminating dozens of photoelectric sensors · S4000 Series Manual V1.1, section 1.3 item 5 |
| Système de commande | Bus-based multi-axis control, EtherCAT motion control card, industrial PC with router · Series manual section 1.3 item 16 and brochure page 3 |
| Système d'exploitation | Chinese / English interface on a Windows 7 control platform (manual) — brochure lists Windows-based operation · Series manual section 1.3 item 16 and brochure page 3 |
| Saisie des données | USB input in Excel file format; online and offline program editing both supported · S4000 Series Manual V1.1, section 1.3 item 5 |
| Usine intelligente | 4G IoT, MES-compatible, black-box data logging · S4000 Series Manual V1.1, section 1.3 item 5 |
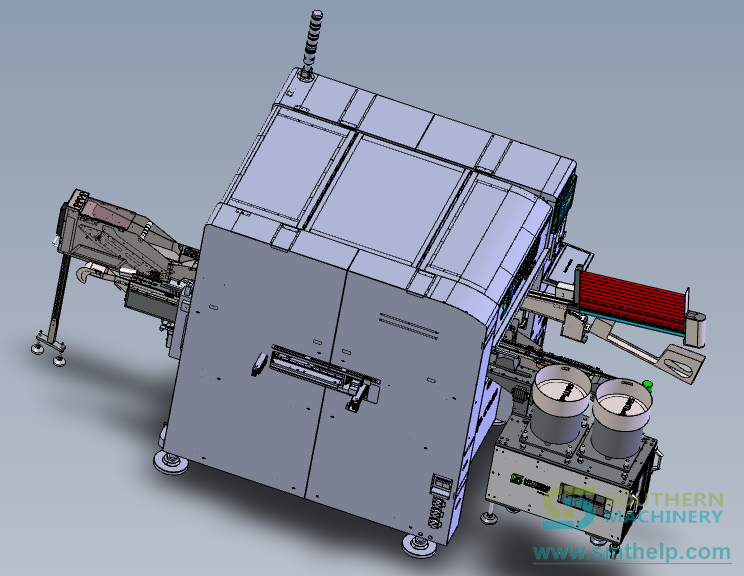
| Dimensions de la machine | Main machine 1780 x 1500 x 1600 mm; auxiliary machine 500 x 900 x 1000 mm; 10-station material station 850 x 900 x 1360 mm; 20-station material station 1400 x 900 x 1360 mm · S4000 Series Manual V1.1, section 1.3 item 5 |
| Poids | 850 kg standard version (manual) / 880 kg (brochure) · Conflicting — both values shown in the disclosure table below |
| Alimentation électrique | Single-phase AC 220 V, 50/60 Hz, 1.6 kW (L+N+E) · Brochure and series manual (manual states 20,000 points per hour) |
| Protection du système | Multiple protections including an isolation transformer · S4000 Series Manual V1.1, section 1.3 item 5 |
| Air comprimé | 0.6 – 0.8 MPa (brochure) / 0.5 – 0.7 MPa (manual) · Conflicting — both values shown in the disclosure table below |
| Consommation d'air | 0.3 m³/min · S4000 Series Manual V1.1, section 1.3 item 5 |
| Température ambiante de service | 5 – 28°C · S4000 Series Manual V1.1, section 1.3 item 5 |
| Bruit de la machine | 65 – 75 dB · S4000 Series Manual V1.1, section 1.3 item 5 |
| Taux de défaut d'insertion | < 500 PPM · S4000 Series Manual V1.1, section 1.3 item 5 |
Modèles, comparaisons et points ouverts
The seven axes, in the machine's own names (8 lignes)
| Axis | Function as described in the manual | Drive |
|---|---|---|
| X | Moves the worktable left and right; ball screw with two linear guide rails, coupling between screw and motor. | Servo, absolute |
| Y | Moves the worktable front to back on a ball screw; the R worktable is carried on the Y table. | Servo, absolute |
| R | Rotary table. Turns the PCB to the programmed insertion angle; circular guide rail and rotary disk driven by the R-axis reducer through a timing belt. | Servo, absolute |
| H | Insertion axis. Raises and lowers the three tool pairs in the cassette; gear shaft meshed with a rack. | Servo, absolute |
| U | Width or span axis. One motor drives two opposed lead screws so the left and right tool sets open and close together to match the hole pitch. | Servo, absolute |
| B | Base vertical axis. Drives the lead cutters up and down through a gear and rack; shares its drive system with the U axis for synchronised span changes. | Servo, absolute |
| C | Chain axis. Drives the insertion chains and the discharge chain from the main shaft, with a zero-position detection disk at the end of the shaft. | Servo via gearbox |
| W | Jumper axis. Straightens the jumper wire and drives a gear pair to deliver a set length to the lower cutter. | Servo, absolute |
Where the documents disagree, both values stay on the page (7 lignes)
| Item | 2024 product brochure | S4000 series manual V1.1 | What it changes for you |
|---|---|---|---|
| Machine dimensions | 1700 x 1500 x 1600 mm | Main 1780 x 1500 x 1600 mm + auxiliary 500 x 900 x 1000 mm | Bay width and floor layout. The 80 mm difference plus the auxiliary frame decides whether the line fits. |
| Weight | 880 kg | 850 kg standard version | Floor loading and the lifting plan for installation. 30 kg is inside normal configuration variance. |
| Available PCB size | 400 x 300 mm | 330 x 300 mm, customisable on request | Whether your largest panel runs as standard or as a custom build. Ask before you commit the panel design. |
| Component lead span | 5.00 – 20.00 mm | 5.0 – 22 mm | Whether your widest axial part is inside the standard range. Parts above 20 mm may need confirmation. |
| Feeder stations | 5, 10, 20, 30, 40, 50, 60 stations available | 10 / 20 / 30 / 40 stations, configurable as needed | How many part numbers you can run without a reel change. 50 and 60 station frames are listed in the brochure only. |
| Air source | 0.6 – 0.8 MPa | 0.5 – 0.7 MPa | What your house compressor has to deliver. Specify the higher figure if you want margin. |
| Speed statement | 20,000 CPH top and 10,000 CPH actual, both printed | 20,000 points per hour, listed as maximum | Your capacity plan. The brochure is the only document that gives a separate actual figure, and it is half the top figure. |
The throughput levers, ranked by how much they usually move the answer (6 lignes)
| Lever | Effect on realised rate | How it is controlled |
|---|---|---|
| Number of parts per board | Dominant. A board with 60 axial parts takes six times the insertion time of a board with 10, before any other factor. | Program design; where a part can move to SMT or to a radial machine, the axial count drops. |
| Span changes within the program | High. The U axis has to open or close the tool sets to the new hole pitch, and the lead cutters follow. | Group parts by span when the layout allows it. The program list records the span per line, so this is visible before the board runs. |
| Rotation angle changes | Moderate. The R axis re-orients the table for each programmed angle. | Sequence the program by angle where the board allows, so the table turns fewer times. |
| Feeder station count | Indirect but large. Too few stations means reel changes mid-run, and every change is a stop. | Size the feeder bank against the part count of the whole product family, not the current job. |
| Board transfer and clamping | Fixed per board. The stopper, clamp and conveyor cycle repeat regardless of part count. | Amortised by running larger panels; panelisation in the software builds the multi-board program quickly. |
| Component feed reliability | Multiplicative when it goes wrong. A jam stops the machine rather than slowing it. | Feed mechanism alignment: the three centrelines between distribution head, discharge chain and chain-track guard plates must be coincident, and the chain tension set to 3–5 degrees of slack. |
En détail
D'une bobine en bande à une patte sertie en six étapes
La séquence ci-dessous est la description que la machine fait elle-même de son mécanisme, tirée du manuel de la série S4000. Chaque étape nomme le sous-ensemble qui l'exécute, car lorsqu'une ligne s'arrête il faut savoir lequel regarder.
- Les sept axes, avec les noms qu'utilise la machine. Document vérifié Noms et fonctions des axes : manuel de la série S4000 V1.1, section 2, et manuel logiciel et programmation V2.6.0.0, section 6.1.3. Le manuel note que l'entraînement servo absolu supprime des dizaines de capteurs photoélectriques et que le réglage logiciel supprime le besoin de réglage mécanique de l'entraxe.
Là où les documents divergent, les deux valeurs restent sur la page
La brochure 2024 et le manuel de la série ont été rédigés dans des buts différents et n'ont pas été mis à jour au même rythme. Sept chiffres diffèrent. Plutôt que de les moyenner ou de choisir en silence le plus favorable, Southern Machinery publie les deux et nomme la source, afin que vous puissiez inscrire le bon chiffre dans votre dossier et nous demander de confirmer le reste au stade du devis.
Ce que 20 000 points par heure vous achètent réellement
La vitesse d'affiche et le chiffre sur lequel vous planifiez un poste ne sont pas le même, et les documents de la S4000 sont inhabituellement honnêtes sur ce point : la brochure imprime les deux. Voici comment les utiliser sans promettre trop à votre propre responsable de production.
- 20 000 points par heure. C'est le plafond déclaré de la machine : vitesses d'axe et temps de cycle à leur limite de conception, avec un composant idéal et une carte idéale. C'est le bon chiffre pour comparer des fiches techniques et le mauvais pour un plan de capacité.
- 10 000 CPH réels. La brochure 2024 imprime une valeur de vitesse réelle distincte, la moitié du plafond. Utilisez celle-ci pour planifier les postes et calculer le retour. C'est aussi celle qui résiste au contact d'un mélange réel de pièces, du temps de transfert des cartes et des interventions de l'opérateur.
- Le chiffre de votre carte. Aucune des deux valeurs ne vous dit à quelle cadence votre carte précise tournera, car le nombre d'insertions, la dispersion des pièces, les changements d'entraxe et la taille de carte déplacent la réponse. C'est le rôle de la démo gratuite : dix de vos cartes nues, votre liste de composants et une cadence mesurée à la fin.
- Les leviers de cadence, classés par leur effet habituel sur le résultat. Document vérifié À confirmer Les chiffres de vitesse sont cités des deux documents sources. Le classement des leviers relève du jugement d'ingénierie de Southern Machinery à partir de la description du mécanisme, et non d'un tableau de cadence mesurée ; considérez-le comme un ordre de discussion pour la démo et confirmez les chiffres réels sur votre propre carte.
Six décisions qui déterminent la machine que vous recevez
La S4000 se configure, elle ne s'achète pas sur étagère. Voici les choix qui changent le prix, l'encombrement et ce que la machine peut traiter — et ceux qu'il vaut mieux arrêter avant la commande qu'après.
- Taille du banc d'alimenteurs. Le banc est modulaire : le nombre de postes se spécifie à la commande et s'étend ensuite. Southern Machinery propose des combinaisons de 5 à 60 postes ; le manuel indique 10, 20, 30 et 40 comme configurables. Comptez les références axiales de toute la famille de produits que vous prévoyez de traiter sur trois ans, puis ajoutez deux postes de réserve pour les pièces que personne n'a encore conçues.
- Double alimenteur de cavaliers. Deux alimenteurs de cavaliers permettent de traiter deux diamètres de fil — 0,5 mm et 0,6 mm — sans changement de format. La brochure indique que la machine accepte l'insertion directe de cavaliers sans bande et qu'elle traite les conditionnements en bobine et en barillet avec une alimentation antibourrage. Si vos cartes utilisent plus d'un diamètre, c'est l'option qui garde les deux dans le…
- Chargement automatique des cartes. Un dispositif standard de chargement automatique est proposé pour que la machine s'inscrive dans un flux en ligne plutôt que d'être alimentée à la main. La brochure indique que cette disposition permet à un seul opérateur de conduire trois à cinq machines. Le sens de convoyage est sélectionnable de gauche à droite ou de droite à gauche, et une version manuelle personnalisée existe si vous…
- Réservoir d'air intégré. La brochure inclut un réservoir d'air intégré en standard, décrit comme stabilisant l'alimentation pour maintenir une qualité d'insertion constante et réduire la maintenance. Il compte surtout là où l'air d'atelier est partagé avec d'autres machines et où la pression chute quand une voisine cycle.
- Régulateur 3 kVA intégré. Un régulateur 3 kVA intégré est listé en standard, décrit comme réduisant les pannes de circuit et les arrêts en maintenant l'alimentation stable. Le manuel ajoute que le système de commande exige que tous les systèmes électriques de la machine soient correctement mis à la terre et que l'ensemble de protections comprend un transformateur d'isolement.
- Hauteur de composant et taille de carte. La hauteur de composant standard admise est de 15 mm et le manuel précise qu'elle est personnalisable sur demande. La taille maximale de carte figure à 330 x 300 mm dans le manuel et 400 x 300 mm dans la brochure, et le manuel ajoute qu'elle est personnalisable. Si votre panneau sort de l'enveloppe standard, dites-le à la demande de renseignements et non à l'installation.
En quoi consiste réellement la mise en service
L'essentiel du risque d'une ligne axiale se situe dans les deux semaines autour de l'installation, pas dans la machine. Le manuel logiciel documente la séquence de mise en service assez précisément pour que vous voyiez ce qui sera demandé à vos ingénieurs.
- Mise à zéro et limites de chaque axe. Chaque axe se met à zéro depuis la page ingénieur et la procédure diffère : l'axe X va à l'extrémité droite et libère l'accouplement, l'axe Y à la position la plus haute, l'axe H exige de retirer la courroie crantée, l'axe U la courroie crantée, l'axe R la poulie crantée et l'axe C l'accouplement du réducteur. Les limites logicielles se règlent ensuite depuis une opération de déplacement. C'est…
- Création des programmes sur la machine. Un nouveau programme commence par le marquage sur la carte des positions d'insertion à 0 degré puis à 90 degrés, la mise en place de la carte sur le rail central et le déplacement de la caméra trou par trou pour confirmer les coordonnées. La liste de programme enregistre la séquence d'insertion, les coordonnées, l'angle de rotation R avec son signe, l'entraxe, le numéro d'alimenteur, le modèle…
- Panelisation pour les panneaux multipanneaux. Lorsque plusieurs petites cartes partagent un panneau, le logiciel construit le programme à partir d'une seule. Terminez le programme de la première carte, saisissez le nombre de panneaux en X et Y, acquérez les coordonnées haut-gauche et bas-droite, calculez l'espacement, prévisualisez le résultat, choisissez la méthode de tri puis exécutez. La correction automatique des coordonnées revérifie…
- Diagnostic et test des alimenteurs. La page d'état de l'équipement affiche l'état en direct de chaque signal d'entrée et de sortie : un vérin bloqué ou un capteur photoélectrique obstrué apparaît comme un changement d'état et non comme une supposition. Chaque poste peut être actionné individuellement depuis la page de test des alimenteurs, une opération par clic. Les informations de production sont comptées automatiquement et…
Ce qui se passe après l'arrivée de la machine
Southern Machinery vend et maintient des équipements d'auto-insertion depuis 2011 et a livré plus de cinquante machines d'insertion automatique au Brésil, en Inde, en Malaisie, en Indonésie, en Thaïlande, en Turquie, en Arabie saoudite, en Équateur, en Colombie et en Argentine. Le modèle de support est celui qui a maintenu ces machines en service.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFS4000 Axial Insertion machine 2024 — product brochureS4000 machine documents
- PDFS4000 Axial Insertion Machine — product descriptionS4000 machine documents
- PDFAxial Inserter S4000 — overview sheetS4000 machine documents
- PDFS-4000H Jumper Wire Axial InserterS4000 machine documents
- DOCS4000 Axial Insertion Machine — users manualS4000 machine documents
- 3DS4000H jumper-wire axial inserter with PCB loader3D drawings and line layouts
- 3DS4020A axial insertion machine, 3D view3D drawings and line layouts
- 3DSMT axial taped feeder, 3D view3D drawings and line layouts
- 3DTHT axial and radial PCBA line layout3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and checklists
- XLSXTHT auto insertion ROI worksheetWorksheets and checklists
- PDFAuto insertion readiness checklistWorksheets and checklists
- PDFPCB assembly requirements for auto insertionWorksheets and checklists
- LIBBrowse the full Southern Machinery resource libraryWorksheets and checklists
- 3DProduct catalogue board
- 3DYouTube video catalogue
Notes d'ingénierie
ARTICLE 01The Cheapest Axial Quotation Is Not the Cheapest Board
Three suppliers quote the same axial inserter. The lowest number wins the order, and eighteen months later nobody can explain why the through-hole department still costs what it did. Full articles are in English. The summary above carries the argument in your language. Start with the moment the comparison actually…
ARTICLE 02Twenty Thousand Points an Hour Is a Specification, Not a Forecast
The number on the datasheet decides whether you get the budget. The number on the shift report decides whether you keep your credibility. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a maximum rate, and every production manager has been…
ARTICLE 03A Sixty-Station Machine You Buy Once and Configure Five Times
Most axial machines are specified against the job that justified them, and then asked to run a product family that did not exist when the order was placed. Full articles are in English. The summary above carries the argument in your language. Here is how the specification meeting usually goes. The engineering team…
ARTICLE 04Jumper Wire Is the Part That Stops Axial Lines
The machine handles diodes and resistors all day. Then it meets a jumper wire, and the shift stops being about throughput. Full articles are in English. The summary above carries the argument in your language. Ask anyone who has run an axial inserter what the worst part on the board is, and you will get the same…
ARTICLE 05Any Angle Is a Layout Decision, Not a Feature
Insertion at any angle is usually sold as a machine capability. It is more usefully understood as permission for your designer to stop routing around the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years…
ARTICLE 06What Happens Between the Chain and the Board
An axial insertion happens in about a third of a second. Engineers who cannot name the stages inside that third of a second cannot diagnose a fault in it. Full articles are in English. The summary above carries the argument in your language. The scene is familiar. The machine is bending leads wrong, or cutting…
Questions fréquentes
Quelle est la vitesse d'insertion réelle de la S4000 ?
Deux valeurs sont publiées et diffèrent d'un facteur deux. La brochure produit 2024 indique une vitesse maximale de 20 000 CPH et une vitesse réelle de 10 000 CPH. Le manuel de la série indique 20 000 points par heure comme maximum. Traitez la première comme une limite de spécification et la seconde comme un chiffre de planification, et confirmez la cadence de votre carte lors d'une démo plutôt que d'accepter l'une ou l'autre.
Quels composants peut-elle insérer ?
Des composants axiaux en bande : diodes, résistances et fil de cavalier, avec des diamètres de patte de 0,3 mm à 0,8 mm. Le fil de cavalier alimenté en barillet est alimenté indépendamment par son propre mécanisme. La hauteur de composant admise est de 15 mm en standard et personnalisable sur demande.
Peut-elle insérer à d'autres angles que 0 et 90 degrés ?
Oui. La carte repose sur une table tournante asservie et l'angle de rotation est un champ du programme d'insertion pour chaque ligne, le signe indiquant le sens horaire ou antihoraire. C'est ce qui permet à une implantation d'utiliser des pièces en diagonale sans ajouter de cavaliers pour contourner la contrainte.
De combien de postes d'alimenteur ai-je besoin ?
La brochure liste des configurations de 5, 10, 20, 30, 40, 50 et 60 postes ; le manuel liste 10, 20, 30 et 40 comme configurables selon le besoin. Comptez les références axiales distinctes de toute votre famille de produits, pas seulement de la carte en cours, et ajoutez de la marge. Le banc est modulaire, il peut donc être étendu plus tard.
Que se passe-t-il avec deux diamètres de fil de cavalier différents ?
La machine est proposée avec un double alimenteur de cavaliers qui traite deux spécifications de fil, comme 0,5 mm et 0,6 mm, sans changement de format, et la disposition d'alimentation couvre les conditionnements en bobine et en barillet avec alimentation antibourrage. Si vos cartes utilisent plus d'un diamètre, spécifiez cette option.
Est-elle prête pour le MES et l'Industrie 4.0 ?
La plateforme de commande fonctionne sous Windows avec un PC industriel et une carte de commande de mouvement par bus, et le logiciel écrit les données de production dans un dossier compatible MES. L'IoT 4G et l'enregistrement type boîte noire sont listés comme disponibles. Les informations de production sont comptées automatiquement et enregistrées dans un dossier de suivi, avec des fonctions d'enregistrement et d'effacement sur la page de statistiques.
Un seul opérateur peut-il conduire plusieurs machines ?
Oui, avec l'option de chargement automatique des cartes. La brochure indique qu'un dispositif standard de chargement automatique permet à un seul opérateur de conduire trois à cinq machines et que la machine s'intègre aux lignes de production existantes. Le sens de convoyage est sélectionnable de gauche à droite ou de droite à gauche, et une version à chargement manuel personnalisée est disponible.
En quoi consiste la démo gratuite ?
Southern Machinery propose une production de démonstration gratuite avec dix cartes nues fournies par vous, une diffusion en direct de la machine pour que vous la voyiez en temps réel, et un rapport d'évaluation écrit ensuite. Envoyez les cartes, la liste des composants axiaux et le volume mensuel ; le rapport revient avec le résultat mesuré.
Pourquoi certains chiffres de cette page ont-ils deux valeurs ?
Parce que la brochure 2024 et le manuel de la série ont été rédigés dans des buts différents et n'ont pas été mis à jour au même rythme. Sept chiffres diffèrent : dimensions de la machine, poids, taille maximale de carte, entraxe des pattes, nombre de postes, pression d'air et formulation de la vitesse. Plutôt que de les moyenner ou d'en choisir un, la page montre les deux avec leurs sources, afin que vous dimensionniez correctement votre travée et votre air et confirmiez le reste avec nous au devis.
Quel est l'encombrement et entrera-t-elle dans ma travée ?
La brochure donne 1700 x 1500 x 1600 mm et 880 kg. Le manuel donne une machine principale de 1780 x 1500 x 1600 mm plus une machine auxiliaire de 500 x 900 x 1000 mm, et des bâtis de poste matière séparés de 850 x 900 x 1360 mm pour dix postes et 1400 x 900 x 1360 mm pour vingt. La configuration décide de la réponse : envoyez-nous les dimensions de votre travée et nous ferons l'implantation.
Combien de temps dure l'installation et qui la réalise ?
L'installation et la mise en service sont incluses et réalisées par les ingénieurs Southern Machinery, suivies d'une formation des opérateurs et de la maintenance. Le manuel logiciel documente en détail la procédure de mise à zéro des axes et le flux de création de programme, afin que votre équipe prépare programmes et plans de panelisation pendant le transit de la machine.
Que faut-il envoyer avec une demande ?
Trois choses : la liste des composants axiaux avec diamètres et entraxes de pattes, les dimensions et l'épaisseur de la carte, et le volume mensuel de cartes. Si vous avez un plan de carte, envoyez-le aussi. Avec ces trois éléments nous pouvons vous dire la taille du banc d'alimenteurs, si une pièce nécessite une fabrication spéciale et ce que donnera le temps d'insertion.
Produits associés

Ligne d'insertion THT et brasage à la vague pour PCB de chargeurs mobiles
Ligne THT clé en main pour PCB de chargeurs mobiles et adaptateurs : chargeur de PCB, insertrice radiale S3010A, insertrices S7020 pour bornes et composants atypiques, cellule à quatre têtes avec bols vibrants et alimentateurs vrac, brasage à la vague S-WS350 et sortie. Ligne 3D interactive, caractéristiques sourcées, vidéos, catalogues et calcul de retour sur investissement.
Machine d'insertion radiale S3000 pour l'assemblage THT en usine EMS intelligente
Machine d'insertion radiale S3000 pour l'assemblage THT de cartes : composants radiaux en bande insérés jusqu'à 20 000 CPH, angle d'insertion 0-360 degrés, 10 postes d'alimentation et correction des trous par vision artificielle.
Machine d'insertion OddForm S7900 pour l'assemblage THT de PCB en usine EMS intelligente
Machine d'insertion odd-form S7900 : 2, 4 ou 6 têtes servo, 0.6-0.8 s par composant, carte de 0.6-2.0 mm, insertion de 0-360 degrés, quatre motifs de pliage de pattes et alimentations à bol, bande, tube et plateau sur une seule plateforme. Inclut la répartition d'une nomenclature THT de 36 lignes et un tableau de divergences à trois documents.

S-300B Machine de formage et mise en bande radiale
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : Machine d'insertion axiale S4000 pour l'assemblage THT en usines EMS intelligentes
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.