
Machine d'insertion radiale S3000 pour l'assemblage THT en usine EMS intelligente
Des composants radiaux insérés jusqu'à 20 000 par heure sans construire une ligne autour d'eux
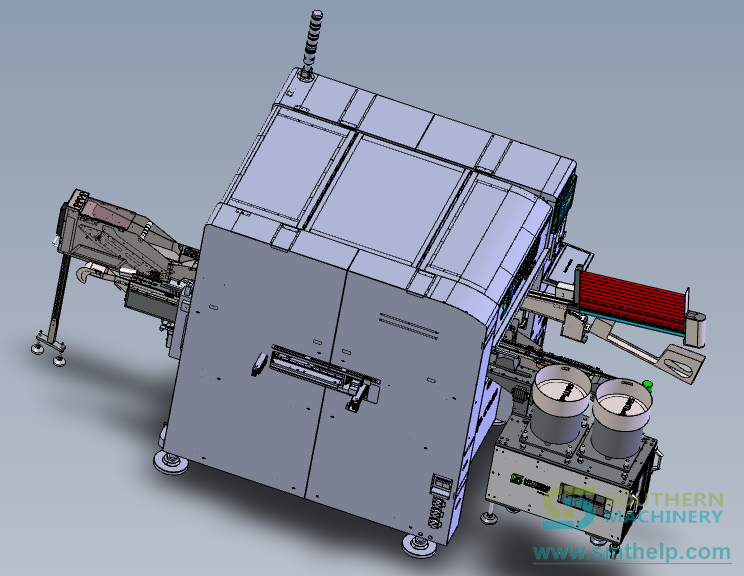
Machine d'insertion radiale S3000 pour l'assemblage THT de cartes : composants radiaux en bande insérés jusqu'à 20 000 CPH, angle d'insertion 0-360 degrés, 10 postes d'alimentation et correction des trous par vision artificielle.
La S3000 est une inséreuse de composants radiaux en bande conçue pour les usines EMS intelligentes. Dix postes d'alimentation en série, quatorze si la mixité produits l'exige. Insertion sous tout angle de 0 à 360 degrés par pas d'un degré, correction des trous par vision artificielle et une liste de pièces d'usure à références croisées Universal. Cartes de 50 x 50 mm à 400 x 300 mm, d'une épaisseur de 0,79 mm à 2,36 mm.
- 20,000
- CPH en vitesse maximale, fiche technique
- 0-360°
- Angle d'insertion, pas de 1°
- 10
- Postes d'alimentation, 14 en option
- 0.7 mm
- Diamètre maximal de patte du composant
Points clés
Moitié du capital, selon la fiche du fournisseur lui-même
La fiche technique de Southern Machinery indique que la machine ne demande que 50 % de l'investissement des concurrents. Prenez cela pour une affirmation du fournisseur et confrontez-la aux deux devis que vous avez sous les yeux, mais c'est la raison pour laquelle cette machine existe dans la gamme.
Rentabilité dans l'exercice budgétaire
La même fiche annonce un retour rapide inférieur à un an. Le calculateur plus bas est délibérément construit pour que vous puissiez vérifier cette affirmation avec votre propre nombre de composants, votre volume de cartes et votre coût salarial, plutôt que d'accepter la nôtre.
Des pièces d'usure à références croisées Universal
La brochure annonce une compatibilité de 100 % avec les pièces d'usure et de rechange des machines Universal. Sur une machine qui tourne tous les jours, le catalogue de rechanges est un coût de long terme supérieur à la commande d'achat, et c'est le poste que les acheteurs oublient de comparer.
Coût d'usage mensuel inférieur à 100 USD
Un coût d'usage mensuel annoncé sous 100 USD, c'est ce qui décide si une seconde machine est abordable. C'est aussi le chiffre qui rend économiquement viable le travail à petit et moyen volume, là où se prennent en réalité la plupart des décisions d'insertion radiale.
Huit axes servo sur commande par bus
Le manuel utilisateur décrit huit ensembles servo pilotés par bus avec encodeurs absolus, ce qui, selon le document, supprime un grand nombre de capteurs photoélectriques et le câblage associé. Moins de capteurs, c'est moins d'éléments qui tombent en panne et un chemin de recherche de défaut plus court quand cela arrive.
Conçue pour des cartes qui changent chaque semaine
Les applications citées par le manuel sont les cartes d'alimentation, les cartes de commande d'électroménager, les cartes de climatisation et les cartes de commande audio. Mixité produits, nombres de composants variables et changements de série fréquents sont le cas normal dans les usines visées par cette machine.
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Modèle | S3000 Radial Inserter · Verified material Specification sheet 2024 |
|---|---|
| Vitesse maximale | 20,000 CPH (spec) / 10,000 CPH (actual) · To be confirmed Specification sheet 2024 |
| Taux de défauts d'insertion | Less than 500 PPM · Verified material User manual v1.1 |
| Sens d'insertion | 0-360 degrees, 1-degree increments · Verified material User manual v1.1 |
| Entraxe des pattes du composant | 2.5 / 3.5 / 5.0 / 7.5 / 10.0 mm · To be confirmed User manual v1.1 |
| Format de carte admissible | 50 x 50 mm to 400 x 300 mm · Verified material User manual v1.1 |
| Épaisseur de carte | 0.79-2.36 mm · Verified material User manual v1.1 |
| Limites de taille du composant | Max height 20 mm; max body diameter 13 mm; max lead diameter 0.7 mm · Verified material User manual v1.1 |
| Types de composants acceptés | Capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders, fuses · Verified material User manual v1.1 |
| Longueur de coupe des pattes | 1.5 ± 0.3 mm (short blade) / 2.0 ± 0.3 mm (long blade) · Verified material User manual v1.1 |
| Angle de pliage des pattes | 10-15 degrees (adjustable) · Verified material User manual v1.1 |
| Postes d'alimentation | 10 stations (recommended), 14 optional · Verified material User manual v1.1 |
| Dimensions de la machine | 1700 (L) x 1500 (W) x 1600 (H) mm · Verified material User manual v1.1 |
| Dimensions du bâti d'alimentation | 1600 x 500 x 900 mm · Verified material User manual v1.1 |
| Poids de la machine | 800 kg (10 stations) / 880 kg · To be confirmed User manual v1.1 |
| Alimentation électrique | 220 V AC single-phase 50/60 Hz, 2.0 kVA · To be confirmed User manual v1.1 |
| Consommation électrique | 1.6 kW · Verified material User manual v1.1 |
| Pression d'air | 0.6-0.8 MPa · Verified material User manual v1.1 |
| Consommation d'air | 0.2 m³/min · Verified material User manual v1.1 |
| Température ambiante | 5-25°C · Verified material User manual v1.1 |
| Bruit | 80 dB · Verified material User manual v1.1 |
| Correction de position des trous | Machine vision, multi-point mark visual correction · Verified material User manual v1.1 |
| Système d'entraînement | AC servo, AC motor; 8 servo sets, bus control · Verified material User manual v1.1 |
| Saisie des données | USB interface, Excel document format · Verified material User manual v1.1 |
| Système de commande | Bus control technology, industrial PC · Verified material User manual v1.1 |
| Densité de composants | 1 mm between bodies; SMD-to-hole clearance ≥ 3 mm · Verified material User manual v1.1 |
| Transfert des cartes | Automatic loading and unloading · Verified material User manual v1.1 |
Modèles, comparaisons et points ouverts
The published figures do not all match. Here is both sides. (6 lignes)
| Item | Specification sheet 2024 | User manual v1.1 | What we do about it |
|---|---|---|---|
| Insertion speed | 20,000 CPH marked as specification, 10,000 CPH marked as actual speed, and 12,000 CPH in the feature section of the same document | 18,000 points per hour theoretical, described as improvable by a software upgrade | Quote the specification figure and the actual-speed figure separately. Ask for a timed demo on your own board before you accept either as your planning rate. |
| Machine weight | 880 kg | 800 kg with 10 stations | Confirm the weight for the exact configuration quoted before you specify floor loading or lifting equipment. |
| Lead span description | 2.5/3.5/5.0/7.5/10.0 mm, Dual, Triple and Quad Span | 2.5/3.5/5.0/7.5/10.0 mm, three combinations | The span values agree. The number of combinations does not. Send us the component list and we will confirm which span set your parts need. |
| Power supply | 220 V, 50 Hz | 220 V AC single-phase 50/60 Hz, 2.0 kVA | The manual is the more complete statement. If your site is 60 Hz, confirm it on the order rather than assuming the sheet covers it. |
| Component type row | The row labelled component types carries the lead span values instead of component types | Lists capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders and fuses | Read the manual row for component types. The specification sheet row is mislabelled in the published file; we have not corrected it here. |
| Speed claim in the feature section | Up to 12,000 components per hour | Not stated | This is a third speed figure inside the same brochure. Treat any speed number as configuration dependent and ask for the basis before you plan capacity on it. |
En détail
Six mouvements entre la bobine et la patte clinchée
La séquence ci-dessous suit la structure de la machine décrite dans le manuel utilisateur de la S3000. Rien ici n'est déduit d'une photographie.
- La bande se charge sur les postes. Les composants radiaux en bande sont chargés sur les postes d'alimentation : dix en série, quatorze quand la mixité produits l'exige. Un petit alimenteur comme un alimenteur grand format standard sont disponibles, configurés selon la nomenclature du client.
- L'alimenteur coupe et transfère. Le mécanisme d'alimentation coupe les composants en bande un à un selon le programme d'insertion et remet chacun à la pince de la chaîne.
- La chaîne transporte la pièce. Une chaîne amène le composant de l'alimenteur à la tête d'insertion. La tension est maintenue par une tension fixe complétée d'une tension adaptative à ressort sur quatre pignons, ce que le manuel relie directement à un positionnement stable et précis du composant.
- Le ruban papier est retiré. Un poste de coupe papier décolle et coupe le ruban papier des composants sur la chaîne, un à un. Il est commandé par vérin et se compose de mécanismes de décollement, de coupe et de positionnement.
- Transfert sur la tête d'insertion. Le bras de transfert retire le composant de la pince de chaîne et le présente à la pince principale de la tête d'insertion. Il est motorisé par servo via une vis à billes, avec son propre mécanisme de poussée et de serrage.
- Insérer, couper et clincler. La tête insère sous tout angle de 0 à 360 degrés par incréments d'un degré. Sous la carte, le siège de coupe coupe la patte à 1,5 ± 0,3 mm avec la lame courte ou à 2,0 ± 0,3 mm avec la lame longue, et la plie de 10 à 15 degrés pour maintenir le composant.
Quatre sous-ensembles portent tout le procédé
Le manuel décompose la machine en bâti, table X-Y, mécanisme de transfert, tête d'insertion, siège de coupe des pattes, alimenteur, poste de coupe papier, mécanisme de chaîne et table de transfert. Ces quatre-là déterminent ce que la machine peut faire et ne peut pas faire.
- Bâti et implantation des commandes. Tube carré soudé, usiné par CNC. Les mécanismes X-Y et de base reposent sur le plateau, la traverse et la tête d'insertion au-dessus. La commande pneumatique est en bas à gauche de la face avant, l'armoire électrique coulissante à droite, et le transformateur d'isolement et le réservoir d'air à l'arrière gauche.
- Table X-Y. Amène la carte en position d'insertion à partir des coordonnées du programme. Alliage d'aluminium léger et à haute résistance avec composants de guidage linéaire de précision. L'axe Y est entraîné par vis à billes, l'axe X par vis trapézoïdale. L'alimentation du convoyeur arrive aux rails par palpeurs à ressort.
- Tête d'insertion. Un ensemble intégré vis à billes et arbre cannelé : un moteur entraîne l'écrou de la vis à billes pour la course verticale de l'axe H, un autre entraîne l'écrou de l'arbre cannelé pour la rotation sous tout angle, et un moteur de pressage entraîne un arbre excentrique et une bielle pour la tige de pressage. Le manuel précise que la broche utilise une vis à billes et un arbre cannelé dans une…
- Siège de coupe des pattes. Des vérins pilotent les mouvements de montée, de descente et de coupe : le vérin de montée-descente déplace verticalement le vérin de coupe et la lame, tandis que le vérin de coupe pilote la coupe de façon indépendante. Le réglage d'angle est assuré par servo, et un bloc de réglage de concentricité améliore l'interchangeabilité entre sièges.
Les chiffres publiés ne concordent pas tous. Voici les deux versions.
Trois documents Southern Machinery décrivent cette machine et ne concordent pas sur tous les chiffres. Aucun n'est moyenné, aucun n'est choisi en silence. Chaque valeur est imprimée avec le document dont elle provient, pour que vous puissiez la vérifier et confirmer le chiffre en vigueur avec nous avant de commander.
Convertir un CPH en cartes par poste
Une vitesse nominale n'est utile qu'une fois divisée par le nombre de composants d'une carte. Voici cette division, faite avec les chiffres publiés et rien d'autre.
- Le chiffre imprimé sur la fiche. 20 000 CPH représentent 333 composants par minute. Avec le chiffre de vitesse réelle publié dans le même document, 10 000 CPH, cette même heure représente 167 composants par minute. Les deux figurent sur la fiche technique, à une ligne d'écart.
- Divisez par le nombre de composants. Une carte portant 180 composants radiaux demande environ 32 secondes au chiffre de spécification et environ 65 secondes au chiffre de vitesse réelle. Une carte en portant 400 demande environ 72 et environ 144 secondes. Ce dont votre planificateur a besoin, c'est du nombre de composants, pas du chiffre de CPH.
- Ce qui modifie le chiffre. L'angle d'insertion, les changements d'entraxe, la taille de carte et le nombre de postes réellement chargés modifient la cadence atteignable. Le manuel note que la vitesse théorique peut être augmentée par une mise à jour du système logiciel, ce qui est une affirmation sur l'automate et non sur la mécanique.
- Où se trouve le vrai gain. Le gain qui apparaît le plus vite dans une revue de coûts n'est généralement pas la cadence d'insertion. C'est l'insertion et le formage manuels que la machine supprime, et la reprise sur les cartes dont un entraxe a été formé au mauvais gabarit.
Six éléments qui changent ce que la machine peut faire
Voici les options que les documents décrivent assez précisément pour être chiffrées. Chacune est présentée avec l'affirmation qui l'accompagne, pour que vous sachiez quelle part relève de la spécification et quelle part du marketing.
- Adaptation pour pliage à 90 degrés, à 10 USD. La brochure chiffre à 10,00 USD une adaptation de l'alimenteur radial pour le pliage des composants à 90 degrés. Pour les composants radiaux hauts qui ne plaquent pas contre la carte, c'est l'évolution documentée la moins chère de la gamme.
- Réservoir d'air intégré. La machine embarque son propre réservoir d'air. La brochure la présente comme une réduction des arrêts et de l'effort de maintenance, en rendant l'alimentation en air moins sensible à ce qui se passe en amont de la machine.
- Régulateur intégré de 3 kVA. Un régulateur de 3 kVA est intégré et décrit comme minimisant les arrêts et réduisant les défaillances de circuit. Sur les sites où la qualité de l'alimentation est soupçonnée de causer des arrêts inexpliqués, c'est la première option à prendre.
- Armoire de commande coulissante. L'armoire électrique sort du bâti. Le PC industriel repose sur son capot et les variateurs servo sont à l'intérieur, ce qui fait de l'accès électrique de routine une affaire de deux minutes plutôt qu'un démontage de panneau.
- Vision artificielle avec correction multipoint des repères. La correction de position des trous utilise un système de vision artificielle avec correction visuelle multipoint des repères. Le manuel logiciel documente aussi le réglage d'exposition de la caméra lorsque la luminosité des trous rend une carte difficile à mesurer.
- Plans 3D et animations pour la formation. Le support de formation est fourni sous forme de plans et d'animations 3D, ce que la brochure présente comme une meilleure compréhension du principe de fonctionnement. Cela compte surtout dans les usines où les opérateurs tournent entre les machines.
Six exigences avant l'arrivée de la machine
Elles proviennent du tableau de paramètres du manuel et de ses sections pneumatique et commande. Ce sont les points qui retardent une installation lorsqu'ils sont découverts le jour même au lieu d'avant.
- Électricité. 220 V CA monophasé, 50/60 Hz, 2,0 kVA de puissance raccordée et 1,6 kW de consommation en marche. Les variateurs servo reçoivent du 220 V monophasé et délivrent du 200 V triphasé. Les 24 V et 36 V CC sont fournis par une alimentation à découpage dans l'armoire.
- Air comprimé. De 0,6 à 0,8 MPa à 0,2 mètre cube par minute. Le manuel est explicite : l'air doit être séché par un sécheur et filtré avant d'atteindre la machine, puis passer par un robinet manuel, un détendeur, un filtre à huile et un godet atomiseur avant le réservoir.
- Emprise au sol et charge. Unité principale 1700 x 1500 x 1600 mm, bâti d'alimentation 1600 x 500 x 900 mm, poids 800 kg à dix postes ou 880 kg selon la fiche technique. Confirmez le chiffre de votre configuration avant de dimensionner le plancher.
- Environnement. Température ambiante de 5 à 25 degrés Celsius, dans un environnement non humide et non corrosif. Le bruit publié de la machine est de 80 dB. Ce sont deux chiffres du manuel, et il vaut la peine de les confronter à votre atelier réel en été.
- Densité des composants et de la carte. Les corps de composants doivent être espacés de 1 mm, et la distance entre les composants montés en surface et les trous à insérer ne doit pas être inférieure à 3 mm. C'est une règle de conception de la carte, pas une limite de la machine, et c'est celle qui impose le plus souvent un changement de implantation.
- Manutention des cartes. La machine assure le chargement et le déchargement automatiques des cartes, avec des tables de transfert symétriques sur les rails gauche et droit. Les tables de transfert sont commandées verticalement par vérin et ne descendent pas seules peu après la coupure d'air.
Ce qui se passe après la semaine d'installation
La page service de la brochure et le plan de maintenance du manuel décrivent deux moitiés du même engagement. Toutes deux sont énoncées ici comme des affirmations, avec la source citée.
- Assistance mondiale 24/7. La fiche technique annonce une assistance mondiale 24/7. Pour une machine en équipe unique, cela compte moins ; pour une machine qui tourne en continu, c'est l'élément qui décide si la machine est un goulot ou un retard.
- Installation et formation gratuites. L'installation et la formation sont annoncées gratuites. Le support de formation comprend les plans et animations 3D cités plus haut, ce qui raccourcit le parcours des opérateurs qui tournent entre les machines.
- Délai d'un jour sur les pièces de rechange. Un délai d'un jour est annoncé sur les pièces de rechange. À lire avec l'affirmation de références croisées Universal : une livraison rapide compte moins si la pièce est aussi facile à trouver ailleurs.
- Solution personnalisée en un mois. Un délai d'un mois est annoncé pour une solution personnalisée. L'insertion radiale est un métier propre à chaque composant : la question à poser est donc de savoir quelle part de la personnalisation est mécanique et quelle part relève de la programmation.
- Un plan de maintenance, pas seulement une liste de pièces. Le manuel documente la maintenance quotidienne, hebdomadaire, mensuelle et annuelle. Une routine de maintenance de machine radiale est également publiée dans le catalogue vidéo, ce qui est rare et utile pour planifier les fenêtres d'arrêt.
- Programmation, correction et recherche de défaut dans une seule interface. Le manuel décrit une commande numérique qui rend la programmation, l'autocorrection, le réglage et la recherche de défaut plus rapides et plus intuitifs. Le manuel logiciel documente chaque page, y compris une routine de test des alimenteurs et le déplacement relatif par axe pour localiser les pannes.
Les pièces d'usure sont nommées, numérotées et regroupées
Le quatrième document qui sous-tend cette page est la liste de pièces détachées du châssis standard en pas de 2.5, 5.0, 7.5 et 10.0 mm. Ce n'est pas une liste de prix. C'est une liste numérotée de ce qui s'use, de l'ensemble auquel chaque pièce appartient et du nombre d'unités que la machine embarque.
- 56 positions numérotées, dix groupes d'ensembles. La liste va de la table de travail aux lubrifiants, et chaque position indique la quantité montée sur la machine, pas une quantité de commande conseillée. Version 1.1, datée de novembre 2024.
- La tête d'insertion est la plus chargée. 19 des 56 positions concernent la tête d'insertion : mâchoires, presseur de matière, bielles, ressorts et roulements NSK. C'est l'ensemble qui bouge le plus et qui s'use en premier.
- La tête de coupe des pattes figure à part. 9 positions couvrent la lame de coupe, la lame de pliage, l'axe plein, les ressorts et la tringlerie de réglage qui fixent la longueur finale de patte et l'angle de pliage.
- Les composants sont nommés par marque, pas seulement par numéro de plan. Vannes et vérins AirTAC, relais 24 V, pile de sauvegarde du servo, graisse THK pour rails et graisse au lithium BKD apparaissent sous leur nom. Une pièce d'usure que vous achetez localement vaut mieux qu'un simple numéro de pièce.
- Les numéros de pièce suivent l'ensemble auquel ils appartiennent. Onze positions portent un numéro PIS-3000-, groupé par code d'ensemble : 02 pour la table de travail, 04 pour la tête d'insertion, 06 pour l'alimentation, 11 pour la station de coupe papier. Le numéro indique où vit la pièce.
- Les consommables sont soumis à la même discipline. Lubrifiants et huiles figurent avec le même regroupement, la même quantité et la même marque que les pièces mécaniques. C'est important car l'affirmation publiée sur le coût mensuel d'exploitation repose précisément sur ces articles.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFS3000 radial insertion machine, specification sheet 2024The published parameter table and feature pages, including the two speed figures this page discloses.
- PDFRadial feeder operation manualOperation and maintenance of the radial taped feeder that feeds the insertion stations.
- PDFRadial feeder user manualThe feeder as supplied, including setup and adjustment.
- 3DS3000 radial plus S7900 odd-form line, interactive 3DAn interactive view of the radial inserter working with an odd-form inserter and board loading.
- PDFRadial insertion head assembly, 3D drawingThe insertion head as a drawing, for layout and training use.
- PDFX-Y table with radial feeder, 3D drawingThe positioning table with its feeder, for floor layout planning.
- 3DRadial cutter and clinch head, interactive 3DThe cutting and clinching assembly that sets the finished lead length and bend.
- XLSXTHT insertion ROI calculator, spreadsheetThe same payback arithmetic as the calculator above, in a spreadsheet you can keep.
- LINKfile.autoinsertion.comMachine catalogue
Notes d'ingénierie
ARTICLE 01Your radial line is not slow at insertion, it is slow at the bench feeding it
The station that sets your line rate is usually the one that has never appeared on a line layout. Ask a production manager for the cycle time of a through-hole line and you will get a competent answer about insertion, wave soldering and test. Ask for the time it takes to hand-form and hand-load the radial parts that…
ARTICLE 02The five numbers that decide whether a radial inserter pays for itself
Four of them are not the machine price, and one of them is a number you have probably never measured. Most radial insertion business cases are built on the machine price and the headcount it removes. That is two numbers, and neither of them is the one that decides the outcome. Here are the five that do, in the order…
ARTICLE 03Lead span, board thickness and hole tolerance: what to check before you specify
Three checks that decide whether a component can be inserted at all, before any question of speed arises. There is a category of radial insertion enquiry that ends the same way every time. The component list arrives, the machine looks suitable, and then somebody discovers that the parts cannot be inserted at all -…
ARTICLE 04What ten feeder stations actually buy you on a mixed-product line
Station count is a changeover decision dressed up as a capacity decision. Feeder station count is usually presented as a capacity decision. It is not. It is a changeover decision, and confusing the two is how factories end up with a machine that is fast enough on paper and too slow in practice. Start with what a…
ARTICLE 05Reading a radial insertion specification sheet without being misled
Specification, actual speed and feature-section speed are three different numbers, and a well-built sheet prints all three. An insertion machine specification sheet contains at least three different kinds of speed number, and they are not interchangeable. Knowing which is which is the difference between a capacity…
ARTICLE 06When a ten-dollar retrofit beats a fifty-thousand-dollar machine
The cheapest documented upgrade in the range solves a problem people usually try to buy their way out of. Some radial insertion problems are solved by a machine. Some are solved by a part that costs ten dollars, and the second category is larger than most people expect. The specific case is tall radial components. A…
Questions fréquentes
Avec quelle vitesse d'insertion dois-je planifier ?
Planifiez avec deux chiffres, pas un. La fiche technique imprime 20 000 CPH comme chiffre de spécification et 10 000 CPH comme vitesse réelle, et le manuel utilisateur donne 18 000 points par heure comme théoriques et améliorables par mise à jour logicielle. Un troisième chiffre, 12 000 CPH, figure dans la section caractéristiques de la même brochure. Demandez une démonstration chronométrée sur votre propre carte et utilisez-la comme cadence de planification.
Quels composants la machine peut-elle réellement insérer ?
Des composants radiaux en bande jusqu'à 20 mm de hauteur, 13 mm de diamètre de corps et 0,7 mm de diamètre de patte. Le manuel cite condensateurs, transistors, triodes, lampes LED, interrupteurs tactiles, résistances, connecteurs, inductances, potentiomètres, porte-fusibles et fusibles. Les valeurs d'entraxe sont 2,5, 3,5, 5,0, 7,5 et 10,0 mm.
De combien de postes d'alimentation ai-je besoin ?
Dix postes est le nombre recommandé et la configuration standard ; quatorze sont disponibles en option. Le bon nombre dépend du nombre de pièces radiales distinctes présentes dans votre mixité produits, et non de la vitesse à laquelle vous voulez tourner, car ce que vous achetez avec des postes supplémentaires, c'est du temps de changement de série.
Fonctionnera-t-elle en 60 Hz ?
Le manuel utilisateur indique 220 V CA monophasé 50/60 Hz à 2,0 kVA, tandis que la fiche technique n'imprime que 220 V, 50 Hz. Le manuel est l'énoncé le plus complet, mais si votre site est en 60 Hz, confirmez-le explicitement sur la commande plutôt que de vous fier à la fiche.
Peut-elle travailler en ligne avec d'autres équipements ?
Oui. La machine assure le chargement et le déchargement automatiques des cartes et dispose de tables de transfert symétriques sur les deux rails. Une ressource 3D interactive de notre bibliothèque montre l'inséreuse radiale en fonctionnement avec une inséreuse odd-form et le chargement de cartes sur une seule ligne.
Comment la carte est-elle maintenue et corrigée ?
La correction de position des trous utilise un système de vision artificielle avec correction visuelle multipoint des repères. Le positionnement de la carte utilise un rail central sur le mécanisme Y, et l'alimentation du convoyeur arrive aux rails par palpeurs à ressort. Le manuel logiciel documente le réglage d'exposition de la caméra lorsque la luminosité des trous rend la mesure difficile.
Combien coûte son exploitation ?
La fiche technique annonce un coût d'usage mensuel inférieur à 100 USD et une compatibilité de 100 % avec les pièces d'usure des machines Universal. Nous l'imprimons comme une affirmation du fournisseur. Le chiffre à vérifier avec nous est la liste des pièces d'usure correspondant à votre mixité de composants, car c'est elle qui détermine réellement le coût mensuel.
Se connecte-t-elle à notre MES ?
Le manuel logiciel documente une section MES et indique que l'équipement est compatible avec un système MES et peut gérer les tâches de production. Les statistiques de production sont écrites dans un dossier d'enregistrement et peuvent aussi être consultées et effacées sur la machine. Savoir si votre intégration MES relève de la configuration ou du développement est une question à nous poser en nommant votre système.
Produits associés

Ligne d'insertion THT et brasage à la vague pour PCB de chargeurs mobiles
Ligne THT clé en main pour PCB de chargeurs mobiles et adaptateurs : chargeur de PCB, insertrice radiale S3010A, insertrices S7020 pour bornes et composants atypiques, cellule à quatre têtes avec bols vibrants et alimentateurs vrac, brasage à la vague S-WS350 et sortie. Ligne 3D interactive, caractéristiques sourcées, vidéos, catalogues et calcul de retour sur investissement.

Machine d'insertion axiale S4000 pour l'assemblage THT en usines EMS intelligentes
Inséreuse axiale S4000 : 20 000 CPH de vitesse maximale publiée, 5-60 postes d'alimenteur modulaires, insertion sous tous les angles sur table tournante asservie, double alimenteur de cavaliers, carte de 0,79-2,36 mm et de 50 x 50 à 400 x 300 mm. Servo, EtherCAT, compatible MES.
Machine d'insertion OddForm S7900 pour l'assemblage THT de PCB en usine EMS intelligente
Machine d'insertion odd-form S7900 : 2, 4 ou 6 têtes servo, 0.6-0.8 s par composant, carte de 0.6-2.0 mm, insertion de 0-360 degrés, quatre motifs de pliage de pattes et alimentations à bol, bande, tube et plateau sur une seule plateforme. Inclut la répartition d'une nomenclature THT de 36 lignes et un tableau de divergences à trois documents.

S-300B Machine de formage et mise en bande radiale
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : Machine d'insertion radiale S3000 pour l'assemblage THT en usine EMS intelligente
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.