
Máquina de Inserção OddForm S7900 para montagem THT de PCB em fábricas EMS inteligentes
Máquina de Inserção OddForm S7900 Solução para montagem THT de PCB em fábricas EMS inteligentes
Máquina de inserção odd-form S7900: 2, 4 ou 6 cabeçotes servo, 0.6-0.8 s por componente, placa de 0.6-2.0 mm, inserção de 0-360 graus, quatro padrões de dobra de terminais e alimentadores de bowl, fita, tubo e bandeja numa única plataforma. Inclui a divisão de uma lista THT de 36 linhas e uma tabela de divergências de três documentos.
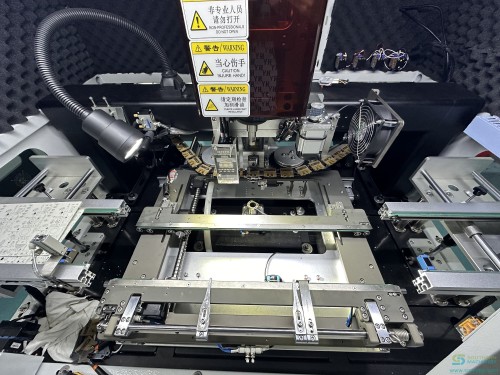
Conectores, relés, transformadores, trimpots, capacitores de grande capacitância, circuitos DIP e terminais tipo espada: as peças que chegam em bowls, tubos e bandejas e ainda são colocadas à mão. A S7900 as coleta com um bico de vácuo ou uma garra pneumática, confere polaridade e condição dos terminais com visão inferior, insere em qualquer ângulo de 0 a 360 graus e dobra os terminais em um de quatro padrões para que nada flutue na onda.
Principais características
A inserção manual não escala com a carteira de pedidos
O documento de solução do cliente por trás desta página abre com a mesma lista que toda fábrica EMS reconhece: custo de mão de obra subindo ano após ano, um mercado de trabalho geral encolhendo, operadores qualificados que levam tempo para formar, qualidade que desvia com o turno, capacidade que não pode ser prometida e área de piso consumida por bancadas. Nada disso são defeitos de inserção. É…
A embalagem odd-form é inconsistente por projeto
Uma única lista odd-form mistura cinco formatos de fornecimento — granel solto, ammo pack, fita, bandeja e tubo — porque é assim que os fabricantes de componentes enviam. Uma máquina que só aceita fita não é uma máquina odd-form. A plataforma S7900 é documentada com as quatro famílias de alimentadores numa base: bowl para granel, fita para peças em fita, tubo para relés e circuitos integrados, e…
Peças flutuantes são um defeito de solda por onda, não um defeito de inserção
Uma peça inserida mas não garantida pode levantar durante a solda por onda, e a falha aparece a jusante como uma ponte, um vazio ou um circuito aberto. A S7900 trata disso no cabeçote de inserção: uma unidade de dobra inferior opcional dobra os terminais após a inserção para que a peça não possa se mover. Quatro padrões de dobra são documentados — para fora, para dentro, circular e duas voltas —…
Especificações
Dados conforme publicados nos documentos da Southern Machinery. Quando duas fontes divergem, os dois valores são mostrados com a respectiva fonte.
| Tamanho (C × L × A) | 1050 × 1680 × 1870 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm |
|---|---|
| Peso | 1250 kg · 1650 kg · 1750 kg · 1730 kg · 1800 kg |
| Sistema operacional | Windows |
| Portas | Single side · Double side · Single side |
| Vazão de ar | Standard configuration |
| Fornecimento de ar | 0.5 – 0.65 MPa (ANR) |
| Potência máxima | 4.5 kW · 5.4 kW · 6.6 kW · 5.2 kW · 6.3 kW |
| Potência em operação | 2 kW · 3.3 kW · 3.5 kW · not stated in the catalog · 3.5 kW |
| Cabeçotes de inserção | 2 · 4 · 4 · 6 · 6 |
| Tamanho máximo de componente | φ50 (35 × 35) mm · φ30 (17 × 17) mm · φ50 (35 × 35) mm |
| Altura do componente | ≤ 25 mm · ≤ 30 mm · ≤ 25 mm · ≤ 20 mm · ≤ 30 mm |
| Tipo de alimentação de componente | Nozzle / clamp |
| Velocidade por componente | 0.8 s · 0.7 s · 2 s (with lead clinching) · 0.6 s · 0.6 s |
| Precisão de posicionamento (CPK ≥ 1.0) | ± 0.06 mm · ± 0.06 mm · ± 0.05 mm · ± 0.06 mm · ± 0.05 mm |
| Força de inserção | ≤ 29.4 N · ≤ 98 N · ≤ 29.4 N · ≤ 29.4 N · ≤ 29.4 N |
| Direção de transporte | 0 – 360° |
| Objeto de inserção | Connector, switch, socket, transformer, coils, ports, capacitors, resistors, IC, etc. |
| Tamanho da PCB (C × L) | 70 × 70 ~ 300 × 500 mm · 70 × 70 ~ 410 × 500 mm · 70 × 70 ~ 450 × 400 mm · 70 × 70 ~ 410 × 350 mm · 70 × 70 ~ 410 × 360 mm |
| Tamanho do porta-placas (C × L) | max 350 × 500 mm · max 500 × 500 mm · max 500 × 550 mm · max 410 × 350 mm · max 410 × 360 mm |
| Espessura da PCB | 0.6 – 2.0 mm |
| Espaço da esteira | 25 / 20 mm · 30 / 20 mm · 25 / 20 mm · 20 / 20 mm · 30 / 20 mm |
| Peso máximo da PCB | 5 kg · 2 kg · 5 kg |
| Largura da borda da PCB | ≥ 5 mm |
| Ajuste de largura da esteira | Servo / cylinder clamping |
| Tipo de esteira | Chain · Belt · Chain |
| Direção da placa | R to L / L to R |
| Seções da esteira | 3 |
| Ajuste da esteira | Auto |
| Altura da esteira | 750 ± 20 mm · 900 ± 20 mm · not applicable |
| Unidade de dobra de terminais | not applicable · not applicable · standard · not applicable · option |
| Conexão SMEMA / MES | Standard configuration |
| Visão — CCD de marca (superior) | 1 |
| Visão — CCD de componente (inferior) | 2 · 4 · 4 · 2 · 6 |
| Alimentador de fita radial 201 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de fita radial 218 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de fita radial 90° 207 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de fita radial 259 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de fita radial 254 | 6 · 12 · 12 · 20 · 12 |
| Alimentador de fita axial 202 | 4 · 6 · 6 · 10 · 6 |
| Alimentador de tubo 222 | 6 · 12 · 12 · 20 · 12 |
Mostrar mais 3 linhas
| Alimentador de tubo 203 | 4 · 6 · 6 · 10 · 6 |
|---|---|
| Alimentador de bowl 205 | 4 · 4 · 4 · 8 · 4 |
| Alimentador de bandeja | 1 · 1 · 1 · 2 · 1 |
Modelos, comparações e pontos em aberto
The same board, read by packaging instead of by function (5 linhas)
| Supply format | Lines | Feeder family that handles it | Documented feeder figures |
|---|---|---|---|
| Loose bulk | 17 | Bowl feeder | 4 per machine on S7900-II / IV / VI-P, 8 on S7900-VI |
| Ammo pack (axial tape) | 9 | Axial tape feeder | 4 to 10 stations depending on model |
| Tape | 5 | Radial tape feeder, six widths | 4 to 20 stations per width |
| Tray | 3 | Tray feeder, single or automatic | 1 on S7900-II / IV / VI-P, 2 on S7900-VI |
| Tube | 2 | Tube feeder, two widths | 4 to 20 stations depending on model |
The same board, read by packaging instead of by function (36 linhas)
| Line | Component description as received | Reference | Supply format | Proposed machine |
|---|---|---|---|---|
| 01 | CAP ALUM 68µF 20% 250V RADIAL | C9 | Tape | Odd-form inserter |
| 02 | CAP CER 3300pF 1kV 10% RADIAL | C45 | Tape | Odd-form inserter |
| 03 | CAP CER 2200pF 440VAC 20% RADIAL | C46 | Tape | Odd-form inserter |
| 04 | CAP ALUM 330µF 20% 25V RADIAL | C47 | Bulk | Odd-form inserter |
| 05 | CAP ALUM 2200µF 20% 25V RADIAL | C48 | Bulk | Odd-form inserter |
| 06 | CAP ALUM 10µF 20% 25V RADIAL | C50 | Tape | Odd-form inserter |
| 07 | Noise suppression cap 0.22µF 275Vac 10% P=15.0mm | C63 | Bulk | Odd-form inserter |
| 08 | Noise suppression cap 0.01µF 275Vac 10% P=10.0mm | C98 | Bulk | Odd-form inserter |
| 09 | Connector P=2.5mm 2-pin 1-row vertical unshrouded | J12 J18 | Bulk | Odd-form inserter |
| 10 | Connector P=2.5mm 4-pin 1-row right-angle unshrouded | J3 | Bulk | Odd-form inserter |
| 11 | Connector P=2.5mm 5-pin 1-row right-angle unshrouded | J6 | Bulk | Odd-form inserter |
| 12 | Connector P=2.5mm 4-pin 1-row vertical unshrouded | J8 | Bulk | Odd-form inserter |
| 13 | Spade terminal | J15 J20 | Bulk | Odd-form inserter |
| 14 | Connector P=2.5mm 2-pin 1-row right-angle hook, ivory | J19 | Bulk | Odd-form inserter |
| 15 | Connector P=2.0mm 34-pin 2-row right-angle latch type | J22 | Tray | Odd-form inserter |
| 16 | Connector P=2.0mm 5-pin 1-row vertical white | J27 | Bulk | Odd-form inserter |
| 17 | Relay 12Vdc SPDT 16A flux protection | K2 | Tube | Odd-form inserter |
| 18 | Varistor 212V 2.5kA disc 10mm | MOV1 | Tape | Odd-form inserter |
| 19 | Sensing gauge | PS1 | Tray | Odd-form inserter |
| 20 | Transformer | T1 | Tray | Odd-form inserter |
| 21 | IC off-line switch PWM, 8-pin DIP | U6 | Tube | Odd-form inserter |
| 22 | Trimmer potentiometer 500Ω 30% 0.1W | VR1 | Bulk | Odd-form inserter |
| 23 | Trimmer potentiometer 100Ω 30% 0.1W | VR2 | Bulk | Odd-form inserter |
| 24 | 2.5mm vertical header, 2-pin | J7 | Bulk | Odd-form inserter |
| 25 | 2.5mm vertical header, 4-pin | J11 | Bulk | Odd-form inserter |
| 26 | Connector P=2.5mm 2-pin 1-row right-angle shrouded | J2 | Bulk | Odd-form inserter |
| 27 | DIODE GEN PURP 400V 1A DO-204AL | D1 D2 D3 | Ammo | Axial inserter |
| 28 | DIODE SCHOTTKY 80V 5A DO-201AD | D10 | Ammo | Axial inserter |
| 29 | DIODE GEN PURP 1kV 1A DO-41 | D11 | Ammo | Axial inserter |
| 30 | TVS diode, axial | D72 | Ammo | Axial inserter |
| 31 | RES AXIAL 100Ω 5% 1/4W | R21 | Ammo | Axial inserter |
| 32 | RES RADIAL 2Ω 5% 3W | R26 | Ammo | Axial inserter |
| 33 | RES 0.0Ω 3A jump, axial | R27 | Ammo | Axial inserter |
| 34 | (no description in the source file) | R55 | Ammo | Axial inserter |
| 35 | RES AXIAL 100kΩ 5% 1W | R72 | Ammo | Axial inserter |
| 36 | HARNESS, GROUND CRIMP, PCBA | AC(G) | Bulk | Manual — not a feeder component |
Where the documents disagree — printed side by side, not averaged (15 linhas)
| Item | Customer solution document | S7900 catalog 2025 | Precision S7900 presentation |
|---|---|---|---|
| No. of insertion heads | 6 heads (3 + 3 layout) | 2 / 4 / 4 / 6 / 6 — one value per model | not stated in the catalog |
| Speed | 2,400 CPH (conditional) | 0.6 – 0.8 s per component | 4,700 CPH max |
| Placement accuracy | 0 – 360°, ± 0.1° adjustable (orientation only) | ± 0.05 / ± 0.06 mm, CPK ≥ 1.0 | ± 0.06 mm |
| Max PCB size | L490 × W420 mm | 70 × 70 ~ 450 × 400 mm (largest model) | 480 × 390 mm |
| Min PCB size | L50 × W50 mm on one page, L60 × W60 mm on another — the document disagrees with itself | 70 × 70 mm | not stated in the catalog |
| Machine size (L × W × H) | W1670 × D1620 × H1690 mm | 1050 × 1680 × 1870 mm to 1550 × 1900 × 2100 mm | not stated in the catalog |
| Machine weight | approx. 1300 kg | 1250 – 1800 kg depending on model | not stated in the catalog |
| Max PCB weight | 3 kg | 5 kg on II / IV / VI-P, 2 kg on VI | not stated in the catalog |
| Conveyor height | 930 ± 30 mm | 750 ± 20 mm on II / IV, 900 ± 20 mm on IV-P | not stated in the catalog |
| Power | Single phase AC 200 – 220 V, 50/60 Hz, 2 kW | Max 4.5 – 6.6 kW; run 2 – 3.5 kW | Single phase 220 VAC, 50/60 Hz |
| PCB thickness | not stated in the catalog | 0.6 – 2.0 mm | 0.76 – 2.36 mm |
| Max component size | L5 × W5 × H6 to L40 × W40 × H45 mm, height including the lead | φ30 (17 × 17) to φ50 (35 × 35) mm, height ≤ 20 to ≤ 30 mm | not stated in the catalog |
| Vision cameras | 4 CCD — 2 upper + 2 bottom | 1 mark CCD (top) + 2 / 4 / 4 / 2 / 6 component CCD (bottom) | not stated in the catalog |
| Feeder stations | 6 stations, expandable to 48 feeders | Per-model maxima in the table above | not stated in the catalog |
| Lead clinching unit | not stated in the catalog | Standard on IV-P, option on VI-P, unavailable on II / IV / VI | Described as an optional automatic unit with four lead-bending types |
What one machine produced on the project it was specified for (1 linhas)
| Case | Machines | Tact time | Cavities | Insertions per machine (varieties / pieces) | Cycle time | Output |
|---|---|---|---|---|---|---|
| PCBA #2 | 1 set | ≤ 1.6 s | 2 | 1st machine 1 / 4 · 2nd machine 1 / 4 · 3rd and 4th not used | ≈ 11 s | ≈ 650 pcs/hr |
Em detalhe
Trinta e seis linhas de uma placa THT real, divididas por qual máquina deveria colocá-las
Esta é a parte de um projeto odd-form que decide o preço. Antes de alguém orçar uma máquina, alguém precisa ler a lista de materiais e responder uma pergunta por linha: isso vai na inseridora odd-form, numa inseridora axial, ou continua manual? A análise abaixo foi feita linha por linha numa placa de cliente — trinta e seis linhas through-hole — e é reproduzida aqui porque é a divisão, e não a especificação da máquina, que diz se o projeto vale a pena.
- Linhas para a inseridora odd-form. Capacitores eletrolíticos e cerâmicos, capacitores de supressão de ruído, sete conectores, um terminal tipo espada, um relé, um varistor, um sensor de medição, um transformador, um circuito integrado DIP e dois trimpots. São as peças com formatos de corpo, polaridade e passos de terminal que uma máquina radial alimentada por fita não consegue assumir.
- Linhas para a inseridora axial. Quatro diodos e cinco resistores, todos fornecidos em ammo pack sobre fita axial com passo de terminal fixo. Mandá-los para um cabeçote odd-form desperdiçaria a flexibilidade dele; eles pertencem a uma máquina axial rodando no próprio ritmo de ciclo, e por isso o mesmo documento de solução propõe as duas máquinas juntas.
- Linha que continua manual. Um chicote de terra crimpado. Não é um componente num alimentador: é um conjunto de fios que é passado e terminado à mão, e nenhuma máquina de inserção desta classe cuida disso. Ser explícito sobre a única linha que você não consegue automatizar é o que torna as outras trinta e cinco críveis.
- A mesma placa, lida por embalagem em vez de por função. O número de alimentadores é comprado por formato de embalagem, não por tipo de componente. Lidas assim, as mesmas trinta e seis linhas dizem quantas estações de bowl, fita, tubo e bandeja a máquina precisa antes de alguém ter orçado um preço. Material verificado As descrições dos componentes, os formatos de fornecimento e a contagem de linhas vêm diretamente da análise de componentes do cliente…
De um bowl de peças soltas a um terminal dobrado em seis etapas
A sequência abaixo segue a descrição que a própria máquina faz do seu mecanismo, tirada do documento de solução do cliente e do catálogo S7900. Cada etapa nomeia o subconjunto que a executa, porque quando uma linha para você precisa saber qual deles olhar.
Onde os documentos discordam — impressos lado a lado, não calculados como média
Três documentos descrevem esta máquina: o documento de solução do cliente que a especificou, o catálogo de produto de 2025 e uma apresentação de automação de precisão. Eles não concordam. Uma página que escolhesse discretamente um número por linha pareceria mais arrumada e estaria errada, então cada divergência é impressa aqui com os dois valores e o documento de onde cada um veio. Nenhuma é calculada como média, e nenhuma é resolvida pela Southern Machinery em seu nome: a máquina que você…
Quatro famílias de alimentadores numa base, porque peças odd-form chegam de cinco formas diferentes
A escolha do alimentador é decidida pela análise da lista de materiais, não por preferência. Na placa de trinta e seis linhas acima, dezessete linhas chegam soltas a granel, nove em ammo pack axial, cinco em fita, três em bandeja e duas em tubo. Isso é um problema de cinco formatos, e é a razão pela qual uma máquina só de fita não pode ser chamada de máquina odd-form. Os números abaixo são das páginas de alimentadores do catálogo S7900.
- Granel solto, orientado por trilho e vibração. Para componentes fornecidos soltos: conectores, terminais, capacitores, LEDs, cristais, circuitos integrados. O bowl orienta cada peça mecanicamente e o ponto de coleta a apresenta ao cabeçote. O documento de solução do cliente descreve uma unidade de controle de bowl patenteada que aciona até doze fontes de vibração a partir de hardware e software numa única unidade, e observa que a alimentação…
- Fita radial e axial, seis larguras mais dobra de 90°. O catálogo lista cinco larguras de alimentador de fita radial — 201, 218, 207 com dobra de 90°, 259 e 254 — mais um alimentador de fita axial 202. O alimentador de fita padrão é descrito como acionado por motor, com passo máximo de 22.5 mm e função de dobra de terminal a 90°, aceitando material de fita de 0.4 a 0.8 mm, com velocidade de avanço declarada de 1.1 a 1.5 s por componente e um número…
- Relés, circuitos DIP e tudo que é fornecido em bastão. Dois tipos de alimentador de tubo são listados, 222 e 203. O catálogo dá uma velocidade de avanço de 0.8 a 1.5 s por componente, compatibilidade com todas as marcas de máquina de montagem e inserção, um tamanho de tubo personalizável até 50 × 50 × 50 mm e um exemplo de adaptação de componente de relés dentro de 30 × 22 × 40 mm. A capacidade de carga é citada como até 4 kg num lugar e até 2 kg em…
- Conectores, transformadores e corpos grandes em bandeja blíster. O alimentador de bandeja recebe componentes fornecidos em bandejas blíster: o documento de solução nomeia conectores USB e HDMI e transformadores, o catálogo nomeia resistores, capacitores, diodos, conectores pequenos, circuitos pequenos, transistores e resistores de precisão. O catálogo cita uma estrutura nominal para 200 kg, um acionamento de 0.4 MPa a 100 W num lugar e AC 220 V a 2000 W com…
- Garras e bicos são feitos na mesma fábrica. A Southern Machinery projeta e fabrica o ferramental de coleta além da máquina. O catálogo dedica duas páginas a garras e bicos personalizados, e a montagem do cabeçote é um sistema padrão de junta rápida, de modo que as ferramentas podem ser trocadas entre fusos. Isso importa quando um componente não tem face plana para um bico de vácuo, ou quando um corpo é delicado demais para uma garra: a…
O que uma máquina produziu no projeto para o qual foi especificada
Uma velocidade nominal de tato diz o quão rápido um cabeçote consegue se mover. Não diz quantas placas por hora saem da máquina. O documento de solução do cliente inclui a tabela de caso abaixo, e é o número mais útil desta página porque é o único medido numa placa real e não num cabeçote nu.
- Duas cavidades, não uma placa por vez. O caso roda duas placas por ciclo, e é isso que transforma um ciclo de 11 segundos em cerca de 650 placas por hora. O número de cavidades é uma decisão de dispositivo e de programa, não uma especificação de máquina, e normalmente é a maior alavanca sobre a produção real — maior do que qualquer diferença entre dois modelos da mesma família.
- Quatro inserções por placa. A placa do caso precisa de quatro inserções odd-form, fornecidas como uma variedade de quatro peças por máquina. Com um tempo de tato de 1.6 segundos ou melhor, quatro inserções cabem dentro do ciclo de 11 segundos com tempo sobrando para indexação e visão. Placas com mais linhas odd-form levam mais tempo, e é exatamente por isso que o número nominal de tato nunca deve ser citado como ritmo de…
- Tato nominal e saída de caso são números diferentes. O mesmo documento cita uma velocidade nominal de tato de 2,400 CPH e uma saída de caso de cerca de 650 pcs/hr. As duas estão corretas e não são comparáveis. Antes de montar um caso de negócio, decida qual você está usando e peça o número de caso para a sua placa: é o que o seu time de finanças vai reconhecer.
O que acontece depois que a máquina chega
A Southern Machinery projeta e constrói equipamentos de inserção automática desde 2011 e já enviou mais de cinquenta máquinas de inserção automática para Brasil, Índia, Malásia, Indonésia, Tailândia, Turquia, Arábia Saudita, Equador, Colômbia e Argentina. O modelo de suporte abaixo é o que manteve essas máquinas rodando.
Vídeos
Vídeos do canal da Southern Machinery no YouTube. Nada é carregado do YouTube até você clicar em reproduzir.
Catálogos e documentos
- PDFS7900 Odd Form Machine Catalog 2025 — five models, full specification tableS7900 machine documents
- PDFS7900 THT odd form insertion machine — product sheetS7900 machine documents
- PDFPrecision S7900 odd form insertion machine — presentationS7900 machine documents
- PDFS7900 odd form machine operation manualS7900 machine documents
- PDFS7000 Odd Form Insertion Machine manual 2024 — earlier platform in the same familyS7900 machine documents
- PDFS7020T terminal insertion machine — user manualS7900 machine documents
- 3DS3000 radial + S7900 odd form insertion machine with PCB loading and magazine3D drawings and line layouts
- 3DS7020T reel terminal insertion machine, 3D view3D drawings and line layouts
- 3DS3010A radial + S7020T bowl terminal insertion machine with magazine loader3D drawings and line layouts
- PDFS7000 odd-form with radial, axial and tube feeders — feeder layout drawing3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and project tools
- XLSXTHT auto insertion ROI worksheetWorksheets and project tools
- XLSXTHT staffing audit calculatorWorksheets and project tools
- XLSXTHT staffing audit worksheetWorksheets and project tools
- PDFROI calculator template, printedWorksheets and project tools
- PDFSouthern Machinery odd-form insertion solution — family overviewWorksheets and project tools
- LINKFull resource library
- 3DProduct catalogue board
Notas de engenharia
ARTICLE 01The Parts That Keep a Bench Staffed Are the Ones Nobody Sizes a Machine For
An SMT line and a radial inserter take the easy part of a through-hole board. What is left over is small in count, awkward in shape, and expensive enough to keep four people at a bench. Full articles are in English. The summary above carries the argument in your language. Walk a through-hole department at the end of…
ARTICLE 02Twenty-Six Lines Here and Nine Lines There — How a Through-Hole BOM Actually Splits
The decision that sets the price of an odd-form project is not which machine to buy. It is which lines go on which machine, and that decision is made before any quotation exists. Full articles are in English. The summary above carries the argument in your language. The scene: a quotation arrives for an odd-form…
ARTICLE 03Bowl, Tube, Tray and Tape — Why Odd-Form Feeders Are Counted by Packaging
Feeder stations are bought per supply format, not per component type. Read the same BOM the second way and the machine's price stops being a mystery. Full articles are in English. The summary above carries the argument in your language. Here is the meeting that goes wrong. Engineering lists fourteen odd-form…
ARTICLE 04A Part That Is Inserted but Not Clinched Will Float Into the Wave
Floating components are diagnosed as a wave-soldering problem. The cause is at the insertion stage, and it has four documented remedies. Full articles are in English. The summary above carries the argument in your language. A board comes off the wave with a bridge under a connector, or a void where a transformer…
ARTICLE 05Two Thousand Four Hundred Components an Hour Comes With Conditions Attached
Three source documents describe the same machine family at three different speeds. None of them is wrong. Reading them together is the skill. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a rate, and every production manager has watched a…
ARTICLE 06Inserting at Any Angle Changes the Layout Before It Changes the Machine
A 0-and-90-degree insertion limit is paid for in board area and jumper wires long before it is paid for at the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years working with a machine that inserts at two…
Perguntas frequentes
Qual é a velocidade de inserção real da S7900?
Três números são publicados e medem coisas diferentes. O catálogo de 2025 dá a velocidade por componente, modelo a modelo: 0.8 s na S7900-II de dois cabeçotes, 0.7 s na S7900-IV de quatro, 2 s na S7900-IV-P de quatro com dobra de terminais, e 0.6 s nos dois modelos de seis cabeçotes. O documento de solução do cliente dá 2,400 componentes por hora com condições. A apresentação Precision S7900 declara um máximo de 4,700 componentes por hora. O catálogo ainda traz um caso real de placa com ciclo de cerca de 11 s e cerca de 650 peças por hora. Use o número por componente para planejar, o máximo como teto, e mande medir a sua própria placa.
Quais componentes ela consegue inserir?
Peças odd-form numa faixa ampla de corpos: conectores, relés, transformadores, trimpots, eletrolíticos de grande capacitância, capacitores de supressão de ruído, varistores, terminais tipo espada, circuitos integrados DIP e LEDs de forma irregular. O tamanho máximo de componente é documentado por modelo, de 17 × 17 mm até 50 × 50 mm, com altura admissível de 20 mm a 30 mm. A coleta é feita com bico de vácuo ou garra pneumática, e os dois podem ser misturados no mesmo conjunto de cabeçotes.
Quantos modelos existem e qual eu preciso?
Cinco: S7900-II, S7900-IV, S7900-IV-P, S7900-VI e S7900-VI-P. Os cabeçotes são 2, 4, 4, 6 e 6. A IV-P é o modelo com dobra de terminais de série e o tempo por componente mais lento, 2 s. A VI e a VI-P carregam mais estações de alimentador e a menor força de inserção. A II é o chassi menor, com 1250 kg. Qual serve depende da sua contagem de componentes, do tamanho da placa e de você precisar ou não de dobra: mande a lista de peças e dizemos.
Ainda preciso de uma máquina de inserção axial separada?
Normalmente sim, e na placa analisada nesta página era claramente o caso. Nove das trinta e seis linhas de through-hole eram peças axiais em ammo pack com passo de terminal fixo: quatro diodos e cinco resistores. Mandá-las para um cabeçote odd-form gasta a flexibilidade dele em peças que uma máquina dedicada mais rápida resolve melhor. O documento de solução do cliente por trás desta página propõe as duas máquinas juntas exatamente por essa razão.
O que é a dobra de terminais e eu preciso dela?
Uma unidade inferior que dobra os terminais salientes depois da inserção para que o componente não possa se mover durante a solda por onda. Sem ela, uma peça inserida mas não retida pode levantar e produzir uma ponte, um vazio ou um circuito aberto. O catálogo documenta quatro padrões de dobra — para fora, para dentro, circular e duas voltas — e uma especificação de dobra de diâmetro de terminal abaixo de 1.0 mm com pelo menos 2 mm de terminal exposto, sujeito ao projeto final. A dobra é de série em um modelo da família e opcional em outro, então confira contra a sua configuração.
Quantas estações de alimentador eu preciso?
Conte a sua lista de materiais por formato de fornecimento, não por tipo de componente. As estações de alimentador são compradas por família de embalagem: bowl para granel solto, fita para peças em fita, tubo para relés e circuitos DIP, bandeja para conectores e transformadores. O catálogo documenta as contagens de estações por família e por modelo, e acrescenta a ressalva de que, ao misturar tipos diferentes de alimentador, a quantidade depende da combinação, de modo que as estações não são puramente aditivas. Peça um desenho de layout de estações em vez de um total.
Ela consegue inserir em ângulos diferentes de 0 e 90 graus?
Sim. A direção de inserção é documentada de 0 a 360 graus, com o documento de solução do cliente dando uma resolução de ajuste de ±0.1 graus. O ângulo é um campo de programa por linha e não um dispositivo, e é isso que permite colocar um conector ou um transformador na orientação natural em vez de girar para um ângulo reto e acrescentar jumper para contornar a restrição.
Quais tamanhos de placa ela aceita?
O catálogo de 2025 dá um mínimo de 70 × 70 mm em todos os modelos e um máximo que vai de 300 × 500 mm na S7900-II até 450 × 400 mm na S7900-IV-P. A espessura da placa é documentada de 0.6 a 2.0 mm, o peso máximo de placa como 5 kg em quatro modelos e 2 kg em um, e o catálogo exige largura de borda de placa de pelo menos 5 mm para a esteira conseguir agarrar. O documento de solução do cliente dá números diferentes para a esteira da linha, e ambos aparecem na tabela de divergências acima.
Por que alguns números nesta página têm dois ou três valores?
Porque três documentos descrevem esta plataforma e foram escritos com propósitos diferentes. O documento de solução do cliente descreve uma configuração proposta; o catálogo de 2025 descreve toda a família de cinco modelos; a apresentação Precision descreve a plataforma em termos gerais. Onde dão valores diferentes para o mesmo escopo, os dois são impressos com o documento nomeado e nenhum foi calculado como média. A tabela de divergências mais acima nesta página lista cada conflito.
Está pronta para MES e Indústria 4.0?
A plataforma de controle roda uma interface licenciada do Microsoft Windows em chinês e inglês, e a versão OCM suporta programação offline a partir de arquivos CAD ou TXT. O catálogo lista a programação offline e o compartilhamento de dados entre as vantagens da plataforma. Decida antes da instalação para onde os dados de produção vão alimentar — um painel de OEE, um plano de manutenção ou um relatório de ritmo para o financeiro —, porque uma máquina que reporta dados que ninguém combinou usar é uma máquina com uma função sem uso.
Em que consiste a demonstração gratuita?
A Southern Machinery executa produção de demonstração sem custo com placas nuas fornecidas por você, transmite a máquina ao vivo para que você veja em vez de acreditar na nossa palavra, e emite um relatório de avaliação por escrito depois. Envie as placas, a lista de componentes odd-form com os formatos de fornecimento e o volume mensal; o relatório volta com o resultado medido e a divisão entre o que a máquina assume e o que continua manual.
O que devo enviar numa consulta?
Quatro coisas: a lista de materiais de through-hole com o formato de fornecimento de cada linha, a lista de peças odd-form com diâmetros de terminal e diâmetros de furo, as dimensões e a espessura da placa, e o volume mensal de placas. Com essas quatro entradas conseguimos devolver a divisão tripla entre odd-form, axial e manual, dimensionar o banco de alimentadores por família de embalagem, recomendar um padrão de dobra por peça e dar um tempo de inserção para a sua placa em vez de uma especificação de máquina.
Produtos relacionados

Linha THT de Inserção Automática e Solda por Onda para Carregadores de Celular
Linha THT completa para PCBs de carregadores e adaptadores: carregador de PCB, insersora radial S3010A, insersoras S7020 de terminais e componentes irregulares, célula de quatro cabeças com alimentadores vibratórios e a granel, solda por onda S-WS350 e esteira de saída. Linha 3D interativa, especificações com fontes, vídeos, catálogos e planilha de retorno do investimento.
Máquina de inserção radial S3000 para montagem THT em fábricas EMS inteligentes
Máquina de inserção radial S3000 para montagem THT de PCB: componentes radiais em fita inseridos até 20.000 CPH, ângulo de inserção 0-360 graus, 10 estações de alimentação e correção de furo por visão artificial.

Máquina de inserção axial S4000 para montagem THT em fábricas EMS inteligentes
Inseridora axial S4000: 20.000 CPH de velocidade máxima publicada, 5-60 estações de alimentador modulares, inserção em qualquer ângulo em mesa giratória servo, alimentador duplo de jumpers, placa de 0,79-2,36 mm e de 50 x 50 a 400 x 300 mm. Servo, EtherCAT, pronta para MES.

S-300B Máquina de conformação e encintamento radial
A S-300B conforma o passo dos terminais, verifica polaridade e valor e encinta 180 ± 20 componentes por minuto, em caixa ou em bobina.
Alguns detalhes técnicos desta página (tabelas, títulos de documentos) aparecem em inglês, como foram publicados.
Solicitar cotação de Máquina de Inserção OddForm S7900 para montagem THT de PCB em fábricas EMS inteligentes
Envie sua placa, lista de componentes ou modelo de máquina e responderemos com uma configuração e uma cotação. Os preços são cotados por projeto.