
S-300B Machine de formage et mise en bande radiale
Pattes radiales formées, testées et mises en bande avant même que l'inséreuse ne les réclame
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.
La S-300B prend des composants radiaux en vrac dans une cuve vibrante, les forme au pas de pattes pour lequel votre inséreuse est réglée, contrôle la polarité et la valeur électrique, éjecte ce qui échoue et livre un paquet en bande scellé —en boîte ou en bobine— à 180 ± 20 composants par minute. Une seule machine entre le bac et le chargeur.
Points clés
La mise en bande est l'étape que personne n'a chiffrée
Demandez le temps de cycle d'une ligne THT et vous obtiendrez l'insertion, le brasage à la vague et le test. Demandez le temps nécessaire pour former et mettre en bande à la main les pièces radiales et la salle se tait. C'est généralement le seul poste où la production de toute la ligne est fixée par le nombre de personnes que vous pouvez mettre devant un établi.
Une erreur de polarité qui n'atteint jamais le testeur
Insérez un condensateur électrolytique radial à l'envers et il passera un simple contrôle de continuité. Il tombera en panne des semaines plus tard, sur le terrain, boîtier éclaté. Trier la polarité à l'œil sur un établi place cette défaillance dans vos chiffres de garantie plutôt que dans votre bac de rebut.
Chaque bobine que vous achetez est une bande que vous ne maîtrisez pas
Les composants pré-mis en bande sont pratiques jusqu'au moment où votre inséreuse commence à mal prélever, et l'argument devient alors celui de votre ligne contre un fournisseur que vous ne pouvez pas auditer. Mettre en bande en interne déplace la spécification de la bande —pas, diamètre de perçage, hauteur de mise en bande, sens de polarité— à l'intérieur de votre propre procédé, là où vous…
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Code modèle | S-300B Fully Automatic High-Speed Molding and Taping Machine · S-300B Automatic Molding and Taping Machine · S300B radial (LED) lead components taping machine · DT-300BSTD 全自动成型编带机 - supplier model, same machine class |
|---|---|
| Fonction de la machine | Automatic lead forming (moulding) and taping of radial lead components, with testing and sorting · Fully automatic high-speed moulding and taping of radial components, testing and sorting good from defective · Radial and LED lead forming and taping · Automatic forming and taping of radial lead components |
| Système de commande | Single-chip microcomputer as the core control unit · The world's most stable brand PLC, or a single-chip control system · Not stated · Single-chip control system |
| Interface opérateur | Liquid-crystal display for order placement, simulating the status of each control point · Touch-screen operation interface · Touch screen visible in the walkthrough · Touch screen with alarm display and parameter pages |
| Vitesse de mise en bande | 180 ± 20 PCS/minute · 180 ± 20 pieces per minute; speaker notes also quote up to 200 pieces per minute · Not stated · 120 - 180 PCS/minute normal operating speed |
| Diamètre de composant - standard | Ф6 - Ф10 mm · Ф6 - Ф10 mm standard fixture configuration · Not stated · Ф3 - Ф10 mm |
| Diamètre de composant - jeux d'outillage | Ф4 - Ф6 share one set of fixtures, Ф8 - Ф10 share another; conventional range Ф4 - Ф10 · Two fixture sets, one for Ф4-Ф6 and one for Ф8-Ф10; other sizes within Ф4-Ф10 to order · Not stated · Not stated |
| Longueur du composant | L = 5 - 30 mm · 5 mm to 30 mm · Not stated · 5 - 30 mm |
| Pas de patte formé - standard | 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm lead shown being formed, 5.0 mm die described · 2.0 mm, 2.5 mm, 3.5 mm, 5.0 mm |
| Pas de patte formé - sur commande | 7.5 mm, 10 mm, 15 mm and above, ordered separately · 7.5 mm, 10 mm and 15 mm custom pitches can be ordered · Not stated · 7.5 mm and above optional |
| Pas de perçage de la bande | 12.7 mm standard; other hole pitches customised on request · 12.7 mm standard · Not stated · 12.7 mm, with 15 mm optional |
| Diamètre de perçage de la bande | 4.1 mm · 4.1 mm · Not stated · Ф4 mm with a tolerance of plus 0.2 mm |
| Hauteur de mise en bande (centre du trou à base du composant) | 17 mm - 21 mm · 17 mm - 21 mm · Not stated · 17 - 22 mm |
| Sélection de polarité | Not stated · Not stated · Positive lead or negative lead first, selectable; the machine re-orients the part to suit · Positive lead first or negative lead first, two selectable modes |
| Méthode d'emballage | Boxed or coiled · Boxed (ammo packing) and coiled (reel) packing methods both supported · Not stated · Boxed as standard, coiled optional |
| Bande papier | Not stated · Not stated · Not stated · 18 mm wide, 0.38 mm or 0.47 mm thick, selected to the product |
| Largeur de bande supérieure | Not stated · Not stated · Not stated · 6 mm, 10 mm, 12 mm or 15 mm, selected to the product |
| Coupe des pattes | Not stated · Not stated · Leads beyond roughly 25 mm are trimmed at the cutting station before taping · A cutting station removes the excess where the lead is too long |
| Traitement des rebuts | Good and defective products sorted automatically when the tester is fitted · Defective products sorted out automatically · The eject gate opens for a good part and drops a failed part into a scrap tube · The eject gate closes for a good part and opens to reject a defective part |
| Système d'entraînement | Servo control system replacing the traditional clutch · Servo control system replacing the traditional clutch · Not stated · Servo control system replacing the traditional clutch |
| Précision des cames | All cams imported, grinding accuracy 0.01 mm · Imported cams ground to 0.01 mm accuracy · Not stated · All cams imported, grinding accuracy 0.01 mm |
| Châssis | Square rack feeder, precision fixtures of special materials on an accurate centre line · Not stated · Aluminium profile frame with branded panels visible in the walkthrough · Imported aluminium profile frame, corrosion resistant |
| Alimentation électrique | 220 V / 50 Hz / 1.6 kW · 220 V / 50 Hz / 1.6 kW · Not stated · 1 HP motor, 220/380 V, 50/60 Hz |
| Pression d'air | 4 - 5 kg/cm² · 4 - 5 kg/cm² · Not stated · 4 - 5 kg/cm² |
| Dimensions de la machine (L × l × H) | 2200 × 1200 × 1500 mm · 2200 × 1200 × 1500 mm · Not stated · Not stated |
| Poids de la machine | 700 - 900 kg · 700 - 900 kg · Not stated · Not stated |
Modèles, comparaisons et points ouverts
Where the documents disagree (6 lignes)
| Parameter | What the S-300B documents say | What the other source says | What the difference means | Status |
|---|---|---|---|---|
| Model naming | The product sheet and the presentation deck both call the machine S-300B. The walkthrough video calls it S300B, without the hyphen. | The image library also holds a machine photographed and labelled S-300BSTD, and the supplier manual supplied with the enquiry covers a DT-300BSTD. | Four codes circulate for what is presented as one machine class. S-300B is the code the product sheet and the deck agree on, so it is the code used on this page. If your quotation names S-300BSTD, ask which of the two it is - they are not the same build. | To be confirmed |
| Control system and operator interface | The product sheet describes a single-chip microcomputer as the core control unit, with a liquid-crystal display for order placement that simulates the status of each control point. | The presentation deck describes the world's most stable brand PLC or a single-chip control system, with a touch-screen operation interface. | One document describes a fixed LCD annunciator panel and the other a touch screen, and they do not describe the same hardware. The machine photographs show a colour touch panel. This matters at quotation time: a touch panel and an LCD annunciator are different spares, different training and different prices. | To be confirmed |
| Taping speed | The product sheet states a production capacity of 180 ± 20 PCS/minute, which is a band from 160 to 200. | The presentation deck repeats 180 ± 20 pieces per minute, and its speaker notes then say the machine processes up to 200 components per minute - the top of the band presented as the rate. The supplier manual for this class states 120 - 180 PCS/minute. | Three different framings of the same machine. The band is what the product sheet publishes and what this page quotes. Plan capacity from the bottom of the band, not the top, and treat 200 as a best case rather than a rate. | To be confirmed |
| Component diameter range | The product sheet gives the processed product diameter as Ф6 - Ф10 mm, and separately states that the machine handles a conventional range of Ф4 - Ф10 in which Ф4 - Ф6 share one set of fixtures. | The presentation deck says the standard fixture configuration covers Ф6 - Ф10 mm, with other sizes within the Ф4 - Ф10 range available as custom options. The supplier manual for this class states Ф3 - Ф10 mm. | The product sheet describes Ф4 - Ф6 as part of the conventional range with its own fixture set, while the deck describes that band as a custom option. If you run components below Ф6, confirm whether the Ф4 - Ф6 fixture set is a standard line item or an order - the answer changes both the lead time and the price. | To be confirmed |
| Taping height | The product sheet gives a taping height of 17 mm - 21 mm. | The presentation deck repeats 17 mm - 21 mm. The supplier manual for this class states 17 - 22 mm. | A 1 mm difference at the top of the range. Taping height is set against your inserter's pick height, so if your tape specification sits at 22 mm, ask for it in writing before the order rather than adjusting on site. | To be confirmed |
| Packaging and formed lead pitch | The product sheet lists boxed and coiled packaging as equal alternatives, and gives the standard formed lead pitch as 2.5 mm, 3.5 mm and 5.0 mm, with 7.5 mm, 10 mm and 15 mm and above ordered separately. | The presentation deck lists boxed (ammo packing) and coiled (reel) as both supported. The supplier manual for this class states boxed as standard with coiled optional, and prints an additional 2.0 mm pitch in the standard set. | Two questions to settle in the quotation rather than in the factory: whether coiled output is included or an option on the configuration you are buying, and whether 2.0 mm is a standard die or a special. Neither document is wrong; they describe different configurations. | To be confirmed |
What 180 components a minute is worth over a shift (3 lignes)
| Taping speed | Components per hour | Components per 8-hour shift | Components per month, 26 days |
|---|---|---|---|
| 160 PCS/min (bottom of band) | 9,600 | 76,800 | 1,996,800 |
| 180 PCS/min (nominal) | 10,800 | 86,400 | 2,246,400 |
| 200 PCS/min (top of band) | 12,000 | 96,000 | 2,496,000 |
En détail
Neuf postes entre le bac en vrac et la bande scellée
La liste des postes suit la visite de la machine en atelier et le manuel du fournisseur pour cette classe de machine. Elle décrit l'ordre dans lequel les pièces circulent, pas l'implantation physique de l'armoire.
- Alimentation en vrac. Une cuve vibrante extrait les composants en vrac d'un bac et les oriente sur une piste linéaire. Un capteur sur la cuve arrête la cuve lorsque la piste est pleine et un capteur sur la piste ralentit la machine lorsque la piste se vide, de sorte que la machine suit l'alimentation au lieu de la combattre.
- Écartement des pattes. Un écarteur ouvre les deux pattes avant que quoi que ce soit d'autre ne touche le corps. Le faire en premier est ce qui empêche la matrice de se fermer sur une patte croisée, et c'est pourquoi la machine peut traiter des pièces directement sorties d'un sachet, sans tri préalable.
- Formage des pattes. Une matrice intégrée presse les pattes au pas formé : 2.5 mm, 3.5 mm ou 5.0 mm en standard. La matrice est d'une seule pièce, donc un changement de pas est un changement de matrice, et la matrice se démonte avec quatre vis.
- Contrôle de polarité. La polarité de la pièce est mesurée. Pour un condensateur électrolytique radial, une LED ou une diode, c'est la différence entre une carte qui fonctionne et une carte qui revient, et c'est vérifié avant que la pièce ne soit engagée dans la bande.
- Réorientation. Si la polarité est à l'envers par rapport à la bande en cours de construction, un poste de réorientation retourne la pièce au lieu de la rejeter. Les deux sens sont sélectionnables, la bande peut donc être construite patte positive en premier ou patte négative en premier, selon ce qu'attend votre inséreuse.
- Test de valeur. Avec le testeur correspondant installé, la machine lit la capacité et la résistance et les compare à la fenêtre que vous définissez. C'est le poste qui attrape le sachet mélangé : une valeur erronée qui serait sinon mise en bande, emboîtée et expédiée comme une bonne pièce.
- Coupe des pattes. Les pattes trop longues sont coupées à longueur avant la mise en bande. Les pièces dans la plage standard passent sans être touchées ; les pièces à pattes longues sont coupées au poste pour que la hauteur de bande finie soit uniforme au lieu de varier avec la longueur de patte entrante.
- Éjection des rebuts. Un volet reste ouvert pour une bonne pièce et fait tomber une pièce défaillante dans une goulotte. Les rebuts quittent la machine par un tube vers un bac de rebut, physiquement séparés du flux bon, de sorte qu'une pièce défaillante ne peut pas être réintroduite par un opérateur fatigué en fin de poste.
Où va l'argent à l'intérieur de la machine
Trois choses décident si une bandeuse tourne encore la dixième année : ce qui l'entraîne, en quoi sont faites les pièces mobiles, et si vous pouvez encore obtenir les outillages. Les trois sont énoncées dans la fiche produit et les trois sont visibles sur les photographies de la machine.
- Commande par servomoteur au lieu d'un embrayage. L'entraînement utilise un système de commande par servomoteur à la place de l'embrayage mécanique traditionnel. L'embrayage est l'ensemble qui s'use, patine et finit par se gripper sur cette classe de machine, et c'est la plus grande source isolée d'arrêts non planifiés. Le supprimer supprime le mode de défaillance, pas seulement le symptôme.
- Cames importées, rectifiées à 0.01 mm. Toutes les cames sont des pièces d'origine importées avec une précision de rectification de 0.01 mm. À 180 pièces par minute, le jeu de cames détermine si la machine tourne silencieusement ou se disloque : 0.01 mm est la différence entre un formage de pattes régulier et une matrice qui se ferme une fraction trop tôt toutes les mille pièces.
- Outillages en matériau spécial et matrice intégrée. Le chargeur à crémaillère carrée, les outillages de précision et la matrice de formage sont réalisés dans des matériaux spéciaux sur une ligne d'axe précise. La matrice est intégrée plutôt qu'assemblée, de sorte que les cotes de formage restent justes et que le changement est rapide et n'endommage pas le produit. Deux jeux d'outillage couvrent Ф4-Ф6 et Ф8-Ф10.
Là où les documents divergent
Un tableau de caractéristiques qui choisit silencieusement l'un de deux chiffres vaut moins qu'un tableau qui montre les deux. Six paramètres ci-dessous ne concordent pas entre les documents fournis, ou ne sont énoncés que dans l'un d'eux. Confirmez chacun sur le plan en vigueur de votre configuration avant de commander.
Ce que valent 180 composants par minute sur un poste
La plage publiée est 180 ± 20 composants par minute. Le tableau convertit cette plage en volume par heure, par poste et par mois, afin que le chiffre avec lequel vous planifiez soit un chiffre que vous avez choisi et non un chiffre qu'on vous a donné.
Ce qui se configure, pas seulement ce qui se liste
Une bandeuse n'est utile que si la matrice, les outillages et la bande correspondent tous au composant que vous traitez réellement. Voici les points à régler avec la commande et non après.
- Matrice de formage pour votre pas. Les matrices de 2.5 mm, 3.5 mm et 5.0 mm sont standard. 7.5 mm, 10 mm, 15 mm et au-delà se commandent séparément. Un changement de matrice est une opération à quatre vis, donc une usine qui tourne deux pas peut avoir les deux.
- Second jeu d'outillage pour l'autre plage de diamètre. Ф4-Ф6 et Ф8-Ф10 utilisent chacun leur propre jeu d'outillage. Si votre mix de composants couvre les deux plages, commandez les deux jeux avec la machine plutôt que de découvrir le manque au premier changement.
- Sortie enroulée au lieu de la sortie en boîte. L'emballage en boîte (ammo) est la sortie standard. Enroulé sur bobine est la configuration à spécifier si votre inséreuse prend des bobines : voyez le tableau des points ouverts, car les deux documents fournis la traitent différemment.
- Testeur de capacité et de résistance. La fonction de test et de tri fonctionne lorsque le testeur correspondant est installé. Sans lui la machine forme et met en bande quand même ; avec lui, la machine rejette en plus les pièces hors fenêtre avant qu'elles n'atteignent la bande.
- Pas de perçage de bande non standard. 12.7 mm est standard. Les autres pas de perçage sont personnalisés sur demande, et 15 mm apparaît comme option dans la documentation fournisseur pour cette classe : confirmez par rapport à la spécification de bande de votre inséreuse.
- Outillage de cuve et de piste pour votre composant. La cuve et la piste linéaire sont usinées pour le corps du composant. Envoyez le plan et un échantillon de la pièce, car une cuve qui fait tourner un électrolytique de 6 mm ne fera pas nécessairement tourner un MKT carré du même diamètre.
Six étapes de votre liste de composants à une bande validée
L'ordre du travail compte plus que sa vitesse. La plupart des problèmes de bandeuse imputés à la machine sont une spécification de bande qui n'a jamais été convenue avant que la matrice ne soit taillée.
- Convenir de la spécification de bande. Avant que quoi que ce soit ne soit construit : pas de patte, sens de polarité, hauteur de mise en bande, pas de perçage, largeur et épaisseur du papier, largeur de bande supérieure, en boîte ou en bobine. Ce seul document décide de la matrice, des outillages et des consommables.
- Confirmer le composant. Envoyez le plan du composant et un échantillon physique. Le diamètre du corps, la hauteur du corps, le diamètre de patte, la longueur de patte et la forme du corps déplacent l'outillage et l'usinage de la cuve.
- Préparer l'établi, l'énergie et l'air. 220 V monophasé à 1.6 kW, 4-5 kg/cm² d'air propre et sec, et un sol de niveau pour une machine dans la plage 700-900 kg. Laissez l'accès sur les quatre côtés : la cuve, le tube de rebut et l'extrémité de sortie doivent être accessibles.
- Régler la cuve et la piste. L'amplitude de la cuve, les positions des capteurs de piste et l'écarteur se règlent par rapport au composant réel, pas par rapport à un plan. C'est l'étape où un mauvais échantillon se manifeste comme un problème de cadence trois semaines plus tard.
- Valider la première bande. Faites tourner une bande complète, puis mesurez-la : pas, hauteur de mise en bande, sens de polarité, positions des trous, et comparez l'échantillon au plan du composant. Conservez la bande mesurée comme référence pendant toute la vie de la machine.
- Livrer avec une fiche de maintenance. Formation des opérateurs sur l'écran tactile, les pages de paramètres et la liste des alarmes, plus une fiche de maintenance écrite avec les points de lubrification et les intervalles d'inspection des cames et des capteurs pour vos propres dossiers.
Ce qui se passe après l'arrivée de la machine
Une bandeuse est un projet d'outillage autant qu'un achat de machine. Voici les quatre volets du service qui décident si elle continue de tourner.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFS-300B Fully Automatic High-Speed Molding and Taping MachineS-300B product sheet
- PDFSM-301 Taped Radial Capacitor Lead Cutter en-USRadial taping process manuals
- PDFS-C45 Auto Taped radial lead cutting machine User ManualRelated forming and taping product sheets
- PDFTaped components lead cutting forming machineRadial taped feeder drawings
- PDFSJL80A SMD REEL TAPING MACHINERadial taped feeder drawings
- PDFTHT radial taped feeder 3DRadial taped feeder drawings
- PDFSMT Radial LED taped feeder UIC 3DRadial taped feeder drawings
- 3DThe full Southern Machinery video board
- 3DThe full Southern Machinery product catalogue board
- LINKMachine catalogue - file.autoinsertion.com
Notes d'ingénierie
ARTICLE 01Your THT line is not slow at insertion, it is slow at the bench before it
The station that sets your line rate is usually the one nobody has a cycle time for. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Ask a production manager for the cycle time of a THT line and…
ARTICLE 02The polarity mistake that reaches the customer, not the tester
Why a reversed electrolytic capacitor passes every simple check you run in-house. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Here is a failure that passes your end-of-line test, passes your…
ARTICLE 03How to size a radial taping machine from a component list
Diameter, body height, lead diameter and lead length decide the machine, not the model number. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. The most expensive mistake in buying a taping machine…
ARTICLE 04Boxed or reeled: the tape specification your inserter actually wants
Six numbers on a tape drawing that decide whether the inserter picks or mis-picks. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A tape is a mechanical interface, and like every mechanical…
ARTICLE 05What 0.01 mm of cam accuracy is buying you at 180 parts a minute
The arithmetic that turns a grinding tolerance into a defect rate. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. 0.01 mm sounds like a marketing number until you multiply it by 180 a minute. Then…
ARTICLE 06Running a taping machine for fifteen years: what actually decides it
Three assemblies fail before the frame does, and all three are replaceable by design. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A taping machine does not die of old age. It dies of three…
Questions fréquentes
Quels composants la S-300B peut-elle mettre en bande ?
Des composants à pattes radiales : condensateurs électrolytiques, condensateurs MKT et métallisés, LED, triodes, interrupteurs à bascule, inductances, oscillateurs à quartz, thermistances PTC, connecteurs, gaines caoutchouc et autres pièces à broches. La configuration d'outillage standard couvre des corps de Ф6 à Ф10 mm d'une longueur de 5 à 30 mm ; la fiche produit décrit aussi une plage conventionnelle de Ф4 à Ф10 mm utilisant deux jeux d'outillage. Envoyez le plan si votre pièce sort de cette plage, car la cuve et l'outillage sont usinés pour le corps.
Teste-t-elle les composants ou les met-elle seulement en bande ?
Les deux, si le testeur correspondant est installé. La machine teste la polarité de chaque pièce et, avec le testeur installé, elle lit aussi la capacité et la résistance et les compare à la fenêtre que vous définissez. Les pièces hors fenêtre sont éjectées vers un tube de rebut au lieu d'être mises en bande. Sans le testeur la machine forme et met en bande quand même ; elle cesse simplement de rejeter sur la valeur.
Peut-elle produire à la fois en boîte et en bobine ?
La fiche produit liste en boîte et enroulé comme alternatives équivalentes et la présentation indique que les deux sont pris en charge. Le manuel fournisseur pour cette classe de machine décrit en boîte comme standard avec enroulé en option. Comme les deux documents diffèrent, cette page le liste comme point ouvert : dites-nous quelle sortie prend votre inséreuse et nous le confirmerons sur le devis plutôt que de vous laisser le découvrir sur site.
Quelle bande et quel papier utilise-t-elle ?
Bande papier de 18 mm de large, en 0.38 mm ou 0.47 mm d'épaisseur, avec une bande supérieure de 6, 10, 12 ou 15 mm choisie selon le produit, et un pas de perçage d'entraînement de 12.7 mm avec un trou de 4.1 mm. Ces chiffres de consommables viennent du manuel fournisseur pour cette classe de machine, qui est le seul document fourni à les imprimer : confirmez-les par rapport à votre spécification de bande avant de commander des consommables en volume.
Quelle est sa vitesse réelle ?
La plage publiée est 180 ± 20 composants par minute, soit de 160 à 200. Planifiez sur le bas de la plage et traitez 200 comme un cas favorable. Le tableau de cadence de cette page convertit cette plage en composants par heure, par poste et par mois, et suppose que la machine tourne pendant toute la période : multipliez par votre propre disponibilité avant de planifier avec.
Combien de temps prend un changement de pas de patte ?
La matrice de formage est intégrée et se démonte avec quatre vis, et la fiche produit décrit un démontage et un remontage rapides comme caractéristique de conception. Un changement de pas est donc un changement de matrice, pas une reconfiguration. Ce qui prend plus de temps, c'est la validation de la première pièce : mesurez la première bande par rapport à votre spécification de bande avant de libérer la machine pour la production.
De quoi la machine a-t-elle besoin sur site ?
220 V monophasé à 1.6 kW, de l'air propre et sec à 4 à 5 kg/cm², et un sol de niveau pour une machine de 700 à 900 kg avec une emprise de 2200 × 1200 × 1500 mm. Laissez l'accès sur les quatre côtés : la cuve en vrac, le tube de rebut et l'extrémité de sortie doivent être accessibles pendant un poste.
Comment obtenir un devis ?
Envoyez le plan ou la référence du composant, la spécification de bande qu'utilise votre inséreuse et votre volume mensuel de composants. Avec ces trois éléments, nous pouvons nommer la matrice, les jeux d'outillage, l'outillage de cuve et la configuration de sortie sur le devis au lieu de lister des options et de vous laisser deviner. Si vous n'avez pas encore de spécification de bande, dites-le : nous vous enverrons le formulaire vierge.
Produits associés
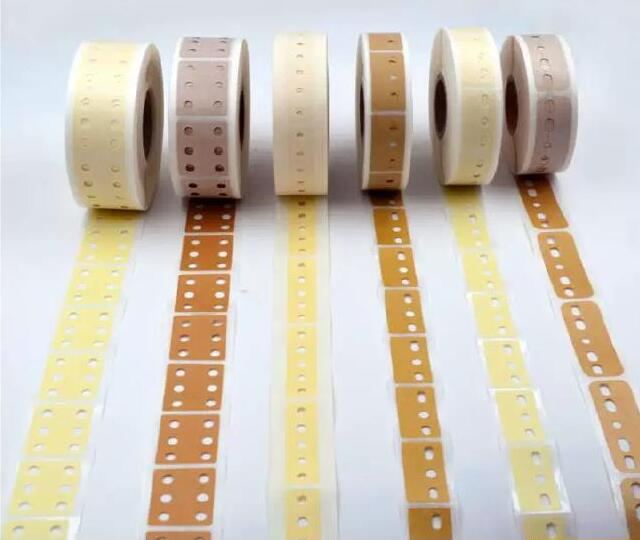
Ruban d'épissure AI radial 3/5/6 trous et coupe-épissure
Ruban d'épissure AI pour insertion radiale (verticale) : 3 et 5 trous (6 sur demande), papier crêpe ou kraft, forte adhérence, découpé sur les deux faces, et coupe-épissure pour bande radiale de 12,7 / 15,0 mm.

Gabarit de calibrage de feeders SMT - Contrôle visuel de la précision du feeder pour assemblage PCB smart en EMS
Vérifiez la position de prise, le mouvement d'alimentation et l'alignement avant que le feeder ne retourne en production. Caméra CCD, moniteur LCD, réglage X/Y/H, socle pour FUJI NXT. 220 V, 45 kg - toutes les valeurs indiquées avec leur source.
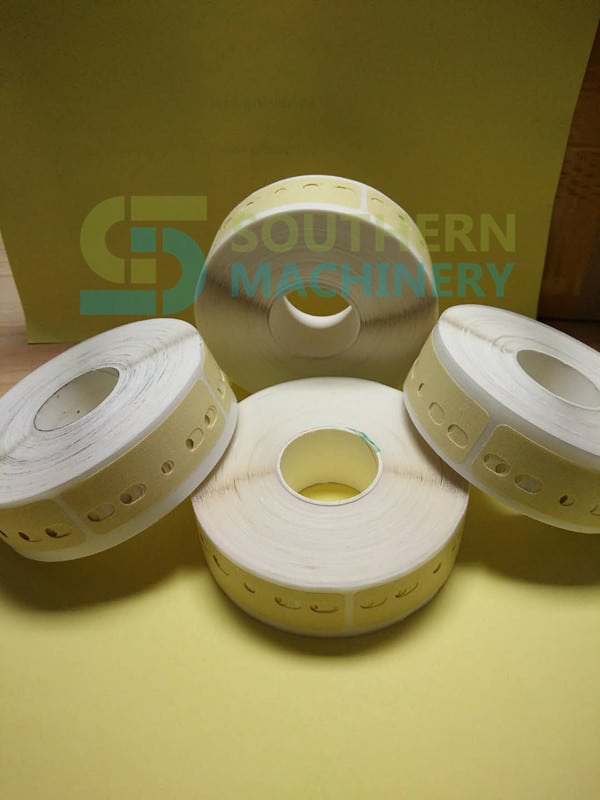
Ruban d'épissure pour composants radiaux THT (3/5/6 trous) pour insertion automatique
Ruban d'épissure AI haute viscosité pour composants radiaux en bande THT (condensateurs, inductances, diodes) sur bandes de 12,7 mm et 15,0 mm. Papier masque ou kraft, découpe 3/5/6 trous, sans résidu de colle, +15% d'efficacité. Série SCT de Shenzhen Southern Machinery.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : S-300B Machine de formage et mise en bande radiale
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.