
Станок установки OddForm S7900 для сборки THT плат PCB на умном заводе EMS
Станок установки OddForm S7900 Решение для сборки THT плат PCB на умном заводе EMS
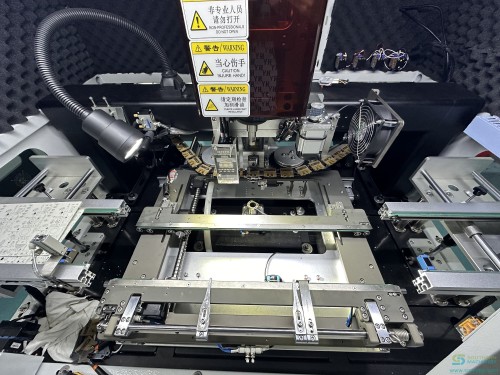
Станок установки odd-form S7900: 2, 4 или 6 сервоголовок, 0.6-0.8 s на компонент, плата 0.6-2.0 mm, установка 0-360 градусов, четыре схемы подгибки выводов и бункерные, ленточные, трубчатые и лотковые питатели на одной платформе. Включает разделение спецификации THT из 36 строк и таблицу расхождений по трём документам.
Разъёмы, реле, трансформаторы, подстроечные резисторы, объёмные конденсаторы, микросхемы DIP и ножевые клеммы — детали, которые приходят в бункерах, трубках и лотках и всё ещё ставятся вручную. S7900 берёт их вакуумным соплом или пневматическим захватом, проверяет полярность и состояние выводов нижним зрением, устанавливает под любым углом от 0 до 360 градусов и подгибает выводы по одной из четырёх схем, чтобы ничего не всплыло в волне.
Ключевые особенности
Ручная установка не масштабируется вместе с портфелем заказов
Документ решения для заказчика, лежащий в основе этой страницы, открывается тем же списком, который узнаёт любой завод EMS: рост стоимости труда год за годом, сокращающийся общий рынок рабочей силы, квалифицированные операторы, которых долго учить, качество, которое плывёт от смены к смене, мощность, которую нельзя обещать, и площадь цеха, занятая верстаками. Ничто из этого не является дефектом…
Упаковка odd-form непоследовательна по своей природе
Одна спецификация odd-form смешивает пять форматов поставки — россыпь, упаковку ammo, ленту, лоток и трубку — потому что именно так отгружают производители компонентов. Станок, который принимает только ленту, не является станком odd-form. Платформа S7900 документирована со всеми четырьмя семействами питателей на одной базе: бункер для россыпи, лента для деталей на ленте, трубка для реле и…
Плавающие детали — дефект пайки волной, а не дефект установки
Вставленная, но не закреплённая деталь может приподняться при пайке волной, и дефект проявится дальше по потоку как перемычка, раковина или обрыв. S7900 решает это на установочной головке: опциональный нижний узел подгибает выводы после установки, чтобы деталь не могла сместиться. Документированы четыре схемы подгибки — наружу, внутрь, по кругу и два оборота — а требование даёт диаметр вывода…
Характеристики
Значения приведены по документам Southern Machinery. Если два источника расходятся, показаны оба значения с указанием источника.
| Размер (Д × Ш × В) | 1050 × 1680 × 1870 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm · 1300 × 1700 × 2000 mm · 1550 × 1900 × 2100 mm |
|---|---|
| Масса | 1250 kg · 1650 kg · 1750 kg · 1730 kg · 1800 kg |
| Операционная система | Windows |
| Двери | Single side · Double side · Single side |
| Расход воздуха | Standard configuration |
| Подача воздуха | 0.5 – 0.65 MPa (ANR) |
| Максимальная мощность | 4.5 kW · 5.4 kW · 6.6 kW · 5.2 kW · 6.3 kW |
| Рабочая мощность | 2 kW · 3.3 kW · 3.5 kW · not stated in the catalog · 3.5 kW |
| Установочные головки | 2 · 4 · 4 · 6 · 6 |
| Максимальный размер компонента | φ50 (35 × 35) mm · φ30 (17 × 17) mm · φ50 (35 × 35) mm |
| Высота компонента | ≤ 25 mm · ≤ 30 mm · ≤ 25 mm · ≤ 20 mm · ≤ 30 mm |
| Тип подачи компонентов | Nozzle / clamp |
| Скорость на компонент | 0.8 s · 0.7 s · 2 s (with lead clinching) · 0.6 s · 0.6 s |
| Точность установки (CPK ≥ 1.0) | ± 0.06 mm · ± 0.06 mm · ± 0.05 mm · ± 0.06 mm · ± 0.05 mm |
| Усилие установки | ≤ 29.4 N · ≤ 98 N · ≤ 29.4 N · ≤ 29.4 N · ≤ 29.4 N |
| Направление транспортировки | 0 – 360° |
| Объект установки | Connector, switch, socket, transformer, coils, ports, capacitors, resistors, IC, etc. |
| Размер PCB (Д × Ш) | 70 × 70 ~ 300 × 500 mm · 70 × 70 ~ 410 × 500 mm · 70 × 70 ~ 450 × 400 mm · 70 × 70 ~ 410 × 350 mm · 70 × 70 ~ 410 × 360 mm |
| Размер носителя (Д × Ш) | max 350 × 500 mm · max 500 × 500 mm · max 500 × 550 mm · max 410 × 350 mm · max 410 × 360 mm |
| Толщина PCB | 0.6 – 2.0 mm |
| Зазор конвейера | 25 / 20 mm · 30 / 20 mm · 25 / 20 mm · 20 / 20 mm · 30 / 20 mm |
| Максимальная масса PCB | 5 kg · 2 kg · 5 kg |
| Ширина края PCB | ≥ 5 mm |
| Регулировка ширины конвейера | Servo / cylinder clamping |
| Тип конвейера | Chain · Belt · Chain |
| Направление платы | R to L / L to R |
| Секции конвейера | 3 |
| Регулировка конвейера | Auto |
| Высота конвейера | 750 ± 20 mm · 900 ± 20 mm · not applicable |
| Узел подгибки выводов | not applicable · not applicable · standard · not applicable · option |
| Подключение SMEMA / MES | Standard configuration |
| Зрение — CCD метки (верхняя) | 1 |
| Зрение — CCD компонента (нижняя) | 2 · 4 · 4 · 2 · 6 |
| Радиальный ленточный питатель 201 | 4 · 6 · 6 · 10 · 6 |
| Радиальный ленточный питатель 218 | 4 · 6 · 6 · 10 · 6 |
| Радиальный ленточный питатель 207 с подгибкой 90° | 4 · 6 · 6 · 10 · 6 |
| Радиальный ленточный питатель 259 | 4 · 6 · 6 · 10 · 6 |
| Радиальный ленточный питатель 254 | 6 · 12 · 12 · 20 · 12 |
| Осевой ленточный питатель 202 | 4 · 6 · 6 · 10 · 6 |
| Трубчатый питатель 222 | 6 · 12 · 12 · 20 · 12 |
Показать ещё строк: 3
| Трубчатый питатель 203 | 4 · 6 · 6 · 10 · 6 |
|---|---|
| Бункерный питатель 205 | 4 · 4 · 4 · 8 · 4 |
| Лотковый питатель | 1 · 1 · 1 · 2 · 1 |
Модели, сравнения и открытые вопросы
The same board, read by packaging instead of by function (строк: 5)
| Supply format | Lines | Feeder family that handles it | Documented feeder figures |
|---|---|---|---|
| Loose bulk | 17 | Bowl feeder | 4 per machine on S7900-II / IV / VI-P, 8 on S7900-VI |
| Ammo pack (axial tape) | 9 | Axial tape feeder | 4 to 10 stations depending on model |
| Tape | 5 | Radial tape feeder, six widths | 4 to 20 stations per width |
| Tray | 3 | Tray feeder, single or automatic | 1 on S7900-II / IV / VI-P, 2 on S7900-VI |
| Tube | 2 | Tube feeder, two widths | 4 to 20 stations depending on model |
The same board, read by packaging instead of by function (строк: 36)
| Line | Component description as received | Reference | Supply format | Proposed machine |
|---|---|---|---|---|
| 01 | CAP ALUM 68µF 20% 250V RADIAL | C9 | Tape | Odd-form inserter |
| 02 | CAP CER 3300pF 1kV 10% RADIAL | C45 | Tape | Odd-form inserter |
| 03 | CAP CER 2200pF 440VAC 20% RADIAL | C46 | Tape | Odd-form inserter |
| 04 | CAP ALUM 330µF 20% 25V RADIAL | C47 | Bulk | Odd-form inserter |
| 05 | CAP ALUM 2200µF 20% 25V RADIAL | C48 | Bulk | Odd-form inserter |
| 06 | CAP ALUM 10µF 20% 25V RADIAL | C50 | Tape | Odd-form inserter |
| 07 | Noise suppression cap 0.22µF 275Vac 10% P=15.0mm | C63 | Bulk | Odd-form inserter |
| 08 | Noise suppression cap 0.01µF 275Vac 10% P=10.0mm | C98 | Bulk | Odd-form inserter |
| 09 | Connector P=2.5mm 2-pin 1-row vertical unshrouded | J12 J18 | Bulk | Odd-form inserter |
| 10 | Connector P=2.5mm 4-pin 1-row right-angle unshrouded | J3 | Bulk | Odd-form inserter |
| 11 | Connector P=2.5mm 5-pin 1-row right-angle unshrouded | J6 | Bulk | Odd-form inserter |
| 12 | Connector P=2.5mm 4-pin 1-row vertical unshrouded | J8 | Bulk | Odd-form inserter |
| 13 | Spade terminal | J15 J20 | Bulk | Odd-form inserter |
| 14 | Connector P=2.5mm 2-pin 1-row right-angle hook, ivory | J19 | Bulk | Odd-form inserter |
| 15 | Connector P=2.0mm 34-pin 2-row right-angle latch type | J22 | Tray | Odd-form inserter |
| 16 | Connector P=2.0mm 5-pin 1-row vertical white | J27 | Bulk | Odd-form inserter |
| 17 | Relay 12Vdc SPDT 16A flux protection | K2 | Tube | Odd-form inserter |
| 18 | Varistor 212V 2.5kA disc 10mm | MOV1 | Tape | Odd-form inserter |
| 19 | Sensing gauge | PS1 | Tray | Odd-form inserter |
| 20 | Transformer | T1 | Tray | Odd-form inserter |
| 21 | IC off-line switch PWM, 8-pin DIP | U6 | Tube | Odd-form inserter |
| 22 | Trimmer potentiometer 500Ω 30% 0.1W | VR1 | Bulk | Odd-form inserter |
| 23 | Trimmer potentiometer 100Ω 30% 0.1W | VR2 | Bulk | Odd-form inserter |
| 24 | 2.5mm vertical header, 2-pin | J7 | Bulk | Odd-form inserter |
| 25 | 2.5mm vertical header, 4-pin | J11 | Bulk | Odd-form inserter |
| 26 | Connector P=2.5mm 2-pin 1-row right-angle shrouded | J2 | Bulk | Odd-form inserter |
| 27 | DIODE GEN PURP 400V 1A DO-204AL | D1 D2 D3 | Ammo | Axial inserter |
| 28 | DIODE SCHOTTKY 80V 5A DO-201AD | D10 | Ammo | Axial inserter |
| 29 | DIODE GEN PURP 1kV 1A DO-41 | D11 | Ammo | Axial inserter |
| 30 | TVS diode, axial | D72 | Ammo | Axial inserter |
| 31 | RES AXIAL 100Ω 5% 1/4W | R21 | Ammo | Axial inserter |
| 32 | RES RADIAL 2Ω 5% 3W | R26 | Ammo | Axial inserter |
| 33 | RES 0.0Ω 3A jump, axial | R27 | Ammo | Axial inserter |
| 34 | (no description in the source file) | R55 | Ammo | Axial inserter |
| 35 | RES AXIAL 100kΩ 5% 1W | R72 | Ammo | Axial inserter |
| 36 | HARNESS, GROUND CRIMP, PCBA | AC(G) | Bulk | Manual — not a feeder component |
Where the documents disagree — printed side by side, not averaged (строк: 15)
| Item | Customer solution document | S7900 catalog 2025 | Precision S7900 presentation |
|---|---|---|---|
| No. of insertion heads | 6 heads (3 + 3 layout) | 2 / 4 / 4 / 6 / 6 — one value per model | not stated in the catalog |
| Speed | 2,400 CPH (conditional) | 0.6 – 0.8 s per component | 4,700 CPH max |
| Placement accuracy | 0 – 360°, ± 0.1° adjustable (orientation only) | ± 0.05 / ± 0.06 mm, CPK ≥ 1.0 | ± 0.06 mm |
| Max PCB size | L490 × W420 mm | 70 × 70 ~ 450 × 400 mm (largest model) | 480 × 390 mm |
| Min PCB size | L50 × W50 mm on one page, L60 × W60 mm on another — the document disagrees with itself | 70 × 70 mm | not stated in the catalog |
| Machine size (L × W × H) | W1670 × D1620 × H1690 mm | 1050 × 1680 × 1870 mm to 1550 × 1900 × 2100 mm | not stated in the catalog |
| Machine weight | approx. 1300 kg | 1250 – 1800 kg depending on model | not stated in the catalog |
| Max PCB weight | 3 kg | 5 kg on II / IV / VI-P, 2 kg on VI | not stated in the catalog |
| Conveyor height | 930 ± 30 mm | 750 ± 20 mm on II / IV, 900 ± 20 mm on IV-P | not stated in the catalog |
| Power | Single phase AC 200 – 220 V, 50/60 Hz, 2 kW | Max 4.5 – 6.6 kW; run 2 – 3.5 kW | Single phase 220 VAC, 50/60 Hz |
| PCB thickness | not stated in the catalog | 0.6 – 2.0 mm | 0.76 – 2.36 mm |
| Max component size | L5 × W5 × H6 to L40 × W40 × H45 mm, height including the lead | φ30 (17 × 17) to φ50 (35 × 35) mm, height ≤ 20 to ≤ 30 mm | not stated in the catalog |
| Vision cameras | 4 CCD — 2 upper + 2 bottom | 1 mark CCD (top) + 2 / 4 / 4 / 2 / 6 component CCD (bottom) | not stated in the catalog |
| Feeder stations | 6 stations, expandable to 48 feeders | Per-model maxima in the table above | not stated in the catalog |
| Lead clinching unit | not stated in the catalog | Standard on IV-P, option on VI-P, unavailable on II / IV / VI | Described as an optional automatic unit with four lead-bending types |
What one machine produced on the project it was specified for (строк: 1)
| Case | Machines | Tact time | Cavities | Insertions per machine (varieties / pieces) | Cycle time | Output |
|---|---|---|---|---|---|---|
| PCBA #2 | 1 set | ≤ 1.6 s | 2 | 1st machine 1 / 4 · 2nd machine 1 / 4 · 3rd and 4th not used | ≈ 11 s | ≈ 650 pcs/hr |
Подробно
Тридцать шесть строк реальной платы THT, разделённые по тому, какой станок должен их ставить
Это та часть проекта odd-form, которая определяет цену. Прежде чем кто-то оценит станок, кто-то должен прочитать спецификацию и ответить на один вопрос по каждой строке: это идёт на установщик odd-form, на осевой установщик или остаётся ручным? Разбор ниже сделан строка за строкой по плате заказчика — тридцать шесть строк through-hole — и приведён здесь потому, что именно разделение, а не спецификация станка, говорит, стоит ли проект вообще делать.
- Строки для установщика odd-form. Электролитические и керамические конденсаторы, помехоподавляющие конденсаторы, семь разъёмов, ножевая клемма, реле, варистор, датчик измерения, трансформатор, микросхема DIP и два подстроечных резистора. Это детали с формой корпуса, полярностью и шагом выводов, которые радиальный станок с ленточным питанием взять не может.
- Строки для осевого установщика. Четыре диода и пять резисторов, все поставлены в упаковке ammo на осевой ленте с фиксированным шагом выводов. Отправлять их на головку odd-form — значит тратить её гибкость; им место на осевом станке, работающем со своим темпом цикла, и поэтому тот же документ решения предлагает оба станка вместе.
- Строка, остающаяся ручной. Опрессованный жгут заземления. Это не компонент на питателе, а жгут проводов, который прокладывают и разделывают вручную, и ни один установщик этого класса его не берёт. Прямо назвать единственную строку, которую нельзя автоматизировать, — именно это делает убедительными остальные тридцать пять.
- Та же плата, прочитанная по упаковке, а не по функции. Число питателей покупается по формату упаковки, а не по типу компонента. Прочитанные так, те же тридцать шесть строк говорят, сколько позиций бункера, ленты, трубки и лотка нужно станку, прежде чем кто-либо назвал цену. Подтверждённый материал Описания компонентов, форматы поставки и число строк взяты напрямую из анализа компонентов заказчика, предоставленного Southern Machinery. Артикулы,…
От бункера россыпи до подогнутого вывода за шесть этапов
Последовательность ниже следует собственному описанию механизма станком, взятому из документа решения для заказчика и каталога S7900. Каждый этап называет узел, который его выполняет, потому что когда линия встаёт, нужно знать, на какой из них смотреть.
Где документы расходятся — напечатано рядом, без усреднения
Этот станок описывают три документа: документ решения для заказчика, по которому он подбирался, каталог продукции 2025 года и презентация по прецизионной автоматизации. Они не совпадают. Страница, которая тихо выбрала бы по одной цифре в строке, выглядела бы опрятнее и была бы неверной, поэтому каждое расхождение напечатано здесь с обоими значениями и с указанием документа, откуда каждое взято. Ни одно не усреднено, и ни одно Southern Machinery не разрешает за вас: станок, который вы…
Четыре семейства питателей на одной базе, потому что детали odd-form приходят пятью разными способами
Выбор питателя определяется разбором спецификации, а не предпочтением. На плате из тридцати шести строк выше семнадцать строк приходят россыпью, девять в осевой упаковке ammo, пять на ленте, три на лотках и две в трубках. Это задача с пятью форматами, и именно поэтому станок только под ленту нельзя называть станком odd-form. Цифры ниже взяты со страниц питателей каталога S7900.
- Россыпь, ориентируемая дорожкой и вибрацией. Для компонентов, поставляемых россыпью: разъёмы, клеммы, конденсаторы, светодиоды (LED), кварцы, микросхемы. Бункер механически ориентирует каждую деталь, и точка захвата подаёт её головке. Документ решения для заказчика описывает запатентованный блок управления бункером, который приводит до двенадцати источников вибрации от аппаратной и программной части в одном блоке, и отмечает, что питание…
- Радиальная и осевая лента, шесть ширин плюс подгибка на 90°. Каталог перечисляет пять ширин радиального ленточного питателя — 201, 218, 207 с подгибкой 90°, 259 и 254 — плюс осевой ленточный питатель 202. Стандартный ленточный питатель описан как приводной от двигателя, с максимальным шагом 22.5 mm и функцией подгибки вывода на 90°, принимающий ленту от 0.4 до 0.8 mm, с заявленной скоростью подачи от 1.1 до 1.5 s на компонент и отдельной цифрой…
- Реле, микросхемы DIP и всё, что поставляется в пенальчике. Указаны два типа трубчатых питателей, 222 и 203. Каталог даёт скорость подачи от 0.8 до 1.5 s на компонент, совместимость со всеми марками станков монтажа и установки, размер трубки с возможностью настройки до 50 × 50 × 50 mm и пример адаптации компонента из реле в пределах 30 × 22 × 40 mm. Грузоподъёмность указана как до 4 kg в одном месте и до 2 kg в другом на той же странице каталога: обе…
- Разъёмы, трансформаторы и крупные корпуса на блистерном лотке. Лотковый питатель принимает компоненты, поставленные на блистерных лотках: документ решения называет разъёмы USB и HDMI и трансформаторы, каталог называет резисторы, конденсаторы, диоды, малые разъёмы, малые микросхемы, транзисторы и прецизионные резисторы. Каталог указывает конструкцию, рассчитанную на 200 kg, привод 0.4 MPa при 100 W в одном месте и AC 220 V при 2000 W с 0.5–0.8 MPa в другом,…
- Захваты и сопла делаются на том же заводе. Southern Machinery сама проектирует и производит оснастку захвата, а не только станок. Каталог отводит две страницы настраиваемым захватам и соплам, а крепление головки — стандартная система с быстросъёмом, поэтому инструменты можно менять между шпинделями. Это важно, когда у компонента нет плоской грани под вакуумное сопло или когда корпус слишком нежен для захвата: инструмент — это задача…
Что дал один станок на проекте, под который он подбирался
Номинальная скорость такта говорит, как быстро может двигаться головка. Она не говорит, сколько плат в час выходит со станка. Документ решения для заказчика содержит таблицу случая ниже, и это самая полезная цифра на странице, потому что она единственная измерена на реальной плате, а не на голой головке.
- Два гнезда, а не по одной плате за раз. В этом случае за цикл проходят две платы, и именно это превращает цикл в 11 секунд примерно в 650 плат в час. Число гнёзд — решение по оснастке и программе, а не спецификация станка, и обычно это самый крупный рычаг реального выпуска, больший, чем любое различие между двумя моделями одного семейства.
- Четыре установки на плату. Плате из этого случая нужно четыре установки odd-form, поставленных как один вид по четыре штуки на станок. При такте 1.6 секунды или лучше четыре установки укладываются в цикл 11 секунд с запасом на индексацию и зрение. Платы с большим числом строк odd-form требуют больше времени, и именно поэтому номинальный такт нельзя приводить как темп по платам.
- Номинальный такт и выпуск по случаю — разные цифры. Тот же документ приводит номинальную скорость такта 2,400 CPH и выпуск по случаю около 650 pcs/hr. Обе цифры верны и несопоставимы. Прежде чем строить обоснование, решите, какую из них вы используете, и запросите цифру по случаю для своей платы: именно её узнает ваш финансовый отдел.
Что происходит после прибытия станка
Southern Machinery проектирует и производит оборудование автоматической установки с 2011 года и отгрузила более пятидесяти автоматов установки в Бразилию, Индию, Малайзию, Индонезию, Таиланд, Турцию, Саудовскую Аравию, Эквадор, Колумбию и Аргентину. Модель поддержки ниже — та, что удерживала эти станки в работе.
Видео
Ролики с YouTube-канала Southern Machinery. Ничего не загружается с YouTube, пока вы не нажмёте «воспроизвести».
Каталоги и документы
- PDFS7900 Odd Form Machine Catalog 2025 — five models, full specification tableS7900 machine documents
- PDFS7900 THT odd form insertion machine — product sheetS7900 machine documents
- PDFPrecision S7900 odd form insertion machine — presentationS7900 machine documents
- PDFS7900 odd form machine operation manualS7900 machine documents
- PDFS7000 Odd Form Insertion Machine manual 2024 — earlier platform in the same familyS7900 machine documents
- PDFS7020T terminal insertion machine — user manualS7900 machine documents
- 3DS3000 radial + S7900 odd form insertion machine with PCB loading and magazine3D drawings and line layouts
- 3DS7020T reel terminal insertion machine, 3D view3D drawings and line layouts
- 3DS3010A radial + S7020T bowl terminal insertion machine with magazine loader3D drawings and line layouts
- PDFS7000 odd-form with radial, axial and tube feeders — feeder layout drawing3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and project tools
- XLSXTHT auto insertion ROI worksheetWorksheets and project tools
- XLSXTHT staffing audit calculatorWorksheets and project tools
- XLSXTHT staffing audit worksheetWorksheets and project tools
- PDFROI calculator template, printedWorksheets and project tools
- PDFSouthern Machinery odd-form insertion solution — family overviewWorksheets and project tools
- LINKFull resource library
- 3DProduct catalogue board
Инженерные заметки
ARTICLE 01The Parts That Keep a Bench Staffed Are the Ones Nobody Sizes a Machine For
An SMT line and a radial inserter take the easy part of a through-hole board. What is left over is small in count, awkward in shape, and expensive enough to keep four people at a bench. Full articles are in English. The summary above carries the argument in your language. Walk a through-hole department at the end of…
ARTICLE 02Twenty-Six Lines Here and Nine Lines There — How a Through-Hole BOM Actually Splits
The decision that sets the price of an odd-form project is not which machine to buy. It is which lines go on which machine, and that decision is made before any quotation exists. Full articles are in English. The summary above carries the argument in your language. The scene: a quotation arrives for an odd-form…
ARTICLE 03Bowl, Tube, Tray and Tape — Why Odd-Form Feeders Are Counted by Packaging
Feeder stations are bought per supply format, not per component type. Read the same BOM the second way and the machine's price stops being a mystery. Full articles are in English. The summary above carries the argument in your language. Here is the meeting that goes wrong. Engineering lists fourteen odd-form…
ARTICLE 04A Part That Is Inserted but Not Clinched Will Float Into the Wave
Floating components are diagnosed as a wave-soldering problem. The cause is at the insertion stage, and it has four documented remedies. Full articles are in English. The summary above carries the argument in your language. A board comes off the wave with a bridge under a connector, or a void where a transformer…
ARTICLE 05Two Thousand Four Hundred Components an Hour Comes With Conditions Attached
Three source documents describe the same machine family at three different speeds. None of them is wrong. Reading them together is the skill. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a rate, and every production manager has watched a…
ARTICLE 06Inserting at Any Angle Changes the Layout Before It Changes the Machine
A 0-and-90-degree insertion limit is paid for in board area and jumper wires long before it is paid for at the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years working with a machine that inserts at two…
Частые вопросы
Какова реальная скорость установки у S7900?
Публикуются три цифры, и они измеряют разные вещи. Каталог 2025 года даёт скорость на компонент, по моделям: 0.8 s на S7900-II с двумя головками, 0.7 s на S7900-IV с четырьмя, 2 s на S7900-IV-P с четырьмя и подгибкой выводов и 0.6 s на обеих шестиголовых моделях. В документе решения для заказчика указано 2,400 компонентов в час с оговорками. В презентации Precision S7900 заявлен максимум 4,700 компонентов в час. Каталог также приводит реальный случай на плате: цикл около 11 s и выпуск около 650 штук в час. Для планирования берите цифру на компонент, максимум — как потолок, а по своей плате закажите измерение.
Какие компоненты он может устанавливать?
Детали odd-form с широким диапазоном корпусов: разъёмы, реле, трансформаторы, подстроечные резисторы, объёмные электролиты, помехоподавляющие конденсаторы, варисторы, ножевые клеммы, микросхемы DIP и светодиоды (LED) неправильной формы. Максимальный размер компонента документирован по моделям от 17 × 17 mm до 50 × 50 mm, допуск по высоте — от 20 mm до 30 mm. Захват выполняется вакуумным соплом или пневматическим захватом, и оба типа можно смешивать на одном наборе головок.
Сколько всего моделей и какая нужна мне?
Пять: S7900-II, S7900-IV, S7900-IV-P, S7900-VI и S7900-VI-P. Головок — 2, 4, 4, 6 и 6. IV-P — модель с подгибкой выводов в стандарте и самым медленным временем на компонент, 2 s. VI и VI-P несут больше всего позиций питания и наименьшее усилие запрессовки. II — самая компактная станина, 1250 kg. Что подойдёт именно вам, зависит от числа компонентов, размера платы и необходимости в подгибке: пришлите список деталей, и мы скажем.
Нужен ли мне отдельный осевой установщик?
Обычно да, и на плате, разобранной на этой странице, это было очевидно. Девять из тридцати шести строк through-hole оказались осевыми деталями в упаковке ammo с фиксированным шагом выводов: четыре диода и пять резисторов. Отправлять их на головку odd-form — значит тратить её гибкость на детали, с которыми лучше справляется более быстрый специализированный станок. Именно поэтому документ решения для заказчика, лежащий в основе этой страницы, предлагает оба станка вместе.
Что такое подгибка выводов и нужна ли она мне?
Нижний узел, который подгибает выступающие выводы после установки, чтобы компонент не мог сместиться при пайке волной. Без него вставленная, но не зафиксированная деталь может приподняться и дать перемычку, раковину или обрыв. Каталог документирует четыре схемы подгибки — наружу, внутрь, по кругу и два оборота — и требование по подгибке: диаметр вывода менее 1.0 mm при длине открытого вывода не менее 2 mm, с учётом окончательной конструкции. Подгибка входит в стандарт одной модели семейства и является опцией для другой, поэтому проверьте это по своей конфигурации.
Сколько позиций питания мне нужно?
Считайте спецификацию по формату поставки, а не по типу компонента. Позиции питания покупаются по семейству упаковки: бункер для россыпи, лента для деталей на ленте, трубка для реле и микросхем DIP, лоток для разъёмов и трансформаторов. Каталог документирует количество позиций по семействам и моделям и добавляет оговорку: при смешивании разных типов питания количество зависит от сочетания, поэтому позиции не складываются арифметически. Просите схему расположения позиций, а не итоговое число.
Может ли он устанавливать под углами, отличными от 0 и 90 градусов?
Да. Направление установки документировано в диапазоне от 0 до 360 градусов, причём документ решения для заказчика даёт разрешение настройки ±0.1 градуса. Угол — это поле программы для каждой строки, а не оснастка, и именно это позволяет ставить разъём или трансформатор в естественной ориентации вместо поворота под прямым углом и добавления перемычки в обход ограничения.
Какие размеры плат он принимает?
Каталог 2025 года даёт минимум 70 × 70 mm на всех моделях и максимум от 300 × 500 mm на S7900-II до 450 × 400 mm на S7900-IV-P. Толщина платы документирована как 0.6–2.0 mm, максимальная масса платы — 5 kg у четырёх моделей и 2 kg у одной, а каталог требует ширины края платы не менее 5 mm, чтобы конвейер мог её захватить. Документ решения для заказчика даёт другие цифры для линейного конвейера, и обе приведены в таблице расхождений выше.
Почему у некоторых цифр на этой странице два или три значения?
Потому что эту платформу описывают три документа, написанные с разными целями. Документ решения для заказчика описывает одну предложенную конфигурацию; каталог 2025 года описывает всё семейство из пяти моделей; презентация Precision описывает платформу в общих чертах. Там, где они дают разные значения для одного и того же охвата, напечатаны оба с указанием документа, и ни одно не усреднено. Таблица расхождений выше на этой странице перечисляет все конфликты.
Готов ли он к MES и Индустрии 4.0?
Платформа управления работает под лицензионным Microsoft Windows с китайским и английским интерфейсом, а версия OCM поддерживает офлайн-программирование из файлов CAD или TXT. Каталог относит офлайн-программирование и обмен данными к преимуществам платформы. Определите до монтажа, куда пойдут производственные данные — на панель OEE, в график обслуживания или в отчёт по темпу для финансов, — потому что станок, отчитывающийся данными, о использовании которых никто не договаривался, это станок с неиспользуемой функцией.
Что включает бесплатная демонстрация?
Southern Machinery бесплатно выполняет демонстрационное производство на ваших голых платах, транслирует работу станка в прямом эфире, чтобы вы увидели сами, а не поверили нам на слово, и после этого выдаёт письменный отчёт об оценке. Пришлите платы, список компонентов odd-form с форматами поставки и месячный объём; в ответ вы получите измеренный результат и разделение между тем, что берёт станок, и тем, что остаётся ручным.
Что приложить к запросу?
Четыре вещи: спецификация through-hole с форматом поставки по каждой строке, список деталей odd-form с диаметрами выводов и диаметрами отверстий, размеры и толщину платы и месячный объём плат. С этими четырьмя входами мы вернём разделение на три части — odd-form, осевые и ручные, — подберём банк питания по семействам упаковки, порекомендуем схему подгибки для каждой детали и дадим время установки для вашей платы, а не спецификацию станка.
Похожие изделия

Линия автомонтажа THT и пайки волной для плат зарядных устройств
Готовая THT-линия для плат зарядных устройств и адаптеров: загрузчик PCB, радиальный автомат S3010A, установщики клемм и нестандартных компонентов S7020, четырёхголовочная ячейка с вибробункерными и ленточными питателями, пайка волной S-WS350 и выгрузка. Интерактивная 3D-линия, характеристики с источниками, видео, каталоги и расчёт окупаемости.
Радиальный установщик S3000 для THT-сборки на умном производстве EMS
Радиальный установщик S3000 для THT-сборки печатных плат: радиальные компоненты в ленте устанавливаются до 20 000 CPH, угол установки 0-360 градусов, 10 позиций питания и коррекция отверстий машинным зрением.

Аксиальный установщик S4000 для сборки THT на умных заводах EMS
Аксиальный установщик S4000: заявленная максимальная скорость 20 000 CPH, 5-60 модульных позиций питателей, установка под любым углом на сервоуправляемом поворотном столе, двойной питатель перемычек, плата 0,79-2,36 мм и от 50 x 50 до 400 x 300 мм. Сервопривод, EtherCAT, готовность к MES.

S-300B станок формовки и упаковки радиальных выводов
S-300B формует шаг выводов, проверяет полярность и номинал и упаковывает 180 ± 20 компонентов в минуту — в коробки или на катушки.
Некоторые технические сведения на этой странице (таблицы, названия документов) приведены на английском языке, как в оригинале.
Запросить цену: Станок установки OddForm S7900 для сборки THT плат PCB на умном заводе EMS
Пришлите плату, перечень компонентов или модель машины — мы ответим конфигурацией и коммерческим предложением. Цены рассчитываются под проект.