
ماكينة الإدخال المحوري S4000 لتجميع THT في مصانع EMS الذكية
ماكينة الإدخال المحوري S4000: أقصى سرعة معلنة 20,000 CPH، و5-60 محطة مغذّي معيارية، وإدخال بأي زاوية على طاولة دوّارة بمحرك سيرفو، ومغذّيا سلك وصل، ولوحة 0.79-2.36 مم ومن 50 × 50 إلى 400 × 300 مم. إدارة سيرفو، EtherCAT، جاهزة لـ MES.
تُدخل ماكينة S4000 المكوّنات المحورية على شريط — الثنائيات والمقاومات وأسلاك الوصل — في الثقوب النافذة بأي زاوية، وتقصّ الأطراف وتشكّلها وتثبّتها في دورة واحدة متصلة. بنك مغذّيات معياري من 5 إلى 60 محطة، ومغذّيان لسلك الوصل، وتصحيح موضع الثقب بالرؤية الآلية، ومسار بيانات جاهز لنظام MES.
أبرز المزايا
دورة واحدة بدلًا من أربع حركات يدوية
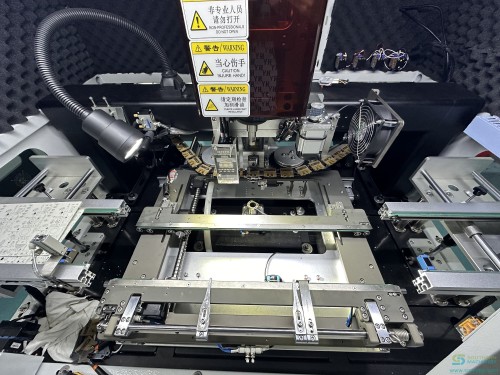
يأخذ العامل القطعة، ويفحص القطبية، ويثني الأطراف على مسافة الثقوب، ثم يُدخلها، ثم يقلب اللوحة لتثبيتها. تفعل S4000 كل ذلك داخل دورة إدخال واحدة: يقطع الرأس الأطراف من السلسلة، ويشكّلها، ويدفعها عبر الثقوب، ثم يثبّتها القاطع الموجود أسفل اللوحة. ويحمل رأس الإدخال ثلاث أزواج متماثلة من الأدوات — القاطع العلوي وأداة التشكيل العلوية والمدفعة — تُحرَّك رأسيًا بالمحور H.
أي زاوية، لا 0 و90 درجة فقط
تستقر اللوحة على طاولة دوّارة بمحرك سيرفو. ويُدير المحور R اللوحة إلى الزاوية المبرمجة في كل سطر من برنامج الإدخال، فلم يعد التخطيط الذي يحتاج ثنائيًا بزاوية 30 درجة أو وصلة قطرية يجبر تلك القطعة على العودة إلى الطاولة. ويصف الدليل ذلك بأنه إدخال بأي زاوية في تسلسل محدد مسبقًا، مع تخزين زاوية الدوران لكل سطر برمجي.
سلك الوصل دون خطوة لصق على شريط
يُقوَّم سلك الوصل المُغذَّى من البرميل في الاتجاهين Z و Y، ويُسلَّم إلى القاطع السفلي بمحرك مخصّص على المحور W، ثم يُدخله عمود الإدخال. ويذكر كتالوج 2024 أن الماكينة تدعم الإدخال المباشر لأسلاك الوصل دون شرائط، وأن ترتيب المغذّيين المزدوج يتعامل مع مقاسَي سلك — 0.5 مم و0.6 مم — في الوقت نفسه. وتوثّق ساوثرن ماشينري توفير ثلث سلك الوصل أثناء الإدخال.
المواصفات
القيم كما نُشرت في وثائق Southern Machinery. عندما يختلف مصدران تُعرض القيمتان مع مصدر كل منهما.
| الطراز | S4000 Axial Inserter · S4000 Axial Insertion machine 2024 (product brochure) |
|---|---|
| أقصى سرعة | 20,000 CPH · Brochure and series manual (manual states 20,000 points per hour) |
| السرعة الفعلية | 10,000 CPH · S4000 Axial Insertion machine 2024 (product brochure) |
| أنواع المكوّنات | Axial tape-and-reel packages: diodes, resistors, jumper wire. Barrel-fed jumper wire fed independently. · Brochure and series manual (manual states 20,000 points per hour) |
| قطر الطرف | 0.3 – 0.8 mm · Brochure and series manual (manual states 20,000 points per hour) |
| زاوية الإدخال | Any angle, adjustable, on the servo rotary table · S4000 Series Manual V1.1, section 1.3 item 5 |
| طول قطع الطرف | 1.2 – 2.2 mm (adjustable) · S4000 Series Manual V1.1, section 1.3 item 5 |
| زاوية ثني الطرف | 0 – 35° (adjustable) · S4000 Series Manual V1.1, section 1.3 item 5 |
| ارتفاع المكوّن المسموح | 15 mm standard, customisable on request · S4000 Series Manual V1.1, section 1.3 item 5 |
| حجم اللوحة المتاح | 50 x 50 mm to 400 x 300 mm (brochure) / maximum 330 x 300 mm (manual) · Conflicting — both values shown in the disclosure table below |
| سماكة اللوحة | 0.79 – 2.36 mm · Brochure and series manual (manual states 20,000 points per hour) |
| المسافة بين الطرفين | 5.00 – 20.00 mm (brochure) / 5.0 – 22 mm (manual) · Conflicting — both values shown in the disclosure table below |
| محطات المغذّي | 5 / 10 / 20 / 30 / 40 / 50 / 60 available (brochure) / 10 / 20 / 30 / 40 configurable (manual) · Conflicting — both values shown in the disclosure table below |
| تصحيح موضع الثقب | Machine vision automatic alignment, multi-point MARK correction · S4000 Series Manual V1.1, section 1.3 item 5 |
| نقل اللوحات | In-line automatic loading and unloading, left to right or right to left, with a custom manual version available · S4000 Series Manual V1.1, section 1.3 item 5 |
| نظام الإدارة | Custom absolute servo drive, eliminating dozens of photoelectric sensors · S4000 Series Manual V1.1, section 1.3 item 5 |
| نظام التحكم | Bus-based multi-axis control, EtherCAT motion control card, industrial PC with router · Series manual section 1.3 item 16 and brochure page 3 |
| نظام التشغيل | Chinese / English interface on a Windows 7 control platform (manual) — brochure lists Windows-based operation · Series manual section 1.3 item 16 and brochure page 3 |
| إدخال البيانات | USB input in Excel file format; online and offline program editing both supported · S4000 Series Manual V1.1, section 1.3 item 5 |
| المصنع الذكي | 4G IoT, MES-compatible, black-box data logging · S4000 Series Manual V1.1, section 1.3 item 5 |
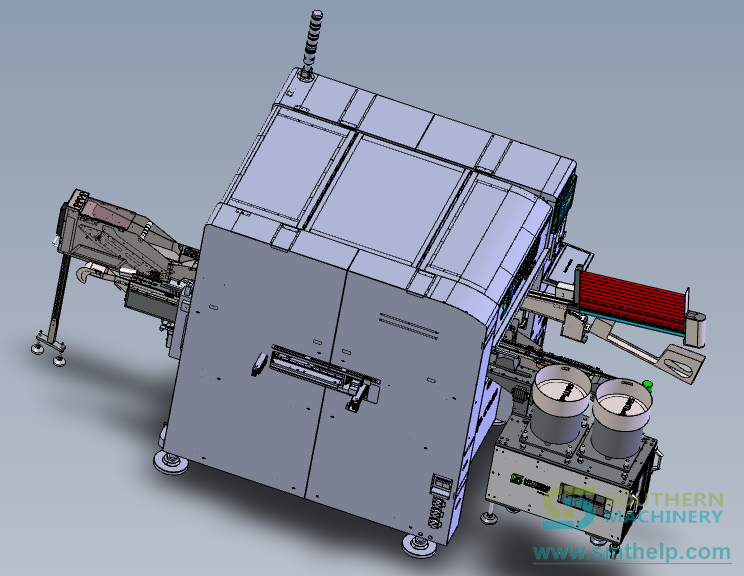
| أبعاد الماكينة | Main machine 1780 x 1500 x 1600 mm; auxiliary machine 500 x 900 x 1000 mm; 10-station material station 850 x 900 x 1360 mm; 20-station material station 1400 x 900 x 1360 mm · S4000 Series Manual V1.1, section 1.3 item 5 |
| الوزن | 850 kg standard version (manual) / 880 kg (brochure) · Conflicting — both values shown in the disclosure table below |
| التغذية الكهربائية | Single-phase AC 220 V, 50/60 Hz, 1.6 kW (L+N+E) · Brochure and series manual (manual states 20,000 points per hour) |
| حماية النظام | Multiple protections including an isolation transformer · S4000 Series Manual V1.1, section 1.3 item 5 |
| الهواء المضغوط | 0.6 – 0.8 MPa (brochure) / 0.5 – 0.7 MPa (manual) · Conflicting — both values shown in the disclosure table below |
| استهلاك الهواء | 0.3 m³/min · S4000 Series Manual V1.1, section 1.3 item 5 |
| درجة حرارة التشغيل المحيطة | 5 – 28°C · S4000 Series Manual V1.1, section 1.3 item 5 |
| ضجيج الماكينة | 65 – 75 dB · S4000 Series Manual V1.1, section 1.3 item 5 |
| معدّل عيوب الإدخال | < 500 PPM · S4000 Series Manual V1.1, section 1.3 item 5 |
الطرازات والمقارنات والنقاط المفتوحة
The seven axes, in the machine's own names (عدد الصفوف: 8)
| Axis | Function as described in the manual | Drive |
|---|---|---|
| X | Moves the worktable left and right; ball screw with two linear guide rails, coupling between screw and motor. | Servo, absolute |
| Y | Moves the worktable front to back on a ball screw; the R worktable is carried on the Y table. | Servo, absolute |
| R | Rotary table. Turns the PCB to the programmed insertion angle; circular guide rail and rotary disk driven by the R-axis reducer through a timing belt. | Servo, absolute |
| H | Insertion axis. Raises and lowers the three tool pairs in the cassette; gear shaft meshed with a rack. | Servo, absolute |
| U | Width or span axis. One motor drives two opposed lead screws so the left and right tool sets open and close together to match the hole pitch. | Servo, absolute |
| B | Base vertical axis. Drives the lead cutters up and down through a gear and rack; shares its drive system with the U axis for synchronised span changes. | Servo, absolute |
| C | Chain axis. Drives the insertion chains and the discharge chain from the main shaft, with a zero-position detection disk at the end of the shaft. | Servo via gearbox |
| W | Jumper axis. Straightens the jumper wire and drives a gear pair to deliver a set length to the lower cutter. | Servo, absolute |
Where the documents disagree, both values stay on the page (عدد الصفوف: 7)
| Item | 2024 product brochure | S4000 series manual V1.1 | What it changes for you |
|---|---|---|---|
| Machine dimensions | 1700 x 1500 x 1600 mm | Main 1780 x 1500 x 1600 mm + auxiliary 500 x 900 x 1000 mm | Bay width and floor layout. The 80 mm difference plus the auxiliary frame decides whether the line fits. |
| Weight | 880 kg | 850 kg standard version | Floor loading and the lifting plan for installation. 30 kg is inside normal configuration variance. |
| Available PCB size | 400 x 300 mm | 330 x 300 mm, customisable on request | Whether your largest panel runs as standard or as a custom build. Ask before you commit the panel design. |
| Component lead span | 5.00 – 20.00 mm | 5.0 – 22 mm | Whether your widest axial part is inside the standard range. Parts above 20 mm may need confirmation. |
| Feeder stations | 5, 10, 20, 30, 40, 50, 60 stations available | 10 / 20 / 30 / 40 stations, configurable as needed | How many part numbers you can run without a reel change. 50 and 60 station frames are listed in the brochure only. |
| Air source | 0.6 – 0.8 MPa | 0.5 – 0.7 MPa | What your house compressor has to deliver. Specify the higher figure if you want margin. |
| Speed statement | 20,000 CPH top and 10,000 CPH actual, both printed | 20,000 points per hour, listed as maximum | Your capacity plan. The brochure is the only document that gives a separate actual figure, and it is half the top figure. |
The throughput levers, ranked by how much they usually move the answer (عدد الصفوف: 6)
| Lever | Effect on realised rate | How it is controlled |
|---|---|---|
| Number of parts per board | Dominant. A board with 60 axial parts takes six times the insertion time of a board with 10, before any other factor. | Program design; where a part can move to SMT or to a radial machine, the axial count drops. |
| Span changes within the program | High. The U axis has to open or close the tool sets to the new hole pitch, and the lead cutters follow. | Group parts by span when the layout allows it. The program list records the span per line, so this is visible before the board runs. |
| Rotation angle changes | Moderate. The R axis re-orients the table for each programmed angle. | Sequence the program by angle where the board allows, so the table turns fewer times. |
| Feeder station count | Indirect but large. Too few stations means reel changes mid-run, and every change is a stop. | Size the feeder bank against the part count of the whole product family, not the current job. |
| Board transfer and clamping | Fixed per board. The stopper, clamp and conveyor cycle repeat regardless of part count. | Amortised by running larger panels; panelisation in the software builds the multi-board program quickly. |
| Component feed reliability | Multiplicative when it goes wrong. A jam stops the machine rather than slowing it. | Feed mechanism alignment: the three centrelines between distribution head, discharge chain and chain-track guard plates must be coincident, and the chain tension set to 3–5 degrees of slack. |
بالتفصيل
من بكرة على شريط إلى طرف مثبّت في ست مراحل
التسلسل التالي هو وصف الماكينة نفسها لآليتها، مأخوذ من دليل سلسلة S4000. وكل مرحلة تسمّي المجموعة الفرعية التي تنفّذها، لأنك عند توقف الخط تحتاج إلى معرفة أيّها تنظر إليه.
- المحاور السبعة بأسماء الماكينة نفسها. مادة موثّقة أسماء المحاور ووظائفها: دليل سلسلة S4000 الإصدار 1.1، القسم 2، ودليل البرمجيات والبرمجة الإصدار 2.6.0.0، القسم 6.1.3. ويشير الدليل إلى أن إدارة السيرفو المطلقة تلغي عشرات المفاتيح الكهروضوئية، وأن الضبط البرمجي يلغي الحاجة إلى ضبط المسافة ميكانيكيًا.
حيث تختلف الوثائق، تبقى القيمتان على الصفحة
كُتب كتالوج 2024 ودليل السلسلة لغرضين مختلفين ولم يُحدَّثا بالتوازي. وسبعة أرقام تختلف. وبدلًا من حساب متوسطها أو اختيار الأكثر ملاءمة بصمت، تنشر ساوثرن ماشينري القيمتين وتسمّي المصدر، حتى تضع الرقم الصحيح في ملف مشروعك وتطلب منا تأكيد الباقي عند مرحلة التسعير.
ما الذي تشتريه فعلًا بـ 20,000 نقطة في الساعة
السرعة الإعلانية والرقم الذي تخطط بموجبه للوردية ليسا الرقم نفسه، ووثائق S4000 صريحة بشكل غير معتاد في هذه النقطة: الكتالوج يطبع الرقمين. وإليك كيف تستخدمهما دون أن تَعِد مدير الإنتاج لديك بأكثر من الواقع.
- 20,000 نقطة في الساعة. هذا هو السقف المعلن للماكينة: سرعات المحاور وأزمنة الدورة عند حدّ التصميم، مع مكوّن مثالي ولوحة مثالية. وهو الرقم الصحيح لمقارنة نشرات البيانات، والخاطئ لخطة الطاقة الإنتاجية.
- 10,000 CPH فعليًا. يطبع كتالوج 2024 قيمة سرعة فعلية منفصلة تساوي نصف السقف. استخدمها لتخطيط الورديات وحساب الاسترداد. وهي أيضًا القيمة التي تصمد أمام مزيج واقعي من القطع وزمن نقل اللوحات وتدخّل المشغّل.
- رقم لوحتك. لا تخبرك أي من القيمتين بالسرعة التي ستعمل بها لوحتك تحديدًا، لأن عدد الإدخالات وتوزّع القطع وتغيّرات المسافة وحجم اللوحة كلها تحرّك النتيجة. ولهذا الغرض وُجد العرض التجريبي المجاني: عشر لوحات فارغة من عندك، وقائمة مكوّناتك، وسرعة مقيسة في النهاية.
- روافع الإنتاجية مرتبة بحسب أثرها المعتاد على النتيجة. مادة موثّقة يجب التأكيد أرقام السرعة مقتبسة من الوثيقتين المصدر. وترتيب الروافع هو تقدير هندسي من ساوثرن ماشينري بناءً على وصف الآلية، وليس جدول إنتاجية مقيسًا؛ فاعتبره ترتيبًا للحوار في العرض التجريبي، وأكّد الأرقام الحقيقية على لوحتك.
ستة قرارات تشكّل الماكينة التي تستلمها
ماكينة S4000 تُهيَّأ ولا تُشترى جاهزة. وهذه هي الخيارات التي تغيّر السعر والمساحة وما يمكن للماكينة تشغيله، والتي يُستحسن حسمها قبل أمر الشراء لا بعده.
- حجم بنك المغذّيات. البنك معياري، فيُحدَّد عدد المحطات عند الطلب ويُوسَّع لاحقًا. وتعرض ساوثرن ماشينري تشكيلات من 5 إلى 60 محطة؛ ويذكر الدليل أن 10 و20 و30 و40 قابلة للتهيئة. اعتمد على عدد الأرقام المحورية في عائلة المنتجات كلها التي تتوقع تشغيلها خلال ثلاث سنوات، ثم أضف محطتين احتياطيتين للقطع التي لم يصمّمها أحد بعد.
- مغذّيا سلك الوصل المزدوجان. يتيح مغذّيا سلك الوصل تشغيل مقاسَي سلك — 0.5 مم و0.6 مم — دون تغيير تهيئة. ويذكر الكتالوج أن الماكينة تدعم الإدخال المباشر لأسلاك الوصل دون شرائط، وأنها تتعامل مع عبوات السلك على بكرة وفي برميل مع تغذية مضادة للانحشار. وإذا كانت لوحاتك تستخدم أكثر من مقاس، فهذا هو الخيار الذي يبقي المقاسين في البرنامج في الوقت نفسه.
- التحميل الآلي للوحات. يُعرض جهاز تحميل آلي معياري للوحات لتندمج الماكينة في مسار على الخط بدلًا من التغذية اليدوية. ويذكر الكتالوج أن هذا الترتيب يتيح لمشغّل واحد إدارة ثلاث إلى خمس ماكينات. واتجاه النقل قابل للاختيار من اليسار إلى اليمين أو من اليمين إلى اليسار، وهناك نسخة يدوية مخصّصة إن أردت البدء دون محمّل.
- خزان هواء مدمج. يُدرج الكتالوج خزان هواء مدمجًا كميزة معيارية، ويصفه بأنه ينعّم إمداد الهواء فتبقى جودة الإدخال ثابتة وتنخفض أعباء الصيانة. ويظهر أثره أكثر حيث يُشارَك هواء المصنع مع ماكينات أخرى فيهبط الضغط عند عمل ماكينة مجاورة.
- منظّم جهد مدمج 3 kVA. يُدرج منظّم جهد مدمج بقدرة 3 kVA كمعياري، ويوصف بأنه يقلّل أعطال الدوائر والتوقفات عبر تثبيت التغذية. ويضيف الدليل أن نظام التحكم يشترط تأريضًا موثوقًا لكل الأنظمة الكهربائية في الماكينة، وأن مجموعة الحمايات تتضمن محوّل عزل.
- ارتفاع المكوّن وحجم اللوحة. ارتفاع المكوّن المعياري المسموح 15 مم، ويذكر الدليل أنه قابل للتخصيص عند الطلب. وأقصى حجم للوحة مذكور بـ 330 × 300 مم في الدليل و400 × 300 مم في الكتالوج، ويضيف الدليل أنه قابل للتخصيص. وإذا كان لوحك خارج الحد المعياري، فاذكر ذلك عند الاستفسار لا عند التركيب.
ما الذي يعنيه التشغيل التجريبي فعليًا
تتركّز معظم مخاطر الخط المحوري في الأسبوعين المحيطين بالتركيب، لا في الماكينة. ويوثّق دليل البرمجيات تسلسل التشغيل بتفصيل يكفي لترى ما سيُطلب من مهندسيك.
- تصفير المحاور والحدود. يُصفَّر كل محور من صفحة المهندس والإجراءات مختلفة: ينتقل المحور X إلى أقصى اليمين ويُحرَّر القارن، والمحور Y إلى أعلى موضع، ويحتاج المحور H إلى إزالة السير المسنّن، والمحور U إلى السير المسنّن، والمحور R إلى البكرة المسنّنة، والمحور C إلى قارن المخفّض. ثم تُضبط الحدود البرمجية من عملية إزاحة. وهو أيضًا الإجراء بعد استبدال محرك سيرفو أو محرك أو قارن أو سير أو بكرة مسنّنة، فاحفظه في الملفات لمدة…
- إنشاء البرامج على الماكينة. يبدأ البرنامج الجديد بتعليم مواضع الإدخال على اللوحة عند 0 درجة ثم عند 90 درجة، ووضع اللوحة على السكة الوسطى، وتحريك الكاميرا ثقبًا ثقبًا لتأكيد الإحداثيات. وتسجّل قائمة البرنامج تسلسل الإدخال والإحداثيات وزاوية الدوران R مع الإشارة والمسافة ورقم المغذّي وطراز المكوّن ورمز الوظيفة حيث OS موضع إزاحة، و I إدخال، و S تخطٍّ، و MK سطر محاذاة بالرؤية، و E سطر النهاية.
- التجميع للألواح المتعددة. عندما تشترك عدة لوحات صغيرة في لوح واحد، تبني البرمجيات البرنامج من لوحة واحدة. أكمل برنامج اللوحة الأولى، وأدخل عدد الألواح في X و Y، والتقط إحداثيات أعلى اليسار وأسفل اليمين، واحسب التباعد، وعاين النتيجة، واختر طريقة الترتيب ثم نفّذ. وبعد ذلك يتحقق التصحيح الآلي للإحداثيات من كل موضع مُنشأ.
- التشخيص واختبار المغذّيات. تعرض صفحة حالة المعدة الحالة الحيّة لكل إشارة دخل وإخراج، فيظهر الأسطوانة المتوقفة أو الحساس الكهروضوئي المسدود كتغيّر حالة لا كتخمين. ويمكن تشغيل كل محطة على حدة من صفحة اختبار المغذّيات، عملية واحدة لكل نقرة. وتُحسب معلومات الإنتاج آليًا وتُحفظ في مجلد السجلات.
ما يحدث بعد وصول الماكينة
تبيع ساوثرن ماشينري معدات الإدخال الآلي وتدعمها منذ عام 2011، وشحنت أكثر من خمسين ماكينة إدخال آلي إلى البرازيل والهند وماليزيا وإندونيسيا وتايلاند وتركيا والسعودية والإكوادور وكولومبيا والأرجنتين. ونموذج الدعم هو نفسه الذي أبقى تلك الماكينات تعمل.
مقاطع الفيديو
مقاطع من قناة Southern Machinery على YouTube. لا يُحمَّل أي شيء من YouTube حتى تضغط على التشغيل.
الكتالوجات والوثائق
- PDFS4000 Axial Insertion machine 2024 — product brochureS4000 machine documents
- PDFS4000 Axial Insertion Machine — product descriptionS4000 machine documents
- PDFAxial Inserter S4000 — overview sheetS4000 machine documents
- PDFS-4000H Jumper Wire Axial InserterS4000 machine documents
- DOCS4000 Axial Insertion Machine — users manualS4000 machine documents
- 3DS4000H jumper-wire axial inserter with PCB loader3D drawings and line layouts
- 3DS4020A axial insertion machine, 3D view3D drawings and line layouts
- 3DSMT axial taped feeder, 3D view3D drawings and line layouts
- 3DTHT axial and radial PCBA line layout3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and checklists
- XLSXTHT auto insertion ROI worksheetWorksheets and checklists
- PDFAuto insertion readiness checklistWorksheets and checklists
- PDFPCB assembly requirements for auto insertionWorksheets and checklists
- LIBBrowse the full Southern Machinery resource libraryWorksheets and checklists
- 3DProduct catalogue board
- 3DYouTube video catalogue
ملاحظات هندسية
ARTICLE 01The Cheapest Axial Quotation Is Not the Cheapest Board
Three suppliers quote the same axial inserter. The lowest number wins the order, and eighteen months later nobody can explain why the through-hole department still costs what it did. Full articles are in English. The summary above carries the argument in your language. Start with the moment the comparison actually…
ARTICLE 02Twenty Thousand Points an Hour Is a Specification, Not a Forecast
The number on the datasheet decides whether you get the budget. The number on the shift report decides whether you keep your credibility. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a maximum rate, and every production manager has been…
ARTICLE 03A Sixty-Station Machine You Buy Once and Configure Five Times
Most axial machines are specified against the job that justified them, and then asked to run a product family that did not exist when the order was placed. Full articles are in English. The summary above carries the argument in your language. Here is how the specification meeting usually goes. The engineering team…
ARTICLE 04Jumper Wire Is the Part That Stops Axial Lines
The machine handles diodes and resistors all day. Then it meets a jumper wire, and the shift stops being about throughput. Full articles are in English. The summary above carries the argument in your language. Ask anyone who has run an axial inserter what the worst part on the board is, and you will get the same…
ARTICLE 05Any Angle Is a Layout Decision, Not a Feature
Insertion at any angle is usually sold as a machine capability. It is more usefully understood as permission for your designer to stop routing around the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years…
ARTICLE 06What Happens Between the Chain and the Board
An axial insertion happens in about a third of a second. Engineers who cannot name the stages inside that third of a second cannot diagnose a fault in it. Full articles are in English. The summary above carries the argument in your language. The scene is familiar. The machine is bending leads wrong, or cutting…
الأسئلة الشائعة
ما هي سرعة الإدخال الحقيقية للماكينة S4000؟
تُنشر قيمتان تختلفان بمعامل اثنين. يذكر كتالوج المنتج 2024 سرعة قصوى 20,000 CPH وسرعة فعلية 10,000 CPH. ويذكر دليل السلسلة 20,000 نقطة في الساعة كحد أقصى. اعتبر الأولى حدًّا مواصفيًا والثانية رقم تخطيط، وأكّد سرعة لوحتك في عرض تجريبي بدلًا من قبول إحداهما.
ما المكوّنات التي يمكنها إدخالها؟
المكوّنات المحورية على شريط: الثنائيات والمقاومات وسلك الوصل، بأقطار أطراف من 0.3 مم إلى 0.8 مم. ويُغذّى سلك الوصل من البرميل بشكل مستقل بآلية خاصة. وارتفاع المكوّن المسموح 15 مم معياريًا وقابل للتخصيص عند الطلب.
هل تُدخل بزوايا غير 0 و90 درجة؟
نعم. تستقر اللوحة على طاولة دوّارة بمحرك سيرفو، وزاوية الدوران حقل في برنامج الإدخال لكل سطر، والإشارة تدل على اتجاه عقارب الساعة أو عكسه. وهذا ما يتيح للتخطيط استخدام قطع قطرية دون إضافة أسلاك وصل للالتفاف حول القيد.
كم محطة مغذّي أحتاج؟
يذكر الكتالوج تهيئات 5 و10 و20 و30 و40 و50 و60 محطة؛ ويذكر الدليل أن 10 و20 و30 و40 قابلة للتهيئة حسب الحاجة. اعتمد على عدد الأرقام المحورية المختلفة في عائلة منتجاتك كلها لا في اللوحة الحالية فقط، وأضف هامشًا. والبنك معياري ويمكن توسيعه لاحقًا.
ماذا يحدث مع مقاسَي سلك وصل مختلفين؟
تُعرض الماكينة بمغذّيي سلك وصل مزدوجين يتعاملان مع مواصفتَي سلك مثل 0.5 مم و0.6 مم دون تغيير تهيئة، ويغطي ترتيب التغذية عبوات السلك على بكرة وفي برميل مع تغذية مضادة للانحشار. وإذا استخدمت لوحاتك أكثر من مقاس، فحدّد هذا الخيار.
هل هي جاهزة لنظام MES وللثورة الصناعية الرابعة؟
تعمل منصة التحكم على Windows بحاسوب صناعي وبطاقة تحكم بالحركة عبر ناقل، ويكتب البرنامج بيانات الإنتاج في مجلد متوافق مع MES. وإنترنت الأشياء 4G وتسجيل البيانات من نوع «الصندوق الأسود» مذكوران كمتاحين. وتُحسب معلومات الإنتاج آليًا وتُحفظ في مجلد السجلات، مع وظيفتي الحفظ والمسح في صفحة الإحصاءات.
هل يمكن لمشغّل واحد إدارة أكثر من ماكينة؟
نعم، مع خيار التحميل الآلي للوحات. ويذكر الكتالوج أن جهاز التحميل الآلي المعياري يتيح لمشغّل واحد إدارة ثلاث إلى خمس ماكينات، وأن الماكينة تندمج مع خطوط الإنتاج القائمة. واتجاه النقل قابل للاختيار من اليسار إلى اليمين أو العكس، وهناك نسخة تحميل يدوي مخصّصة.
ما الذي يشمله العرض التجريبي المجاني؟
تقدّم ساوثرن ماشينري إنتاجًا تجريبيًا مجانيًا بعشر لوحات فارغة توفرها أنت، وبثًا مباشرًا لعمل الماكينة لتراها في الوقت الحقيقي، وتقرير تقييم مكتوب بعد ذلك. أرسل اللوحات وقائمة المكوّنات المحورية والحجم الشهري؛ ويعود التقرير بالنتيجة المقيسة.
لماذا تحمل بعض الأرقام في هذه الصفحة قيمتين؟
لأن كتالوج 2024 ودليل السلسلة كُتبا لغرضين مختلفين ولم يُحدَّثا بالتوازي. وتختلف سبعة أرقام: أبعاد الماكينة والوزن وأقصى حجم لوحة والمسافة بين الطرفين وعدد محطات المغذّي وضغط الهواء وصياغة السرعة. وبدلًا من حساب المتوسط أو اختيار واحد، تعرض الصفحة القيمتين مع مصدرَيهما، لتقدّر الخليج والهواء بشكل صحيح وتؤكد الباقي معنا عند التسعير.
ما هي المساحة؟ وهل ستتسع في الخليج المتاح لدي؟
يعطي الكتالوج 1700 × 1500 × 1600 مم و880 كجم. ويعطي الدليل ماكينة رئيسية 1780 × 1500 × 1600 مم إضافة إلى ماكينة مساعدة 500 × 900 × 1000 مم، وهياكل محطة مواد منفصلة 850 × 900 × 1360 مم لعشر محطات و1400 × 900 × 1360 مم لعشرين. والتهيئة هي التي تحدد الجواب، فأرسل لنا أبعاد الخليج لديك وسنضع المخطط.
كم يستغرق التركيب؟ ومن ينفّذه؟
التركيب والتشغيل التجريبي مشمولان وينفّذهما مهندسو ساوثرن ماشينري، يتبعهما تدريب على التشغيل والصيانة. ويوثّق دليل البرمجيات بتفصيل إجراء تصفير المحاور وسير إنشاء البرنامج، ليتمكّن فريقك من تجهيز البرامج ومخططات التجميع أثناء نقل الماكينة.
ماذا أرسل مع الاستفسار؟
ثلاثة أشياء: قائمة المكوّنات المحورية بأقطار الأطراف والمسافات، وأبعاد اللوحة وسماكتها، والحجم الشهري للوحات. وإن كان لديك رسم للوحة فأرسله أيضًا. وبهذه المدخلات الثلاثة نحدّد حجم بنك المغذّيات، وما إذا كانت أي قطعة تحتاج تصنيعًا خاصًا، وكيف سيكون زمن الإدخال.
منتجات ذات صلة

خط إدخال آلي THT ولحام موجي لشواحن الهواتف لمصانع EMS
خط THT متكامل لألواح شواحن الهواتف والمحوّلات: محمّل PCB، وآلة الإدخال الشعاعي S3010A، وآلات S7020 لإدخال الأطراف والمكوّنات غير القياسية، وخلية رباعية الرؤوس بمغذيات اهتزازية وسائبة، ولحام موجي S-WS350 مع ناقل الإخراج. خط ثلاثي الأبعاد تفاعلي، ومواصفات موثّقة المصادر، وفيديوهات، وكتالوجات، وجدول لحساب فترة الاسترداد.
ماكينة الإدخال الشعاعي S3000 لتجميع اللوحات THT في مصانع EMS الذكية
ماكينة الإدخال الشعاعي S3000 لتجميع لوحات THT: مكوّنات شعاعية على شريط تُدخل حتى 20000 CPH، زاوية إدخال من 0 إلى 360 درجة، 10 محطات تغذية وتصحيح الثقوب بالرؤية الآلية.
آلة الإدخال OddForm طراز S7900 لتجميع THT للوحات PCB في مصانع EMS الذكية
آلة الإدخال odd-form طراز S7900: رأسان أو أربعة أو ستة رؤوس سيرفو، و 0.6-0.8 s لكل مكوّن، ولوحة من 0.6-2.0 mm، وإدخال من 0-360 درجة، وأربعة أنماط لثني الأطراف، ومغذيات حوض وشريط وأنبوب وصينية على منصة واحدة. وتشمل تقسيم قائمة THT من 36 سطرًا وجدول اختلافات لثلاثة مستندات.

S-300B ماكينة تشكيل وتغليف الأطراف الشعاعية
تشكّل S-300B مسافة الأطراف، وتفحص القطبية والقيمة، ثم تغلّف 180 ± 20 مكوّناً في الدقيقة، في صناديق أو على بكرات.
تظهر بعض التفاصيل التقنية في هذه الصفحة (الجداول وعناوين الوثائق) باللغة الإنجليزية كما نُشرت.
اطلب عرض سعر لـ ماكينة الإدخال المحوري S4000 لتجميع THT في مصانع EMS الذكية
أرسل لوحتك أو قائمة المكوّنات أو طراز الماكينة وسنرد بتكوين مقترح وعرض سعر. تُحدَّد الأسعار لكل مشروع.