
Máquina de inserção axial S4000 para montagem THT em fábricas EMS inteligentes
Inseridora axial S4000: 20.000 CPH de velocidade máxima publicada, 5-60 estações de alimentador modulares, inserção em qualquer ângulo em mesa giratória servo, alimentador duplo de jumpers, placa de 0,79-2,36 mm e de 50 x 50 a 400 x 300 mm. Servo, EtherCAT, pronta para MES.
A S4000 insere componentes axiais em fita — diodos, resistores e jumpers de fio — em furos passantes em qualquer ângulo, corta e conforma os terminais e os grampeia em um único ciclo contínuo. Banco de alimentadores modular de 5 a 60 estações, alimentador duplo de jumpers, correção de furo por visão de máquina e um caminho de dados pronto para MES.
Principais características
Um ciclo em vez de quatro movimentos manuais
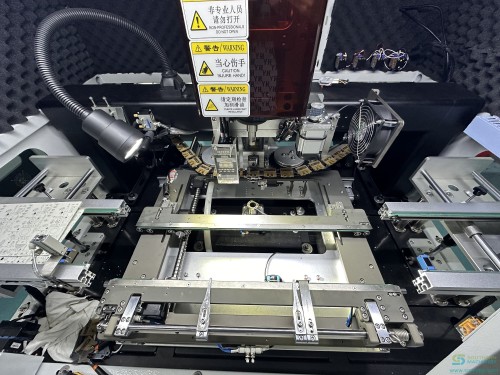
O operador pega a peça, confere a polaridade, dobra os terminais no passo dos furos, insere e depois vira a placa para grampear. A S4000 faz tudo isso dentro de um ciclo: o cabeçote corta os terminais da corrente, conforma, empurra pelos furos e o cortador sob a placa grampeia. O cabeçote de inserção carrega três pares simétricos de ferramentas — cortador superior, conformador superior e…
Qualquer ângulo, não apenas 0 e 90 graus
A placa fica sobre uma mesa giratória servoacionada. O eixo R gira a placa até o ângulo programado em cada linha do programa de inserção, de modo que um layout que pede um diodo a 30 graus ou um jumper diagonal não devolve mais essa peça para a bancada. O manual descreve isso como inserção em qualquer ângulo numa sequência predefinida, com o ângulo de giro guardado por linha de programa.
Jumper de fio sem etapa de encintagem
O fio de jumper alimentado por barril é endireitado nas direções Z e Y e entregue ao cortador inferior por um motor dedicado no eixo W; depois o eixo de inserção o insere. O catálogo de 2024 informa que a máquina aceita inserção direta de jumpers sem fita e que o arranjo de alimentador duplo trabalha dois calibres de fio — 0,5 mm e 0,6 mm — ao mesmo tempo. A Southern Machinery registra economia…
Especificações
Dados conforme publicados nos documentos da Southern Machinery. Quando duas fontes divergem, os dois valores são mostrados com a respectiva fonte.
| Modelo | S4000 Axial Inserter · S4000 Axial Insertion machine 2024 (product brochure) |
|---|---|
| Velocidade máxima | 20,000 CPH · Brochure and series manual (manual states 20,000 points per hour) |
| Velocidade real | 10,000 CPH · S4000 Axial Insertion machine 2024 (product brochure) |
| Tipos de componente | Axial tape-and-reel packages: diodes, resistors, jumper wire. Barrel-fed jumper wire fed independently. · Brochure and series manual (manual states 20,000 points per hour) |
| Diâmetro do terminal | 0.3 – 0.8 mm · Brochure and series manual (manual states 20,000 points per hour) |
| Ângulo de inserção | Any angle, adjustable, on the servo rotary table · S4000 Series Manual V1.1, section 1.3 item 5 |
| Comprimento de corte do terminal | 1.2 – 2.2 mm (adjustable) · S4000 Series Manual V1.1, section 1.3 item 5 |
| Ângulo de dobra do terminal | 0 – 35° (adjustable) · S4000 Series Manual V1.1, section 1.3 item 5 |
| Altura de componente permitida | 15 mm standard, customisable on request · S4000 Series Manual V1.1, section 1.3 item 5 |
| Tamanho de placa disponível | 50 x 50 mm to 400 x 300 mm (brochure) / maximum 330 x 300 mm (manual) · Conflicting — both values shown in the disclosure table below |
| Espessura da placa | 0.79 – 2.36 mm · Brochure and series manual (manual states 20,000 points per hour) |
| Passo entre terminais | 5.00 – 20.00 mm (brochure) / 5.0 – 22 mm (manual) · Conflicting — both values shown in the disclosure table below |
| Estações de alimentador | 5 / 10 / 20 / 30 / 40 / 50 / 60 available (brochure) / 10 / 20 / 30 / 40 configurable (manual) · Conflicting — both values shown in the disclosure table below |
| Correção de posição do furo | Machine vision automatic alignment, multi-point MARK correction · S4000 Series Manual V1.1, section 1.3 item 5 |
| Transporte de placas | In-line automatic loading and unloading, left to right or right to left, with a custom manual version available · S4000 Series Manual V1.1, section 1.3 item 5 |
| Sistema de acionamento | Custom absolute servo drive, eliminating dozens of photoelectric sensors · S4000 Series Manual V1.1, section 1.3 item 5 |
| Sistema de controle | Bus-based multi-axis control, EtherCAT motion control card, industrial PC with router · Series manual section 1.3 item 16 and brochure page 3 |
| Sistema operacional | Chinese / English interface on a Windows 7 control platform (manual) — brochure lists Windows-based operation · Series manual section 1.3 item 16 and brochure page 3 |
| Entrada de dados | USB input in Excel file format; online and offline program editing both supported · S4000 Series Manual V1.1, section 1.3 item 5 |
| Fábrica inteligente | 4G IoT, MES-compatible, black-box data logging · S4000 Series Manual V1.1, section 1.3 item 5 |
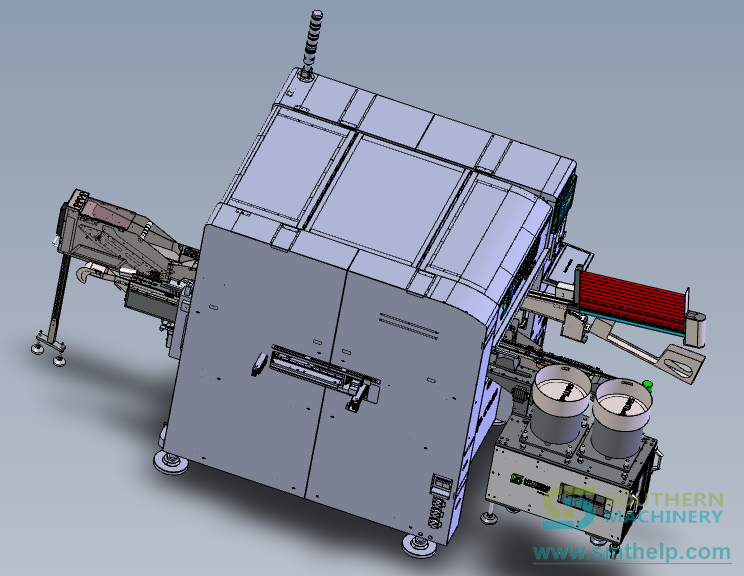
| Dimensões da máquina | Main machine 1780 x 1500 x 1600 mm; auxiliary machine 500 x 900 x 1000 mm; 10-station material station 850 x 900 x 1360 mm; 20-station material station 1400 x 900 x 1360 mm · S4000 Series Manual V1.1, section 1.3 item 5 |
| Peso | 850 kg standard version (manual) / 880 kg (brochure) · Conflicting — both values shown in the disclosure table below |
| Alimentação elétrica | Single-phase AC 220 V, 50/60 Hz, 1.6 kW (L+N+E) · Brochure and series manual (manual states 20,000 points per hour) |
| Proteção do sistema | Multiple protections including an isolation transformer · S4000 Series Manual V1.1, section 1.3 item 5 |
| Ar comprimido | 0.6 – 0.8 MPa (brochure) / 0.5 – 0.7 MPa (manual) · Conflicting — both values shown in the disclosure table below |
| Consumo de ar | 0.3 m³/min · S4000 Series Manual V1.1, section 1.3 item 5 |
| Temperatura ambiente de operação | 5 – 28°C · S4000 Series Manual V1.1, section 1.3 item 5 |
| Ruído da máquina | 65 – 75 dB · S4000 Series Manual V1.1, section 1.3 item 5 |
| Taxa de defeito de inserção | < 500 PPM · S4000 Series Manual V1.1, section 1.3 item 5 |
Modelos, comparações e pontos em aberto
The seven axes, in the machine's own names (8 linhas)
| Axis | Function as described in the manual | Drive |
|---|---|---|
| X | Moves the worktable left and right; ball screw with two linear guide rails, coupling between screw and motor. | Servo, absolute |
| Y | Moves the worktable front to back on a ball screw; the R worktable is carried on the Y table. | Servo, absolute |
| R | Rotary table. Turns the PCB to the programmed insertion angle; circular guide rail and rotary disk driven by the R-axis reducer through a timing belt. | Servo, absolute |
| H | Insertion axis. Raises and lowers the three tool pairs in the cassette; gear shaft meshed with a rack. | Servo, absolute |
| U | Width or span axis. One motor drives two opposed lead screws so the left and right tool sets open and close together to match the hole pitch. | Servo, absolute |
| B | Base vertical axis. Drives the lead cutters up and down through a gear and rack; shares its drive system with the U axis for synchronised span changes. | Servo, absolute |
| C | Chain axis. Drives the insertion chains and the discharge chain from the main shaft, with a zero-position detection disk at the end of the shaft. | Servo via gearbox |
| W | Jumper axis. Straightens the jumper wire and drives a gear pair to deliver a set length to the lower cutter. | Servo, absolute |
Where the documents disagree, both values stay on the page (7 linhas)
| Item | 2024 product brochure | S4000 series manual V1.1 | What it changes for you |
|---|---|---|---|
| Machine dimensions | 1700 x 1500 x 1600 mm | Main 1780 x 1500 x 1600 mm + auxiliary 500 x 900 x 1000 mm | Bay width and floor layout. The 80 mm difference plus the auxiliary frame decides whether the line fits. |
| Weight | 880 kg | 850 kg standard version | Floor loading and the lifting plan for installation. 30 kg is inside normal configuration variance. |
| Available PCB size | 400 x 300 mm | 330 x 300 mm, customisable on request | Whether your largest panel runs as standard or as a custom build. Ask before you commit the panel design. |
| Component lead span | 5.00 – 20.00 mm | 5.0 – 22 mm | Whether your widest axial part is inside the standard range. Parts above 20 mm may need confirmation. |
| Feeder stations | 5, 10, 20, 30, 40, 50, 60 stations available | 10 / 20 / 30 / 40 stations, configurable as needed | How many part numbers you can run without a reel change. 50 and 60 station frames are listed in the brochure only. |
| Air source | 0.6 – 0.8 MPa | 0.5 – 0.7 MPa | What your house compressor has to deliver. Specify the higher figure if you want margin. |
| Speed statement | 20,000 CPH top and 10,000 CPH actual, both printed | 20,000 points per hour, listed as maximum | Your capacity plan. The brochure is the only document that gives a separate actual figure, and it is half the top figure. |
The throughput levers, ranked by how much they usually move the answer (6 linhas)
| Lever | Effect on realised rate | How it is controlled |
|---|---|---|
| Number of parts per board | Dominant. A board with 60 axial parts takes six times the insertion time of a board with 10, before any other factor. | Program design; where a part can move to SMT or to a radial machine, the axial count drops. |
| Span changes within the program | High. The U axis has to open or close the tool sets to the new hole pitch, and the lead cutters follow. | Group parts by span when the layout allows it. The program list records the span per line, so this is visible before the board runs. |
| Rotation angle changes | Moderate. The R axis re-orients the table for each programmed angle. | Sequence the program by angle where the board allows, so the table turns fewer times. |
| Feeder station count | Indirect but large. Too few stations means reel changes mid-run, and every change is a stop. | Size the feeder bank against the part count of the whole product family, not the current job. |
| Board transfer and clamping | Fixed per board. The stopper, clamp and conveyor cycle repeat regardless of part count. | Amortised by running larger panels; panelisation in the software builds the multi-board program quickly. |
| Component feed reliability | Multiplicative when it goes wrong. A jam stops the machine rather than slowing it. | Feed mechanism alignment: the three centrelines between distribution head, discharge chain and chain-track guard plates must be coincident, and the chain tension set to 3–5 degrees of slack. |
Em detalhe
De um rolo encintado a um terminal grampeado em seis etapas
A sequência abaixo é a descrição que a própria máquina faz do seu mecanismo, retirada do manual da série S4000. Cada etapa nomeia o subconjunto que a executa, porque quando uma linha para é preciso saber qual deles olhar.
- Os sete eixos, com os nomes que a máquina usa. Material verificado Nomes e funções dos eixos: Manual da Série S4000 V1.1, seção 2, e Manual de Software e Programação V2.6.0.0, seção 6.1.3. O manual observa que o acionamento servo absoluto elimina dezenas de chaves fotoelétricas e que o ajuste por software elimina a necessidade de ajuste mecânico do passo.
Onde os documentos divergem, os dois valores permanecem na página
O catálogo de 2024 e o manual da série foram escritos com finalidades diferentes e não foram atualizados em sincronia. Sete números divergem. Em vez de calcular a média ou escolher em silêncio o mais favorável, a Southern Machinery publica ambos e nomeia a fonte, para que você coloque o número certo no seu processo e nos peça para confirmar o restante na fase de cotação.
O que 20.000 pontos por hora realmente compram
A velocidade de manchete e o número com que você planeja um turno não são o mesmo, e os documentos da S4000 são incomumente honestos quanto a isso: o catálogo imprime os dois. Veja como usá-los sem prometer demais ao seu próprio gerente de produção.
- 20.000 pontos por hora. É o teto declarado da máquina: velocidades de eixo e tempos de ciclo no limite de projeto, com componente ideal e placa ideal. É o número certo para comparar folhas de dados e o número errado para um plano de capacidade.
- 10.000 CPH reais. O catálogo de 2024 imprime um valor de velocidade real separado, metade do teto. Use este para planejar turnos e calcular o retorno. É também o que sobrevive ao contato com uma mistura real de peças, tempo de transferência de placa e intervenção do operador.
- O número da sua placa. Nenhum dos dois valores diz a que velocidade a sua placa específica vai rodar, porque a contagem de inserções, a dispersão de peças, as trocas de passo e o tamanho da placa movem a resposta. Para isso serve a demonstração gratuita: dez das suas placas nuas, sua lista de componentes e uma velocidade medida no final.
- As alavancas de desempenho, ordenadas por quanto costumam mover a resposta. Material verificado A confirmar Os valores de velocidade são citados dos dois documentos de origem. A ordenação das alavancas é o julgamento de engenharia da Southern Machinery a partir da descrição do mecanismo, não uma tabela de desempenho medida; trate-a como ordem de conversa para a demonstração e confirme os números reais na sua própria placa.
Seis decisões que definem a máquina que você recebe
A S4000 é configurada, não comprada de prateleira. Estas são as escolhas que mudam o preço, a ocupação e o que a máquina consegue rodar — e as que vale fechar antes do pedido, não depois.
- Tamanho do banco de alimentadores. O banco é modular, então o número de estações é especificado no pedido e ampliado depois. A Southern Machinery lista combinações de 5 a 60 estações; o manual lista 10, 20, 30 e 40 como configuráveis. Conte os códigos axiais de toda a família de produtos que você espera rodar em três anos e acrescente duas estações de reserva para as peças que ninguém projetou ainda.
- Alimentador duplo de jumpers de fio. Dois alimentadores de jumper permitem rodar dois calibres de fio — 0,5 mm e 0,6 mm — sem troca de formato. O catálogo informa que a máquina aceita inserção direta de jumpers sem fita e que trabalha embalagens de fio em carretel e em barril com alimentação antiengasgo. Se suas placas usam mais de um calibre, esta é a opção que mantém os dois no programa ao mesmo tempo.
- Carga automática de placas. Oferece-se um dispositivo padrão de carga automática de placas para a máquina entrar num fluxo em linha em vez de ser alimentada à mão. O catálogo informa que esse arranjo permite a um único operador cuidar de três a cinco máquinas. A direção de transporte é selecionável da esquerda para a direita ou da direita para a esquerda, e há versão manual personalizada se você preferir começar sem…
- Reservatório de ar integrado. O catálogo inclui um reservatório de ar integrado como item padrão, descrito como estabilizador do suprimento para manter a qualidade de inserção constante e reduzir manutenção. Importa sobretudo onde o ar de fábrica é compartilhado com outras máquinas e a pressão cai quando um vizinho cicla.
- Regulador integrado de 3 kVA. Um regulador integrado de 3 kVA é listado como padrão, descrito como redutor de falhas de circuito e paradas por manter a alimentação estável. O manual acrescenta que o sistema de controle exige que todos os sistemas elétricos da máquina estejam devidamente aterrados e que o conjunto de proteções inclui um transformador de isolamento.
- Altura de componente e tamanho de placa. A altura de componente padrão permitida é 15 mm e o manual observa que é personalizável sob consulta. O tamanho máximo de placa aparece como 330 x 300 mm no manual e 400 x 300 mm no catálogo, e o manual acrescenta que é personalizável. Se seu painel ficar fora do envelope padrão, diga isso na consulta e não na instalação.
Em que consiste de fato a colocação em marcha
Quase todo o risco de uma linha axial está nas duas semanas em torno da instalação, não na máquina. O manual de software documenta a sequência de colocação em marcha com detalhe suficiente para você ver o que será pedido aos seus engenheiros.
- Zeragem e limites de cada eixo. Cada eixo é zerado na página de engenheiro e o procedimento difere: o eixo X vai ao extremo direito e solta o acoplamento, o eixo Y à posição mais alta, o eixo H exige remover a correia dentada, o eixo U a correia dentada, o eixo R a polia dentada e o eixo C o acoplamento do redutor. Depois os limites de software são definidos a partir de uma operação de deslocamento. É também o procedimento…
- Criação de programas na máquina. Um programa novo começa marcando na placa as posições de inserção a 0 graus e depois a 90 graus, posicionando a placa no trilho central e deslocando a câmera furo a furo para confirmar as coordenadas. A lista de programa guarda sequência de inserção, coordenadas, ângulo de giro R com sinal de direção, passo, número do alimentador, modelo do componente e um código de função em que OS é posição de…
- Panelização para painéis multiplaca. Quando várias placas pequenas compartilham um painel, o software monta o programa a partir de uma só. Complete o programa da primeira placa, informe a contagem de painéis em X e Y, capture as coordenadas superior esquerda e inferior direita, calcule o espaçamento, visualize o resultado, escolha o método de ordenação e execute. A correção automática de coordenadas revisa depois cada posição gerada.
- Diagnóstico e teste de alimentadores. A página de status do equipamento mostra o estado ao vivo de cada sinal de entrada e saída, de modo que um cilindro travado ou um sensor fotoelétrico bloqueado aparecem como mudança de estado, não como suposição. Cada estação pode ser acionada individualmente na página de teste de alimentadores, uma operação por clique. As informações de produção são contadas automaticamente e gravadas numa…
O que acontece depois que a máquina chega
A Southern Machinery vende e dá suporte a equipamentos de auto inserção desde 2011 e já enviou mais de cinquenta máquinas de inserção automática para Brasil, Índia, Malásia, Indonésia, Tailândia, Turquia, Arábia Saudita, Equador, Colômbia e Argentina. O modelo de suporte é o mesmo que manteve essas máquinas rodando.
Vídeos
Vídeos do canal da Southern Machinery no YouTube. Nada é carregado do YouTube até você clicar em reproduzir.
Catálogos e documentos
- PDFS4000 Axial Insertion machine 2024 — product brochureS4000 machine documents
- PDFS4000 Axial Insertion Machine — product descriptionS4000 machine documents
- PDFAxial Inserter S4000 — overview sheetS4000 machine documents
- PDFS-4000H Jumper Wire Axial InserterS4000 machine documents
- DOCS4000 Axial Insertion Machine — users manualS4000 machine documents
- 3DS4000H jumper-wire axial inserter with PCB loader3D drawings and line layouts
- 3DS4020A axial insertion machine, 3D view3D drawings and line layouts
- 3DSMT axial taped feeder, 3D view3D drawings and line layouts
- 3DTHT axial and radial PCBA line layout3D drawings and line layouts
- XLSXTHT insertion ROI calculatorWorksheets and checklists
- XLSXTHT auto insertion ROI worksheetWorksheets and checklists
- PDFAuto insertion readiness checklistWorksheets and checklists
- PDFPCB assembly requirements for auto insertionWorksheets and checklists
- LIBBrowse the full Southern Machinery resource libraryWorksheets and checklists
- 3DProduct catalogue board
- 3DYouTube video catalogue
Notas de engenharia
ARTICLE 01The Cheapest Axial Quotation Is Not the Cheapest Board
Three suppliers quote the same axial inserter. The lowest number wins the order, and eighteen months later nobody can explain why the through-hole department still costs what it did. Full articles are in English. The summary above carries the argument in your language. Start with the moment the comparison actually…
ARTICLE 02Twenty Thousand Points an Hour Is a Specification, Not a Forecast
The number on the datasheet decides whether you get the budget. The number on the shift report decides whether you keep your credibility. Full articles are in English. The summary above carries the argument in your language. Every insertion machine is sold on a maximum rate, and every production manager has been…
ARTICLE 03A Sixty-Station Machine You Buy Once and Configure Five Times
Most axial machines are specified against the job that justified them, and then asked to run a product family that did not exist when the order was placed. Full articles are in English. The summary above carries the argument in your language. Here is how the specification meeting usually goes. The engineering team…
ARTICLE 04Jumper Wire Is the Part That Stops Axial Lines
The machine handles diodes and resistors all day. Then it meets a jumper wire, and the shift stops being about throughput. Full articles are in English. The summary above carries the argument in your language. Ask anyone who has run an axial inserter what the worst part on the board is, and you will get the same…
ARTICLE 05Any Angle Is a Layout Decision, Not a Feature
Insertion at any angle is usually sold as a machine capability. It is more usefully understood as permission for your designer to stop routing around the machine. Full articles are in English. The summary above carries the argument in your language. Look at a through-hole layout drawn by someone who has spent years…
ARTICLE 06What Happens Between the Chain and the Board
An axial insertion happens in about a third of a second. Engineers who cannot name the stages inside that third of a second cannot diagnose a fault in it. Full articles are in English. The summary above carries the argument in your language. The scene is familiar. The machine is bending leads wrong, or cutting…
Perguntas frequentes
Qual é a velocidade de inserção real da S4000?
Dois valores são publicados e diferem por um fator de dois. O catálogo de 2024 indica velocidade máxima de 20.000 CPH e velocidade real de 10.000 CPH. O manual da série indica 20.000 pontos por hora como máximo. Trate o primeiro como limite de especificação e o segundo como número de planejamento, e confirme a velocidade da sua placa numa demonstração em vez de aceitar qualquer um dos dois.
Quais componentes ela consegue inserir?
Componentes axiais encintados: diodos, resistores e jumper de fio, com diâmetros de terminal de 0,3 mm a 0,8 mm. O fio de jumper alimentado por barril é alimentado de forma independente pelo seu próprio mecanismo. A altura de componente permitida é 15 mm padrão e pode ser personalizada sob consulta.
Ela insere em ângulos diferentes de 0 e 90 graus?
Sim. A placa fica sobre uma mesa giratória servoacionada e o ângulo de giro é um campo do programa de inserção em cada linha, com o sinal indicando sentido horário ou anti-horário. É isso que permite a um layout usar peças diagonais sem acrescentar jumpers para contornar a restrição.
Quantas estações de alimentador eu preciso?
O catálogo lista configurações de 5, 10, 20, 30, 40, 50 e 60 estações; o manual lista 10, 20, 30 e 40 como configuráveis conforme a necessidade. Conte os códigos axiais distintos de toda a sua família de produtos, não apenas da placa atual, e acrescente margem. O banco é modular, então pode ser ampliado depois.
O que acontece com dois calibres de fio de jumper diferentes?
A máquina é oferecida com alimentador duplo de jumpers que trabalha duas especificações de fio, como 0,5 mm e 0,6 mm, sem troca de formato, e o arranjo de alimentação cobre embalagens de fio em carretel e em barril com alimentação antiengasgo. Se suas placas usam mais de um calibre, especifique esta opção.
Está pronta para MES e Indústria 4.0?
A plataforma de controle roda em Windows com PC industrial e placa de controle de movimento por barramento, e o software grava os dados de produção numa pasta compatível com MES. IoT 4G e registro de dados tipo caixa-preta são listados como disponíveis. As informações de produção são contadas automaticamente e salvas numa pasta de registro, com funções de salvar e limpar na página de estatísticas.
Um único operador consegue cuidar de mais de uma máquina?
Sim, com a opção de carga automática de placas. O catálogo afirma que um dispositivo padrão de carga automática de placas permite a um único operador cuidar de três a cinco máquinas e que a máquina se integra a linhas de produção existentes. A direção de transporte é selecionável da esquerda para a direita ou da direita para a esquerda, e há versão de carga manual personalizada.
Em que consiste a demonstração gratuita?
A Southern Machinery oferece produção de demonstração gratuita com dez placas nuas fornecidas por você, transmissão ao vivo da máquina rodando para você ver em tempo real e um relatório de avaliação por escrito depois. Envie as placas, a lista de componentes axiais e o volume mensal; o relatório volta com o resultado medido.
Por que alguns números desta página têm dois valores?
Porque o catálogo de 2024 e o manual da série foram escritos com finalidades diferentes e não foram atualizados em sincronia. Sete números divergem: dimensões da máquina, peso, tamanho máximo de placa, passo entre terminais, número de estações, pressão de ar e a declaração de velocidade. Em vez de calcular a média ou escolher um, a página mostra ambos com suas fontes, para você dimensionar corretamente o vão e o ar e confirmar o restante conosco na cotação.
Qual é a ocupação e ela vai caber no meu vão?
O catálogo dá 1700 x 1500 x 1600 mm e 880 kg. O manual dá uma máquina principal de 1780 x 1500 x 1600 mm mais uma máquina auxiliar de 500 x 900 x 1000 mm, e estruturas separadas de estação de material de 850 x 900 x 1360 mm para dez estações e 1400 x 900 x 1360 mm para vinte. A configuração decide a resposta, então envie as dimensões do seu vão e faremos o layout.
Quanto tempo dura a instalação e quem faz?
Instalação e colocação em marcha estão incluídas e são feitas por engenheiros da Southern Machinery, seguidas de treinamento de operadores e manutenção. O manual de software documenta em detalhe o procedimento de zeragem dos eixos e o fluxo de criação de programas, para que sua equipe prepare programas e planos de panelização enquanto a máquina está em trânsito.
O que devo enviar numa consulta?
Três coisas: a lista de componentes axiais com diâmetros e passos de terminal, as dimensões e a espessura da placa e o volume mensal de placas. Se tiver um desenho da placa, envie também. Com esses três dados podemos dizer o tamanho do banco de alimentadores, se alguma peça precisa de fabricação especial e como ficará o tempo de inserção.
Produtos relacionados

Linha THT de Inserção Automática e Solda por Onda para Carregadores de Celular
Linha THT completa para PCBs de carregadores e adaptadores: carregador de PCB, insersora radial S3010A, insersoras S7020 de terminais e componentes irregulares, célula de quatro cabeças com alimentadores vibratórios e a granel, solda por onda S-WS350 e esteira de saída. Linha 3D interativa, especificações com fontes, vídeos, catálogos e planilha de retorno do investimento.
Máquina de inserção radial S3000 para montagem THT em fábricas EMS inteligentes
Máquina de inserção radial S3000 para montagem THT de PCB: componentes radiais em fita inseridos até 20.000 CPH, ângulo de inserção 0-360 graus, 10 estações de alimentação e correção de furo por visão artificial.
Máquina de Inserção OddForm S7900 para montagem THT de PCB em fábricas EMS inteligentes
Máquina de inserção odd-form S7900: 2, 4 ou 6 cabeçotes servo, 0.6-0.8 s por componente, placa de 0.6-2.0 mm, inserção de 0-360 graus, quatro padrões de dobra de terminais e alimentadores de bowl, fita, tubo e bandeja numa única plataforma. Inclui a divisão de uma lista THT de 36 linhas e uma tabela de divergências de três documentos.

S-300B Máquina de conformação e encintamento radial
A S-300B conforma o passo dos terminais, verifica polaridade e valor e encinta 180 ± 20 componentes por minuto, em caixa ou em bobina.
Alguns detalhes técnicos desta página (tabelas, títulos de documentos) aparecem em inglês, como foram publicados.
Solicitar cotação de Máquina de inserção axial S4000 para montagem THT em fábricas EMS inteligentes
Envie sua placa, lista de componentes ou modelo de máquina e responderemos com uma configuração e uma cotação. Os preços são cotados por projeto.