
Máquina de inserção radial S3000 para montagem THT em fábricas EMS inteligentes
Componentes radiais inseridos até 20.000 por hora sem construir uma linha à volta deles
Máquina de inserção radial S3000 para montagem THT de PCB: componentes radiais em fita inseridos até 20.000 CPH, ângulo de inserção 0-360 graus, 10 estações de alimentação e correção de furo por visão artificial.
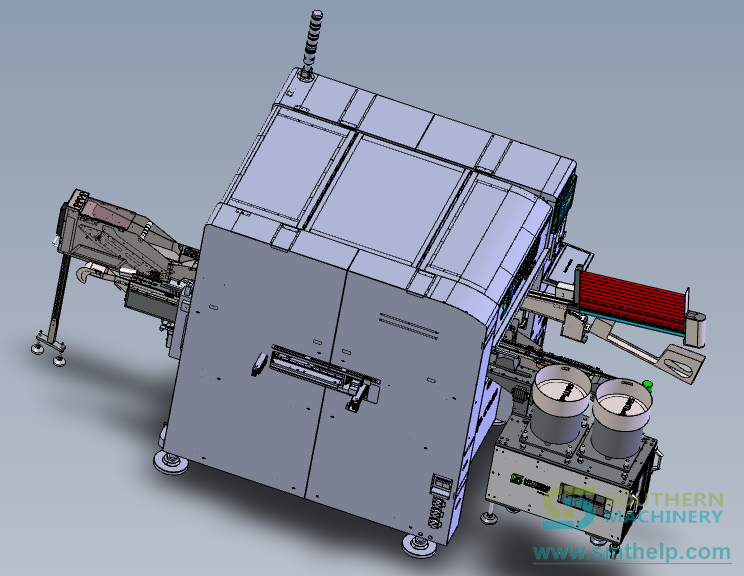
A S3000 é uma inseridora de componentes radiais em fita concebida para fábricas EMS inteligentes. Dez estações de alimentação de série, catorze se a mistura de produtos o exigir. Inserção em qualquer ângulo de 0 a 360 graus em passos de um grau, correção de furo por visão artificial e uma lista de peças de desgaste com referências cruzadas para a Universal. Placas de 50 x 50 mm a 400 x 300 mm, com espessuras de 0,79 mm a 2,36 mm.
- 20,000
- CPH de velocidade máxima, folha de especificações
- 0-360°
- Ângulo de inserção, passos de 1°
- 10
- Estações de alimentação, 14 opcionais
- 0.7 mm
- Diâmetro máximo do terminal do componente
Principais características
Metade do capital, segundo a própria folha do fornecedor
A folha de especificações da Southern Machinery afirma que a máquina exige apenas 50% do investimento em comparação com os concorrentes. Tome isso como uma afirmação do fornecedor e teste-a contra os dois orçamentos que tiver à frente, mas é a razão pela qual esta máquina existe na gama.
Retorno dentro de um exercício orçamental
A mesma folha afirma um retorno rápido inferior a um ano. A calculadora mais abaixo foi construída deliberadamente para que possa verificar essa afirmação com o seu próprio número de componentes, volume de placas e salário, em vez de aceitar a nossa.
Peças de desgaste com referências cruzadas para a Universal
O folheto afirma 100% de compatibilidade com peças de desgaste e sobressalentes de máquinas Universal. Numa máquina que trabalha todos os dias, o catálogo de sobressalentes é um custo de longo prazo maior do que a encomenda de compra, e é a rubrica que os compradores se esquecem de comparar.
Custo de utilização mensal abaixo de 100 USD
Um custo de utilização mensal declarado abaixo de 100 USD é o que decide se uma segunda máquina é acessível. É também a cifra que torna economicamente viável o trabalho de volume pequeno e médio, que é onde se tomam realmente a maioria das decisões de inserção radial.
Oito eixos servo em controlo por bus
O manual do utilizador descreve oito conjuntos servo comandados por controlo por bus com encoders absolutos, o que, segundo o documento, elimina um grande número de sensores fotoelétricos e a cablagem associada. Menos sensores significa menos elementos que falham e um caminho de localização de avarias mais curto quando algo falha.
Concebida para placas que mudam todas as semanas
As aplicações que o manual nomeia são placas de fonte de alimentação, placas de controlo de eletrodomésticos, placas de ar condicionado e placas de controlo de áudio. Produto misto, contagens de componentes variáveis e mudanças de modelo frequentes são o caso normal nas fábricas a que esta máquina se dirige.
Especificações
Dados conforme publicados nos documentos da Southern Machinery. Quando duas fontes divergem, os dois valores são mostrados com a respectiva fonte.
| Modelo | S3000 Radial Inserter · Verified material Specification sheet 2024 |
|---|---|
| Velocidade máxima | 20,000 CPH (spec) / 10,000 CPH (actual) · To be confirmed Specification sheet 2024 |
| Taxa de defeitos de inserção | Less than 500 PPM · Verified material User manual v1.1 |
| Direção de inserção | 0-360 degrees, 1-degree increments · Verified material User manual v1.1 |
| Passo do terminal do componente | 2.5 / 3.5 / 5.0 / 7.5 / 10.0 mm · To be confirmed User manual v1.1 |
| Tamanho de placa admissível | 50 x 50 mm to 400 x 300 mm · Verified material User manual v1.1 |
| Espessura da placa | 0.79-2.36 mm · Verified material User manual v1.1 |
| Limites de tamanho do componente | Max height 20 mm; max body diameter 13 mm; max lead diameter 0.7 mm · Verified material User manual v1.1 |
| Tipos de componente aceites | Capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders, fuses · Verified material User manual v1.1 |
| Comprimento de corte do terminal | 1.5 ± 0.3 mm (short blade) / 2.0 ± 0.3 mm (long blade) · Verified material User manual v1.1 |
| Ângulo de dobragem do terminal | 10-15 degrees (adjustable) · Verified material User manual v1.1 |
| Estações de alimentação | 10 stations (recommended), 14 optional · Verified material User manual v1.1 |
| Dimensões da máquina | 1700 (L) x 1500 (W) x 1600 (H) mm · Verified material User manual v1.1 |
| Dimensões da estrutura de alimentação | 1600 x 500 x 900 mm · Verified material User manual v1.1 |
| Peso da máquina | 800 kg (10 stations) / 880 kg · To be confirmed User manual v1.1 |
| Alimentação elétrica | 220 V AC single-phase 50/60 Hz, 2.0 kVA · To be confirmed User manual v1.1 |
| Consumo elétrico | 1.6 kW · Verified material User manual v1.1 |
| Pressão de ar | 0.6-0.8 MPa · Verified material User manual v1.1 |
| Consumo de ar | 0.2 m³/min · Verified material User manual v1.1 |
| Temperatura ambiente | 5-25°C · Verified material User manual v1.1 |
| Ruído | 80 dB · Verified material User manual v1.1 |
| Correção da posição do furo | Machine vision, multi-point mark visual correction · Verified material User manual v1.1 |
| Sistema de acionamento | AC servo, AC motor; 8 servo sets, bus control · Verified material User manual v1.1 |
| Entrada de dados | USB interface, Excel document format · Verified material User manual v1.1 |
| Sistema de controlo | Bus control technology, industrial PC · Verified material User manual v1.1 |
| Densidade de componentes | 1 mm between bodies; SMD-to-hole clearance ≥ 3 mm · Verified material User manual v1.1 |
| Transferência de placas | Automatic loading and unloading · Verified material User manual v1.1 |
Modelos, comparações e pontos em aberto
The published figures do not all match. Here is both sides. (6 linhas)
| Item | Specification sheet 2024 | User manual v1.1 | What we do about it |
|---|---|---|---|
| Insertion speed | 20,000 CPH marked as specification, 10,000 CPH marked as actual speed, and 12,000 CPH in the feature section of the same document | 18,000 points per hour theoretical, described as improvable by a software upgrade | Quote the specification figure and the actual-speed figure separately. Ask for a timed demo on your own board before you accept either as your planning rate. |
| Machine weight | 880 kg | 800 kg with 10 stations | Confirm the weight for the exact configuration quoted before you specify floor loading or lifting equipment. |
| Lead span description | 2.5/3.5/5.0/7.5/10.0 mm, Dual, Triple and Quad Span | 2.5/3.5/5.0/7.5/10.0 mm, three combinations | The span values agree. The number of combinations does not. Send us the component list and we will confirm which span set your parts need. |
| Power supply | 220 V, 50 Hz | 220 V AC single-phase 50/60 Hz, 2.0 kVA | The manual is the more complete statement. If your site is 60 Hz, confirm it on the order rather than assuming the sheet covers it. |
| Component type row | The row labelled component types carries the lead span values instead of component types | Lists capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders and fuses | Read the manual row for component types. The specification sheet row is mislabelled in the published file; we have not corrected it here. |
| Speed claim in the feature section | Up to 12,000 components per hour | Not stated | This is a third speed figure inside the same brochure. Treat any speed number as configuration dependent and ask for the basis before you plan capacity on it. |
Em detalhe
Seis movimentos entre a bobina e o terminal cravado
A sequência seguinte segue a estrutura da máquina descrita no manual do utilizador da S3000. Nada aqui é deduzido de uma fotografia.
- A fita é carregada nas estações. Os componentes radiais em fita são carregados nas estações de alimentação: dez de série, catorze quando a mistura de produtos o exige. Estão disponíveis tanto um alimentador pequeno como um alimentador grande padrão, configurados segundo a lista de componentes do cliente.
- O alimentador corta e entrega. O mecanismo de alimentação corta os componentes em fita um a um segundo o programa de inserção e entrega cada um à garra da corrente.
- A corrente transporta a peça. Uma corrente leva o componente do alimentador até à cabeça de inserção. A tensão é mantida com tensionamento fixo mais tensionamento adaptativo por mola sobre quatro rodas dentadas, o que o manual liga diretamente a um posicionamento estável e preciso do componente.
- A fita de papel é retirada. Uma estação de corte de papel descola e corta a fita de papel dos componentes sobre a corrente, um a um. É acionada por cilindro e compõe-se de mecanismos de descolagem, corte e posicionamento.
- Transferência para a cabeça de inserção. O braço de transferência retira o componente da garra da corrente e entrega-o à garra principal da cabeça de inserção. É acionado por servo através de fuso de esferas, com o seu próprio mecanismo de empurra e aperto de material.
- Inserir, cortar e cravar. A cabeça insere em qualquer ângulo de 0 a 360 graus em incrementos de um grau. Sob a placa, o assento de corte corta o terminal a 1,5 ± 0,3 mm com a lâmina curta ou a 2,0 ± 0,3 mm com a lâmina longa, e dobra-o entre 10 e 15 graus para fixar o componente.
Quatro subconjuntos sustentam todo o processo
O manual divide a máquina em estrutura, mesa X-Y, mecanismo de transferência, cabeça de inserção, assento de corte de terminais, alimentador, estação de corte de papel, mecanismo de corrente e mesa de transferência. Estes quatro são os que determinam o que a máquina pode e não pode fazer.
- Estrutura e disposição do controlo. Tubo quadrado soldado, maquinado por CNC. Os mecanismos X-Y e de base ficam sobre o tampo, com a travessa e a cabeça de inserção por cima. O controlo pneumático está em baixo à esquerda da frente, a caixa de controlo elétrico extraível à direita, e o transformador de isolamento e o depósito de ar atrás à esquerda.
- Mesa X-Y. Leva a placa à posição de inserção a partir das coordenadas do programa. Liga de alumínio leve e de alta resistência com componentes de movimento linear de precisão. O eixo Y é acionado por fuso de esferas; o eixo X por fuso trapezoidal. A alimentação do transportador chega às calhas através de sondas de mola.
- Cabeça de inserção. Um conjunto integrado de fuso de esferas e veio estriado: um motor aciona a porca do fuso de esferas para o curso vertical do eixo H, outro aciona a porca do veio estriado para a rotação em qualquer ângulo, e um motor de prensagem aciona um veio excêntrico e uma biela para a haste de prensagem. O manual indica que o fuso usa fuso de esferas mais veio estriado numa única estrutura integrada.
- Assento de corte de terminais. Os cilindros controlam os movimentos de subida, descida e corte: o cilindro de subida e descida move verticalmente o cilindro de corte e a lâmina, enquanto o cilindro de corte controla o corte de forma independente. O ajuste de ângulo é por servo e existe um bloco de ajuste de concentricidade para melhorar a intercambiabilidade entre assentos.
As cifras publicadas não coincidem todas. Aqui estão os dois lados.
Três documentos da Southern Machinery descrevem esta máquina e não coincidem em todas as cifras. Nenhuma é calculada como média e nenhuma é escolhida em silêncio. Cada valor é impresso com o documento de onde veio, para que possa verificá-lo e confirmar a cifra atual connosco antes de encomendar.
Converter um CPH em placas por turno
Uma velocidade nominal só é útil quando é dividida pelo número de componentes de uma placa. Aqui está essa divisão, feita com as cifras publicadas e nada mais.
- A cifra que a folha imprime. 20.000 CPH são 333 componentes por minuto. Com a cifra de velocidade real publicada no mesmo documento, 10.000 CPH, essa mesma hora são 167 componentes por minuto. Ambas estão na folha de especificações, a uma linha de distância.
- Divida pelo número de componentes. Uma placa com 180 componentes radiais demora cerca de 32 segundos com a cifra de especificação e cerca de 65 segundos com a de velocidade real. Uma com 400 demora cerca de 72 e cerca de 144 segundos. O que o seu planeador precisa é da contagem de componentes, não da cifra de CPH.
- O que altera a cifra. O ângulo de inserção, as mudanças de passo do terminal, o tamanho da placa e quantas estações estão realmente carregadas alteram o ritmo alcançável. O manual observa que a velocidade teórica pode ser aumentada com uma atualização do sistema de software, o que é uma afirmação sobre o controlador e não sobre a mecânica.
- Onde está o ganho real. O ganho que aparece mais depressa numa revisão de custos normalmente não é o ritmo de inserção. É a inserção e a conformação manuais que a máquina elimina, e o retrabalho em placas onde um passo de terminal foi conformado com a medida errada.
Seis itens que mudam o que a máquina pode fazer
Estas são as opções que os documentos descrevem com detalhe suficiente para orçamentar. Cada uma é listada com a afirmação que traz associada, para que saiba que parte é especificação e que parte é marketing.
- Adaptação para dobragem a 90 graus, por 10 USD. O folheto avalia em 10,00 USD uma adaptação do alimentador radial para a dobragem de componentes a 90 graus. Para componentes radiais altos que não ficam planos contra a placa, é a melhoria documentada mais barata da gama.
- Depósito de ar incorporado. A máquina traz o seu próprio depósito de ar. O folheto apresenta isso como uma redução do tempo de paragem e do esforço de manutenção, tornando o fornecimento de ar menos sensível ao que acontece a montante da máquina.
- Regulador incorporado de 3 kVA. É incorporado um regulador de 3 kVA descrito como minimizador do tempo de paragem e redutor de falhas de circuito. Em instalações onde se suspeita que a qualidade do fornecimento causa paragens inexplicáveis, é a primeira opção a tomar.
- Caixa de controlo extraível. A caixa de controlo elétrico sai da estrutura. O PC industrial fica sobre a sua tampa e os acionamentos servo no interior, o que transforma o acesso elétrico de rotina numa tarefa de dois minutos em vez de uma remoção de painel.
- Visão artificial com correção multiponto de marcas. A correção da posição do furo usa um sistema de visão artificial com correção visual multiponto de marcas. O manual de software também documenta o controlo de exposição da câmara quando o brilho do furo dificulta a medição de uma placa.
- Desenhos 3D e animações para formação. O material de formação é fornecido como desenhos e animações 3D, o que o folheto apresenta como forma de compreender melhor o princípio de funcionamento. Importa sobretudo em fábricas onde os operadores rodam entre máquinas.
Seis requisitos antes de a máquina chegar
Vêm da tabela de parâmetros do manual e das suas secções pneumática e de controlo. São os pontos que atrasam uma instalação quando são descobertos no próprio dia em vez de antes.
- Eletricidade. 220 V CA monofásica, 50/60 Hz, 2,0 kVA de carga ligada e 1,6 kW de consumo em funcionamento. Os acionamentos servo recebem 220 V monofásicos e entregam 200 V trifásicos. Os 24 V e 36 V CC são fornecidos por uma fonte comutada dentro do armário.
- Ar comprimido. De 0,6 a 0,8 MPa com 0,2 metros cúbicos por minuto. O manual é explícito ao exigir que o ar seja secado por um secador e filtrado antes de chegar à máquina, passando depois por um interruptor manual, um regulador de pressão, um filtro de óleo e um copo atomizador a caminho do depósito.
- Espaço em fábrica e carga. Unidade principal 1700 x 1500 x 1600 mm, estrutura de alimentação 1600 x 500 x 900 mm, peso 800 kg com dez estações ou 880 kg segundo a folha de especificações. Confirme a cifra da sua configuração antes de definir a carga do pavimento.
- Ambiente. Temperatura ambiente de 5 a 25 graus Celsius, num ambiente não húmido e não corrosivo. O ruído publicado da máquina é de 80 dB. Ambas são cifras do manual e vale a pena confrontá-las com a sua fábrica real no verão.
- Densidade de componentes e placa. Os corpos dos componentes devem ter 1 mm de espaçamento e a distância entre componentes de montagem superficial e os furos a inserir não deve ser inferior a 3 mm. É uma regra de conceção da placa, não um limite da máquina, e é a que mais vezes obriga a alterar o layout.
- Manuseamento de placas. A máquina aceita carga e descarga automática de placas, com mesas de transferência simétricas nas calhas esquerda e direita. As mesas de transferência são acionadas por cilindro na vertical e não descem sozinhas pouco depois de o ar ser cortado.
O que acontece depois da semana de instalação
A página de assistência do folheto e o plano de manutenção do manual descrevem duas metades do mesmo compromisso. Ambas são aqui apresentadas como afirmações, com a fonte indicada.
- Assistência mundial 24/7. A folha de especificações indica assistência mundial 24/7. Para uma máquina de um só turno importa menos; para uma máquina a trabalhar continuamente é o item que decide se a máquina é um estrangulamento ou um atraso.
- Instalação e formação gratuitas. A instalação e a formação são declaradas gratuitas. O material de formação inclui os desenhos e animações 3D referidos, o que encurta o caminho para operadores que rodam entre máquinas.
- Prazo de um dia para sobressalentes. É declarado um prazo de um dia para sobressalentes. Leia-o em conjunto com a afirmação de referências cruzadas para a Universal: a entrega rápida importa menos se a peça também for fácil de obter noutro sítio.
- Solução personalizada em um mês. É declarado um prazo de um mês para uma solução personalizada. A inserção radial é um negócio específico de cada componente, pelo que a pergunta a fazer é que partes da personalização são mecânicas e quais são de programação.
- Um plano de manutenção, não apenas uma lista de peças. O manual documenta manutenção diária, semanal, mensal e anual. Existe também uma rotina publicada de manutenção de máquina radial no catálogo de vídeos, o que é pouco comum e útil para planear janelas de paragem.
- Programação, correção e localização de avarias numa só interface. O manual descreve um controlo digital que torna a programação, a autocorreção, o ajuste e a localização de avarias mais rápidos e intuitivos. O manual de software documenta cada página, incluindo uma rotina de teste de alimentadores e movimento relativo por eixo para localizar falhas.
As peças de desgaste estão nomeadas, numeradas e agrupadas
O quarto documento por trás desta página é a lista de peças de reposição do chassi padrão nos passos de 2.5, 5.0, 7.5 e 10.0 mm. Não é uma lista de preços. É uma lista numerada do que se desgasta, de qual conjunto faz parte e de quantas unidades a máquina utiliza.
- 56 posições numeradas, dez grupos de conjuntos. A lista vai da mesa de trabalho aos lubrificantes, e cada posição traz a quantidade montada na máquina, não uma quantidade de pedido recomendada. Versão 1.1, de novembro de 2024.
- O cabeçote de inserção é o mais carregado. 19 das 56 posições estão no cabeçote de inserção: garras, pressionador de material, bielas, molas e rolamentos NSK. É o conjunto que mais se move e que se desgasta primeiro.
- O cabeçote de corte de terminais aparece separado. 9 posições cobrem a lâmina de corte, a lâmina de dobra, o pino maciço, as molas e a articulação de ajuste que definem o comprimento final do terminal e o ângulo de dobra.
- Os componentes são nomeados por marca, não apenas por número de desenho. Válvulas e cilindros AirTAC, um relé de 24 V, a bateria de reserva do servo, graxa THK para guias e graxa de lítio BKD aparecem pelo nome. Uma peça de desgaste que você compra localmente vale mais do que apenas um número de peça.
- Os números de peça seguem o conjunto a que pertencem. Onze posições trazem um número PIS-3000-, agrupado pelo código do conjunto: 02 para a mesa de trabalho, 04 para o cabeçote de inserção, 06 para o alimentador, 11 para a estação de corte de papel. O número indica onde a peça fica.
- Os consumíveis seguem a mesma disciplina. Lubrificantes e óleos são listados com o mesmo agrupamento, quantidade e marca das peças mecânicas. Isso importa porque a afirmação publicada sobre o custo mensal de operação se apoia exatamente nesses itens.
Vídeos
Vídeos do canal da Southern Machinery no YouTube. Nada é carregado do YouTube até você clicar em reproduzir.
Catálogos e documentos
- PDFS3000 radial insertion machine, specification sheet 2024The published parameter table and feature pages, including the two speed figures this page discloses.
- PDFRadial feeder operation manualOperation and maintenance of the radial taped feeder that feeds the insertion stations.
- PDFRadial feeder user manualThe feeder as supplied, including setup and adjustment.
- 3DS3000 radial plus S7900 odd-form line, interactive 3DAn interactive view of the radial inserter working with an odd-form inserter and board loading.
- PDFRadial insertion head assembly, 3D drawingThe insertion head as a drawing, for layout and training use.
- PDFX-Y table with radial feeder, 3D drawingThe positioning table with its feeder, for floor layout planning.
- 3DRadial cutter and clinch head, interactive 3DThe cutting and clinching assembly that sets the finished lead length and bend.
- XLSXTHT insertion ROI calculator, spreadsheetThe same payback arithmetic as the calculator above, in a spreadsheet you can keep.
- LINKfile.autoinsertion.comMachine catalogue
Notas de engenharia
ARTICLE 01Your radial line is not slow at insertion, it is slow at the bench feeding it
The station that sets your line rate is usually the one that has never appeared on a line layout. Ask a production manager for the cycle time of a through-hole line and you will get a competent answer about insertion, wave soldering and test. Ask for the time it takes to hand-form and hand-load the radial parts that…
ARTICLE 02The five numbers that decide whether a radial inserter pays for itself
Four of them are not the machine price, and one of them is a number you have probably never measured. Most radial insertion business cases are built on the machine price and the headcount it removes. That is two numbers, and neither of them is the one that decides the outcome. Here are the five that do, in the order…
ARTICLE 03Lead span, board thickness and hole tolerance: what to check before you specify
Three checks that decide whether a component can be inserted at all, before any question of speed arises. There is a category of radial insertion enquiry that ends the same way every time. The component list arrives, the machine looks suitable, and then somebody discovers that the parts cannot be inserted at all -…
ARTICLE 04What ten feeder stations actually buy you on a mixed-product line
Station count is a changeover decision dressed up as a capacity decision. Feeder station count is usually presented as a capacity decision. It is not. It is a changeover decision, and confusing the two is how factories end up with a machine that is fast enough on paper and too slow in practice. Start with what a…
ARTICLE 05Reading a radial insertion specification sheet without being misled
Specification, actual speed and feature-section speed are three different numbers, and a well-built sheet prints all three. An insertion machine specification sheet contains at least three different kinds of speed number, and they are not interchangeable. Knowing which is which is the difference between a capacity…
ARTICLE 06When a ten-dollar retrofit beats a fifty-thousand-dollar machine
The cheapest documented upgrade in the range solves a problem people usually try to buy their way out of. Some radial insertion problems are solved by a machine. Some are solved by a part that costs ten dollars, and the second category is larger than most people expect. The specific case is tall radial components. A…
Perguntas frequentes
Com que velocidade de inserção devo planear?
Planeie com duas cifras, não com uma. A folha de especificações imprime 20.000 CPH como cifra de especificação e 10.000 CPH como velocidade real, e o manual do utilizador dá 18.000 pontos por hora como teóricos e melhoráveis por atualização de software. Uma terceira cifra, 12.000 CPH, aparece na secção de características do mesmo folheto. Peça uma demonstração cronometrada com a sua própria placa e use essa como ritmo de planeamento.
Que componentes consegue a máquina inserir realmente?
Componentes radiais em fita até 20 mm de altura, 13 mm de diâmetro de corpo e 0,7 mm de diâmetro de terminal. O manual nomeia condensadores, transístores, triodos, lâmpadas LED, interruptores táteis, resistências, conectores, indutores, potenciómetros, porta-fusíveis e fusíveis. Os valores de passo do terminal são 2,5, 3,5, 5,0, 7,5 e 10,0 mm.
Quantas estações de alimentação preciso?
Dez estações é o número recomendado e a configuração padrão; catorze estão disponíveis como opção. O número correto é fixado por quantas peças radiais distintas aparecem na sua mistura de produtos, não pela velocidade a que quer correr, porque o que se compra com estações adicionais é tempo de mudança de modelo.
Funcionará com corrente de 60 Hz?
O manual do utilizador indica 220 V CA monofásica 50/60 Hz a 2,0 kVA, enquanto a folha de especificações imprime apenas 220 V, 50 Hz. O manual é a afirmação mais completa, mas se a sua instalação for de 60 Hz confirme-o explicitamente na encomenda em vez de confiar na folha.
Pode trabalhar em linha com outro equipamento?
Sim. A máquina aceita carga e descarga automática de placas e tem mesas de transferência simétricas em ambas as calhas. Um recurso 3D interativo da nossa biblioteca mostra a inseridora radial a trabalhar com uma inseridora odd-form e carga de placas numa só linha.
Como é que a placa é fixada e corrigida?
A correção da posição do furo usa um sistema de visão artificial com correção visual multiponto de marcas. O posicionamento da placa usa uma calha central sobre o mecanismo Y, e a alimentação do transportador chega às calhas através de sondas de mola. O manual de software documenta o controlo de exposição da câmara quando o brilho do furo dificulta a medição.
Quanto custa mantê-la a funcionar?
A folha de especificações declara um custo de utilização mensal abaixo de 100 USD e 100% de compatibilidade com peças de desgaste de máquinas Universal. Imprimimos isso como afirmação do fornecedor. A cifra a verificar connosco é a lista de peças de desgaste para a sua mistura concreta de componentes, porque é o que realmente determina a cifra mensal.
Liga-se ao nosso MES?
O manual de software documenta uma secção MES e declara que o equipamento é compatível com um sistema MES e pode gerir tarefas de produção. As estatísticas de produção são escritas numa pasta de registo e também podem ser vistas e apagadas na máquina. Se a sua integração MES concreta é uma tarefa de configuração ou de desenvolvimento é uma pergunta para nós com o seu sistema nomeado.
Produtos relacionados

Linha THT de Inserção Automática e Solda por Onda para Carregadores de Celular
Linha THT completa para PCBs de carregadores e adaptadores: carregador de PCB, insersora radial S3010A, insersoras S7020 de terminais e componentes irregulares, célula de quatro cabeças com alimentadores vibratórios e a granel, solda por onda S-WS350 e esteira de saída. Linha 3D interativa, especificações com fontes, vídeos, catálogos e planilha de retorno do investimento.

Máquina de inserção axial S4000 para montagem THT em fábricas EMS inteligentes
Inseridora axial S4000: 20.000 CPH de velocidade máxima publicada, 5-60 estações de alimentador modulares, inserção em qualquer ângulo em mesa giratória servo, alimentador duplo de jumpers, placa de 0,79-2,36 mm e de 50 x 50 a 400 x 300 mm. Servo, EtherCAT, pronta para MES.
Máquina de Inserção OddForm S7900 para montagem THT de PCB em fábricas EMS inteligentes
Máquina de inserção odd-form S7900: 2, 4 ou 6 cabeçotes servo, 0.6-0.8 s por componente, placa de 0.6-2.0 mm, inserção de 0-360 graus, quatro padrões de dobra de terminais e alimentadores de bowl, fita, tubo e bandeja numa única plataforma. Inclui a divisão de uma lista THT de 36 linhas e uma tabela de divergências de três documentos.

S-300B Máquina de conformação e encintamento radial
A S-300B conforma o passo dos terminais, verifica polaridade e valor e encinta 180 ± 20 componentes por minuto, em caixa ou em bobina.
Alguns detalhes técnicos desta página (tabelas, títulos de documentos) aparecem em inglês, como foram publicados.
Solicitar cotação de Máquina de inserção radial S3000 para montagem THT em fábricas EMS inteligentes
Envie sua placa, lista de componentes ou modelo de máquina e responderemos com uma configuração e uma cotação. Os preços são cotados por projeto.