
ماكينة الإدخال الشعاعي S3000 لتجميع اللوحات THT في مصانع EMS الذكية
مكوّنات شعاعية تُدخل بمعدل يصل إلى 20000 في الساعة من دون بناء خط كامل حولها
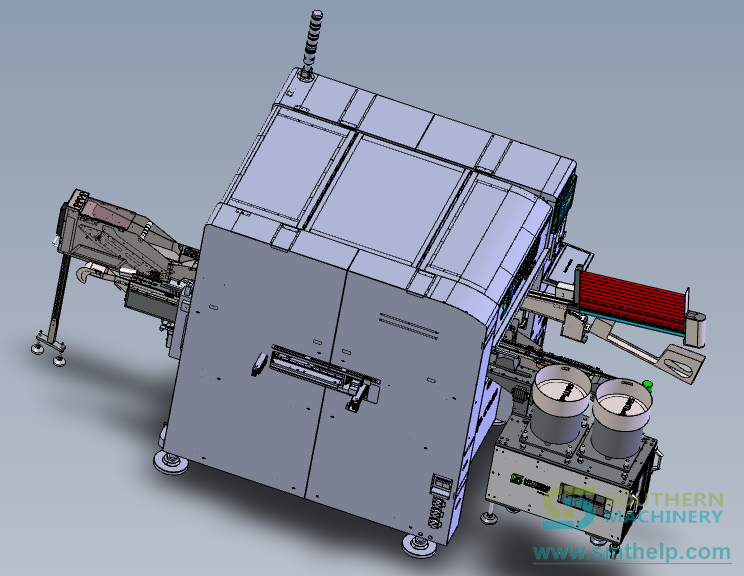
ماكينة الإدخال الشعاعي S3000 لتجميع لوحات THT: مكوّنات شعاعية على شريط تُدخل حتى 20000 CPH، زاوية إدخال من 0 إلى 360 درجة، 10 محطات تغذية وتصحيح الثقوب بالرؤية الآلية.
الماكينة S3000 هي ماكينة إدخال للمكوّنات الشعاعية على شريط مصممة لمصانع EMS الذكية. عشر محطات تغذية قياسيًا، وأربع عشرة إذا تطلّب ذلك تنوّع المنتجات. الإدخال بأي زاوية من 0 إلى 360 درجة بخطوات درجة واحدة، وتصحيح الثقوب بالرؤية الآلية، وقائمة قطع تآكل بمراجع متقاطعة مع Universal. لوحات من 50 × 50 مم إلى 400 × 300 مم، بسماكة من 0,79 مم إلى 2,36 مم.
- 20,000
- CPH السرعة القصوى حسب ورقة المواصفات
- 0-360°
- زاوية الإدخال بخطوات درجة واحدة
- 10
- محطات تغذية، و14 اختياريًا
- 0.7 mm
- أقصى قطر لرجل المكوّن
أبرز المزايا
نصف رأس المال، وفق ورقة المورّد نفسه
تنص ورقة مواصفات ساوثرن ماشينري على أن الماكينة تتطلب 50% فقط من الاستثمار مقارنة بالمنافسين. تعامل مع ذلك كادعاء من المورّد واختبره مقابل العرضين اللذين بين يديك، لكنه السبب في وجود هذه الماكينة في المجموعة أصلًا.
استرداد داخل سنة مالية واحدة
تدّعي الورقة نفسها استردادًا سريعًا في أقل من سنة. الحاسبة أدناه مبنية عن قصد بحيث يمكنك التحقق من هذا الادعاء بعدد مكوّناتك وحجم لوحاتك وتكلفة العمالة لديك، بدل قبول أرقامنا.
قطع تآكل بمراجع متقاطعة مع Universal
ينص الكتيّب على توافق بنسبة 100% مع قطع التآكل وقطع الغيار لماكينات Universal. في ماكينة تعمل كل يوم، يكون كتالوج قطع الغيار تكلفة طويلة الأجل أكبر من أمر الشراء نفسه، وهو البند الذي ينسى المشترون مقارنته.
تكلفة تشغيل شهرية أقل من 100 دولار
تكلفة تشغيل شهرية معلنة أقل من 100 دولار هي ما يحدّد ما إذا كانت ماكينة ثانية في المتناول. وهي أيضًا الرقم الذي يجعل العمل بالأحجام الصغيرة والمتوسطة مجديًا اقتصاديًا، وهو المكان الذي تُتخذ فيه فعليًا معظم قرارات الإدخال الشعاعي.
ثمانية محاور سيرفو على تحكم ناقل
يصف دليل المستخدم ثماني مجموعات سيرفو تعمل بتحكم ناقل مع مشفّرات مطلقة، وهو ما يقول المستند إنه يلغي عددًا كبيرًا من الحساسات الكهروضوئية والأسلاك المرتبطة بها. حساسات أقل تعني عناصر أقل تتعطل ومسارًا أقصر لتحديد العطل عند وقوعه.
مصمّمة للوحات تتغير كل أسبوع
التطبيقات التي يذكرها الدليل هي لوحات التغذية الكهربائية، ولوحات تحكم الأجهزة المنزلية، ولوحات المكيّفات، ولوحات التحكم الصوتي. تنوّع المنتجات وتغيّر عدد المكوّنات وكثرة التبديل هي الحالة الطبيعية في المصانع التي تستهدفها هذه الماكينة.
المواصفات
القيم كما نُشرت في وثائق Southern Machinery. عندما يختلف مصدران تُعرض القيمتان مع مصدر كل منهما.
| الطُراز | S3000 Radial Inserter · Verified material Specification sheet 2024 |
|---|---|
| السرعة القصوى | 20,000 CPH (spec) / 10,000 CPH (actual) · To be confirmed Specification sheet 2024 |
| معدّل عيوب الإدخال | Less than 500 PPM · Verified material User manual v1.1 |
| اتجاه الإدخال | 0-360 degrees, 1-degree increments · Verified material User manual v1.1 |
| مسافة أرجل المكوّن | 2.5 / 3.5 / 5.0 / 7.5 / 10.0 mm · To be confirmed User manual v1.1 |
| مقاس اللوحة المتاح | 50 x 50 mm to 400 x 300 mm · Verified material User manual v1.1 |
| سماكة اللوحة | 0.79-2.36 mm · Verified material User manual v1.1 |
| حدود مقاس المكوّن | Max height 20 mm; max body diameter 13 mm; max lead diameter 0.7 mm · Verified material User manual v1.1 |
| أنواع المكوّنات المدعومة | Capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders, fuses · Verified material User manual v1.1 |
| طول قطع الرجل | 1.5 ± 0.3 mm (short blade) / 2.0 ± 0.3 mm (long blade) · Verified material User manual v1.1 |
| زاوية ثني الرجل | 10-15 degrees (adjustable) · Verified material User manual v1.1 |
| محطات التغذية | 10 stations (recommended), 14 optional · Verified material User manual v1.1 |
| أبعاد الماكينة | 1700 (L) x 1500 (W) x 1600 (H) mm · Verified material User manual v1.1 |
| أبعاد حامل التغذية | 1600 x 500 x 900 mm · Verified material User manual v1.1 |
| وزن الماكينة | 800 kg (10 stations) / 880 kg · To be confirmed User manual v1.1 |
| التغذية الكهربائية | 220 V AC single-phase 50/60 Hz, 2.0 kVA · To be confirmed User manual v1.1 |
| استهلاك القدرة | 1.6 kW · Verified material User manual v1.1 |
| ضغط الهواء | 0.6-0.8 MPa · Verified material User manual v1.1 |
| استهلاك الهواء | 0.2 m³/min · Verified material User manual v1.1 |
| درجة حرارة المحيط | 5-25°C · Verified material User manual v1.1 |
| الضجيج | 80 dB · Verified material User manual v1.1 |
| تصحيح موضع الثقوب | Machine vision, multi-point mark visual correction · Verified material User manual v1.1 |
| نظام الإدارة | AC servo, AC motor; 8 servo sets, bus control · Verified material User manual v1.1 |
| إدخال البيانات | USB interface, Excel document format · Verified material User manual v1.1 |
| نظام التحكم | Bus control technology, industrial PC · Verified material User manual v1.1 |
| كثافة المكوّنات | 1 mm between bodies; SMD-to-hole clearance ≥ 3 mm · Verified material User manual v1.1 |
| نقل اللوحات | Automatic loading and unloading · Verified material User manual v1.1 |
الطرازات والمقارنات والنقاط المفتوحة
The published figures do not all match. Here is both sides. (عدد الصفوف: 6)
| Item | Specification sheet 2024 | User manual v1.1 | What we do about it |
|---|---|---|---|
| Insertion speed | 20,000 CPH marked as specification, 10,000 CPH marked as actual speed, and 12,000 CPH in the feature section of the same document | 18,000 points per hour theoretical, described as improvable by a software upgrade | Quote the specification figure and the actual-speed figure separately. Ask for a timed demo on your own board before you accept either as your planning rate. |
| Machine weight | 880 kg | 800 kg with 10 stations | Confirm the weight for the exact configuration quoted before you specify floor loading or lifting equipment. |
| Lead span description | 2.5/3.5/5.0/7.5/10.0 mm, Dual, Triple and Quad Span | 2.5/3.5/5.0/7.5/10.0 mm, three combinations | The span values agree. The number of combinations does not. Send us the component list and we will confirm which span set your parts need. |
| Power supply | 220 V, 50 Hz | 220 V AC single-phase 50/60 Hz, 2.0 kVA | The manual is the more complete statement. If your site is 60 Hz, confirm it on the order rather than assuming the sheet covers it. |
| Component type row | The row labelled component types carries the lead span values instead of component types | Lists capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders and fuses | Read the manual row for component types. The specification sheet row is mislabelled in the published file; we have not corrected it here. |
| Speed claim in the feature section | Up to 12,000 components per hour | Not stated | This is a third speed figure inside the same brochure. Treat any speed number as configuration dependent and ask for the basis before you plan capacity on it. |
بالتفصيل
ستّ حركات بين البكرة والرجل المثنية
التسلسل أدناه يتبع بنية الماكينة كما وردت في دليل مستخدم S3000. لا شيء هنا مستنتَج من صورة.
- تحميل الشريط على المحطات. تُحمَّل المكوّنات الشعاعية على الشريط في محطات التغذية: عشر قياسيًا، وأربع عشرة عندما يتطلّب تنوّع المنتجات ذلك. يتوفّر مغذٍّ صغير ومغذٍّ كبير قياسي، ويُضبطان وفق قائمة مكوّنات العميل.
- المغذّي يقطع ويسلّم. تقطع آلية التغذية المكوّنات على الشريط واحدًا واحدًا وفق برنامج الإدخال، وتسلّم كلًّا منها إلى ماسك السلسلة.
- السلسلة تحمل القطعة. تحمل سلسلة المكوّن من المغذّي إلى رأس الإدخال. يُحفظ الشد بشد ثابت مع شد تكيّفي بنابض على أربع بكرات مسنّنة، وهو ما يربطه الدليل مباشرة بتثبيت مستقر ودقيق للمكوّن.
- إزالة الشريط الورقي. تفصل محطة قطع الورق الشريط الورقي عن المكوّنات على السلسلة وتقطعه، واحدًا واحدًا. تُدار بأسطوانة هوائية وتتكوّن من آليات فصل وقطع وتثبيت.
- النقل إلى رأس الإدخال. يرفع ذراع النقل المكوّن من ماسك السلسلة ويسلّمه إلى الماسك الرئيسي في رأس الإدخال. يُدار بالسيرفو عبر لولب كُري، مع آلية دفع وتثبيت خاصة به.
- الإدخال والقطع والثني. يُدخل الرأس بأي زاوية من 0 إلى 360 درجة بزيادات درجة واحدة. أسفل اللوحة يقطع مقعد القطع الرجل إلى 1,5 ± 0,3 مم بالشفرة القصيرة أو 2,0 ± 0,3 مم بالشفرة الطويلة، ويثنيها من 10 إلى 15 درجة لتثبيت المكوّن.
أربع مجموعات فرعية تحمل العملية كلها
يقسّم الدليل الماكينة إلى هيكل، وطاولة X-Y، وآلية نقل، ورأس إدخال، ومقعد قطع الأرجل، ومغذٍّ، ومحطة قطع الورق، وآلية سلسلة، وطاولة نقل. هذه الأربع هي التي تحدّد ما تستطيعه الماكينة وما لا تستطيعه.
- الهيكل وتوزيع التحكم. أنبوب مربّع ملحوم، مُشكَّل بالتحكم الرقمي. تجلس آليات X-Y والقاعدة على سطح الطاولة، والعارضة ورأس الإدخال فوقه. التحكم الهوائي أسفل يسار الواجهة، وصندوق التحكم الكهربائي القابل للسحب على اليمين، ومحوّل العزل وخزان الهواء في الخلف يسارًا.
- طاولة X-Y. تنقل اللوحة إلى موضع الإدخال وفق إحداثيات البرنامج. سبيكة ألومنيوم خفيفة وعالية المتانة مع مكوّنات حركة خطية دقيقة. المحور Y يُدار بلولب كُري، والمحور X بلولب قيادي. تصل تغذية ناقل اللوحات إلى القضبان عبر ملامسات نابضية.
- رأس الإدخال. بنية مدمجة من لولب كُري وعمود مُسنَّن: محرك يُدير صامولة اللولب الكُري للحركة الرأسية للمحور H، وآخر يُدير صامولة العمود المُسنَّن للدوران بأي زاوية، ومحرك كبس يُدير عمودًا لامركزيًا وذراع ربط لقضيب الكبس. يذكر الدليل أن المغزل يستخدم لولبًا كُريًا مع عمود مُسنَّن في بنية مدمجة واحدة.
- مقعد قطع الأرجل. تتحكم الأسطوانات الهوائية في حركات الصعود والنزول والقطع: أسطوانة الصعود والنزول تحرّك أسطوانة القطع والشفرة رأسيًا، بينما تتحكم أسطوانة القطع في القطع بشكل مستقل. ضبط الزاوية بالسيرفو، ويوجد بلوك ضبط تمركز لتحسين قابلية التبادل بين المقاعد.
الأرقام المنشورة لا تتطابق كلها. إليك الطرفين.
تصف ثلاثة مستندات من ساوثرن ماشينري هذه الماكينة، وهي لا تتطابق في عدد من الأرقام. لا يُحسب متوسط لأي منها ولا يُختار أحدها بصمت. تُطبع كل قيمة مع المستند الذي جاءت منه، لتتمكن من التحقق منها بنفسك وتأكيد الرقم الحالي معنا قبل الطلب.
تحويل CPH إلى لوحات في الوردية
لا تكون السرعة الاسمية مفيدة إلا بعد قسمتها على عدد المكوّنات في اللوحة الواحدة. وهذه هي تلك القسمة، منفّذة بالأرقام المنشورة ولا شيء غيرها.
- الرقم الذي تطبعه الورقة. 20000 CPH تعني 333 مكوّنًا في الدقيقة. وبالسرعة الفعلية المنشورة في المستند نفسه، 10000 CPH، تصبح الساعة نفسها 167 مكوّنًا في الدقيقة. الرقمان موجودان في ورقة المواصفات على بُعد سطر واحد.
- اقسم على عدد المكوّنات. لوحة تحمل 180 مكوّنًا شعاعيًا تستغرق نحو 32 ثانية برقم المواصفة ونحو 65 ثانية برقم السرعة الفعلية. ولوحة تحمل 400 تستغرق نحو 72 ونحو 144 ثانية. ما يحتاجه مخطط الإنتاج هو عدد المكوّنات، لا تصنيف CPH.
- ما الذي يغيّر الرقم. زاوية الإدخال، وتغيّر مسافة الأرجل، ومقاس اللوحة، وعدد المحطات المحمّلة فعليًا، كلها تغيّر المعدّل الممكن. ويشير الدليل إلى أن السرعة النظرية يمكن رفعها بترقية نظام البرمجيات، وهو ادعاء عن وحدة التحكم لا عن الميكانيكا.
- أين تكمن المكسب الحقيقي. المكسب الذي يظهر أسرع في مراجعة التكاليف ليس معدّل الإدخال عادة. إنه الإدخال والتشكيل اليدويان اللذان تزيلهما الماكينة، وإعادة العمل على لوحات شُكّلت فيها مسافة الأرجل بمقياس خاطئ.
ستة بنود تغيّر ما تستطيعه الماكينة
هذه هي الخيارات التي تصفها المستندات بتفصيل يكفي لتسعيرها. كل خيار مذكور مع الادعاء المرتبط به، لتعرف أي جزء هو مواصفة وأي جزء هو تسويق.
- تعديل لثني 90 درجة بسعر 10 دولارات. يقيّم الكتيّب تعديل المغذّي الشعاعي لثني المكوّنات 90 درجة بمبلغ 10,00 دولارات. وبالنسبة للمكوّنات الشعاعية الطويلة التي لا تستلقي على اللوحة، فهو أرخص تحسين موثّق في المجموعة.
- خزان هواء مدمج. تحمل الماكينة خزان هوائها الخاص. ويعرضه الكتيّب كوسيلة لتقليل التوقّف وجهد الصيانة، بجعل تغذية الهواء أقل تأثرًا بما يحدث أعلى الخط.
- منظّم جهد مدمج 3 kVA. منظّم جهد 3 kVA مدمج، ويوصف بأنه يقلّل التوقّف ويحدّ من أعطال الدوائر. وفي المواقع التي يُشتبه في أن جودة التغذية سبب توقّفات غير مفسّرة، يكون هذا أول خيار يجب أخذه.
- صندوق تحكم بنمط الدُرج. يخرج صندوق التحكم الكهربائي من الهيكل. ويجلس الحاسوب الصناعي على غطائه، ومشغّلات السيرفو بالداخل، وهو ما يجعل الوصول الكهربائي الروتيني مهمة دقيقتين بدل فكّ لوحة كاملة.
- رؤية آلية مع تصحيح متعدّد النقاط للعلامات. يستخدم تصحيح موضع الثقوب نظام رؤية آلية بتصحيح بصري متعدّد النقاط للعلامات. ويوثّق دليل البرمجيات أيضًا ضبط تعريض الكاميرا حين تصعّب سطوع الثقوب قياس اللوحة.
- رسومات ثلاثية الأبعاد ورسوم متحركة للتدريب. يُسلَّم مواد التدريب كرسومات ورسوم متحركة ثلاثية الأبعاد، وهو ما يعرضه الكتيّب كوسيلة لفهم مبدأ العمل أفضل. والأهمية أكبر في المصانع التي يتناوب فيها المشغّلون بين الماكينات.
ستة متطلبات قبل وصول الماكينة
مصدرها جدول المعاملات في الدليل وقسماه الهوائي والكهربائي. وهي البنود التي تؤخّر التركيب عندما تُكتشف في اليوم نفسه بدلًا من قبلها.
- الكهرباء. 220 فولت تيار متردد أحادي الطور، 50/60 هرتز، حمل موصول 2,0 kVA، واستهلاك تشغيلي 1,6 kW. تأخذ مشغّلات السيرفو 220 فولت أحادي الطور وتُخرج 200 فولت ثلاثي الطور. ويوفّر مصدر تبديلي داخل الصندوق جهدي 24 و36 فولت مستمرًا.
- الهواء المضغوط. من 0,6 إلى 0,8 ميغاباسكال بمعدل 0,2 متر مكعب في الدقيقة. ويشدّد الدليل على أن الهواء يجب أن يُجفَّف بمجفّف ويُرشَّح قبل وصوله إلى الماكينة، ثم يمرّ بمفتاح يدوي ومنظّم ضغط ومرشّح زيت وكأس تذرية في طريقه إلى الخزان.
- المساحة والحمولة. الوحدة الرئيسية 1700 × 1500 × 1600 مم، وحامل التغذية 1600 × 500 × 900 مم، والوزن 800 كجم بعشر محطات أو 880 كجم حسب ورقة المواصفات. أكّد الرقم لتكوينك قبل تحديد تحمّل الأرضية.
- البيئة. درجة حرارة المحيط من 5 إلى 25 درجة مئوية، في بيئة غير رطبة وغير أكّالة. والضجيج المنشور للماكينة 80 ديسيبل. الرقمان من الدليل، ويستحقان المقارنة مع أرض المصنع الفعلية في الصيف.
- كثافة المكوّنات واللوحة. يجب أن تكون بين أجسام المكوّنات مسافة 1 مم، وألا تقلّ المسافة بين مكوّنات التثبيت السطحي والثقوب المطلوب الإدخال فيها عن 3 مم. هذه قاعدة تصميم للوحة لا حدّ للماكينة، وهي الأكثر إجبارًا على تغيير التصميم.
- مناولة اللوحات. تدعم الماكينة التحميل والتفريغ التلقائي للوحات، مع طاولتَي نقل متماثلتين على القضيبين الأيسر والأيمن. تُدار طاولتا النقل رأسيًا بأسطوانة هوائية ولا تنزلان من تلقاء نفسها بفترة قصيرة بعد قطع الهواء.
ما يحدث بعد أسبوع التركيب
تصف صفحة الخدمة في الكتيّب وجدول الصيانة في الدليل نصفَي التزام واحد. وكلاهما مذكور هنا كادعاء مع تسمية المصدر.
- دعم عالمي على مدار الساعة. تذكر ورقة المواصفات دعمًا عالميًا على مدار الساعة. وبالنسبة لماكينة بوردية واحدة، الأهمية أقل؛ أما لماكينة تعمل باستمرار فهو البند الذي يحدّد إن كانت الماكينة عنق زجاجة أم مجرّد تأخير.
- تركيب وتدريب مجانيان. التركيب والتدريب معلنان كمجانيين. وتشمل مواد التدريب الرسومات والرسوم المتحركة الثلاثية الأبعاد المذكورة، وهو ما يقصّر مسار المشغّلين الذين يتناوبون بين الماكينات.
- مدة يوم واحد لقطع الغيار. أُعلنت مدة يوم واحد لقطع الغيار. اقرأها مع ادعاء المراجع المتقاطعة مع Universal: فالتسليم السريع أقل أهمية إذا كانت القطعة أيضًا سهلة التوفير من مكان آخر.
- حل مخصّص في شهر واحد. أُعلنت مدة شهر واحد لحل مخصّص. والإدخال الشعاعي عمل مرتبط بمكوّنات محدّدة، لذا فالسؤال هو أي أجزاء التخصيص ميكانيكية وأيّها برمجية.
- جدول صيانة، لا مجرد قائمة قطع. يوثّق الدليل صيانة يومية وأسبوعية وشهرية وسنوية. ويوجد أيضًا روتين منشور لصيانة ماكينة شعاعية في كتالوج الفيديو، وهو أمر غير شائع ومفيد لتخطيط نوافذ التوقّف.
- البرمجة والتصحيح وتحديد الأعطال في واجهة واحدة. يصف الدليل تحكّمًا رقميًا يجعل البرمجة والتصحيح التلقائي والضبط وتحديد الأعطال أسرع وأكثر بديهية. ويوثّق دليل البرمجيات كل صفحة، بما فيها روتين اختبار المغذّيات والحركة النسبية لكل محور لتحديد الأعطال.
قطع التآكل مُسمّاة ومرقّمة ومجمّعة
المستند الرابع الذي تقوم عليه هذه الصفحة هو قائمة قطع الغيار للهيكل القياسي بمسافات 2.5 و5.0 و7.5 و10.0 مم. وهي ليست قائمة أسعار، بل قائمة مرقّمة لما يتآكل، ولأي مجموعة ينتمي، وكم وحدة تحملها الآلة.
- 56 موقعًا مرقّمًا ضمن عشر مجموعات. تمتد القائمة من طاولة العمل إلى مواد التشحيم، ويحمل كل موقع الكمية المركّبة في الآلة لا كمية الطلب الموصى بها. الإصدار 1.1، بتاريخ نوفمبر 2024.
- رأس الإدخال هو الأكثر تحميلًا. تقع 19 من المواقع الـ 56 في رأس الإدخال: الفكوك، وكابس المكوّنات، وأذرع الربط، والنوابض، ومحامل NSK. وهي المجموعة الأكثر حركة والأسرع تآكلًا.
- رأس قص الأطراف مُدرج بشكل منفصل. تغطي 9 مواقع شفرة القص، وشفرة الثني، والمسمار الصمّ، والنوابض، ووصلة الضبط التي تحدّد الطول النهائي للطرف وزاوية الثني.
- المكوّنات مُسمّاة بالعلامة التجارية لا برقم الرسم فقط. تظهر صمامات وأسطوانات AirTAC، ومرحّل 24 فولت، وبطارية الاحتياط للسيرفو، وشحم THK للسكك، وشحم الليثيوم BKD بالاسم. وقطعة التآكل التي يمكنك شراؤها محليًا أثمن من رقم قطعة مجرّد.
- أرقام القطع تتبع المجموعة التي تنتمي إليها. أحد عشر موقعًا تحمل رقم PIS-3000-، مجمّعة حسب رمز المجموعة: 02 لطاولة العمل، و04 لرأس الإدخال، و06 للتغذية، و11 لمحطة قص الورق. الرقم يدلّك على موضع القطعة.
- المواد الاستهلاكية تخضع للانضباط نفسه. تُدرج مواد التشحيم والزيوت بالتجميع والكمية والعلامة التجارية نفسها التي تُدرج بها القطع الميكانيكية. وهذا مهم لأن الادّعاء المنشور بشأن التكلفة الشهرية للتشغيل يقوم على هذه البنود بالتحديد.
مقاطع الفيديو
مقاطع من قناة Southern Machinery على YouTube. لا يُحمَّل أي شيء من YouTube حتى تضغط على التشغيل.
الكتالوجات والوثائق
- PDFS3000 radial insertion machine, specification sheet 2024The published parameter table and feature pages, including the two speed figures this page discloses.
- PDFRadial feeder operation manualOperation and maintenance of the radial taped feeder that feeds the insertion stations.
- PDFRadial feeder user manualThe feeder as supplied, including setup and adjustment.
- 3DS3000 radial plus S7900 odd-form line, interactive 3DAn interactive view of the radial inserter working with an odd-form inserter and board loading.
- PDFRadial insertion head assembly, 3D drawingThe insertion head as a drawing, for layout and training use.
- PDFX-Y table with radial feeder, 3D drawingThe positioning table with its feeder, for floor layout planning.
- 3DRadial cutter and clinch head, interactive 3DThe cutting and clinching assembly that sets the finished lead length and bend.
- XLSXTHT insertion ROI calculator, spreadsheetThe same payback arithmetic as the calculator above, in a spreadsheet you can keep.
- LINKfile.autoinsertion.comMachine catalogue
ملاحظات هندسية
ARTICLE 01Your radial line is not slow at insertion, it is slow at the bench feeding it
The station that sets your line rate is usually the one that has never appeared on a line layout. Ask a production manager for the cycle time of a through-hole line and you will get a competent answer about insertion, wave soldering and test. Ask for the time it takes to hand-form and hand-load the radial parts that…
ARTICLE 02The five numbers that decide whether a radial inserter pays for itself
Four of them are not the machine price, and one of them is a number you have probably never measured. Most radial insertion business cases are built on the machine price and the headcount it removes. That is two numbers, and neither of them is the one that decides the outcome. Here are the five that do, in the order…
ARTICLE 03Lead span, board thickness and hole tolerance: what to check before you specify
Three checks that decide whether a component can be inserted at all, before any question of speed arises. There is a category of radial insertion enquiry that ends the same way every time. The component list arrives, the machine looks suitable, and then somebody discovers that the parts cannot be inserted at all -…
ARTICLE 04What ten feeder stations actually buy you on a mixed-product line
Station count is a changeover decision dressed up as a capacity decision. Feeder station count is usually presented as a capacity decision. It is not. It is a changeover decision, and confusing the two is how factories end up with a machine that is fast enough on paper and too slow in practice. Start with what a…
ARTICLE 05Reading a radial insertion specification sheet without being misled
Specification, actual speed and feature-section speed are three different numbers, and a well-built sheet prints all three. An insertion machine specification sheet contains at least three different kinds of speed number, and they are not interchangeable. Knowing which is which is the difference between a capacity…
ARTICLE 06When a ten-dollar retrofit beats a fifty-thousand-dollar machine
The cheapest documented upgrade in the range solves a problem people usually try to buy their way out of. Some radial insertion problems are solved by a machine. Some are solved by a part that costs ten dollars, and the second category is larger than most people expect. The specific case is tall radial components. A…
الأسئلة الشائعة
بأي سرعة إدخال أخطّط؟
خطّط برقمين لا برقم واحد. تطبع ورقة المواصفات 20000 CPH كرقم المواصفة و10000 CPH كرقم السرعة الفعلية، ويعطي دليل المستخدم 18000 نقطة في الساعة نظريًا مع إمكانية رفعها بترقية البرمجيات. ويظهر رقم ثالث، 12000 CPH، في قسم المزايا من الكتيّب نفسه. اطلب عرضًا موقوتًا على لوحتك واستخدمه كمعدّل التخطيط.
ما المكوّنات التي تستطيع الماكينة إدخالها فعلًا؟
مكوّنات شعاعية على شريط حتى ارتفاع 20 مم، وقطر جسم 13 مم، وقطر رجل 0,7 مم. ويذكر الدليل المكثّفات والترانزستورات والثلاثيات ومصابيح LED ومفاتيح اللمس والمقاومات والموصّلات والمحاثّات ومقاييس الجهد وحوامل المصاهر والمصاهر. وقيم مسافة الأرجل هي 2,5 و3,5 و5,0 و7,5 و10,0 مم.
كم محطة تغذية أحتاج؟
عشر محطات هي العدد الموصى به والتكوين القياسي، وأربع عشرة متاحة كخيار. والعدد الصحيح يحدّده عدد القطع الشعاعية المختلفة في تنوّع منتجاتك، لا السرعة التي تريد العمل بها، لأن ما تشتريه بمحطات إضافية هو وقت تبديل الطُرز.
هل ستعمل على كهرباء 60 هرتز؟
يذكر دليل المستخدم 220 فولت تيار متردد أحادي الطور 50/60 هرتز عند 2,0 kVA، بينما تطبع ورقة المواصفات 220 فولت و50 هرتز فقط. الدليل هو البيان الأكمل، لكن إذا كان موقعك على 60 هرتز فأكّد ذلك صراحة في الطلب بدل الاعتماد على الورقة.
هل يمكنها العمل في خط مع معدات أخرى؟
نعم. تدعم الماكينة التحميل والتفريغ التلقائي للوحات ولديها طاولتا نقل متماثلتان على القضيبين. ويعرض أصل ثلاثي الأبعاد تفاعلي في مكتبتنا ماكينة الإدخال الشعاعي تعمل مع ماكينة إدخال الأشكال غير القياسية وتحميل اللوحات في خط واحد.
كيف تُثبَّت اللوحة ويُصحَّح موضعها؟
يستخدم تصحيح موضع الثقوب نظام رؤية آلية بتصحيح بصري متعدّد النقاط للعلامات. ويُثبَّت اللوح بقضيب مركزي على آلية المحور Y، وتصل تغذية الناقل إلى القضبان عبر ملامسات نابضية. ويوثّق دليل البرمجيات ضبط تعريض الكاميرا حين يصعّب سطوع الثقوب القياس.
كم يكلّف تشغيلها؟
تذكر ورقة المواصفات تكلفة تشغيل شهرية أقل من 100 دولار وتوافقًا بنسبة 100% مع قطع تآكل ماكينات Universal. ونطبع ذلك كادعاء من المورّد. أما الرقم الذي يجب التحقق منه معنا فهو قائمة قطع التآكل الخاصة بتنوّع مكوّناتك، لأنها ما يحدّد الرقم الشهري فعلًا.
هل تتصل بنظام MES لدينا؟
يوثّق دليل البرمجيات قسمًا لنظام MES ويذكر أن المعدّات متوافقة مع نظام MES وتستطيع إدارة مهام الإنتاج. وتُكتب إحصاءات الإنتاج في مجلد السجلات ويمكن عرضها ومسحها على الماكينة أيضًا. أما إن كان تكاملك المحدَّد مع MES مهمة ضبط أم تطوير فسؤال لنا مع تسمية نظامك.
منتجات ذات صلة

خط إدخال آلي THT ولحام موجي لشواحن الهواتف لمصانع EMS
خط THT متكامل لألواح شواحن الهواتف والمحوّلات: محمّل PCB، وآلة الإدخال الشعاعي S3010A، وآلات S7020 لإدخال الأطراف والمكوّنات غير القياسية، وخلية رباعية الرؤوس بمغذيات اهتزازية وسائبة، ولحام موجي S-WS350 مع ناقل الإخراج. خط ثلاثي الأبعاد تفاعلي، ومواصفات موثّقة المصادر، وفيديوهات، وكتالوجات، وجدول لحساب فترة الاسترداد.

ماكينة الإدخال المحوري S4000 لتجميع THT في مصانع EMS الذكية
ماكينة الإدخال المحوري S4000: أقصى سرعة معلنة 20,000 CPH، و5-60 محطة مغذّي معيارية، وإدخال بأي زاوية على طاولة دوّارة بمحرك سيرفو، ومغذّيا سلك وصل، ولوحة 0.79-2.36 مم ومن 50 × 50 إلى 400 × 300 مم. إدارة سيرفو، EtherCAT، جاهزة لـ MES.
آلة الإدخال OddForm طراز S7900 لتجميع THT للوحات PCB في مصانع EMS الذكية
آلة الإدخال odd-form طراز S7900: رأسان أو أربعة أو ستة رؤوس سيرفو، و 0.6-0.8 s لكل مكوّن، ولوحة من 0.6-2.0 mm، وإدخال من 0-360 درجة، وأربعة أنماط لثني الأطراف، ومغذيات حوض وشريط وأنبوب وصينية على منصة واحدة. وتشمل تقسيم قائمة THT من 36 سطرًا وجدول اختلافات لثلاثة مستندات.

S-300B ماكينة تشكيل وتغليف الأطراف الشعاعية
تشكّل S-300B مسافة الأطراف، وتفحص القطبية والقيمة، ثم تغلّف 180 ± 20 مكوّناً في الدقيقة، في صناديق أو على بكرات.
تظهر بعض التفاصيل التقنية في هذه الصفحة (الجداول وعناوين الوثائق) باللغة الإنجليزية كما نُشرت.
اطلب عرض سعر لـ ماكينة الإدخال الشعاعي S3000 لتجميع اللوحات THT في مصانع EMS الذكية
أرسل لوحتك أو قائمة المكوّنات أو طراز الماكينة وسنرد بتكوين مقترح وعرض سعر. تُحدَّد الأسعار لكل مشروع.