
Радиальный установщик S3000 для THT-сборки на умном производстве EMS
Радиальные компоненты устанавливаются до 20 000 в час без построения линии вокруг них
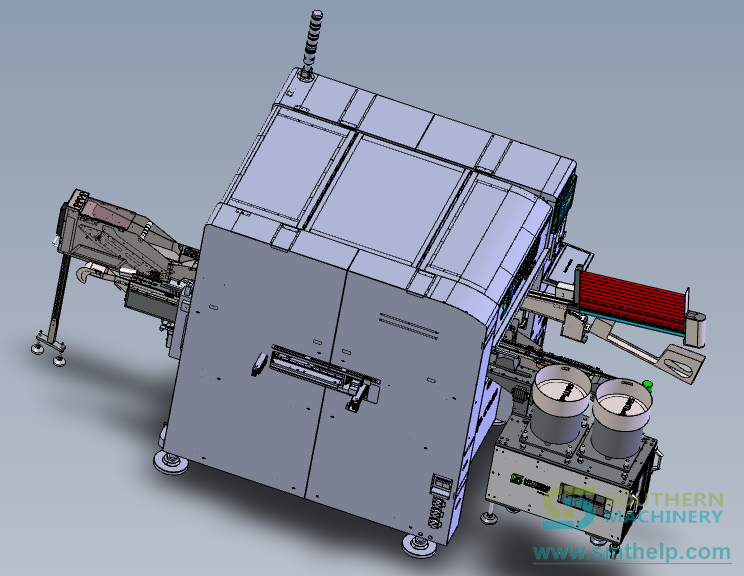
Радиальный установщик S3000 для THT-сборки печатных плат: радиальные компоненты в ленте устанавливаются до 20 000 CPH, угол установки 0-360 градусов, 10 позиций питания и коррекция отверстий машинным зрением.
S3000 — это установщик радиальных компонентов в ленте, созданный для умных производств EMS. Десять позиций питания в стандарте, четырнадцать, если этого требует номенклатура. Установка под любым углом от 0 до 360 градусов с шагом в один градус, коррекция отверстий машинным зрением и перечень быстроизнашиваемых деталей с кросс-ссылками на Universal. Платы от 50 x 50 мм до 400 x 300 мм толщиной от 0,79 мм до 2,36 мм.
- 20,000
- CPH максимальная скорость, лист характеристик
- 0-360°
- Угол установки, шаг 1°
- 10
- Позиции питания, 14 опционально
- 0.7 mm
- Максимальный диаметр вывода компонента
Ключевые особенности
Половина капитала — по собственному листу поставщика
В листе характеристик Southern Machinery указано, что машина требует лишь 50% инвестиций по сравнению с конкурентами. Относитесь к этому как к заявлению поставщика и проверьте его по двум предложениям, которые у вас на руках, но именно поэтому эта машина существует в линейке.
Окупаемость внутри бюджетного года
Тот же лист заявляет быструю окупаемость менее чем за год. Калькулятор ниже намеренно построен так, чтобы вы могли проверить это утверждение на своём количестве компонентов, объёме плат и стоимости труда, а не принимать наши цифры на веру.
Быстроизнашиваемые детали с кросс-ссылками на Universal
В брошюре заявлена 100% совместимость с быстроизнашиваемыми деталями и запчастями машин Universal. Для машины, работающей каждый день, каталог запчастей в долгосрочной перспективе дороже самого заказа, и именно эту статью покупатели забывают сравнивать.
Стоимость эксплуатации менее 100 USD в месяц
Заявленная стоимость эксплуатации ниже 100 USD в месяц решает вопрос, по средствам ли вторая машина. Это же цифра делает экономически осмысленной работу малыми и средними объёмами, где и принимается большинство решений о радиальной установке.
Восемь сервоосей на шинном управлении
В руководстве описаны восемь сервоузлов с шинным управлением и абсолютными энкодерами, что, по документу, устраняет большое число фотоэлектрических датчиков и связанную с ними проводку. Меньше датчиков — меньше того, что отказывает, и короче путь поиска неисправности, когда отказ всё же происходит.
Создана для плат, которые меняются каждую неделю
В руководстве названы платы питания, платы управления бытовой техникой, платы кондиционеров и платы управления звуком. Смешанная номенклатура, меняющееся число компонентов и частые переналадки — это норма для заводов, на которые рассчитана машина.
Характеристики
Значения приведены по документам Southern Machinery. Если два источника расходятся, показаны оба значения с указанием источника.
| Модель | S3000 Radial Inserter · Verified material Specification sheet 2024 |
|---|---|
| Максимальная скорость | 20,000 CPH (spec) / 10,000 CPH (actual) · To be confirmed Specification sheet 2024 |
| Доля дефектов установки | Less than 500 PPM · Verified material User manual v1.1 |
| Направление установки | 0-360 degrees, 1-degree increments · Verified material User manual v1.1 |
| Шаг выводов компонента | 2.5 / 3.5 / 5.0 / 7.5 / 10.0 mm · To be confirmed User manual v1.1 |
| Допустимый размер платы | 50 x 50 mm to 400 x 300 mm · Verified material User manual v1.1 |
| Толщина платы | 0.79-2.36 mm · Verified material User manual v1.1 |
| Ограничения по размеру компонента | Max height 20 mm; max body diameter 13 mm; max lead diameter 0.7 mm · Verified material User manual v1.1 |
| Типы обрабатываемых компонентов | Capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders, fuses · Verified material User manual v1.1 |
| Длина обрезки выводов | 1.5 ± 0.3 mm (short blade) / 2.0 ± 0.3 mm (long blade) · Verified material User manual v1.1 |
| Угол подгибки выводов | 10-15 degrees (adjustable) · Verified material User manual v1.1 |
| Позиции питания | 10 stations (recommended), 14 optional · Verified material User manual v1.1 |
| Габариты машины | 1700 (L) x 1500 (W) x 1600 (H) mm · Verified material User manual v1.1 |
| Габариты стойки питания | 1600 x 500 x 900 mm · Verified material User manual v1.1 |
| Масса машины | 800 kg (10 stations) / 880 kg · To be confirmed User manual v1.1 |
| Электропитание | 220 V AC single-phase 50/60 Hz, 2.0 kVA · To be confirmed User manual v1.1 |
| Потребляемая мощность | 1.6 kW · Verified material User manual v1.1 |
| Давление воздуха | 0.6-0.8 MPa · Verified material User manual v1.1 |
| Расход воздуха | 0.2 m³/min · Verified material User manual v1.1 |
| Температура окружающей среды | 5-25°C · Verified material User manual v1.1 |
| Шум | 80 dB · Verified material User manual v1.1 |
| Коррекция положения отверстий | Machine vision, multi-point mark visual correction · Verified material User manual v1.1 |
| Система приводов | AC servo, AC motor; 8 servo sets, bus control · Verified material User manual v1.1 |
| Ввод данных | USB interface, Excel document format · Verified material User manual v1.1 |
| Система управления | Bus control technology, industrial PC · Verified material User manual v1.1 |
| Плотность компонентов | 1 mm between bodies; SMD-to-hole clearance ≥ 3 mm · Verified material User manual v1.1 |
| Передача плат | Automatic loading and unloading · Verified material User manual v1.1 |
Модели, сравнения и открытые вопросы
The published figures do not all match. Here is both sides. (строк: 6)
| Item | Specification sheet 2024 | User manual v1.1 | What we do about it |
|---|---|---|---|
| Insertion speed | 20,000 CPH marked as specification, 10,000 CPH marked as actual speed, and 12,000 CPH in the feature section of the same document | 18,000 points per hour theoretical, described as improvable by a software upgrade | Quote the specification figure and the actual-speed figure separately. Ask for a timed demo on your own board before you accept either as your planning rate. |
| Machine weight | 880 kg | 800 kg with 10 stations | Confirm the weight for the exact configuration quoted before you specify floor loading or lifting equipment. |
| Lead span description | 2.5/3.5/5.0/7.5/10.0 mm, Dual, Triple and Quad Span | 2.5/3.5/5.0/7.5/10.0 mm, three combinations | The span values agree. The number of combinations does not. Send us the component list and we will confirm which span set your parts need. |
| Power supply | 220 V, 50 Hz | 220 V AC single-phase 50/60 Hz, 2.0 kVA | The manual is the more complete statement. If your site is 60 Hz, confirm it on the order rather than assuming the sheet covers it. |
| Component type row | The row labelled component types carries the lead span values instead of component types | Lists capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders and fuses | Read the manual row for component types. The specification sheet row is mislabelled in the published file; we have not corrected it here. |
| Speed claim in the feature section | Up to 12,000 components per hour | Not stated | This is a third speed figure inside the same brochure. Treat any speed number as configuration dependent and ask for the basis before you plan capacity on it. |
Подробно
Шесть перемещений от катушки до подогнутого вывода
Приведённая последовательность соответствует устройству машины, описанному в руководстве пользователя S3000. Ничего здесь не выведено из фотографии.
- Лента загружается в позиции. Радиальные компоненты в ленте загружаются в позиции питания: десять в стандарте, четырнадцать, когда этого требует номенклатура. Доступны как малый питатель, так и стандартный большой, настраиваемые под перечень компонентов заказчика.
- Питатель отрезает и передаёт. Механизм подачи отрезает компоненты в ленте по одному согласно программе установки и передаёт каждый в зажим цепи.
- Цепь переносит деталь. Цепь переносит компонент от питателя к установочной головке. Натяжение поддерживается постоянным плюс адаптивным пружинным натяжением на четырёх звёздочках, что руководство напрямую связывает со стабильным и точным позиционированием компонента.
- Снимается бумажная лента. Позиция резки бумаги отклеивает и отрезает бумажную ленту от компонентов на цепи, по одному. Привод от пневмоцилиндра, состоит из механизмов отклейки, резки и позиционирования.
- Передача на установочную головку. Передающий рычаг снимает компонент с зажима цепи и подаёт его в основной зажим установочной головки. Привод серво через шариковый винт, с собственным механизмом подталкивания и зажима материала.
- Установка, обрезка и подгибка. Головка устанавливает под любым углом от 0 до 360 градусов с шагом в один градус. Под платой узел резки обрезает вывод до 1,5 ± 0,3 мм коротким ножом или до 2,0 ± 0,3 мм длинным ножом и подгибает его на 10-15 градусов, фиксируя компонент.
Четыре узла обеспечивают весь процесс
В руководстве машина разделена на станину, стол X-Y, передающий механизм, установочную головку, узел резки выводов, питатель, позицию резки бумаги, цепной механизм и передающий стол. Именно эти четыре определяют, что машина может и чего не может.
- Станина и компоновка управления. Сварной квадратный профиль, обработанный на ЧПУ. Механизмы X-Y и основания стоят на столешнице, балка и установочная головка — сверху. Пневматика расположена внизу слева по фронту, выдвижной электрошкаф справа, разделительный трансформатор и ресивер — сзади слева.
- Стол X-Y. Перемещает плату в позицию установки по координатам программы. Лёгкий высокопрочный алюминиевый сплав с прецизионными компонентами линейного перемещения. Ось Y — шариковый винт, ось X — трапецеидальный винт. Питание конвейера подаётся на направляющие через пружинные контакты.
- Установочная головка. Объединённая конструкция из шарикового винта и шлицевого вала: один двигатель вращает гайку шарикового винта для вертикального хода оси H, другой вращает гайку шлицевого вала для поворота под любым углом, а двигатель прессования приводит эксцентриковый вал и шатун для штанги. В руководстве указано, что шпиндель использует шариковый винт вместе со шлицевым валом в единой интегрированной…
- Узел резки выводов. Пневмоцилиндры управляют подъёмом, опусканием и резкой: цилиндр подъёма-опускания перемещает по вертикали цилиндр резки и нож, а цилиндр резки управляет резом независимо. Регулировка угла выполнена серво, предусмотрен блок регулировки соосности для повышения взаимозаменяемости узлов.
Опубликованные цифры совпадают не все. Вот обе стороны.
Три документа Southern Machinery описывают эту машину и расходятся в ряде цифр. Ни одна не усредняется и ни одна не выбирается молча. Каждое значение напечатано вместе с документом, из которого оно взято, чтобы вы могли проверить его сами и подтвердить актуальную цифру у нас до заказа.
Превращение CPH в платы за смену
Скорость полезна только после деления на число компонентов на одной плате. Вот это деление, выполненное на опубликованных цифрах и ни на чём другом.
- Цифра, которую печатает лист. 20 000 CPH — это 333 компонента в минуту. При фактической скорости из того же документа, 10 000 CPH, тот же час даёт 167 компонентов в минуту. Обе цифры есть в листе характеристик, на расстоянии одной строки.
- Разделите на число компонентов. Плата с 180 радиальными компонентами занимает около 32 секунд по спецификационной цифре и около 65 секунд по фактической. Плата с 400 компонентами — около 72 и около 144 секунд. Планировщику нужно число компонентов, а не рейтинг CPH.
- Что меняет цифру. Угол установки, смены шага выводов, размер платы и то, сколько позиций реально загружено, — всё это меняет достижимую скорость. В руководстве отмечено, что теоретическую скорость можно поднять обновлением системы ПО, а это утверждение о контроллере, а не о механике.
- Где находится реальная выгода. Выгода, которая быстрее всего проявляется при анализе затрат, обычно вовсе не скорость установки. Это ручная установка и ручная формовка, которые машина убирает, и переделка плат, где шаг выводов был сформирован по неверному калибру.
Шесть пунктов, меняющих возможности машины
Это опции, описанные в документах достаточно подробно для включения в предложение. Каждая приведена вместе с сопутствующим утверждением, чтобы вы понимали, что здесь спецификация, а что маркетинг.
- Доработка для подгибки на 90 градусов за 10 USD. В брошюре доработка радиального питателя для подгибки компонентов на 90 градусов оценена в 10,00 USD. Для высоких радиальных деталей, которые не ложатся плашмя на плату, это самое дешёвое документированное улучшение в линейке.
- Встроенный ресивер. Машина несёт собственный ресивер. В брошюре это подаётся как снижение простоев и трудозатрат на обслуживание за счёт меньшей чувствительности подачи воздуха к тому, что происходит выше по линии.
- Встроенный стабилизатор 3 кВА. Встроен стабилизатор 3 кВА, описанный как средство минимизации простоев и снижения отказов цепей. Там, где качество сети подозревается в причине необъяснимых остановок, это первая опция, которую стоит взять.
- Выдвижной электрошкаф. Электрошкаф выдвигается из станины. Промышленный компьютер стоит на его крышке, сервоприводы находятся внутри, и именно поэтому плановый доступ к электрике занимает две минуты, а не требует снятия панели.
- Машинное зрение с многопозиционной коррекцией меток. Коррекция положения отверстий использует систему машинного зрения с многопозиционной визуальной коррекцией меток. В руководстве по ПО также описан контроль экспозиции камеры, когда яркость отверстий мешает измерению платы.
- 3D-чертежи и анимации для обучения. Материалы обучения поставляются в виде 3D-чертежей и анимаций, что, по брошюре, облегчает понимание принципа работы. Это особенно важно на заводах, где операторы переходят между машинами.
Шесть требований до приезда машины
Они взяты из таблицы параметров руководства и его разделов по пневматике и управлению. Именно эти пункты задерживают монтаж, когда обнаруживаются в день установки, а не заранее.
- Электропитание. 220 В перем. тока, однофазное, 50/60 Гц, присоединённая мощность 2,0 кВА, потребление в работе 1,6 кВт. Сервоприводы получают однофазные 220 В и выдают трёхфазные 200 В. Постоянные 24 В и 36 В даёт импульсный блок питания внутри шкафа.
- Сжатый воздух. От 0,6 до 0,8 МПа при 0,2 кубометра в минуту. Руководство прямо требует осушать воздух осушителем и фильтровать его до подачи в машину, а затем пропускать через ручной вентиль, регулятор давления, масляный фильтр и распылительный стакан на пути к ресиверу.
- Площадь и нагрузка на пол. Основной блок 1700 x 1500 x 1600 мм, стойка питания 1600 x 500 x 900 мм, масса 800 кг при десяти позициях или 880 кг по листу характеристик. Уточните цифру для своей конфигурации до расчёта нагрузки на пол.
- Условия среды. Температура окружающей среды от 5 до 25 градусов Цельсия, невлажная и неагрессивная среда. Опубликованный шум машины — 80 дБ. Обе цифры из руководства, и обе стоит сверить с реальным цехом летом.
- Плотность компонентов и платы. Корпуса компонентов должны иметь зазор 1 мм, а расстояние между компонентами поверхностного монтажа и отверстиями под установку должно быть не менее 3 мм. Это правило проектирования платы, а не ограничение машины, и именно оно чаще всего вынуждает менять топологию.
- Обработка плат. Машина обеспечивает автоматическую загрузку и выгрузку плат, с симметричными передающими столами на левой и правой направляющих. Передающие столы приводятся по вертикали пневмоцилиндром и не опускаются сами вскоре после снятия воздуха.
Что происходит после недели монтажа
Страница сервиса в брошюре и график обслуживания в руководстве описывают две половины одного обязательства. Оба приведены здесь как заявления с указанием источника.
- Круглосуточная поддержка по всему миру. В листе характеристик указана круглосуточная поддержка по всему миру. Для машины в одну смену это менее важно; для машины, работающей непрерывно, именно это решает, будет машина узким местом или задержкой.
- Бесплатный монтаж и обучение. Монтаж и обучение заявлены как бесплатные. Материалы обучения включают упомянутые 3D-чертежи и анимации, что сокращает путь для операторов, переходящих между машинами.
- Срок поставки запчастей — один день. Заявлен срок поставки запчастей в один день. Читайте это вместе с заявлением о кросс-ссылках на Universal: быстрая поставка значит меньше, если деталь к тому же легко найти в другом месте.
- Индивидуальное решение за один месяц. Заявлен срок в один месяц на индивидуальное решение. Радиальная установка — бизнес, зависящий от конкретных компонентов, поэтому вопрос в том, какая часть доработки механическая, а какая относится к программированию.
- График обслуживания, а не только перечень деталей. В руководстве описано ежедневное, еженедельное, ежемесячное и ежегодное обслуживание. В видеокаталоге также есть опубликованный регламент обслуживания радиальной машины — это редкость и полезно при планировании окон простоя.
- Программирование, коррекция и поиск неисправностей в одном интерфейсе. В руководстве описан цифровой контроль, делающий программирование, автокоррекцию, регулировку и поиск неисправностей быстрее и нагляднее. Руководство по ПО описывает каждую страницу, включая тест питателей и относительное движение по осям для поиска отказов.
Быстроизнашиваемые части названы, пронумерованы и сгруппированы
Четвёртый документ в основе этой страницы — перечень запасных частей для стандартной станины с шагом 2.5, 5.0, 7.5 и 10.0 мм. Это не прайс-лист. Это пронумерованный перечень того, что изнашивается, к какому узлу относится и в каком количестве стоит на машине.
- 56 пронумерованных позиций, десять групп узлов. Перечень идёт от рабочего стола до смазочных материалов, и в каждой позиции указано количество, установленное на машине, а не рекомендованный объём заказа. Версия 1.1, ноябрь 2024 года.
- Больше всего позиций — в узле вставки. 19 из 56 позиций относятся к узлу вставки: губки, прижим материала, шатуны, пружины и подшипники NSK. Это самый подвижный и самый быстро изнашиваемый узел.
- Узел обрезки выводов указан отдельно. 9 позиций охватывают отрезной нож, гибочный нож, цельный палец, пружины и регулировочную тягу, которые задают итоговую длину вывода и угол гиба.
- Компоненты названы по бренду, а не только по номеру чертежа. Пневмоклапаны и пневмоцилиндры AirTAC, реле 24 В, батарея резервного питания сервопривода, смазка THK для направляющих и литиевая смазка BKD указаны по имени. Быстроизнашиваемая часть, которую можно купить на месте, ценнее одного лишь номера.
- Номера деталей следуют за своим узлом. Одиннадцать позиций имеют номер PIS-3000-, сгруппированный по коду узла: 02 — рабочий стол, 04 — узел вставки, 06 — подача, 11 — станция резки бумаги. Номер подсказывает, где стоит деталь.
- Расходные материалы подчиняются той же дисциплине. Смазки и масла внесены с той же группировкой, количеством и брендом, что и механические детали. Это важно, потому что опубликованное заявление о месячной стоимости эксплуатации опирается именно на эти позиции.
Видео
Ролики с YouTube-канала Southern Machinery. Ничего не загружается с YouTube, пока вы не нажмёте «воспроизвести».
Каталоги и документы
- PDFS3000 radial insertion machine, specification sheet 2024The published parameter table and feature pages, including the two speed figures this page discloses.
- PDFRadial feeder operation manualOperation and maintenance of the radial taped feeder that feeds the insertion stations.
- PDFRadial feeder user manualThe feeder as supplied, including setup and adjustment.
- 3DS3000 radial plus S7900 odd-form line, interactive 3DAn interactive view of the radial inserter working with an odd-form inserter and board loading.
- PDFRadial insertion head assembly, 3D drawingThe insertion head as a drawing, for layout and training use.
- PDFX-Y table with radial feeder, 3D drawingThe positioning table with its feeder, for floor layout planning.
- 3DRadial cutter and clinch head, interactive 3DThe cutting and clinching assembly that sets the finished lead length and bend.
- XLSXTHT insertion ROI calculator, spreadsheetThe same payback arithmetic as the calculator above, in a spreadsheet you can keep.
- LINKfile.autoinsertion.comMachine catalogue
Инженерные заметки
ARTICLE 01Your radial line is not slow at insertion, it is slow at the bench feeding it
The station that sets your line rate is usually the one that has never appeared on a line layout. Ask a production manager for the cycle time of a through-hole line and you will get a competent answer about insertion, wave soldering and test. Ask for the time it takes to hand-form and hand-load the radial parts that…
ARTICLE 02The five numbers that decide whether a radial inserter pays for itself
Four of them are not the machine price, and one of them is a number you have probably never measured. Most radial insertion business cases are built on the machine price and the headcount it removes. That is two numbers, and neither of them is the one that decides the outcome. Here are the five that do, in the order…
ARTICLE 03Lead span, board thickness and hole tolerance: what to check before you specify
Three checks that decide whether a component can be inserted at all, before any question of speed arises. There is a category of radial insertion enquiry that ends the same way every time. The component list arrives, the machine looks suitable, and then somebody discovers that the parts cannot be inserted at all -…
ARTICLE 04What ten feeder stations actually buy you on a mixed-product line
Station count is a changeover decision dressed up as a capacity decision. Feeder station count is usually presented as a capacity decision. It is not. It is a changeover decision, and confusing the two is how factories end up with a machine that is fast enough on paper and too slow in practice. Start with what a…
ARTICLE 05Reading a radial insertion specification sheet without being misled
Specification, actual speed and feature-section speed are three different numbers, and a well-built sheet prints all three. An insertion machine specification sheet contains at least three different kinds of speed number, and they are not interchangeable. Knowing which is which is the difference between a capacity…
ARTICLE 06When a ten-dollar retrofit beats a fifty-thousand-dollar machine
The cheapest documented upgrade in the range solves a problem people usually try to buy their way out of. Some radial insertion problems are solved by a machine. Some are solved by a part that costs ten dollars, and the second category is larger than most people expect. The specific case is tall radial components. A…
Частые вопросы
С какой скоростью установки планировать?
Планируйте по двум цифрам, а не по одной. В листе характеристик напечатано 20 000 CPH как спецификационное значение и 10 000 CPH как фактическая скорость, а руководство пользователя даёт 18 000 точек в час как теоретические с возможностью повышения обновлением ПО. Третья цифра, 12 000 CPH, есть в разделе особенностей той же брошюры. Запросите демонстрацию с замером на вашей плате и используйте её как плановую норму.
Какие компоненты машина действительно может установить?
Радиальные компоненты в ленте высотой до 20 мм, диаметром корпуса до 13 мм и диаметром вывода до 0,7 мм. В руководстве названы конденсаторы, транзисторы, триоды, светодиодные лампы, тактильные переключатели, резисторы, разъёмы, индуктивности, потенциометры, держатели предохранителей и предохранители. Значения шага выводов — 2,5, 3,5, 5,0, 7,5 и 10,0 мм.
Сколько позиций питания мне нужно?
Десять позиций — рекомендуемое число и стандартная конфигурация; четырнадцать доступны как опция. Правильное число определяется тем, сколько различных радиальных деталей встречается в вашей номенклатуре, а не тем, как быстро вы хотите работать, потому что дополнительные позиции покупают время переналадки.
Будет ли она работать от сети 60 Гц?
В руководстве пользователя указано 220 В перем. тока, однофазное, 50/60 Гц при 2,0 кВА, тогда как в листе характеристик напечатано только 220 В, 50 Гц. Руководство содержит более полное утверждение, но если у вас сеть 60 Гц, подтвердите это прямо в заказе, а не полагайтесь на лист.
Может ли она работать в линии с другим оборудованием?
Да. Машина обеспечивает автоматическую загрузку и выгрузку плат и имеет симметричные передающие столы на обеих направляющих. Интерактивный 3D-материал в нашей библиотеке показывает радиальный установщик в работе с установщиком odd-form и загрузкой плат в одной линии.
Как плата удерживается и корректируется?
Коррекция положения отверстий использует систему машинного зрения с многопозиционной визуальной коррекцией меток. Позиционирование платы выполняется центральной направляющей на механизме Y, а питание конвейера подаётся на направляющие через пружинные контакты. В руководстве по ПО описан контроль экспозиции камеры, когда яркость отверстий затрудняет измерение.
Сколько стоит её эксплуатация?
В листе характеристик заявлена стоимость эксплуатации менее 100 USD в месяц и 100% совместимость с быстроизнашиваемыми деталями машин Universal. Мы приводим это как заявление поставщика. Цифра, которую стоит проверить у нас, — перечень быстроизнашиваемых деталей под вашу номенклатуру, поскольку именно он определяет месячную стоимость.
Подключается ли она к нашей MES?
В руководстве по ПО описан раздел MES и указано, что оборудование совместимо с системой MES и может управлять производственными заданиями. Производственная статистика записывается в папку записей и может просматриваться и очищаться на машине. Является ли ваша конкретная интеграция с MES задачей настройки или разработки — вопрос к нам с указанием вашей системы.
Похожие изделия

Линия автомонтажа THT и пайки волной для плат зарядных устройств
Готовая THT-линия для плат зарядных устройств и адаптеров: загрузчик PCB, радиальный автомат S3010A, установщики клемм и нестандартных компонентов S7020, четырёхголовочная ячейка с вибробункерными и ленточными питателями, пайка волной S-WS350 и выгрузка. Интерактивная 3D-линия, характеристики с источниками, видео, каталоги и расчёт окупаемости.

Аксиальный установщик S4000 для сборки THT на умных заводах EMS
Аксиальный установщик S4000: заявленная максимальная скорость 20 000 CPH, 5-60 модульных позиций питателей, установка под любым углом на сервоуправляемом поворотном столе, двойной питатель перемычек, плата 0,79-2,36 мм и от 50 x 50 до 400 x 300 мм. Сервопривод, EtherCAT, готовность к MES.
Станок установки OddForm S7900 для сборки THT плат PCB на умном заводе EMS
Станок установки odd-form S7900: 2, 4 или 6 сервоголовок, 0.6-0.8 s на компонент, плата 0.6-2.0 mm, установка 0-360 градусов, четыре схемы подгибки выводов и бункерные, ленточные, трубчатые и лотковые питатели на одной платформе. Включает разделение спецификации THT из 36 строк и таблицу расхождений по трём документам.

S-300B станок формовки и упаковки радиальных выводов
S-300B формует шаг выводов, проверяет полярность и номинал и упаковывает 180 ± 20 компонентов в минуту — в коробки или на катушки.
Некоторые технические сведения на этой странице (таблицы, названия документов) приведены на английском языке, как в оригинале.
Запросить цену: Радиальный установщик S3000 для THT-сборки на умном производстве EMS
Пришлите плату, перечень компонентов или модель машины — мы ответим конфигурацией и коммерческим предложением. Цены рассчитываются под проект.