
Máquina de inserción radial S3000 para ensamblaje THT en fábricas EMS inteligentes
Componentes radiales insertados hasta 20.000 por hora sin construir una línea alrededor de ellos
Máquina de inserción radial S3000 para ensamblaje THT de PCB: componentes radiales en cinta insertados hasta 20.000 CPH, ángulo de inserción 0-360 grados, 10 estaciones de alimentación y corrección de taladro por visión artificial.
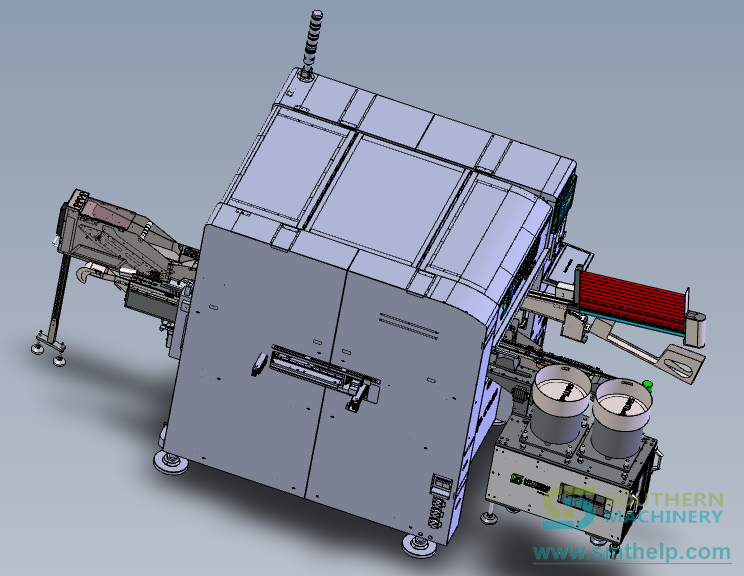
La S3000 es una insertadora de componentes radiales en cinta diseñada para fábricas EMS inteligentes. Diez estaciones de alimentación de serie, catorce si la mezcla de productos lo exige. Inserción en cualquier ángulo de 0 a 360 grados en pasos de un grado, corrección de taladro por visión artificial y una lista de piezas de desgaste con referencias cruzadas a Universal. Tableros de 50 x 50 mm a 400 x 300 mm, con espesores de 0,79 mm a 2,36 mm.
- 20,000
- CPH de velocidad máxima, hoja de especificaciones
- 0-360°
- Ángulo de inserción, pasos de 1°
- 10
- Estaciones de alimentación, 14 opcionales
- 0.7 mm
- Diámetro máximo del terminal del componente
Características principales
La mitad del capital, según la propia hoja del proveedor
La hoja de especificaciones de Southern Machinery afirma que la máquina requiere solo el 50% de la inversión frente a los competidores. Tómelo como una afirmación del proveedor y contrástela con los dos presupuestos que tenga delante, pero es la razón por la que esta máquina existe en la gama.
Retorno dentro de un ejercicio presupuestario
La misma hoja afirma un retorno rápido inferior a un año. La calculadora que aparece más abajo está construida deliberadamente para que usted pueda comprobar esa afirmación con su propio número de componentes, volumen de tableros y salario, en lugar de aceptar la nuestra.
Piezas de desgaste con referencias cruzadas a Universal
El folleto afirma una compatibilidad del 100% con las piezas de desgaste y repuestos de máquinas Universal. En una máquina que trabaja todos los días, el catálogo de repuestos es un coste a largo plazo mayor que el pedido de compra, y es la partida que los compradores olvidan comparar.
Coste de uso mensual inferior a 100 USD
Un coste de uso mensual declarado por debajo de 100 USD es lo que decide si una segunda máquina es asequible. También es la cifra que hace económicamente viable el trabajo de volumen pequeño y medio, que es donde se toman realmente la mayoría de las decisiones de inserción radial.
Ocho ejes servo sobre control de bus
El manual de usuario describe ocho conjuntos servo gobernados por control de bus con encoders absolutos, lo que según el documento elimina un gran número de sensores fotoeléctricos y el cableado asociado. Menos sensores significa menos elementos que fallan y una ruta de localización de averías más corta cuando algo falla.
Diseñada para tableros que cambian cada semana
Las aplicaciones que nombra el manual son placas de fuente de alimentación, placas de control de electrodomésticos, placas de aire acondicionado y placas de control de audio. Producto mixto, recuentos de componentes cambiantes y cambios de modelo frecuentes son el caso normal en las fábricas a las que se dirige esta máquina.
Especificaciones
Datos tal como se publican en los documentos de Southern Machinery. Cuando dos fuentes difieren, se muestran ambos valores con su fuente.
| Modelo | S3000 Radial Inserter · Verified material Specification sheet 2024 |
|---|---|
| Velocidad máxima | 20,000 CPH (spec) / 10,000 CPH (actual) · To be confirmed Specification sheet 2024 |
| Tasa de defectos de inserción | Less than 500 PPM · Verified material User manual v1.1 |
| Dirección de inserción | 0-360 degrees, 1-degree increments · Verified material User manual v1.1 |
| Paso de terminal del componente | 2.5 / 3.5 / 5.0 / 7.5 / 10.0 mm · To be confirmed User manual v1.1 |
| Tamaño de tablero admisible | 50 x 50 mm to 400 x 300 mm · Verified material User manual v1.1 |
| Espesor del tablero | 0.79-2.36 mm · Verified material User manual v1.1 |
| Límites de tamaño del componente | Max height 20 mm; max body diameter 13 mm; max lead diameter 0.7 mm · Verified material User manual v1.1 |
| Tipos de componente admitidos | Capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders, fuses · Verified material User manual v1.1 |
| Longitud de corte del terminal | 1.5 ± 0.3 mm (short blade) / 2.0 ± 0.3 mm (long blade) · Verified material User manual v1.1 |
| Ángulo de doblado del terminal | 10-15 degrees (adjustable) · Verified material User manual v1.1 |
| Estaciones de alimentación | 10 stations (recommended), 14 optional · Verified material User manual v1.1 |
| Dimensiones de la máquina | 1700 (L) x 1500 (W) x 1600 (H) mm · Verified material User manual v1.1 |
| Dimensiones del bastidor de alimentación | 1600 x 500 x 900 mm · Verified material User manual v1.1 |
| Peso de la máquina | 800 kg (10 stations) / 880 kg · To be confirmed User manual v1.1 |
| Alimentación eléctrica | 220 V AC single-phase 50/60 Hz, 2.0 kVA · To be confirmed User manual v1.1 |
| Consumo eléctrico | 1.6 kW · Verified material User manual v1.1 |
| Presión de aire | 0.6-0.8 MPa · Verified material User manual v1.1 |
| Consumo de aire | 0.2 m³/min · Verified material User manual v1.1 |
| Temperatura ambiente | 5-25°C · Verified material User manual v1.1 |
| Ruido | 80 dB · Verified material User manual v1.1 |
| Corrección de posición del taladro | Machine vision, multi-point mark visual correction · Verified material User manual v1.1 |
| Sistema de accionamiento | AC servo, AC motor; 8 servo sets, bus control · Verified material User manual v1.1 |
| Entrada de datos | USB interface, Excel document format · Verified material User manual v1.1 |
| Sistema de control | Bus control technology, industrial PC · Verified material User manual v1.1 |
| Densidad de componentes | 1 mm between bodies; SMD-to-hole clearance ≥ 3 mm · Verified material User manual v1.1 |
| Transferencia de tableros | Automatic loading and unloading · Verified material User manual v1.1 |
Modelos, comparaciones y puntos abiertos
The published figures do not all match. Here is both sides. (6 filas)
| Item | Specification sheet 2024 | User manual v1.1 | What we do about it |
|---|---|---|---|
| Insertion speed | 20,000 CPH marked as specification, 10,000 CPH marked as actual speed, and 12,000 CPH in the feature section of the same document | 18,000 points per hour theoretical, described as improvable by a software upgrade | Quote the specification figure and the actual-speed figure separately. Ask for a timed demo on your own board before you accept either as your planning rate. |
| Machine weight | 880 kg | 800 kg with 10 stations | Confirm the weight for the exact configuration quoted before you specify floor loading or lifting equipment. |
| Lead span description | 2.5/3.5/5.0/7.5/10.0 mm, Dual, Triple and Quad Span | 2.5/3.5/5.0/7.5/10.0 mm, three combinations | The span values agree. The number of combinations does not. Send us the component list and we will confirm which span set your parts need. |
| Power supply | 220 V, 50 Hz | 220 V AC single-phase 50/60 Hz, 2.0 kVA | The manual is the more complete statement. If your site is 60 Hz, confirm it on the order rather than assuming the sheet covers it. |
| Component type row | The row labelled component types carries the lead span values instead of component types | Lists capacitors, transistors, triodes, LED lamps, tactile switches, resistors, connectors, inductors, potentiometers, fuse holders and fuses | Read the manual row for component types. The specification sheet row is mislabelled in the published file; we have not corrected it here. |
| Speed claim in the feature section | Up to 12,000 components per hour | Not stated | This is a third speed figure inside the same brochure. Treat any speed number as configuration dependent and ask for the basis before you plan capacity on it. |
En detalle
Seis movimientos entre el carrete y el terminal clinchado
La secuencia siguiente sigue la estructura de la máquina descrita en el manual de usuario de la S3000. Nada aquí se deduce de una fotografía.
- La cinta se carga en las estaciones. Los componentes radiales en cinta se cargan en las estaciones de alimentación: diez de serie, catorce cuando la mezcla de productos lo requiere. Hay disponibles tanto un alimentador pequeño como un alimentador grande estándar, configurados según la lista de componentes del cliente.
- El alimentador corta y entrega. El mecanismo de alimentación corta los componentes en cinta uno a uno según el programa de inserción y entrega cada uno a la pinza de la cadena.
- La cadena transporta la pieza. Una cadena lleva el componente desde el alimentador hasta el cabezal de inserción. La tensión se mantiene con tensado fijo más tensado adaptativo por resorte sobre cuatro piñones, lo que el manual vincula directamente con un posicionamiento estable y preciso del componente.
- Se retira la cinta de papel. Una estación de corte de papel despega y corta la cinta de papel de los componentes sobre la cadena, uno a uno. Está accionada por cilindro y se compone de mecanismos de despegue, corte y posicionamiento.
- Transferencia al cabezal de inserción. El brazo de transferencia toma el componente de la pinza de la cadena y lo entrega a la pinza principal del cabezal de inserción. Se acciona por servo mediante husillo a bolas, con su propio mecanismo de empuje y sujeción de material.
- Insertar, cortar y clinchar. El cabezal inserta en cualquier ángulo de 0 a 360 grados en incrementos de un grado. Bajo el tablero, el asiento de corte corta el terminal a 1,5 ± 0,3 mm con la cuchilla corta o a 2,0 ± 0,3 mm con la cuchilla larga, y lo dobla entre 10 y 15 grados para fijar el componente.
Cuatro subconjuntos sostienen todo el proceso
El manual divide la máquina en bastidor, mesa X-Y, mecanismo de transferencia, cabezal de inserción, asiento de corte de terminales, alimentador, estación de corte de papel, mecanismo de cadena y mesa de transferencia. Estos cuatro son los que determinan lo que la máquina puede y no puede hacer.
- Bastidor y disposición de control. Tubo cuadrado soldado, mecanizado por CNC. Los mecanismos X-Y y de base van sobre la mesa, con el travesaño y el cabezal de inserción por encima. El control neumático está abajo a la izquierda del frontal, la caja de control eléctrico extraíble a la derecha, y el transformador de aislamiento y el depósito de aire atrás a la izquierda.
- Mesa X-Y. Lleva el tablero a la posición de inserción según las coordenadas del programa. Aleación de aluminio ligera y de alta resistencia con componentes de movimiento lineal de precisión. El eje Y se acciona por husillo a bolas; el eje X por husillo trapezoidal. La alimentación de la cinta transportadora llega a los carriles mediante sondas de resorte.
- Cabezal de inserción. Un conjunto integrado de husillo a bolas y eje estriado: un motor acciona la tuerca del husillo a bolas para el recorrido vertical del eje H, otro acciona la tuerca del eje estriado para la rotación en cualquier ángulo, y un motor de prensado acciona un eje excéntrico y una biela para la barra de prensado. El manual indica que el husillo usa husillo a bolas más eje estriado en una sola…
- Asiento de corte de terminales. Los cilindros controlan los movimientos de subida, bajada y corte: el cilindro de subida y bajada mueve verticalmente el cilindro de corte y la cuchilla, mientras el cilindro de corte controla el corte de forma independiente. El ajuste de ángulo es por servo y se incluye un bloque de ajuste de concentricidad para mejorar la intercambiabilidad entre asientos.
Las cifras publicadas no coinciden todas. Aquí están ambos lados.
Tres documentos de Southern Machinery describen esta máquina y no coinciden en todas las cifras. Ninguna se promedia y ninguna se elige en silencio. Cada valor se imprime con el documento del que procede, para que usted pueda comprobarlo y confirmar la cifra vigente con nosotros antes de pedir.
Convertir un CPH en tableros por turno
Una velocidad nominal solo es útil cuando se divide por el número de componentes de un tablero. Aquí está esa división, hecha con las cifras publicadas y nada más.
- La cifra que imprime la hoja. 20.000 CPH son 333 componentes por minuto. Con la cifra de velocidad real publicada en el mismo documento, 10.000 CPH, esa misma hora son 167 componentes por minuto. Ambas están en la hoja de especificaciones, a una línea de distancia.
- Divida por el número de componentes. Un tablero con 180 componentes radiales tarda unos 32 segundos con la cifra de especificación y unos 65 segundos con la de velocidad real. Uno con 400 tarda unos 72 y unos 144 segundos. Lo que su planificador necesita es el recuento de componentes, no la cifra de CPH.
- Qué cambia la cifra. El ángulo de inserción, los cambios de paso de terminal, el tamaño del tablero y cuántas estaciones están realmente cargadas modifican el ritmo alcanzable. El manual señala que la velocidad teórica puede elevarse con una actualización del sistema de software, lo que es una afirmación sobre el controlador y no sobre la mecánica.
- Dónde está la ganancia real. La ganancia que aparece más rápido en una revisión de costes normalmente no es el ritmo de inserción. Es la inserción y el conformado manuales que la máquina elimina, y el retrabajo en tableros donde un paso de terminal se conformó con la medida equivocada.
Seis elementos que cambian lo que la máquina puede hacer
Estas son las opciones que los documentos describen con detalle suficiente para presupuestarlas. Cada una se lista con la afirmación que lleva asociada, para que sepa qué parte es especificación y qué parte es marketing.
- Adaptación para doblado a 90 grados, por 10 USD. El folleto valora en 10,00 USD una adaptación del alimentador radial para el doblado de componentes a 90 grados. Para componentes radiales altos que no quedan planos contra el tablero, es la mejora documentada más barata de la gama.
- Depósito de aire integrado. La máquina lleva su propio depósito de aire. El folleto lo presenta como una reducción del tiempo de parada y del esfuerzo de mantenimiento, al hacer que el suministro de aire sea menos sensible a lo que ocurre aguas arriba de la máquina.
- Regulador integrado de 3 kVA. Se integra un regulador de 3 kVA descrito como minimizador del tiempo de parada y reductor de fallos de circuito. En plantas donde se sospecha que la calidad del suministro causa paradas inexplicables, es la primera opción que conviene tomar.
- Caja de control extraíble. La caja de control eléctrico se extrae del bastidor. El PC industrial va sobre su tapa y los accionamientos servo en su interior, lo que convierte el acceso eléctrico rutinario en una tarea de dos minutos en lugar de un desmontaje de panel.
- Visión artificial con corrección multipunto de marcas. La corrección de la posición del taladro usa un sistema de visión artificial con corrección visual multipunto de marcas. El manual de software también documenta el control de exposición de la cámara cuando el brillo del taladro dificulta la medición de un tablero.
- Dibujos 3D y animaciones para formación. El material de formación se entrega como dibujos y animaciones 3D, lo que el folleto presenta como una forma de comprender mejor el principio de funcionamiento. Importa sobre todo en fábricas donde los operarios rotan entre máquinas.
Seis requisitos antes de que llegue la máquina
Proceden de la tabla de parámetros del manual y de sus secciones neumática y de control. Son los puntos que retrasan una instalación cuando se descubren el mismo día en lugar de antes.
- Electricidad. 220 V CA monofásica, 50/60 Hz, 2,0 kVA de carga conectada y 1,6 kW de consumo en marcha. Los accionamientos servo toman 220 V monofásicos y entregan 200 V trifásicos. Los 24 V y 36 V CC los proporciona una fuente conmutada dentro del armario.
- Aire comprimido. De 0,6 a 0,8 MPa con 0,2 metros cúbicos por minuto. El manual es explícito en que el aire debe secarse con un secador y filtrarse antes de llegar a la máquina, y pasar después por un interruptor manual, un regulador de presión, un filtro de aceite y un vaso atomizador camino del depósito.
- Espacio en planta y carga. Unidad principal 1700 x 1500 x 1600 mm, bastidor de alimentación 1600 x 500 x 900 mm, peso 800 kg con diez estaciones u 880 kg según la hoja de especificaciones. Confirme la cifra de su configuración antes de definir la carga del suelo.
- Entorno. Temperatura ambiente de 5 a 25 grados Celsius, en un entorno no húmedo y no corrosivo. El ruido publicado de la máquina es de 80 dB. Ambas son cifras del manual y conviene contrastarlas con su taller real en verano.
- Densidad de componentes y tablero. Los cuerpos de los componentes deben tener 1 mm de separación y la distancia entre componentes de montaje superficial y los taladros a insertar no debe ser inferior a 3 mm. Es una regla de diseño del tablero, no un límite de la máquina, y es la que más a menudo obliga a cambiar la disposición.
- Manejo de tableros. La máquina admite carga y descarga automática de tableros, con mesas de transferencia simétricas en los carriles izquierdo y derecho. Las mesas de transferencia se accionan por cilindro en vertical y no descienden solas poco después de cortar el aire.
Qué ocurre después de la semana de instalación
La página de servicio del folleto y el plan de mantenimiento del manual describen dos mitades del mismo compromiso. Ambas se exponen aquí como afirmaciones, con la fuente indicada.
- Soporte mundial 24/7. La hoja de especificaciones indica soporte mundial 24/7. Para una máquina de un solo turno importa menos; para una máquina que trabaja de forma continua es el punto que decide si la máquina es un cuello de botella o un retraso.
- Instalación y formación gratuitas. La instalación y la formación se declaran gratuitas. El material de formación incluye los dibujos y animaciones 3D mencionados, lo que acorta el camino para operarios que rotan entre máquinas.
- Plazo de repuestos de un día. Se declara un plazo de un día para los repuestos. Léalo junto con la afirmación de referencias cruzadas a Universal: la entrega rápida importa menos si además la pieza es fácil de conseguir en otro sitio.
- Solución personalizada en un mes. Se declara un plazo de un mes para una solución personalizada. La inserción radial es un negocio específico de cada componente, así que la pregunta que hay que hacer es qué partes de la personalización son mecánicas y cuáles son de programación.
- Un plan de mantenimiento, no solo una lista de piezas. El manual documenta mantenimiento diario, semanal, mensual y anual. También existe una rutina publicada de mantenimiento de máquina radial en el catálogo de vídeos, algo poco habitual y útil para planificar ventanas de parada.
- Programación, corrección y localización de averías en una sola interfaz. El manual describe un control digital que hace la programación, la autocorrección, el ajuste y la localización de averías más rápidos e intuitivos. El manual de software documenta cada página, incluida una rutina de prueba de alimentadores y movimiento relativo por eje para localizar fallos.
Las piezas de desgaste están nombradas, numeradas y agrupadas
El cuarto documento detrás de esta página es la lista de repuestos del bastidor estándar en pasos de 2.5, 5.0, 7.5 y 10.0 mm. No es una lista de precios. Es una lista numerada de lo que se desgasta, a qué conjunto pertenece y cuántas unidades lleva la máquina.
- 56 posiciones numeradas, diez grupos de conjuntos. La lista va desde la mesa de trabajo hasta los lubricantes, y cada posición indica la cantidad montada en la máquina, no una cantidad de pedido recomendada. Versión 1.1, de noviembre de 2024.
- El cabezal de inserción es el que más carga. 19 de las 56 posiciones están en el cabezal de inserción: mordazas, pisador de material, bielas, resortes y rodamientos NSK. Es el conjunto que más se mueve y el primero que se desgasta.
- El cabezal de corte de patas figura por separado. 9 posiciones cubren la cuchilla de corte, la cuchilla de doblado, el pasador macizo, los resortes y la articulación de ajuste que fijan la longitud final de la pata y el ángulo de doblado.
- Los componentes se nombran por marca, no solo por número de plano. Válvulas y cilindros AirTAC, un relé de 24 V, la batería de respaldo del servo, grasa THK para guías y grasa de litio BKD aparecen con su nombre. Una pieza de desgaste que puede comprar localmente vale más que un número de pieza solo.
- Los números de pieza siguen al conjunto al que pertenecen. Once posiciones llevan un número PIS-3000-, agrupado por el código de conjunto: 02 para la mesa de trabajo, 04 para el cabezal de inserción, 06 para el alimentador, 11 para la estación de corte de papel. El número dice dónde vive la pieza.
- Los consumibles se tratan con la misma disciplina. Los lubricantes y aceites figuran con la misma agrupación, cantidad y marca que las piezas mecánicas. Eso importa porque la afirmación publicada sobre el coste mensual de funcionamiento se apoya exactamente en estos artículos.
Vídeos
Vídeos del canal de YouTube de Southern Machinery. No se carga nada de YouTube hasta que pulse reproducir.
Catálogos y documentos
- PDFS3000 radial insertion machine, specification sheet 2024The published parameter table and feature pages, including the two speed figures this page discloses.
- PDFRadial feeder operation manualOperation and maintenance of the radial taped feeder that feeds the insertion stations.
- PDFRadial feeder user manualThe feeder as supplied, including setup and adjustment.
- 3DS3000 radial plus S7900 odd-form line, interactive 3DAn interactive view of the radial inserter working with an odd-form inserter and board loading.
- PDFRadial insertion head assembly, 3D drawingThe insertion head as a drawing, for layout and training use.
- PDFX-Y table with radial feeder, 3D drawingThe positioning table with its feeder, for floor layout planning.
- 3DRadial cutter and clinch head, interactive 3DThe cutting and clinching assembly that sets the finished lead length and bend.
- XLSXTHT insertion ROI calculator, spreadsheetThe same payback arithmetic as the calculator above, in a spreadsheet you can keep.
- LINKfile.autoinsertion.comMachine catalogue
Notas de ingeniería
ARTICLE 01Your radial line is not slow at insertion, it is slow at the bench feeding it
The station that sets your line rate is usually the one that has never appeared on a line layout. Ask a production manager for the cycle time of a through-hole line and you will get a competent answer about insertion, wave soldering and test. Ask for the time it takes to hand-form and hand-load the radial parts that…
ARTICLE 02The five numbers that decide whether a radial inserter pays for itself
Four of them are not the machine price, and one of them is a number you have probably never measured. Most radial insertion business cases are built on the machine price and the headcount it removes. That is two numbers, and neither of them is the one that decides the outcome. Here are the five that do, in the order…
ARTICLE 03Lead span, board thickness and hole tolerance: what to check before you specify
Three checks that decide whether a component can be inserted at all, before any question of speed arises. There is a category of radial insertion enquiry that ends the same way every time. The component list arrives, the machine looks suitable, and then somebody discovers that the parts cannot be inserted at all -…
ARTICLE 04What ten feeder stations actually buy you on a mixed-product line
Station count is a changeover decision dressed up as a capacity decision. Feeder station count is usually presented as a capacity decision. It is not. It is a changeover decision, and confusing the two is how factories end up with a machine that is fast enough on paper and too slow in practice. Start with what a…
ARTICLE 05Reading a radial insertion specification sheet without being misled
Specification, actual speed and feature-section speed are three different numbers, and a well-built sheet prints all three. An insertion machine specification sheet contains at least three different kinds of speed number, and they are not interchangeable. Knowing which is which is the difference between a capacity…
ARTICLE 06When a ten-dollar retrofit beats a fifty-thousand-dollar machine
The cheapest documented upgrade in the range solves a problem people usually try to buy their way out of. Some radial insertion problems are solved by a machine. Some are solved by a part that costs ten dollars, and the second category is larger than most people expect. The specific case is tall radial components. A…
Preguntas frecuentes
¿Con qué velocidad de inserción debo planificar?
Planifique con dos cifras, no con una. La hoja de especificaciones imprime 20.000 CPH como cifra de especificación y 10.000 CPH como velocidad real, y el manual de usuario da 18.000 puntos por hora como teóricos y mejorables por actualización de software. Una tercera cifra, 12.000 CPH, aparece en la sección de características del mismo folleto. Pida una demostración cronometrada con su propio tablero y use esa como ritmo de planificación.
¿Qué componentes puede insertar realmente la máquina?
Componentes radiales en cinta de hasta 20 mm de altura, 13 mm de diámetro de cuerpo y 0,7 mm de diámetro de terminal. El manual nombra condensadores, transistores, triodos, lámparas LED, interruptores táctiles, resistencias, conectores, inductores, potenciómetros, portafusibles y fusibles. Los valores de paso de terminal son 2,5, 3,5, 5,0, 7,5 y 10,0 mm.
¿Cuántas estaciones de alimentación necesito?
Diez estaciones es el número recomendado y la configuración estándar; catorce están disponibles como opción. El número correcto lo fija cuántas piezas radiales distintas aparecen en su mezcla de productos, no la velocidad a la que quiere correr, porque lo que se compra con estaciones adicionales es tiempo de cambio de modelo.
¿Funcionará con corriente de 60 Hz?
El manual de usuario indica 220 V CA monofásica 50/60 Hz a 2,0 kVA, mientras la hoja de especificaciones solo imprime 220 V, 50 Hz. El manual es la afirmación más completa, pero si su planta es de 60 Hz confírmelo explícitamente en el pedido en lugar de fiarse de la hoja.
¿Puede trabajar en línea con otros equipos?
Sí. La máquina admite carga y descarga automática de tableros y tiene mesas de transferencia simétricas en ambos carriles. Un recurso 3D interactivo de nuestra biblioteca muestra la insertadora radial funcionando con una insertadora odd-form y carga de tableros en una sola línea.
¿Cómo se sujeta y se corrige el tablero?
La corrección de la posición del taladro usa un sistema de visión artificial con corrección visual multipunto de marcas. El posicionamiento del tablero usa un carril central sobre el mecanismo Y, y la alimentación del transportador llega a los carriles mediante sondas de resorte. El manual de software documenta el control de exposición de la cámara cuando el brillo del taladro dificulta la medición.
¿Cuánto cuesta mantenerla en marcha?
La hoja de especificaciones declara un coste de uso mensual inferior a 100 USD y una compatibilidad del 100% con las piezas de desgaste de máquinas Universal. Lo imprimimos como afirmación del proveedor. La cifra que debe verificar con nosotros es la lista de piezas de desgaste para su mezcla concreta de componentes, porque es lo que realmente determina la cifra mensual.
¿Se conecta a nuestro MES?
El manual de software documenta una sección MES y declara que el equipo es compatible con un sistema MES y puede gestionar tareas de producción. Las estadísticas de producción se escriben en una carpeta de registro y también pueden verse y borrarse en la máquina. Si su integración MES concreta es una tarea de configuración o de desarrollo es una pregunta para nosotros con su sistema nombrado.
Productos relacionados

Línea THT de inserción automática y soldadura por ola para cargadores
Línea THT llave en mano para PCB de cargadores y adaptadores: cargador de PCB, insertadora radial S3010A, insertadoras S7020 de terminales y componentes irregulares, celda de cuatro cabezales con alimentadores vibratorios y a granel, soldadura por ola S-WS350 y salida. Línea 3D interactiva, especificaciones con fuentes, videos, catálogos y hoja de retorno de inversión.

Máquina de inserción axial S4000 para ensamblaje THT en fábricas EMS inteligentes
Insertadora axial S4000: 20.000 CPH de velocidad máxima publicada, 5-60 estaciones de alimentador modulares, inserción en cualquier ángulo sobre mesa giratoria servo, doble alimentador de puentes, placa de 0,79-2,36 mm y de 50 x 50 a 400 x 300 mm. Servo, EtherCAT, lista para MES.
Máquina de inserción OddForm S7900 para el ensamblaje THT de PCB en fábricas EMS inteligentes
Máquina de inserción odd-form S7900: 2, 4 o 6 cabezales servo, 0.6-0.8 s por componente, placa de 0.6-2.0 mm, inserción de 0-360 grados, cuatro patrones de doblado de patillas y alimentadores de bowl, cinta, tubo y bandeja en una sola plataforma. Incluye el reparto de una lista THT de 36 líneas y una tabla de discrepancias de tres documentos.

S-300B Máquina de conformado y encintado radial
La S-300B conforma el paso de patillas, comprueba polaridad y valor y encinta 180 más menos 20 componentes por minuto, en caja o en bobina.
Algunos detalles técnicos de esta página (tablas, títulos de documentos) se muestran en inglés, tal como se publicaron.
Solicitar cotización de Máquina de inserción radial S3000 para ensamblaje THT en fábricas EMS inteligentes
Envíe su placa, lista de componentes o modelo de máquina y le responderemos con una configuración y una cotización. Los precios se cotizan por proyecto.