
SBF1001 Vibratory Bowl Feeder
As peças a granel chegam em um caixote. Elas deveriam chegar ao bico classificadas, orientadas e no tempo certo.
O alimentador vibratório de tigela SBF1001 automatiza o fornecimento de componentes a granel para montadoras SMT, inseridoras de formato especial e células robóticas: peças de 3 x 3 mm a 50 x 50 mm, 10 g a 300 g, chassi de duas tigelas de 1120 x 460 x 910 mm, 220 V, ar de 0.4-0.6 MPa, 0.8 s por alimentação, precisão de alimentação de +/-0.5 mm, posicionamento por fibra óptica, classificação de polaridade e corte de terminais opcionais, teste de alimentação contínua de 2 horas e teste de envelhecimento de 48 horas. Especificações publicadas, lista de verificação de comissionamento,…
O alimentador de tigela SBF1001 é uma plataforma de fornecimento de componentes a granel. Ele recebe componentes eletrônicos soltos, ferragens, peças plásticas e conectores de 3 x 3 mm até 50 x 50 mm, pesando 10 g a 300 g, eleva-os em uma pista vibratória, faz a triagem de direção e polaridade onde o material permite, transporta-os por vibração direta e sopro de ar e os apresenta em um ponto de coleta com precisão de +/-0.5 mm. Uma alimentação leva 0.8 s. Uma tigela atende um material; duas tigelas em um chassi atendem dois. Opera em 220 V, exige ar de fábrica a 0.4-0.6 MPa e se comunica com…
Principais características
Granel é a embalagem para a qual ninguém planejou
Bobinas e tubos têm uma interface padrão. Um saco de conectores, um caixote de lentes LED, uma bandeja de terminais e uma caixa de ferragens não têm. Então eles ganham uma bancada, um par de mãos e uma colher de plástico. Essa bancada não escala com a sua montadora - ela escala com o seu quadro de pessoal, e é o primeiro lugar onde erros de orientação aparecem quando o turno cansa.
Orientação é todo o problema, não o transporte
Mover uma peça é fácil. Apresentá-la sempre da mesma forma a cada ciclo é a parte difícil. Um alimentador de tigela funciona porque a pista da tigela é um filtro mecânico: só as peças que viajam na atitude correta permanecem na pista. Todo o resto volta para a tigela e tenta de novo. Essa única ideia é o que transforma um caixote desordenado em um fluxo que o bico consegue coletar.
Um alimentador por material é uma característica, não uma limitação
A pista de uma tigela é usinada para um componente. É por isso que um alimentador de tigela é tão repetível - e por isso ele não aceita uma peça arbitrária. Especifique-o com honestidade e ele roda por anos. Trate-o como uma máquina universal e ele falhará no segundo material. O SBF1001, portanto, vem como chassi de tigela única ou de duas tigelas, frontal e traseira: dois materiais, uma pegada,…
Especificações
Dados conforme publicados nos documentos da Southern Machinery. Quando duas fontes divergem, os dois valores são mostrados com a respectiva fonte.
| Modelo | SBF1001 bowl feeder |
|---|---|
| Função | Automated bulk component feeding for SMT/THT machines and non-standard equipment; sorts, screens direction and polarity, cuts and shapes, and enables robotic integration |
| Dimensões gerais (C x L x A) | 1120 x 460 x 910 mm (front and rear bowls); 760 x 460 x 910 mm (single bowl) |
| Peso | Double bowls 190 kg; single bowl 150 kg |
| Tipos de material | Electronic components, hardware parts, plastic parts, connectors |
| Tamanho do material | 3 x 3 mm up to 50 x 50 mm |
| Peso do material | 10 g to 300 g per piece |
| Método de alimentação | Bulk feeding and vibratory bowl feeding |
| Superfície da tigela de alimentação | Single bowl feeding, or front and rear bowl feeding |
| Transporte do material | Direct vibration plus air blowing |
| Posicionamento do material | Optical fibre sensing |
| Método de fixação | Positioning key plus clamping block; other fixing structures supported |
| Classificação de polaridade | Option - selected according to the material |
| Corte de terminais | Option - selected according to the material |
| Tensão de operação | 220 V |
| Corrente média / de pico | 3 A / 5 A |
| Pressão de ar de trabalho | 0.4 - 0.6 MPa |
| Método de operação | Button operation on the feeder panel |
| Conexão com o computador superior | 8-core, 16 mm diameter aviation plug |
| Método de comunicação | IO communication with the host, or self-controlled operation without communication |
| Controle de software | Developed based on PLC |
| Método de acionamento | Coil driving |
| Velocidade de alimentação | 0.8 s |
| Marchas de velocidade | Voltage and frequency adjustment |
| Precisão de alimentação | +/-0.5 mm |
| Teste de alimentação | 2 hours of continuous feeding without abnormality |
| Teste de envelhecimento | 48 hours of continuous operation without abnormality |
Modelos, comparações e pontos em aberto
What the SBF1001 will feed, and what it will not (8 linhas)
| Fit question | Published answer | Status | What to send us |
|---|---|---|---|
| Which materials can it feed? | Electronic components, hardware parts, plastic parts and connectors, from 3 x 3 mm up to 50 x 50 mm and 10 g to 300 g per piece. | Verified | A sample of each part and its three dimensions |
| Will it sort orientation and polarity? | Direction and polarity screening is documented as an optional function selected according to the material. It is a track feature, so it is decided with the component in hand. | Option | A photo of the part, or the part itself, showing every face |
| Can it cut the leads? | Lead cutting is a second documented option, also selected according to the material. Parts without leads do not need it and are not specified with it. | Option | The lead length needed and the lead diameter |
| How fast is it, and what degree of precision? | A feed takes 0.8 s and the feeding precision is +/-0.5 mm. Speed gears are set by voltage and frequency adjustment rather than by discrete steps. | Verified | The takt your head needs and the number of parts per board |
| How does it connect to my machine? | Through an 8-core, 16 mm aviation plug using IO communication - or standalone with no communication at all. Air at 0.4-0.6 MPa is required in both cases. | Verified | Your machine model, and whether the bank supplies 220 V and air |
| How much room does it take? | 1120 x 460 x 910 mm and 190 kg for the two-bowl frame; 760 x 460 x 910 mm and 150 kg for the single bowl. The four-rail LED variant is documented with a rail intrusion into the machine of only 231 mm. | Verified | A floor plan or a photo of the space beside your mounter |
| What if my part is outside the window? | The bowl platform is customised for other geometries and other track forms, and Southern Machinery documents a 1-month customised solution commitment for these builds. A customised bowl feeder is a documented product, not a special favour. | Verified | The part, the target rate and the machine - we will quote the variant |
| Is one feeder per material really necessary? | Yes, and it is the reason the feeder is reliable. The track is machined for one component geometry. One bowl serves one material; the two-bowl frame serves two materials from one station. Dedicated track parts - rail, setter and separator - are made for your connector, and are replaced if the target component changes. | Verified | Every part number you want fed, so we can size the frame |
Documented commissioning and running checks (6 linhas)
| Check | Published criterion | Source | Why it matters |
|---|---|---|---|
| Feeding test | 2 hours of continuous feeding without abnormality | SBF1001 sheet | Proves the track sorts and releases parts for a full shift segment, not just at start-up |
| Ageing test | 48 hours of continuous operation without abnormality | SBF1001 sheet | Covers the coil drive and the control electronics over a full week of production |
| Feeding precision | +/-0.5 mm | SBF1001 sheet | Sets the tolerance the nozzle can rely on at the pick point |
| Feeding speed | 0.8 s per feed | SBF1001 sheet | The floor for takt planning - the head, not the feeder, sets the real cycle |
| Daily inspection | Inspect, clean and lubricate the bowl feeder regularly, per the daily inspection section | MBF-L manual | A bowl feeder is a precision instrument; track cleanliness is what keeps the sorting stable |
| Pick-up position | Re-check component alignment at the pick-up section and the rail after any movement or impact | MBF-L manual | Moving a loaded feeder can tilt the part at the pick point and cause pick-up errors |
Em detalhe
Uma tigela, uma pista e um fluxo de ar
O SBF1001 é deliberadamente simples por fora e precisamente arranjado por dentro. O material solto é carregado na tigela. A vibração acionada por bobinas o eleva por uma pista helicoidal, onde a geometria da pista o classifica em uma única atitude e rejeita tudo o que não se encaixa. Uma pista vibratória separada leva as peças alinhadas para fora da tigela, o sopro de ar as acelera e limpa a pista, uma fibra óptica confirma que uma peça chegou, e o componente se apresenta no ponto de coleta. A…
- Carregar o material a granel. Despeje os componentes soltos, ferragens, peças plásticas ou conectores na tigela. Não há fita, nem bobina, nem tubo para enfiar - esse é o ponto de um alimentador de tigela. Em um alimentador de tigela estilo JUKI, a tigela pode ser reabastecida enquanto a montadora continua rodando.
- Vibrar, elevar e classificar. O acionamento por bobinas eleva o material pela pista helicoidal. A pista é usinada de modo que apenas as peças corretamente orientadas sobrevivem à subida; qualquer peça de cabeça para baixo, de lado ou dobrada volta para a tigela e recircula. A velocidade é definida por ajuste de tensão e frequência, não por tentativa e erro.
- Triar direção e polaridade. Onde o material tem uma direção definível - um encaixe de conector, uma lente LED com eixo, um capacitor polarizado - a classificação e a triagem de polaridade podem ser incluídas como opção. Ela é selecionada por material, porque é uma característica da pista, e não um ajuste de software.
- Cortar o terminal se a peça exigir. O corte de terminais é uma segunda opção documentada, também escolhida conforme o material. Peças a granel com terminais muitas vezes precisam ter o terminal cortado em um comprimento fixo antes que o bico possa pegá-las de forma limpa. Onde a peça não tem terminais, essa opção simplesmente não é especificada.
- Transportar na pista por vibração e ar. As peças alinhadas saem da tigela para uma pista vibratória. A vibração direta as leva adiante e o sopro de ar as acelera e mantém a pista livre de resíduos e poeira. A pista é a interface com a máquina - na versão LED de quatro pistas, todo o conjunto de pistas que entra na montadora tem apenas 231 mm de largura.
- Detectar, posicionar, apresentar. O sensoriamento por fibra óptica confirma que uma peça está no ponto de coleta e mantém a precisão de alimentação em +/-0.5 mm. A peça é então apresentada ao bico, à garra ou ao braço robótico. Se a peça não estiver lá, o alimentador sabe - ele não sopra ar e deixa o cabeçote coletar o vazio.
O que o SBF1001 alimenta, e o que ele não alimenta
Um alimentador de tigela é um contrato mecânico. Estes são os limites publicados. Se a sua peça estiver fora deles, diga isso cedo - a mesma plataforma de tigela é personalizada para outras geometrias e outras formas de pista, e preferimos cotar a variante a vender o modelo base errado.
Como a plataforma base é configurada para a sua linha
O SBF1001 é uma plataforma, não um número de catálogo. A lista abaixo separa o que é genuinamente configurável do que é fixo, para que você possa especificá-lo uma vez e corretamente.
- Tigela única ou duas tigelas. Uma tigela para um material, ou um chassi frontal e traseiro carregando duas tigelas independentes e duas pistas. A versão de duas tigelas dobra os materiais a partir de uma estação sem dobrar o espaço no piso.
- Triagem de direção e polaridade. Características de pista que rejeitam peças com orientação incorreta e verificam a polaridade onde o material tem uma. Selecionada por material no pedido, porque é usinada na pista.
- Corte de terminais no alimentador. Corta os terminais no comprimento antes que a peça chegue ao ponto de coleta, para que o bico pegue um componente preparado em vez de um bruto. Também selecionado por material.
- Tigelas multi-pista e multicanal. Para programas de alta variedade, uma tigela multicanal documentada está disponível. O alimentador vibratório de tigela BF200L é uma placa de camada dupla de desenho enxuto com quatro pistas que fornece quatro tipos de material ao mesmo tempo, a 220 V, com circuito de controle programável. O BF220L é o modelo companheiro.
- Autônomo ou comandado pelo hospedeiro. Opere pelos seus próprios botões, ou deixe a máquina hospedeira comandá-lo por IO através do conector de aviação de 8 vias. Os dois modos saem na mesma unidade; o modo é um ajuste, não um alimentador diferente.
- Geometria e pista personalizadas. Para peças fora da janela publicada, ou para uma geometria de conector que precisa de pista, ajustador e separador dedicados, a plataforma de tigela é personalizada. A Southern Machinery documenta um compromisso de solução personalizada de 1 mês para essas montagens.
O comissionamento é um trabalho de um turno
Não há licença de software, nem compressor externo além da linha de ar da fábrica, nem bancada de calibração. Seis passos levam o alimentador da caixa à produção de peças, e a lista de ajustes é pequena o suficiente para ser escrita do lado de dentro da porta de um armário.
- Desembalar e inspecionar. Confira a tigela, a pista, o cabo de alimentação, a linha de ar e o hardware de montagem contra a lista de embalagem. Confirme que a tigela não se deformou no transporte - uma tigela é um mecanismo afinado, e um amassado altera a forma como ela classifica.
- Montar na chaveta de posicionamento. Assente o alimentador na sua chaveta de posicionamento e fixe-o com o bloco de fixação. Outras estruturas de fixação são suportadas, mas a montagem por chaveta e bloco é uma referência mecânica: ela permite remover, trocar e reassentar um alimentador em esquadro sem ter de redefinir a altura da pista.
- Energia e ar. Conecte a alimentação de 220 V e traga a linha de ar a 0.4-0.6 MPa. A corrente média é de 3 A, com pico de 5 A. Se o hospedeiro se comunica com o alimentador, conecte o conector de aviação de 8 vias e 16 mm. Nunca provoque curto-circuito na alimentação - isso danifica a placa de controle.
- Carregar o material e definir a taxa. Despeje o material a granel na tigela e defina a marcha de velocidade por ajuste de tensão e frequência. Comece devagar. Uma tigela sobreexcitada joga as peças para fora da pista em vez de classificá-las, o que parece um defeito de ferramental e é, na verdade, um ajuste de taxa.
- Confirmar a pista e o ponto de coleta. Rode a tigela vazia de tudo, exceto a peça-alvo, e observe a pista: só peças corretamente orientadas devem chegar à pista de saída. Depois confirme que a fibra óptica dispara no ponto de coleta e que a peça se apresenta em esquadro em relação ao bico antes de o cabeçote receber permissão para coletar.
- Validar antes de rodar a produção. Execute a validação documentada: um teste de alimentação contínua e uma rodagem de envelhecimento energizada. Depois limpe a pista e o cabeçote de fibra, trave os ajustes e registre-os por código de peça, para que a próxima troca seja uma consulta em vez de um novo ajuste.
- Verificações documentadas de comissionamento e operação. A ficha técnica do SBF1001 publica os testes de aceitação pelos quais o alimentador é liberado, e o manual do alimentador de tigela MBF-L documenta as verificações de operação que um alimentador de tigela precisa. Juntos, eles formam uma lista de verificação de comissionamento que você pode cobrar de nós. Os valores abaixo são os publicados - eles são os critérios de liberação, não uma promessa…
O que acontece depois que o alimentador chega
Um alimentador de tigela é julgado no terceiro ano, não na nota de entrega. Estes são os compromissos de serviço publicados.
Vídeos
Vídeos do canal da Southern Machinery no YouTube. Nada é carregado do YouTube até você clicar em reproduzir.
Catálogos e documentos
- 3DSearch the full video board - 1,248 machine working videos across 14 categories
- 3DSMT odd-form bowl feeder - interactive 3DInteractive 3D previews
- 3D2-in-1 vibration bowl feeder - interactive 3DInteractive 3D previews
- 3DTwo bowl feeders in one odd-form solutionInteractive 3D previews
- 3DFour bowl feeders in one odd-form solutionInteractive 3D previews
- 3DOdd-form insertion with three bowl feedersInteractive 3D previews
- 3DTerminal, PIN and eyelet inserter with bowl feedingInteractive 3D previews
- HTMLS-MVF01 belt bulk feeder - landing pageLanding pages and guides
- HTMLBulk terminal feeder - landing pageLanding pages and guides
- HTMLSMT/THT customized feeder - landing pageLanding pages and guides
- HTMLCustomized feeder design and manufacturingLanding pages and guides
- HTMLSMT feeder and nozzle solutions seriesLanding pages and guides
- HTMLFeeders, nozzles and material supplyLanding pages and guides
- PDFSBF1001 bowl feeder specification sheet - catalogue V03Specifications, boards and tools
- PDFBF200L LED lens vibratory bowl feeder - four-trackSpecifications, boards and tools
- PDFBelt feeder versus bowl feeder - comparisonSpecifications, boards and tools
- HTMLFull machine catalogue boardSpecifications, boards and tools
- XLSXTHT insertion ROI calculatorSpecifications, boards and tools
Notas de engenharia
INSIGHT 01The bench nobody budgeted for
Every mixed-technology line has a table where somebody sorts connectors, lenses or terminals out of a bin by hand. It is usually treated as a staffing issue. It is a material-presentation issue wearing a staffing costume. Walk onto most EMS floors and the SMT side is quiet, fast and measured. Then you reach the…
INSIGHT 02Your odd-form cell is not slow, its material presentation is
When a bulk-fed cell misses its output target, the head gets blamed. Most of the time the head is fine and the material interface in front of it is not. A cell that runs one product all week will look excellent on any benchmark. The same cell running four product families a day can look broken - same head, same…
INSIGHT 03The five-number bulk feeding audit
Before you price a feeder, price the problem. Five measurements taken on your own floor will tell you whether a bowl feeder pays for itself - and whether you should buy one at all. Most feeder decisions are made backwards: a supplier quotes, the plant manager asks for a discount, and somewhere in the middle nobody…
INSIGHT 04Orientation, polarity and rate: the three settings that decide bulk feeding yield
Bulk feeding problems are usually described as quality problems. They are almost always three settings on the feeder that were never specified together. A part that arrives upside down, or reversed, or two at a time, is a symptom. The cause is normally upstream of the nozzle, in three things that nobody wrote down…
INSIGHT 05Stop buying insertion machines. Start buying feeding.
Plants that struggle with through-hole automation usually already own the machine. What they do not own is a reliable way to present the part to it. Ask a plant manager what limits through-hole automation and the answer is usually the inserter. Ask what actually stops the cell and the answer is much more specific:…
INSIGHT 06From two shifts of hand-feeding to one: the arithmetic
Labour reduction is the easiest claim in this industry to make and the easiest to disprove. So here is the arithmetic, laid out so you can attack it with your own numbers. Somebody in the plant says the bulk bench needs two shifts. Somebody else says automation is too expensive. Both statements feel true and neither…
Perguntas frequentes
Quais componentes o alimentador de tigela SBF1001 pode alimentar?
Componentes eletrônicos, ferragens, peças plásticas e conectores, de 3 x 3 mm até 50 x 50 mm e 10 g a 300 g por peça. Se a sua peça é uma peça rígida e solta dentro dessa janela, é muito provável que seja alimentável - envie uma amostra e confirmaremos a pista.
Um alimentador de tigela pode operar dois componentes diferentes?
Não em uma única tigela. A pista de classificação é usinada para a geometria de um componente, e é exatamente por isso que o alimentador é repetível. O que você pode fazer é pedir o chassi frontal e traseiro: duas tigelas independentes, duas pistas, dois materiais, uma estação de 1120 x 460 x 910 mm. Tigelas multicanal também são documentadas para programas de quatro materiais, como lentes LED.
Qual é a velocidade e que takt devo planejar?
Uma alimentação leva 0.8 s, e a precisão de alimentação é de +/-0.5 mm. Na prática, o cabeçote de montagem define o takt - a função do alimentador é nunca deixá-lo sem peça. Planeje o takt a partir do seu cabeçote e da sua placa, e trate a alimentação de 0.8 s como folga.
Ele vai lidar com polaridade e orientação?
A classificação de orientação é intrínseca - é a geometria da pista, e qualquer peça que se apresente na atitude errada volta para a tigela. A triagem de polaridade é uma opção documentada selecionada conforme o material, porque é uma característica da pista e não um ajuste de software. Envie-nos a peça e diremos de qual das duas você precisa.
O que ele precisa da fábrica?
220 V a 3 A médios e 5 A de pico, ar de trabalho a 0.4-0.6 MPa, e uma conexão com a máquina hospedeira por um conector de aviação de 8 vias e 16 mm se você quiser comunicação IO. Não há compressor externo além da linha de ar da fábrica, nem licença de software, nem gabinete controlador separado.
O que acontece quando a tigela fica vazia ou uma peça emperra?
O posicionamento do material é feito por sensoriamento de fibra óptica, então o alimentador sabe se uma peça está realmente no ponto de coleta em vez de contar ciclos. A maioria dos problemas de classificação são problemas de taxa: uma tigela sobreexcitada joga as peças para fora da pista em vez de classificá-las. Reduza primeiro a marcha de velocidade, depois verifique a pista em busca de resíduos e o cabeçote de fibra em busca de poeira.
O que devo manter em estoque?
Mantenha os itens de desgaste que o seu próprio registro indica, e conte com o prazo documentado de 1 dia para peças de reposição em vez de montar um armazém. As peças específicas para você são as peças de pista - pista, ajustador e separador - então guarde um registro dos códigos que fizemos para o seu conector. A peça de reposição mais barata é um ajuste que você consegue encontrar novamente.
Como faço para obter uma cotação?
Envie uma amostra de cada componente, as suas três dimensões e o seu peso em gramas, uma foto de todos os ângulos, o modelo da sua máquina, se você precisa de triagem de polaridade ou corte de terminais, e a sua taxa desejada para info@smthelp.com ou WhatsApp +86 13602562576. Você recebe uma configuração de alimentador, uma lista de opções e uma proposta de kit de peças de reposição - e, se a peça estiver fora da janela publicada, uma variante personalizada em vez de uma recusa.
Produtos relacionados
Seletor de alimentadores e bicos odd-form, catálogo V03
Associe cada componente THT odd-form ao alimentador e ao bico certos: 76 linhas reais de BOM, 10 modelos do catálogo V03 (tubo, bandeja, tigela, esteira, radial, axial, bobina), filtros por passo e tamanho, teste de viabilidade grátis.

Dispositivo de calibração de feeders SMT para FUJI NXT (S-FFCJ10)
Dispositivo de calibração de feeders SMT (S-FFCJ10) da Southern Machinery para feeders FUJI NXT: imagem CCD 50x, micrômetros digitais X-Y, zeragem com padrão mestre, verificação de posição ±0,25 mm, zonas de controle de 8/12/16/24 mm. Especificações, vídeos, documentos e orçamento.
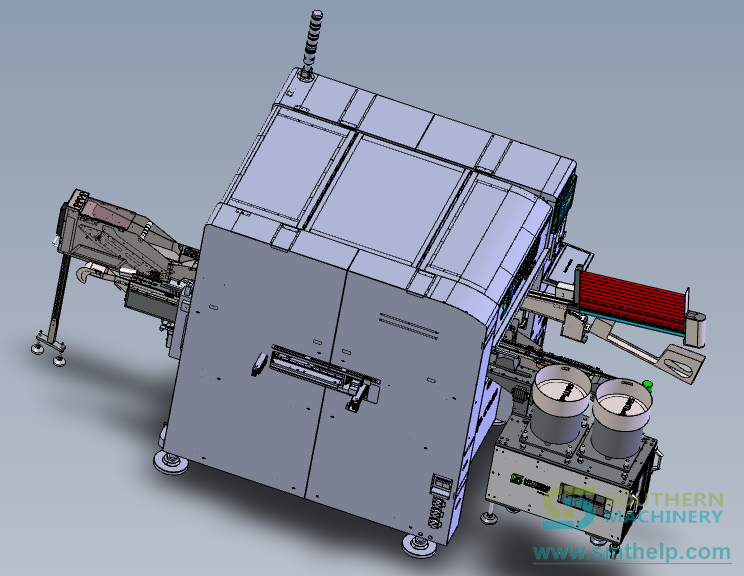
Máquina de Inserção OddForm S7900 para montagem THT de PCB em fábricas EMS inteligentes
Máquina de inserção odd-form S7900: 2, 4 ou 6 cabeçotes servo, 0.6-0.8 s por componente, placa de 0.6-2.0 mm, inserção de 0-360 graus, quatro padrões de dobra de terminais e alimentadores de bowl, fita, tubo e bandeja numa única plataforma. Inclui a divisão de uma lista THT de 36 linhas e uma tabela de divergências de três documentos.

Máquina de inserção axial S4000 para montagem THT em fábricas EMS inteligentes
Inseridora axial S4000: 20.000 CPH de velocidade máxima publicada, 5-60 estações de alimentador modulares, inserção em qualquer ângulo em mesa giratória servo, alimentador duplo de jumpers, placa de 0,79-2,36 mm e de 50 x 50 a 400 x 300 mm. Servo, EtherCAT, pronta para MES.

S-300B Máquina de conformação e encintamento radial
A S-300B conforma o passo dos terminais, verifica polaridade e valor e encinta 180 ± 20 componentes por minuto, em caixa ou em bobina.
Alguns detalhes técnicos desta página (tabelas, títulos de documentos) aparecem em inglês, como foram publicados.
Solicitar cotação de SBF1001 Vibratory Bowl Feeder
Envie sua placa, lista de componentes ou modelo de máquina e responderemos com uma configuração e uma cotação. Os preços são cotados por projeto.