
SBF1001 Vibratory Bowl Feeder
Les pièces en vrac arrivent dans un bac. Elles doivent parvenir à la buse triées, orientées et à l'heure.
Le distributeur vibrant à bol SBF1001 automatise l'alimentation en vrac des composants pour les machines de pose SMT, les inséreuses odd-form et les cellules robotisées : pièces de 3 x 3 mm à 50 x 50 mm, 10 g à 300 g, bâti à deux bols de 1120 x 460 x 910 mm, 220 V, air à 0.4 - 0.6 MPa, 0.8 s par cycle d'alimentation, précision d'alimentation de +/-0.5 mm, positionnement par fibre optique, tri de polarité et coupe de pattes en option, test d'alimentation continue de 2 heures et test de vieillissement de 48 heures. Spécifications publiées, liste de mise en service, calculateur de retour sur…
Le distributeur à bol SBF1001 est une plateforme d'alimentation en vrac de composants. Il prend des composants électroniques en vrac, de la quincaillerie, des pièces plastiques et des connecteurs de 3 x 3 mm à 50 x 50 mm, pesant 10 g à 300 g, les fait monter sur une piste vibrante, les filtre en direction et en polarité lorsque le matériau le permet, les transporte par vibration directe et soufflage d'air, et les présente en un point de préhension avec une précision de +/-0.5 mm. Un cycle d'alimentation dure 0.8 s. Un bol dessert un matériau ; deux bols dans un même bâti en desservent deux.…
Points clés
Le vrac, un conditionnement que personne n'avait prévu
Les bobines et les tubes ont une interface standard. Un sachet de connecteurs, un bac de lentilles LED, un plateau de cosses et une boîte de quincaillerie n'en ont pas. On leur affecte donc un établi, une paire de mains et une pelle en plastique. Cet établi ne suit pas la cadence de votre machine de pose - il suit vos effectifs, et c'est le premier endroit où apparaissent les erreurs…
L'orientation est tout le problème, pas le transport
Déplacer une pièce est facile. La présenter de la même façon à chaque cycle, voilà la difficulté. Un distributeur à bol fonctionne parce que la piste du bol est un filtre mécanique : seules les pièces qui circulent dans la bonne attitude restent sur la piste. Toutes les autres retombent dans le bol et recommencent. Cette seule idée transforme un bac désordonné en un flux que la buse peut prélever.
Un distributeur par matériau est une qualité, pas une limite
Une piste de bol est usinée pour un seul composant. C'est pourquoi un distributeur à bol est si répétable - et pourquoi il n'acceptera pas une pièce quelconque. Spécifiez-le honnêtement et il tournera des années. Traitez-le comme une machine universelle et il échouera dès le deuxième matériau. Le SBF1001 existe donc en version à un bol ou en bâti avant-arrière à deux bols : deux matériaux, une…
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Modèle | SBF1001 bowl feeder |
|---|---|
| Fonction | Automated bulk component feeding for SMT/THT machines and non-standard equipment; sorts, screens direction and polarity, cuts and shapes, and enables robotic integration |
| Dimensions hors tout (L x l x H) | 1120 x 460 x 910 mm (front and rear bowls); 760 x 460 x 910 mm (single bowl) |
| Poids | Double bowls 190 kg; single bowl 150 kg |
| Types de matériaux | Electronic components, hardware parts, plastic parts, connectors |
| Taille des matériaux | 3 x 3 mm up to 50 x 50 mm |
| Poids des matériaux | 10 g to 300 g per piece |
| Méthode d'alimentation | Bulk feeding and vibratory bowl feeding |
| Configuration des bols d'alimentation | Single bowl feeding, or front and rear bowl feeding |
| Transport des matériaux | Direct vibration plus air blowing |
| Positionnement des matériaux | Optical fibre sensing |
| Méthode de fixation | Positioning key plus clamping block; other fixing structures supported |
| Tri de polarité | Option - selected according to the material |
| Coupe de pattes | Option - selected according to the material |
| Tension de service | 220 V |
| Courant moyen / crête | 3 A / 5 A |
| Pression d'air de service | 0.4 - 0.6 MPa |
| Mode de commande | Button operation on the feeder panel |
| Liaison avec l'automate hôte | 8-core, 16 mm diameter aviation plug |
| Mode de communication | IO communication with the host, or self-controlled operation without communication |
| Commande logicielle | Developed based on PLC |
| Mode d'entraînement | Coil driving |
| Vitesse d'alimentation | 0.8 s |
| Rapports de vitesse | Voltage and frequency adjustment |
| Précision d'alimentation | +/-0.5 mm |
| Test d'alimentation | 2 hours of continuous feeding without abnormality |
| Test de vieillissement | 48 hours of continuous operation without abnormality |
Modèles, comparaisons et points ouverts
What the SBF1001 will feed, and what it will not (8 lignes)
| Fit question | Published answer | Status | What to send us |
|---|---|---|---|
| Which materials can it feed? | Electronic components, hardware parts, plastic parts and connectors, from 3 x 3 mm up to 50 x 50 mm and 10 g to 300 g per piece. | Verified | A sample of each part and its three dimensions |
| Will it sort orientation and polarity? | Direction and polarity screening is documented as an optional function selected according to the material. It is a track feature, so it is decided with the component in hand. | Option | A photo of the part, or the part itself, showing every face |
| Can it cut the leads? | Lead cutting is a second documented option, also selected according to the material. Parts without leads do not need it and are not specified with it. | Option | The lead length needed and the lead diameter |
| How fast is it, and what degree of precision? | A feed takes 0.8 s and the feeding precision is +/-0.5 mm. Speed gears are set by voltage and frequency adjustment rather than by discrete steps. | Verified | The takt your head needs and the number of parts per board |
| How does it connect to my machine? | Through an 8-core, 16 mm aviation plug using IO communication - or standalone with no communication at all. Air at 0.4-0.6 MPa is required in both cases. | Verified | Your machine model, and whether the bank supplies 220 V and air |
| How much room does it take? | 1120 x 460 x 910 mm and 190 kg for the two-bowl frame; 760 x 460 x 910 mm and 150 kg for the single bowl. The four-rail LED variant is documented with a rail intrusion into the machine of only 231 mm. | Verified | A floor plan or a photo of the space beside your mounter |
| What if my part is outside the window? | The bowl platform is customised for other geometries and other track forms, and Southern Machinery documents a 1-month customised solution commitment for these builds. A customised bowl feeder is a documented product, not a special favour. | Verified | The part, the target rate and the machine - we will quote the variant |
| Is one feeder per material really necessary? | Yes, and it is the reason the feeder is reliable. The track is machined for one component geometry. One bowl serves one material; the two-bowl frame serves two materials from one station. Dedicated track parts - rail, setter and separator - are made for your connector, and are replaced if the target component changes. | Verified | Every part number you want fed, so we can size the frame |
Documented commissioning and running checks (6 lignes)
| Check | Published criterion | Source | Why it matters |
|---|---|---|---|
| Feeding test | 2 hours of continuous feeding without abnormality | SBF1001 sheet | Proves the track sorts and releases parts for a full shift segment, not just at start-up |
| Ageing test | 48 hours of continuous operation without abnormality | SBF1001 sheet | Covers the coil drive and the control electronics over a full week of production |
| Feeding precision | +/-0.5 mm | SBF1001 sheet | Sets the tolerance the nozzle can rely on at the pick point |
| Feeding speed | 0.8 s per feed | SBF1001 sheet | The floor for takt planning - the head, not the feeder, sets the real cycle |
| Daily inspection | Inspect, clean and lubricate the bowl feeder regularly, per the daily inspection section | MBF-L manual | A bowl feeder is a precision instrument; track cleanliness is what keeps the sorting stable |
| Pick-up position | Re-check component alignment at the pick-up section and the rail after any movement or impact | MBF-L manual | Moving a loaded feeder can tilt the part at the pick point and cause pick-up errors |
En détail
Un bol, une piste et un flux d'air
Le SBF1001 est volontairement simple à l'extérieur et précisément agencé à l'intérieur. Le matériau en vrac est chargé dans le bol. La vibration générée par bobines le fait monter le long d'une piste hélicoïdale, où la géométrie de la piste le trie dans une seule attitude et rejette tout ce qui ne convient pas. Un rail vibrant distinct achemine les pièces alignées hors du bol, un soufflage d'air les accélère et dégage la piste, une fibre optique confirme l'arrivée d'une pièce, et le composant…
- Charger le matériau en vrac. Versez les composants en vrac, la quincaillerie, les pièces plastiques ou les connecteurs dans le bol. Pas de bande, pas de bobine, pas de tube à enfiler - c'est tout l'intérêt d'un distributeur à bol. Sur un distributeur à bol de type JUKI, le bol peut être réapprovisionné pendant que la machine de pose tourne encore.
- Faire vibrer, élever et trier. L'entraînement par bobines fait monter le matériau le long de la piste hélicoïdale. La piste est usinée pour que seules les pièces correctement orientées franchissent la montée ; tout ce qui est à l'envers, sur le côté ou empilé retombe dans le bol et recircule. La vitesse se règle par ajustement de la tension et de la fréquence, pas au hasard.
- Filtrer la direction et la polarité. Lorsque le matériau possède une direction définissable - un détrompeur de connecteur, une lentille LED avec un axe, un condensateur polarisé - le tri et le contrôle de polarité peuvent être inclus en option. C'est sélectionné par matériau, car il s'agit d'une caractéristique de piste, pas d'un réglage logiciel.
- Couper les pattes si la pièce l'exige. La coupe de pattes est une seconde option documentée, également choisie selon le matériau. Les pièces en vrac à pattes doivent souvent être coupées à une longueur fixe avant que la buse puisse les prendre proprement. Quand la pièce n'a pas de pattes, cette option n'est simplement pas spécifiée.
- Transporter sur le rail par vibration et air. Les pièces alignées quittent le bol sur un rail vibrant. La vibration directe les fait avancer et le soufflage d'air les accélère tout en gardant la piste exempte de débris et de poussière. Le rail est l'interface avec la machine - sur la version LED à quatre rails, l'ensemble des rails qui pénètre dans la machine de pose ne mesure que 231 mm de large.
- Détecter, positionner, présenter. La détection par fibre optique confirme qu'une pièce se trouve au point de préhension et maintient la précision d'alimentation à +/-0.5 mm. La pièce est ensuite présentée à la buse, au préhenseur ou au bras robotisé. Si la pièce n'est pas là, le distributeur le sait - il ne débite pas d'air pour laisser la tête ne rien prélever.
Ce que le SBF1001 alimentera, et ce qu'il n'alimentera pas
Un distributeur à bol est un contrat mécanique. Voici les limites publiées. Si votre pièce sort de ce cadre, dites-le-nous tôt - la même plateforme à bol est personnalisée pour d'autres géométries et d'autres formes de piste, et nous préférons chiffrer la variante plutôt que de vous vendre le mauvais modèle de base.
Comment la plateforme de base se configure pour votre ligne
Le SBF1001 est une plateforme, pas une référence de catalogue. La liste ci-dessous sépare ce qui est réellement configurable de ce qui est figé, pour que vous puissiez le spécifier une fois et correctement.
- Un seul bol ou deux bols. Un bol pour un matériau, ou un bâti avant-arrière portant deux bols indépendants et deux rails. La version à deux bols double les matériaux depuis un seul poste sans doubler l'emprise au sol.
- Filtrage de direction et de polarité. Des caractéristiques de piste qui rejettent les pièces mal orientées et vérifient la polarité lorsque le matériau en possède une. Sélectionnées par matériau à la commande, car elles sont usinées dans la piste.
- Coupe de pattes sur le distributeur. Coupe les pattes à longueur avant que la pièce n'atteigne le point de préhension, afin que la buse prenne un composant préparé plutôt qu'un composant brut. Également sélectionnée par matériau.
- Bols multi-pistes et multi-canaux. Pour les programmes à forte variété, un bol multi-canaux documenté est disponible. Le distributeur vibrant à bol BF200L est une plaque compacte à double étage avec quatre pistes qui fournit quatre types de matériaux en même temps, en 220 V avec un circuit de commande programmable. Le BF220L est le modèle complémentaire.
- Autonome ou piloté par la machine hôte. Faites-le tourner sur ses propres boutons, ou laissez la machine hôte le piloter en IO via la fiche aviation 8 broches. Les deux modes sont livrés dans la même unité ; le mode est un réglage, pas un distributeur différent.
- Géométrie et piste personnalisées. Pour les pièces hors plage publiée, ou pour une géométrie de connecteur nécessitant un rail, un calibreur et un séparateur dédiés, la plateforme à bol est personnalisée. Southern Machinery documente un engagement de 1 mois sur une solution personnalisée pour ces réalisations.
La mise en service se fait dans une seule équipe
Il n'y a ni licence logicielle, ni compresseur externe au-delà du réseau d'air d'usine, ni banc d'étalonnage. Six étapes mènent le distributeur de la caisse à la production de pièces, et la liste de réglages est assez courte pour être écrite à l'intérieur d'une porte d'armoire.
- Déballer et inspecter. Vérifiez le bol, le rail, le câble d'alimentation, la ligne d'air et la visserie de montage par rapport au bordereau de colisage. Confirmez que le bol n'a pas été déformé pendant le transport - un bol est un mécanisme accordé, et un choc change son tri.
- Monter sur la clavette de positionnement. Asseyez le distributeur sur sa clavette de positionnement et serrez-le avec le bloc de serrage. D'autres structures de fixation sont prises en charge, mais le montage clavette et bloc constitue une référence mécanique : il permet de retirer, remplacer et remettre un distributeur d'équerre sans reprendre la hauteur du rail.
- Alimentation et air. Raccordez l'alimentation 220 V et amenez la ligne d'air à 0.4 - 0.6 MPa. Le courant moyen est de 3 A avec une crête à 5 A. Si la machine hôte communique avec le distributeur, connectez la fiche aviation 8 broches de 16 mm. Ne court-circuitez jamais l'alimentation - cela endommage la carte de commande.
- Charger le matériau et régler le débit. Versez le matériau en vrac dans le bol et réglez le rapport de vitesse par ajustement de la tension et de la fréquence. Commencez lentement. Un bol sur-entraîné projette les pièces hors de la piste au lieu de les trier, ce qui ressemble à une panne d'outillage alors qu'il s'agit d'un réglage de cadence.
- Confirmer la piste et le point de préhension. Faites tourner le bol vidé de tout sauf de la pièce cible et observez la piste : seules les pièces correctement orientées doivent atteindre le rail. Confirmez ensuite que la fibre optique déclenche au point de préhension et que la pièce se présente d'équerre devant la buse avant que la tête ne soit autorisée à prélever.
- Valider avant de lancer la production. Réalisez la validation documentée : un test d'alimentation continue et une marche de vieillissement sous tension. Nettoyez ensuite la piste et la tête de fibre, verrouillez les réglages et consignez-les par référence afin que le prochain changement soit une reprise de fiche et non un nouvel ajustement.
- Contrôles de mise en service et d'exploitation documentés. La fiche technique SBF1001 publie les tests de réception sur lesquels le distributeur est libéré, et le manuel du distributeur à bol MBF-L documente les contrôles d'exploitation nécessaires à un distributeur à bol. Ensemble, ils forment une liste de mise en service que vous pouvez nous opposer. Les valeurs ci-dessous sont les valeurs publiées - ce sont les critères de libération, et non une…
Ce qui se passe après l'arrivée du distributeur
Un distributeur à bol se juge en troisième année, pas sur le bon de livraison. Voici les engagements de service publiés.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- 3DSearch the full video board - 1,248 machine working videos across 14 categories
- 3DSMT odd-form bowl feeder - interactive 3DInteractive 3D previews
- 3D2-in-1 vibration bowl feeder - interactive 3DInteractive 3D previews
- 3DTwo bowl feeders in one odd-form solutionInteractive 3D previews
- 3DFour bowl feeders in one odd-form solutionInteractive 3D previews
- 3DOdd-form insertion with three bowl feedersInteractive 3D previews
- 3DTerminal, PIN and eyelet inserter with bowl feedingInteractive 3D previews
- HTMLS-MVF01 belt bulk feeder - landing pageLanding pages and guides
- HTMLBulk terminal feeder - landing pageLanding pages and guides
- HTMLSMT/THT customized feeder - landing pageLanding pages and guides
- HTMLCustomized feeder design and manufacturingLanding pages and guides
- HTMLSMT feeder and nozzle solutions seriesLanding pages and guides
- HTMLFeeders, nozzles and material supplyLanding pages and guides
- PDFSBF1001 bowl feeder specification sheet - catalogue V03Specifications, boards and tools
- PDFBF200L LED lens vibratory bowl feeder - four-trackSpecifications, boards and tools
- PDFBelt feeder versus bowl feeder - comparisonSpecifications, boards and tools
- HTMLFull machine catalogue boardSpecifications, boards and tools
- XLSXTHT insertion ROI calculatorSpecifications, boards and tools
Notes d'ingénierie
INSIGHT 01The bench nobody budgeted for
Every mixed-technology line has a table where somebody sorts connectors, lenses or terminals out of a bin by hand. It is usually treated as a staffing issue. It is a material-presentation issue wearing a staffing costume. Walk onto most EMS floors and the SMT side is quiet, fast and measured. Then you reach the…
INSIGHT 02Your odd-form cell is not slow, its material presentation is
When a bulk-fed cell misses its output target, the head gets blamed. Most of the time the head is fine and the material interface in front of it is not. A cell that runs one product all week will look excellent on any benchmark. The same cell running four product families a day can look broken - same head, same…
INSIGHT 03The five-number bulk feeding audit
Before you price a feeder, price the problem. Five measurements taken on your own floor will tell you whether a bowl feeder pays for itself - and whether you should buy one at all. Most feeder decisions are made backwards: a supplier quotes, the plant manager asks for a discount, and somewhere in the middle nobody…
INSIGHT 04Orientation, polarity and rate: the three settings that decide bulk feeding yield
Bulk feeding problems are usually described as quality problems. They are almost always three settings on the feeder that were never specified together. A part that arrives upside down, or reversed, or two at a time, is a symptom. The cause is normally upstream of the nozzle, in three things that nobody wrote down…
INSIGHT 05Stop buying insertion machines. Start buying feeding.
Plants that struggle with through-hole automation usually already own the machine. What they do not own is a reliable way to present the part to it. Ask a plant manager what limits through-hole automation and the answer is usually the inserter. Ask what actually stops the cell and the answer is much more specific:…
INSIGHT 06From two shifts of hand-feeding to one: the arithmetic
Labour reduction is the easiest claim in this industry to make and the easiest to disprove. So here is the arithmetic, laid out so you can attack it with your own numbers. Somebody in the plant says the bulk bench needs two shifts. Somebody else says automation is too expensive. Both statements feel true and neither…
Questions fréquentes
Quels composants le distributeur à bol SBF1001 peut-il alimenter ?
Composants électroniques, pièces de quincaillerie, pièces plastiques et connecteurs, de 3 x 3 mm à 50 x 50 mm et de 10 g à 300 g par pièce. Si votre pièce est une pièce rigide en vrac comprise dans cette plage, elle est très probablement alimentable - envoyez un échantillon et nous confirmerons la piste.
Un distributeur à bol peut-il alimenter deux composants différents ?
Pas dans un seul bol. La piste de tri est usinée pour la géométrie d'un seul composant, et c'est précisément pour cela que le distributeur est répétable. Ce que vous pouvez faire, c'est commander le bâti avant-arrière : deux bols indépendants, deux rails, deux matériaux, un poste de 1120 x 460 x 910 mm. Les bols multi-canaux sont également documentés pour les programmes à quatre matériaux, comme les lentilles LED.
Quelle est sa vitesse et quelle cadence dois-je prévoir ?
Un cycle d'alimentation dure 0.8 s et la précision d'alimentation est de +/-0.5 mm. En pratique, c'est la tête de pose qui fixe la cadence - le rôle du distributeur est de ne jamais la laisser à sec. Planifiez la cadence à partir de votre tête et de votre carte, et considérez le cycle de 0.8 s comme une marge.
Gère-t-il la polarité et l'orientation ?
Le tri d'orientation est intrinsèque - c'est la géométrie de la piste, et toute pièce présentant la mauvaise attitude retombe dans le bol. Le filtrage de polarité est une option documentée choisie selon le matériau, car c'est une caractéristique de piste et non un réglage logiciel. Envoyez-nous la pièce et nous vous dirons laquelle vous est nécessaire.
De quoi a-t-il besoin côté usine ?
220 V à 3 A en moyenne et 5 A en crête, de l'air de service à 0.4 - 0.6 MPa, et une liaison à la machine hôte via une fiche aviation 8 broches de 16 mm si vous souhaitez une communication IO. Il n'y a ni compresseur externe au-delà du réseau d'air d'usine, ni licence logicielle, ni armoire de commande séparée.
Que se passe-t-il quand le bol se vide ou qu'une pièce se coince ?
Le positionnement des matériaux repose sur la détection par fibre optique : le distributeur sait si une pièce se trouve réellement au point de préhension plutôt que de compter les cycles. La plupart des problèmes de tri sont des problèmes de cadence : un bol sur-entraîné projette les pièces hors de la piste au lieu de les trier. Réduisez d'abord le rapport de vitesse, puis vérifiez que la piste est exempte de débris et la tête de fibre exempte de poussière.
Que dois-je garder en stock ?
Gardez les pièces d'usure que votre propre registre vous indique, et fiez-vous au délai documenté de 1 jour sur les pièces détachées plutôt que de constituer un entrepôt. Les pièces qui vous sont spécifiques sont les pièces de piste - rail, calibreur et séparateur - alors conservez une trace des références que nous avons fabriquées pour votre connecteur. La pièce détachée la moins chère est un réglage que l'on retrouve.
Comment obtenir un devis ?
Envoyez un échantillon de chaque composant, ses trois dimensions et son poids en grammes, une photo sous tous les angles, le modèle de votre machine, si vous avez besoin du filtrage de polarité ou de la coupe de pattes, et votre cadence cible à info@smthelp.com ou par WhatsApp +86 13602562576. Vous recevez une configuration de distributeur, une liste d'options et une proposition de kit de pièces détachées - et si la pièce sort de la plage publiée, une variante personnalisée plutôt qu'un refus.
Produits associés
Sélecteur de chargeurs et buses odd-form, catalogue V03
Associez chaque composant THT odd-form au bon chargeur et à la bonne buse : 76 lignes de BOM réelles, 10 modèles du catalogue V03 (tube, plateau, bol, bande, radial, axial, bobine), filtres par pas et taille, étude de faisabilité gratuite.

Dispositif de calibration des feeders SMT pour FUJI NXT (S-FFCJ10)
Dispositif de calibration des feeders SMT (S-FFCJ10) de Southern Machinery pour feeders FUJI NXT : image CCD 50x, micromètres numériques X-Y, mise à zéro sur étalon maître, vérification de position ±0,25 mm, zones de contrôle 8/12/16/24 mm. Spécifications, vidéos, documents et devis.
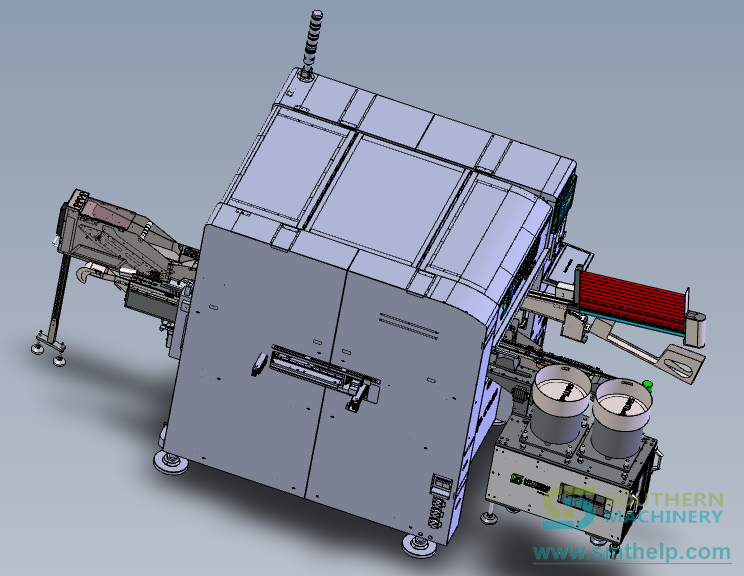
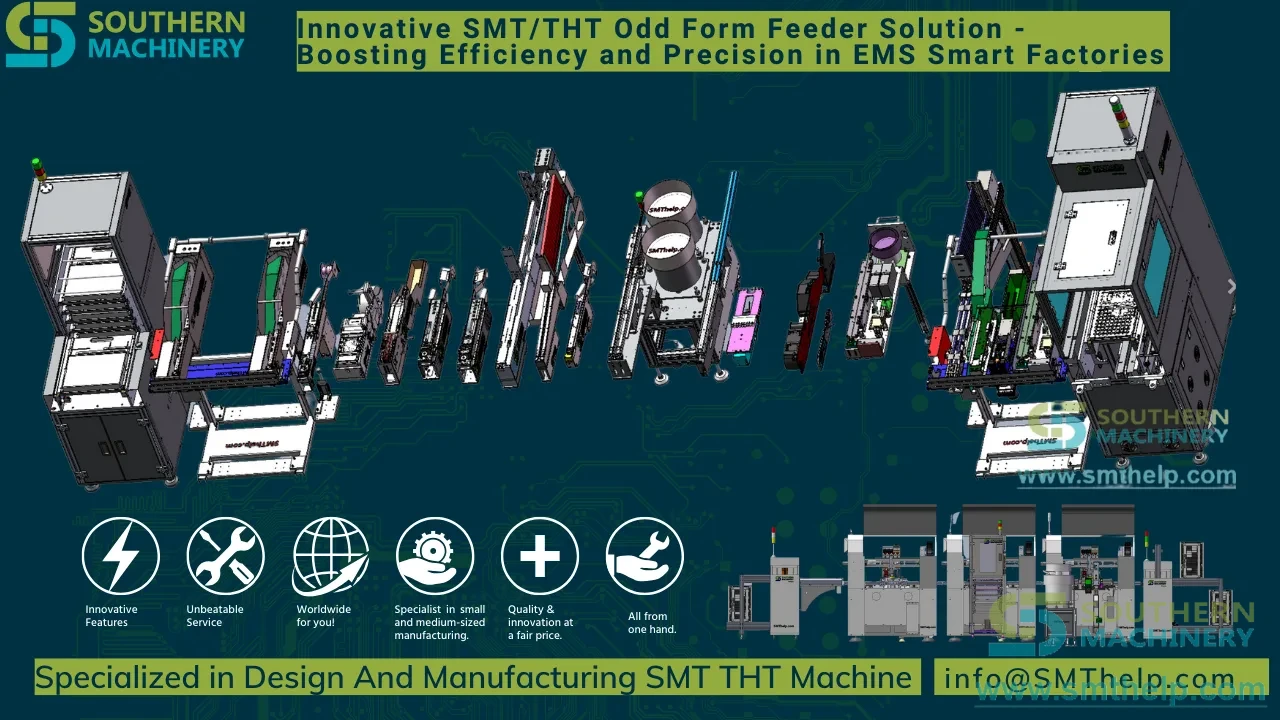
Machine d'insertion OddForm S7900 pour l'assemblage THT de PCB en usine EMS intelligente
Machine d'insertion odd-form S7900 : 2, 4 ou 6 têtes servo, 0.6-0.8 s par composant, carte de 0.6-2.0 mm, insertion de 0-360 degrés, quatre motifs de pliage de pattes et alimentations à bol, bande, tube et plateau sur une seule plateforme. Inclut la répartition d'une nomenclature THT de 36 lignes et un tableau de divergences à trois documents.

Machine d'insertion axiale S4000 pour l'assemblage THT en usines EMS intelligentes
Inséreuse axiale S4000 : 20 000 CPH de vitesse maximale publiée, 5-60 postes d'alimenteur modulaires, insertion sous tous les angles sur table tournante asservie, double alimenteur de cavaliers, carte de 0,79-2,36 mm et de 50 x 50 à 400 x 300 mm. Servo, EtherCAT, compatible MES.

S-300B Machine de formage et mise en bande radiale
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : SBF1001 Vibratory Bowl Feeder
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.