
SBF1001 Vibratory Bowl Feeder
Россыпные детали приходят в бункере. К соплу они должны попадать отсортированными, ориентированными и вовремя.
Вибрационный бункерный питатель SBF1001 автоматизирует подачу россыпных компонентов для установщиков SMT, автоматов установки odd-form и роботизированных ячеек: детали от 3 x 3 mm до 50 x 50 mm, от 10 g до 300 g, двухбункерная станина 1120 x 460 x 910 mm, 220 V, воздух 0.4-0.6 MPa, 0.8 s на подачу, точность подачи +/-0.5 mm, позиционирование оптоволокном, опциональная сортировка по полярности и обрезка выводов, 2-часовой тест непрерывной подачи и 48-часовой тест старения. Опубликованные характеристики, чек-лист ввода в эксплуатацию, интерактивный калькулятор окупаемости и восемь…
Бункерный питатель SBF1001 - это платформа подачи россыпных компонентов. Он принимает россыпные электронные компоненты, метизы, пластиковые детали и разъёмы размером от 3 x 3 mm до 50 x 50 mm и массой от 10 g до 300 g, поднимает их на вибрирующий лоток, отбирает по направлению и полярности там, где это позволяет материал, транспортирует прямой вибрацией и обдувом воздухом и выдаёт в точке захвата с точностью +/-0.5 mm. Одна подача занимает 0.8 s. Один бункер обслуживает один материал; два бункера на одной станине - два материала. Питатель работает от 220 V, требует заводской воздух 0.4-0.6…
Ключевые особенности
Россыпь - это упаковка, которую никто не планировал
У катушек и трубок есть стандартный интерфейс. У пакета разъёмов, бункера LED-линз, лотка клемм и коробки метизов его нет. Поэтому для них выделяют стол, пару рук и пластиковый совок. Этот стол масштабируется не с вашим установщиком - он масштабируется со штатом, и именно там в первую очередь появляются ошибки ориентации, когда смена устаёт.
Вся проблема в ориентации, а не в транспортировке
Переместить деталь легко. Трудно каждый цикл подавать её одинаково. Бункерный питатель работает потому, что лоток бункера - это механический фильтр: на лотке остаются только детали, идущие в правильном положении. Все остальные скатываются обратно в бункер и пробуют снова. Именно эта идея превращает беспорядочный бункер в поток, готовый для захвата соплом.
Один питатель на материал - это свойство, а не ограничение
Лоток бункера обрабатывается под один компонент. Именно поэтому бункерный питатель так повторяем - и поэтому он не примет произвольную деталь. Задайте его честно, и он проработает годы. Отнеситесь к нему как к универсальной машине, и он откажет на втором материале. Поэтому SBF1001 выпускается как однобункерный или как станина с передним и задним бункерами: два материала, одна площадь, два…
Характеристики
Значения приведены по документам Southern Machinery. Если два источника расходятся, показаны оба значения с указанием источника.
| Модель | SBF1001 bowl feeder |
|---|---|
| Назначение | Automated bulk component feeding for SMT/THT machines and non-standard equipment; sorts, screens direction and polarity, cuts and shapes, and enables robotic integration |
| Габаритные размеры (Д x Ш x В) | 1120 x 460 x 910 mm (front and rear bowls); 760 x 460 x 910 mm (single bowl) |
| Масса | Double bowls 190 kg; single bowl 150 kg |
| Типы материалов | Electronic components, hardware parts, plastic parts, connectors |
| Размер материала | 3 x 3 mm up to 50 x 50 mm |
| Масса материала | 10 g to 300 g per piece |
| Способ подачи | Bulk feeding and vibratory bowl feeding |
| Подающая поверхность бункера | Single bowl feeding, or front and rear bowl feeding |
| Транспортировка материала | Direct vibration plus air blowing |
| Позиционирование материала | Optical fibre sensing |
| Способ крепления | Positioning key plus clamping block; other fixing structures supported |
| Сортировка по полярности | Option - selected according to the material |
| Обрезка выводов | Option - selected according to the material |
| Рабочее напряжение | 220 V |
| Средний / пиковый ток | 3 A / 5 A |
| Рабочее давление воздуха | 0.4 - 0.6 MPa |
| Способ управления | Button operation on the feeder panel |
| Подключение к верхнему устройству | 8-core, 16 mm diameter aviation plug |
| Способ связи | IO communication with the host, or self-controlled operation without communication |
| Программное управление | Developed based on PLC |
| Способ привода | Coil driving |
| Скорость подачи | 0.8 s |
| Ступени скорости | Voltage and frequency adjustment |
| Точность подачи | +/-0.5 mm |
| Тест подачи | 2 hours of continuous feeding without abnormality |
| Тест старения | 48 hours of continuous operation without abnormality |
Модели, сравнения и открытые вопросы
What the SBF1001 will feed, and what it will not (строк: 8)
| Fit question | Published answer | Status | What to send us |
|---|---|---|---|
| Which materials can it feed? | Electronic components, hardware parts, plastic parts and connectors, from 3 x 3 mm up to 50 x 50 mm and 10 g to 300 g per piece. | Verified | A sample of each part and its three dimensions |
| Will it sort orientation and polarity? | Direction and polarity screening is documented as an optional function selected according to the material. It is a track feature, so it is decided with the component in hand. | Option | A photo of the part, or the part itself, showing every face |
| Can it cut the leads? | Lead cutting is a second documented option, also selected according to the material. Parts without leads do not need it and are not specified with it. | Option | The lead length needed and the lead diameter |
| How fast is it, and what degree of precision? | A feed takes 0.8 s and the feeding precision is +/-0.5 mm. Speed gears are set by voltage and frequency adjustment rather than by discrete steps. | Verified | The takt your head needs and the number of parts per board |
| How does it connect to my machine? | Through an 8-core, 16 mm aviation plug using IO communication - or standalone with no communication at all. Air at 0.4-0.6 MPa is required in both cases. | Verified | Your machine model, and whether the bank supplies 220 V and air |
| How much room does it take? | 1120 x 460 x 910 mm and 190 kg for the two-bowl frame; 760 x 460 x 910 mm and 150 kg for the single bowl. The four-rail LED variant is documented with a rail intrusion into the machine of only 231 mm. | Verified | A floor plan or a photo of the space beside your mounter |
| What if my part is outside the window? | The bowl platform is customised for other geometries and other track forms, and Southern Machinery documents a 1-month customised solution commitment for these builds. A customised bowl feeder is a documented product, not a special favour. | Verified | The part, the target rate and the machine - we will quote the variant |
| Is one feeder per material really necessary? | Yes, and it is the reason the feeder is reliable. The track is machined for one component geometry. One bowl serves one material; the two-bowl frame serves two materials from one station. Dedicated track parts - rail, setter and separator - are made for your connector, and are replaced if the target component changes. | Verified | Every part number you want fed, so we can size the frame |
Documented commissioning and running checks (строк: 6)
| Check | Published criterion | Source | Why it matters |
|---|---|---|---|
| Feeding test | 2 hours of continuous feeding without abnormality | SBF1001 sheet | Proves the track sorts and releases parts for a full shift segment, not just at start-up |
| Ageing test | 48 hours of continuous operation without abnormality | SBF1001 sheet | Covers the coil drive and the control electronics over a full week of production |
| Feeding precision | +/-0.5 mm | SBF1001 sheet | Sets the tolerance the nozzle can rely on at the pick point |
| Feeding speed | 0.8 s per feed | SBF1001 sheet | The floor for takt planning - the head, not the feeder, sets the real cycle |
| Daily inspection | Inspect, clean and lubricate the bowl feeder regularly, per the daily inspection section | MBF-L manual | A bowl feeder is a precision instrument; track cleanliness is what keeps the sorting stable |
| Pick-up position | Re-check component alignment at the pick-up section and the rail after any movement or impact | MBF-L manual | Moving a loaded feeder can tilt the part at the pick point and cause pick-up errors |
Подробно
Бункер, лоток и поток воздуха
SBF1001 намеренно прост снаружи и точно организован внутри. Россыпной материал загружается в бункер. Вибрация от катушек поднимает его по винтовому лотку, где геометрия лотка сортирует детали в одно положение и отбрасывает всё неподходящее. Отдельный вибрирующий лоток выводит выровненные детали из бункера, обдув воздухом ускоряет их и очищает тракт, оптоволокно подтверждает приход детали, и компонент выдаётся в точке захвата. Дальше его забирает основной станок.
- Загрузите россыпной материал. Засыпьте россыпные компоненты, метизы, пластиковые детали или разъёмы в бункер. Здесь нет ленты, катушки и трубки, которые нужно заправлять, - в этом и смысл бункерного питателя. В питателе, устанавливаемом на JUKI, бункер можно пополнять, пока установщик продолжает работать.
- Вибрация, подъём и сортировка. Привод от катушек поднимает материал по винтовому лотку. Лоток обработан так, что подъём выдерживают только правильно ориентированные детали; перевёрнутые, лежащие на боку или сдвоенные скатываются обратно в бункер и идут по кругу. Скорость задаётся регулировкой напряжения и частоты, а не на глаз.
- Отбор по направлению и полярности. Там, где у материала есть определимое направление - шпоночный паз разъёма, LED-линза с осью, поляризованный конденсатор, - сортировка и отбор по полярности могут быть включены как опция. Она выбирается под каждый материал, потому что это особенность лотка, а не настройка программы.
- Обрезка выводов, если детали это нужно. Обрезка выводов - вторая задокументированная опция, также выбираемая по материалу. Россыпные детали с выводами часто требуют обрезки вывода до фиксированной длины, прежде чем сопло сможет чисто их взять. Если у детали нет выводов, эта опция просто не заказывается.
- Транспортировка по лотку вибрацией и воздухом. Выровненные детали покидают бункер и попадают на вибрирующий лоток. Прямая вибрация несёт их вперёд, а обдув ускоряет и не даёт тракту засоряться мусором и пылью. Лоток - это интерфейс со станком: в четырёхлоточной версии для LED весь набор лотков, заходящий в установщик, имеет ширину всего 231 mm.
- Обнаружение, позиционирование, выдача. Оптоволоконный датчик подтверждает, что деталь находится в точке захвата, и удерживает точность подачи на уровне +/-0.5 mm. Затем деталь выдаётся для сопла, захвата или руки робота. Если детали нет, питатель это знает - он не гонит воздух впустую и не позволяет головке схватить пустоту.
Что SBF1001 будет подавать, а что нет
Бункерный питатель - это механический договор. Ниже опубликованные пределы. Если ваша деталь выходит за них, скажите об этом сразу: та же бункерная платформа дорабатывается под другие геометрии и другие формы лотка, и мы предпочтём предложить вариант, а не продать вам неподходящую базовую модель.
Как базовая платформа настраивается под вашу линию
SBF1001 - это платформа, а не артикул из каталога. Приведённый ниже список отделяет то, что действительно настраивается, от того, что задано жёстко, чтобы вы могли заказать всё один раз и правильно.
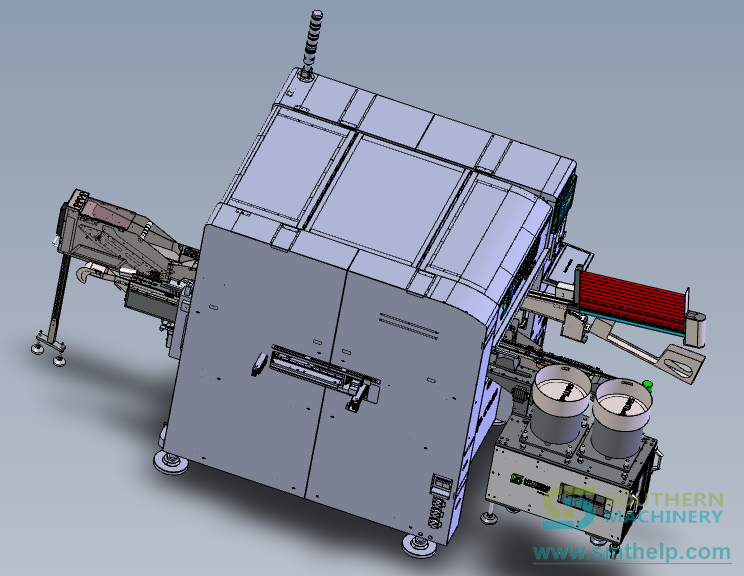
- Один бункер или два. Один бункер на один материал либо станина с передним и задним бункерами на два независимых бункера и два лотка. Двухбункерная версия удваивает число материалов с одной станции, не удваивая занимаемую площадь.
- Отбор по направлению и полярности. Особенности лотка, отбрасывающие неверно ориентированные детали и проверяющие полярность там, где она есть. Выбираются под каждый материал при заказе, поскольку заложены в лоток механической обработкой.
- Обрезка выводов на питателе. Обрезает выводы до нужной длины, прежде чем деталь достигнет точки захвата, поэтому сопло берёт подготовленный компонент, а не сырой. Также выбирается под каждый материал.
- Многолоточные и многоканальные бункеры. Для программ с высокой номенклатурой доступен задокументированный многоканальный бункер. Вибрационный бункерный питатель BF200L - это компактная двухслойная плита с четырьмя лотками, подающая одновременно четыре вида материала при 220 V с программируемой схемой управления. BF220L - сопутствующая модель.
- Автономно или со связью с основным станком. Управляйте им со своих кнопок или позвольте основному станку управлять им по IO через 8-контактный авиационный разъём. Оба режима поставляются в одном изделии; режим - это настройка, а не другой питатель.
- Индивидуальная геометрия и лоток. Для деталей вне опубликованного диапазона или для геометрии разъёма, требующей специальной направляющей, установщика и разделителя, бункерная платформа дорабатывается. Southern Machinery фиксирует обязательство по индивидуальному решению за 1 месяц для таких исполнений.
Ввод в эксплуатацию занимает одну смену
Здесь нет лицензии на ПО, нет внешнего компрессора помимо заводской воздушной линии и нет стенда калибровки. Шесть шагов переводят питатель из ящика к выпуску деталей, а список настроек настолько короток, что его можно написать на внутренней стороне дверцы шкафа.
- Распакуйте и осмотрите. Сверьте бункер, лоток, кабель питания, воздушную линию и крепёж с упаковочным листом. Убедитесь, что бункер не деформирован при перевозке: бункер - это настроенный механизм, и вмятина меняет характер сортировки.
- Установите на установочную шпонку. Посадите питатель на установочную шпонку и зажмите прижимным блоком. Поддерживаются и другие варианты крепления, но крепление шпонкой и блоком служит механической базой: оно позволяет снять питатель, заменить его и снова выставить ровно без повторной привязки высоты лотка.
- Питание и воздух. Подключите питание 220 V и подведите воздушную линию с давлением 0.4-0.6 MPa. Средний ток 3 A при пиковом 5 A. Если основной станок связывается с питателем, подключите 8-контактный авиационный разъём 16 mm. Никогда не замыкайте питание - это повреждает плату управления.
- Загрузите материал и задайте темп. Засыпьте россыпной материал в бункер и задайте ступень скорости регулировкой напряжения и частоты. Начинайте с малого. Перегруженный бункер сбрасывает детали с лотка вместо сортировки, что выглядит как дефект оснастки, а на деле является настройкой темпа.
- Проверьте лоток и точку захвата. Запустите бункер, оставив только целевые детали, и наблюдайте за лотком: до направляющей должны доходить только правильно ориентированные детали. Затем убедитесь, что оптоволокно срабатывает в точке захвата и деталь выдаётся строго напротив сопла, прежде чем головке разрешат захват.
- Проверьте перед запуском в производство. Выполните задокументированную проверку: тест непрерывной подачи и тест старения под нагрузкой. Затем очистите лоток и головку оптоволокна, зафиксируйте настройки и запишите их по каждому артикулу, чтобы следующее переналаживание было восстановлением, а не новой подстройкой.
- Задокументированные проверки при вводе в эксплуатацию и в работе. В спецификации SBF1001 опубликованы приёмочные испытания, по которым питатель выпускается, а руководство по бункерному питателю MBF-L описывает рабочие проверки, необходимые бункерному питателю. Вместе они образуют чек-лист ввода в эксплуатацию, по которому вы можете нас проверить. Приведённые ниже значения - это опубликованные критерии выпуска, а не обещание по вашему материалу, поэтому так…
Что происходит после прибытия питателя
Бункерный питатель оценивают на третий год, а не по накладной при поставке. Ниже опубликованные обязательства по сервису.
Видео
Ролики с YouTube-канала Southern Machinery. Ничего не загружается с YouTube, пока вы не нажмёте «воспроизвести».
Каталоги и документы
- 3DSearch the full video board - 1,248 machine working videos across 14 categories
- 3DSMT odd-form bowl feeder - interactive 3DInteractive 3D previews
- 3D2-in-1 vibration bowl feeder - interactive 3DInteractive 3D previews
- 3DTwo bowl feeders in one odd-form solutionInteractive 3D previews
- 3DFour bowl feeders in one odd-form solutionInteractive 3D previews
- 3DOdd-form insertion with three bowl feedersInteractive 3D previews
- 3DTerminal, PIN and eyelet inserter with bowl feedingInteractive 3D previews
- HTMLS-MVF01 belt bulk feeder - landing pageLanding pages and guides
- HTMLBulk terminal feeder - landing pageLanding pages and guides
- HTMLSMT/THT customized feeder - landing pageLanding pages and guides
- HTMLCustomized feeder design and manufacturingLanding pages and guides
- HTMLSMT feeder and nozzle solutions seriesLanding pages and guides
- HTMLFeeders, nozzles and material supplyLanding pages and guides
- PDFSBF1001 bowl feeder specification sheet - catalogue V03Specifications, boards and tools
- PDFBF200L LED lens vibratory bowl feeder - four-trackSpecifications, boards and tools
- PDFBelt feeder versus bowl feeder - comparisonSpecifications, boards and tools
- HTMLFull machine catalogue boardSpecifications, boards and tools
- XLSXTHT insertion ROI calculatorSpecifications, boards and tools
Инженерные заметки
INSIGHT 01The bench nobody budgeted for
Every mixed-technology line has a table where somebody sorts connectors, lenses or terminals out of a bin by hand. It is usually treated as a staffing issue. It is a material-presentation issue wearing a staffing costume. Walk onto most EMS floors and the SMT side is quiet, fast and measured. Then you reach the…
INSIGHT 02Your odd-form cell is not slow, its material presentation is
When a bulk-fed cell misses its output target, the head gets blamed. Most of the time the head is fine and the material interface in front of it is not. A cell that runs one product all week will look excellent on any benchmark. The same cell running four product families a day can look broken - same head, same…
INSIGHT 03The five-number bulk feeding audit
Before you price a feeder, price the problem. Five measurements taken on your own floor will tell you whether a bowl feeder pays for itself - and whether you should buy one at all. Most feeder decisions are made backwards: a supplier quotes, the plant manager asks for a discount, and somewhere in the middle nobody…
INSIGHT 04Orientation, polarity and rate: the three settings that decide bulk feeding yield
Bulk feeding problems are usually described as quality problems. They are almost always three settings on the feeder that were never specified together. A part that arrives upside down, or reversed, or two at a time, is a symptom. The cause is normally upstream of the nozzle, in three things that nobody wrote down…
INSIGHT 05Stop buying insertion machines. Start buying feeding.
Plants that struggle with through-hole automation usually already own the machine. What they do not own is a reliable way to present the part to it. Ask a plant manager what limits through-hole automation and the answer is usually the inserter. Ask what actually stops the cell and the answer is much more specific:…
INSIGHT 06From two shifts of hand-feeding to one: the arithmetic
Labour reduction is the easiest claim in this industry to make and the easiest to disprove. So here is the arithmetic, laid out so you can attack it with your own numbers. Somebody in the plant says the bulk bench needs two shifts. Somebody else says automation is too expensive. Both statements feel true and neither…
Частые вопросы
Какие компоненты может подавать бункерный питатель SBF1001?
Электронные компоненты, метизы, пластиковые детали и разъёмы размером от 3 x 3 mm до 50 x 50 mm и массой от 10 g до 300 g на деталь. Если ваша деталь - россыпная жёсткая деталь внутри этого диапазона, скорее всего её можно подавать: пришлите образец, и мы подтвердим лоток.
Может ли один бункерный питатель подавать два разных компонента?
В одном бункере - нет. Сортирующий лоток обрабатывается под одну геометрию компонента, и именно поэтому питатель повторяем. Что можно сделать - заказать станину с передним и задним бункерами: два независимых бункера, два лотка, два материала, одна станция 1120 x 460 x 910 mm. Многоканальные бункеры также задокументированы для программ с четырьмя материалами, например LED-линз.
Какова его скорость и какой такт планировать?
Одна подача занимает 0.8 s, точность подачи +/-0.5 mm. На практике такт задаёт головка установщика: задача питателя - никогда не оставлять её без деталей. Планируйте такт исходя из головки и платы, а подачу 0.8 s считайте запасом.
Справится ли он с полярностью и ориентацией?
Сортировка по ориентации присуща конструкции - это геометрия лотка, и любая деталь в неправильном положении скатывается обратно в бункер. Отбор по полярности - задокументированная опция, выбираемая по материалу, потому что это особенность лотка, а не настройка программы. Пришлите деталь, и мы скажем, что именно вам нужно.
Что ему нужно от завода?
220 V при среднем токе 3 A и пиковом 5 A, рабочий воздух 0.4-0.6 MPa и подключение к основному станку через 8-контактный авиационный разъём 16 mm, если нужна связь по IO. Здесь нет внешнего компрессора помимо заводской воздушной линии, нет лицензии на ПО и нет отдельного шкафа управления.
Что происходит, когда бункер пустеет или деталь застревает?
Позиционирование материала выполняется оптоволоконным датчиком, поэтому питатель знает, находится ли деталь в точке захвата, а не считает циклы. Большинство проблем сортировки - это проблемы темпа: перегруженный бункер сбрасывает детали с лотка вместо сортировки. Сначала уменьшите ступень скорости, затем проверьте лоток на мусор и головку оптоволокна на пыль.
Что держать на полке?
Держите быстроизнашиваемые позиции, о которых говорит ваш собственный журнал, и полагайтесь на задокументированный срок поставки запчастей 1 день, а не стройте склад. Специфичны для вас детали лотка - направляющая, установщик и разделитель, - поэтому храните записи артикулов, изготовленных под ваш разъём. Самая дешёвая запчасть - это настройка, которую вы можете найти снова.
Как получить коммерческое предложение?
Пришлите образец каждого компонента, его три размера и массу в граммах, фото со всех сторон, модель вашего станка, информацию о том, нужен ли отбор по полярности или обрезка выводов, и целевой темп на info@smthelp.com или в WhatsApp +86 13602562576. Вы получите конфигурацию питателя, список опций и предложение по комплекту запчастей, а если деталь вне опубликованного диапазона - индивидуальный вариант вместо отказа.
Похожие изделия
Подбор питателей и насадок для odd-form, каталог V03
Подберите питатель и насадку для каждого нестандартного THT-компонента: 76 реальных строк BOM, 10 моделей каталога V03 (пенал, лоток, вибробункер, ленточный, радиальный, аксиальный, катушка), фильтры по шагу и размеру, бесплатная проверка.

Стенд калибровки фидеров SMT для FUJI NXT (S-FFCJ10)
Стенд калибровки фидеров SMT (S-FFCJ10) от Southern Machinery для фидеров FUJI NXT: CCD-камера 50x, цифровые микрометры X-Y, установка нуля по образцовой мере, проверка позиции ±0,25 мм, контрольные зоны 8/12/16/24 мм. Спецификации, видео, документы и расчёт.
Станок установки OddForm S7900 для сборки THT плат PCB на умном заводе EMS
Станок установки odd-form S7900: 2, 4 или 6 сервоголовок, 0.6-0.8 s на компонент, плата 0.6-2.0 mm, установка 0-360 градусов, четыре схемы подгибки выводов и бункерные, ленточные, трубчатые и лотковые питатели на одной платформе. Включает разделение спецификации THT из 36 строк и таблицу расхождений по трём документам.

Аксиальный установщик S4000 для сборки THT на умных заводах EMS
Аксиальный установщик S4000: заявленная максимальная скорость 20 000 CPH, 5-60 модульных позиций питателей, установка под любым углом на сервоуправляемом поворотном столе, двойной питатель перемычек, плата 0,79-2,36 мм и от 50 x 50 до 400 x 300 мм. Сервопривод, EtherCAT, готовность к MES.

S-300B станок формовки и упаковки радиальных выводов
S-300B формует шаг выводов, проверяет полярность и номинал и упаковывает 180 ± 20 компонентов в минуту — в коробки или на катушки.
Некоторые технические сведения на этой странице (таблицы, названия документов) приведены на английском языке, как в оригинале.
Запросить цену: SBF1001 Vibratory Bowl Feeder
Пришлите плату, перечень компонентов или модель машины — мы ответим конфигурацией и коммерческим предложением. Цены рассчитываются под проект.