
S-300B Máquina de conformação e encintamento radial
Terminais radiais conformados, testados e encintados antes de a inseridora precisar pedi-los
A S-300B conforma o passo dos terminais, verifica polaridade e valor e encinta 180 ± 20 componentes por minuto, em caixa ou em bobina.
A S-300B retira componentes radiais soltos de uma cuba vibratória, conforma-os no passo de terminais para o qual sua inseridora está ajustada, verifica polaridade e valor elétrico, ejeta o que falha e entrega um pacote encintado lacrado —em caixa ou em bobina— a 180 ± 20 componentes por minuto. Uma única máquina entre o silo e o alimentador.
Principais características
O encintamento é a etapa que ninguém custeou
Peça o tempo de ciclo de uma linha THT e você receberá inserção, solda por onda e teste. Peça o tempo que leva para conformar e encintar à mão as peças radiais e a sala fica em silêncio. Costuma ser a única estação onde a produção de toda a linha é definida por quantas pessoas você consegue colocar junto a uma bancada.
Um erro de polaridade que nunca chega ao testador
Insira um capacitor eletrolítico radial ao contrário e ele passará em uma verificação simples de continuidade. Ele falhará semanas depois, em campo, com a carcaça rompida. Separar polaridade a olho em uma bancada coloca essa falha nos seus números de garantia em vez de na sua caixa de refugo.
Cada bobina que você compra é uma fita que você não controlou
Componentes pré-encintados são convenientes até o momento em que sua inseridora começa a pegar mal as peças, e então a discussão é entre sua linha e um fornecedor que você não pode auditar. Encintar dentro de casa move a especificação da fita —passo, diâmetro do furo, altura de encintamento, direção da polaridade— para dentro do seu próprio processo, onde você pode mudá-la.
Especificações
Dados conforme publicados nos documentos da Southern Machinery. Quando duas fontes divergem, os dois valores são mostrados com a respectiva fonte.
| Código do modelo | S-300B Fully Automatic High-Speed Molding and Taping Machine · S-300B Automatic Molding and Taping Machine · S300B radial (LED) lead components taping machine · DT-300BSTD 全自动成型编带机 - supplier model, same machine class |
|---|---|
| Função da máquina | Automatic lead forming (moulding) and taping of radial lead components, with testing and sorting · Fully automatic high-speed moulding and taping of radial components, testing and sorting good from defective · Radial and LED lead forming and taping · Automatic forming and taping of radial lead components |
| Sistema de controle | Single-chip microcomputer as the core control unit · The world's most stable brand PLC, or a single-chip control system · Not stated · Single-chip control system |
| Interface do operador | Liquid-crystal display for order placement, simulating the status of each control point · Touch-screen operation interface · Touch screen visible in the walkthrough · Touch screen with alarm display and parameter pages |
| Velocidade de encintamento | 180 ± 20 PCS/minute · 180 ± 20 pieces per minute; speaker notes also quote up to 200 pieces per minute · Not stated · 120 - 180 PCS/minute normal operating speed |
| Diâmetro do componente - padrão | Ф6 - Ф10 mm · Ф6 - Ф10 mm standard fixture configuration · Not stated · Ф3 - Ф10 mm |
| Diâmetro do componente - jogos de dispositivos | Ф4 - Ф6 share one set of fixtures, Ф8 - Ф10 share another; conventional range Ф4 - Ф10 · Two fixture sets, one for Ф4-Ф6 and one for Ф8-Ф10; other sizes within Ф4-Ф10 to order · Not stated · Not stated |
| Comprimento do componente | L = 5 - 30 mm · 5 mm to 30 mm · Not stated · 5 - 30 mm |
| Passo do terminal conformado - padrão | 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm lead shown being formed, 5.0 mm die described · 2.0 mm, 2.5 mm, 3.5 mm, 5.0 mm |
| Passo do terminal conformado - sob encomenda | 7.5 mm, 10 mm, 15 mm and above, ordered separately · 7.5 mm, 10 mm and 15 mm custom pitches can be ordered · Not stated · 7.5 mm and above optional |
| Passo do furo da fita | 12.7 mm standard; other hole pitches customised on request · 12.7 mm standard · Not stated · 12.7 mm, with 15 mm optional |
| Diâmetro do furo da fita | 4.1 mm · 4.1 mm · Not stated · Ф4 mm with a tolerance of plus 0.2 mm |
| Altura de encintamento (centro do furo até a base do componente) | 17 mm - 21 mm · 17 mm - 21 mm · Not stated · 17 - 22 mm |
| Seleção de polaridade | Not stated · Not stated · Positive lead or negative lead first, selectable; the machine re-orients the part to suit · Positive lead first or negative lead first, two selectable modes |
| Método de embalagem | Boxed or coiled · Boxed (ammo packing) and coiled (reel) packing methods both supported · Not stated · Boxed as standard, coiled optional |
| Fita de papel | Not stated · Not stated · Not stated · 18 mm wide, 0.38 mm or 0.47 mm thick, selected to the product |
| Largura da fita superior | Not stated · Not stated · Not stated · 6 mm, 10 mm, 12 mm or 15 mm, selected to the product |
| Corte dos terminais | Not stated · Not stated · Leads beyond roughly 25 mm are trimmed at the cutting station before taping · A cutting station removes the excess where the lead is too long |
| Tratamento de rejeitos | Good and defective products sorted automatically when the tester is fitted · Defective products sorted out automatically · The eject gate opens for a good part and drops a failed part into a scrap tube · The eject gate closes for a good part and opens to reject a defective part |
| Sistema de acionamento | Servo control system replacing the traditional clutch · Servo control system replacing the traditional clutch · Not stated · Servo control system replacing the traditional clutch |
| Precisão dos cames | All cams imported, grinding accuracy 0.01 mm · Imported cams ground to 0.01 mm accuracy · Not stated · All cams imported, grinding accuracy 0.01 mm |
| Estrutura | Square rack feeder, precision fixtures of special materials on an accurate centre line · Not stated · Aluminium profile frame with branded panels visible in the walkthrough · Imported aluminium profile frame, corrosion resistant |
| Alimentação elétrica | 220 V / 50 Hz / 1.6 kW · 220 V / 50 Hz / 1.6 kW · Not stated · 1 HP motor, 220/380 V, 50/60 Hz |
| Pressão de ar | 4 - 5 kg/cm² · 4 - 5 kg/cm² · Not stated · 4 - 5 kg/cm² |
| Dimensões da máquina (C × L × A) | 2200 × 1200 × 1500 mm · 2200 × 1200 × 1500 mm · Not stated · Not stated |
| Peso da máquina | 700 - 900 kg · 700 - 900 kg · Not stated · Not stated |
Modelos, comparações e pontos em aberto
Where the documents disagree (6 linhas)
| Parameter | What the S-300B documents say | What the other source says | What the difference means | Status |
|---|---|---|---|---|
| Model naming | The product sheet and the presentation deck both call the machine S-300B. The walkthrough video calls it S300B, without the hyphen. | The image library also holds a machine photographed and labelled S-300BSTD, and the supplier manual supplied with the enquiry covers a DT-300BSTD. | Four codes circulate for what is presented as one machine class. S-300B is the code the product sheet and the deck agree on, so it is the code used on this page. If your quotation names S-300BSTD, ask which of the two it is - they are not the same build. | To be confirmed |
| Control system and operator interface | The product sheet describes a single-chip microcomputer as the core control unit, with a liquid-crystal display for order placement that simulates the status of each control point. | The presentation deck describes the world's most stable brand PLC or a single-chip control system, with a touch-screen operation interface. | One document describes a fixed LCD annunciator panel and the other a touch screen, and they do not describe the same hardware. The machine photographs show a colour touch panel. This matters at quotation time: a touch panel and an LCD annunciator are different spares, different training and different prices. | To be confirmed |
| Taping speed | The product sheet states a production capacity of 180 ± 20 PCS/minute, which is a band from 160 to 200. | The presentation deck repeats 180 ± 20 pieces per minute, and its speaker notes then say the machine processes up to 200 components per minute - the top of the band presented as the rate. The supplier manual for this class states 120 - 180 PCS/minute. | Three different framings of the same machine. The band is what the product sheet publishes and what this page quotes. Plan capacity from the bottom of the band, not the top, and treat 200 as a best case rather than a rate. | To be confirmed |
| Component diameter range | The product sheet gives the processed product diameter as Ф6 - Ф10 mm, and separately states that the machine handles a conventional range of Ф4 - Ф10 in which Ф4 - Ф6 share one set of fixtures. | The presentation deck says the standard fixture configuration covers Ф6 - Ф10 mm, with other sizes within the Ф4 - Ф10 range available as custom options. The supplier manual for this class states Ф3 - Ф10 mm. | The product sheet describes Ф4 - Ф6 as part of the conventional range with its own fixture set, while the deck describes that band as a custom option. If you run components below Ф6, confirm whether the Ф4 - Ф6 fixture set is a standard line item or an order - the answer changes both the lead time and the price. | To be confirmed |
| Taping height | The product sheet gives a taping height of 17 mm - 21 mm. | The presentation deck repeats 17 mm - 21 mm. The supplier manual for this class states 17 - 22 mm. | A 1 mm difference at the top of the range. Taping height is set against your inserter's pick height, so if your tape specification sits at 22 mm, ask for it in writing before the order rather than adjusting on site. | To be confirmed |
| Packaging and formed lead pitch | The product sheet lists boxed and coiled packaging as equal alternatives, and gives the standard formed lead pitch as 2.5 mm, 3.5 mm and 5.0 mm, with 7.5 mm, 10 mm and 15 mm and above ordered separately. | The presentation deck lists boxed (ammo packing) and coiled (reel) as both supported. The supplier manual for this class states boxed as standard with coiled optional, and prints an additional 2.0 mm pitch in the standard set. | Two questions to settle in the quotation rather than in the factory: whether coiled output is included or an option on the configuration you are buying, and whether 2.0 mm is a standard die or a special. Neither document is wrong; they describe different configurations. | To be confirmed |
What 180 components a minute is worth over a shift (3 linhas)
| Taping speed | Components per hour | Components per 8-hour shift | Components per month, 26 days |
|---|---|---|---|
| 160 PCS/min (bottom of band) | 9,600 | 76,800 | 1,996,800 |
| 180 PCS/min (nominal) | 10,800 | 86,400 | 2,246,400 |
| 200 PCS/min (top of band) | 12,000 | 96,000 | 2,496,000 |
Em detalhe
Nove estações entre o silo a granel e a fita lacrada
A lista de estações segue a demonstração da máquina no chão de fábrica e o manual do fornecedor para esta classe de máquina. Ela descreve a ordem em que as peças viajam, não o arranjo físico do gabinete.
- Alimentação a granel. Uma cuba vibratória eleva componentes soltos de um silo e os orienta sobre uma pista linear. Um sensor na cuba para a cuba quando a pista está cheia e um sensor na pista desacelera a máquina quando a pista fica curta, de modo que a máquina acompanha a alimentação em vez de brigar com ela.
- Abertura dos terminais. Um abridor separa os dois terminais antes que qualquer outra coisa toque o corpo. Fazer isso primeiro é o que impede o molde de fechar sobre um terminal cruzado, e é por isso que a máquina consegue trabalhar peças direto de um saco, sem pré-seleção.
- Conformação dos terminais. Um molde integrado prensa os terminais até o passo conformado: 2.5 mm, 3.5 mm ou 5.0 mm como padrão. O molde é uma peça única, então uma troca de passo é uma troca de molde, e o molde sai com quatro parafusos.
- Teste de polaridade. A peça é medida quanto à polaridade. Para um capacitor eletrolítico radial, um LED ou um diodo, isso é a diferença entre uma placa que funciona e uma placa que volta, e é verificado antes que a peça seja comprometida com a fita.
- Reorientação. Se a polaridade estiver invertida em relação à fita que está sendo montada, uma estação de reorientação gira a peça em vez de rejeitá-la. As duas direções são selecionáveis, então a fita pode ser montada com terminal positivo primeiro ou negativo primeiro para corresponder ao que sua inseridora espera.
- Teste de valor. Com o testador correspondente instalado, a máquina lê capacitância e resistência e as compara com a janela que você define. Esta é a estação que pega o saco misturado: um valor errado que, de outra forma, seria encintado, encaixotado e enviado como peça boa.
- Corte dos terminais. Terminais longos demais são cortados no comprimento antes do encintamento. Peças dentro da faixa padrão passam sem serem tocadas; peças de terminal longo são aparadas na estação para que a altura da fita acabada seja uniforme em vez de variar com o comprimento do terminal de entrada.
- Ejeção de rejeitos. Um portão fica aberto para uma peça boa e deixa cair uma peça reprovada em uma calha. Os rejeitos saem da máquina por um tubo até um recipiente de refugo, fisicamente separados do fluxo bom, de modo que uma peça reprovada não possa ser reintroduzida por um operador cansado no fim do turno.
Onde o dinheiro vai dentro da máquina
Três coisas decidem se uma encintadora ainda estará rodando no décimo ano: o que a aciona, do que são feitas as peças móveis e se você ainda consegue os dispositivos. As três estão declaradas na folha de produto e as três são visíveis nas fotografias da máquina.
- Controle por servo em vez de embreagem. O acionamento usa um sistema de controle por servo no lugar da embreagem mecânica tradicional. A embreagem é o conjunto que se desgasta, patina e acaba travando nesta classe de máquina, e é a maior fonte isolada de paradas não planejadas. Removê-la remove o modo de falha, não apenas o sintoma.
- Cames importados, retificados a 0.01 mm. Todos os cames são originais importados com precisão de retificação de 0.01 mm. A 180 peças por minuto, o jogo de cames é o que determina se a máquina roda silenciosa ou se desmonta em vibração: 0.01 mm é a diferença entre uma conformação de terminais consistente e um molde que fecha uma fração antes a cada milésima peça.
- Dispositivos de material especial e molde integrado. O alimentador de cremalheira quadrada, os dispositivos de precisão e o molde de conformação são feitos de materiais especiais sobre uma linha de centro precisa. O molde é integrado em vez de montado, então as dimensões de conformação permanecem fiéis e a troca é rápida e não danifica o produto. Dois jogos de dispositivos cobrem Ф4-Ф6 e Ф8-Ф10.
Onde os documentos divergem
Uma tabela de especificações que escolhe em silêncio um de dois números vale menos que uma que mostra os dois. Seis parâmetros abaixo não coincidem entre os documentos fornecidos, ou são informados em apenas um deles. Confirme cada um contra o desenho vigente da sua configuração antes de pedir.
Quanto valem 180 componentes por minuto ao longo de um turno
A faixa publicada é 180 ± 20 componentes por minuto. A tabela converte essa faixa em volume por hora, por turno e por mês, para que o número com que você planeja seja um que você escolheu e não um que lhe foi dado.
O que é configurado, não apenas o que é listado
Uma encintadora só é útil se o molde, os dispositivos e a fita corresponderem todos ao componente que você realmente trabalha. Estes são os itens a resolver com o pedido e não depois dele.
- Molde de conformação para o seu passo. Moldes de 2.5 mm, 3.5 mm e 5.0 mm são padrão. 7.5 mm, 10 mm, 15 mm e acima são pedidos separadamente. Uma troca de molde é uma operação de quatro parafusos, então uma planta que roda dois passos pode ter os dois.
- Segundo jogo de dispositivos para a outra faixa de diâmetro. Ф4-Ф6 e Ф8-Ф10 usam cada um o seu próprio jogo de dispositivos. Se o seu mix de componentes abrange as duas faixas, peça os dois jogos com a máquina em vez de descobrir a lacuna na primeira troca.
- Saída enrolada em vez de em caixa. A embalagem em caixa (ammo) é a saída padrão. Enrolado em bobina é a configuração a especificar se sua inseridora usa bobinas: veja a tabela de pontos abertos, porque os dois documentos fornecidos a tratam de forma diferente.
- Testador de capacitância e resistência. A função de teste e classificação funciona quando o testador correspondente está instalado. Sem ele a máquina ainda conforma e encinta; com ele, a máquina também rejeita peças fora da janela antes que cheguem à fita.
- Passo de furo de fita não padrão. 12.7 mm é padrão. Outros passos de furo são personalizados sob consulta, e 15 mm aparece como opção na documentação do fornecedor para esta classe: confirme contra a especificação de fita da sua inseridora.
- Dispositivos de cuba e pista para o seu componente. A cuba e a pista linear são fabricadas conforme o corpo do componente. Envie o desenho e uma amostra da peça, porque uma cuba que roda um eletrolítico de 6 mm não necessariamente rodará um MKT quadrado do mesmo diâmetro.
Seis passos da sua lista de componentes até uma fita validada
A ordem do trabalho importa mais do que a velocidade dele. A maioria dos problemas de encintadora que são atribuídos à máquina é uma especificação de fita que nunca foi acordada antes de o molde ser cortado.
- Acordar a especificação da fita. Antes de qualquer coisa ser construída: passo do terminal, direção da polaridade, altura de encintamento, passo do furo, largura e espessura do papel, largura da fita superior, em caixa ou em bobina. Este único documento decide o molde, os dispositivos e os consumíveis.
- Confirmar o componente. Envie o desenho do componente e uma amostra física. Diâmetro do corpo, altura do corpo, diâmetro do terminal, comprimento do terminal e formato do corpo movem os dispositivos e a usinagem da cuba.
- Preparar a bancada, a energia e o ar. 220 V monofásico a 1.6 kW, 4-5 kg/cm² de ar limpo e seco, e um piso nivelado para uma máquina na faixa de 700-900 kg. Deixe acesso nos quatro lados: a cuba, o tubo de rejeitos e a ponta de saída precisam ser alcançáveis.
- Ajustar a cuba e a pista. A amplitude da cuba, as posições dos sensores da pista e o abridor são ajustados contra o componente real, não contra um desenho. Este é o passo em que uma amostra ruim aparece como um problema de taxa três semanas depois.
- Validar a primeira fita. Rode uma fita completa e depois meça: passo, altura de encintamento, direção da polaridade, posições dos furos, e compare a amostra contra o desenho do componente. Guarde a fita medida como referência durante a vida da máquina.
- Entrega com um cartão de manutenção. Treinamento de operadores no painel sensível ao toque, nas páginas de parâmetros e na lista de alarmes, mais um cartão de manutenção escrito com os pontos de lubrificação e os intervalos de inspeção de cames e sensores para os seus próprios registros.
O que acontece depois que a máquina chega
Uma encintadora é um projeto de dispositivos tanto quanto uma compra de máquina. Estas são as quatro partes do serviço que decidem se ela continua rodando.
Vídeos
Vídeos do canal da Southern Machinery no YouTube. Nada é carregado do YouTube até você clicar em reproduzir.
Catálogos e documentos
- PDFS-300B Fully Automatic High-Speed Molding and Taping MachineS-300B product sheet
- PDFSM-301 Taped Radial Capacitor Lead Cutter en-USRadial taping process manuals
- PDFS-C45 Auto Taped radial lead cutting machine User ManualRelated forming and taping product sheets
- PDFTaped components lead cutting forming machineRadial taped feeder drawings
- PDFSJL80A SMD REEL TAPING MACHINERadial taped feeder drawings
- PDFTHT radial taped feeder 3DRadial taped feeder drawings
- PDFSMT Radial LED taped feeder UIC 3DRadial taped feeder drawings
- 3DThe full Southern Machinery video board
- 3DThe full Southern Machinery product catalogue board
- LINKMachine catalogue - file.autoinsertion.com
Notas de engenharia
ARTICLE 01Your THT line is not slow at insertion, it is slow at the bench before it
The station that sets your line rate is usually the one nobody has a cycle time for. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Ask a production manager for the cycle time of a THT line and…
ARTICLE 02The polarity mistake that reaches the customer, not the tester
Why a reversed electrolytic capacitor passes every simple check you run in-house. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Here is a failure that passes your end-of-line test, passes your…
ARTICLE 03How to size a radial taping machine from a component list
Diameter, body height, lead diameter and lead length decide the machine, not the model number. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. The most expensive mistake in buying a taping machine…
ARTICLE 04Boxed or reeled: the tape specification your inserter actually wants
Six numbers on a tape drawing that decide whether the inserter picks or mis-picks. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A tape is a mechanical interface, and like every mechanical…
ARTICLE 05What 0.01 mm of cam accuracy is buying you at 180 parts a minute
The arithmetic that turns a grinding tolerance into a defect rate. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. 0.01 mm sounds like a marketing number until you multiply it by 180 a minute. Then…
ARTICLE 06Running a taping machine for fifteen years: what actually decides it
Three assemblies fail before the frame does, and all three are replaceable by design. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A taping machine does not die of old age. It dies of three…
Perguntas frequentes
Que componentes a S-300B pode encintar?
Componentes de terminais radiais: capacitores eletrolíticos, capacitores MKT e metalizados, LEDs, triodos, chaves de alavanca, indutores, osciladores de cristal, termistores PTC, conectores, luvas de borracha e outras peças do tipo pino. A configuração padrão de dispositivos cobre corpos de Ф6 a Ф10 mm com comprimento de 5 a 30 mm; a folha de produto também descreve uma faixa convencional de Ф4 a Ф10 mm usando dois jogos de dispositivos. Envie o desenho se sua peça estiver fora disso, porque a cuba e os dispositivos são fabricados conforme o corpo.
Ela testa os componentes ou apenas os encinta?
As duas coisas, se o testador correspondente estiver instalado. A máquina testa a polaridade de cada peça, e com o testador instalado ela também lê capacitância e resistência e as compara com a janela que você define. Peças fora da janela são ejetadas para um tubo de refugo em vez de encintadas. Sem o testador a máquina ainda conforma e encinta; ela apenas deixa de rejeitar por valor.
Ela pode produzir tanto em caixa quanto em bobina?
A folha de produto lista em caixa e enrolado como alternativas equivalentes e a apresentação diz que ambos são suportados. O manual do fornecedor para esta classe de máquina descreve em caixa como padrão com enrolado opcional. Como os dois documentos diferem, esta página lista isso como ponto aberto: diga-nos qual saída sua inseridora usa e confirmaremos na cotação em vez de deixar você descobrir em campo.
Que fita e papel ela usa?
Fita de papel de 18 mm de largura, em espessura de 0.38 mm ou 0.47 mm, com uma fita superior de 6, 10, 12 ou 15 mm escolhida conforme o produto, e um passo de furo de arraste de 12.7 mm com furo de 4.1 mm. Esses números de consumíveis vêm do manual do fornecedor para esta classe de máquina, que é o único documento fornecido que os imprime: confirme-os contra a sua especificação de fita antes de pedir consumíveis em volume.
Quão rápida ela é, de verdade?
A faixa publicada é 180 ± 20 componentes por minuto, ou seja, de 160 a 200. Planeje pelo fundo da faixa e trate 200 como melhor caso. A tabela de capacidade desta página converte essa faixa em componentes por hora, por turno e por mês, e supõe que a máquina roda o período inteiro: multiplique pela sua própria disponibilidade antes de planejar com ela.
Quanto tempo leva uma troca de passo de terminal?
O molde de conformação é integrado e sai com quatro parafusos, e a folha de produto descreve a desmontagem e montagem rápida como uma característica de projeto. Uma troca de passo é, portanto, uma troca de molde, não um reajuste. O que leva mais tempo é a validação da primeira peça: meça a primeira fita contra a sua especificação de fita antes de liberar a máquina para produção.
O que a máquina precisa na obra?
220 V monofásico a 1.6 kW, ar limpo e seco a 4 a 5 kg/cm², e um piso nivelado para uma máquina de 700 a 900 kg com ocupação de 2200 × 1200 × 1500 mm. Deixe acesso nos quatro lados: a cuba a granel, o tubo de rejeitos e a ponta de saída precisam ser alcançáveis durante um turno.
Como faço para obter uma cotação?
Envie o desenho ou o número da peça do componente, a especificação de fita que sua inseridora usa e seu volume mensal de componentes. Com esses três podemos nomear o molde, os jogos de dispositivos, os dispositivos da cuba e a configuração de saída na cotação, em vez de listar opções e deixar você adivinhar. Se você ainda não tem uma especificação de fita, diga: enviaremos o formulário em branco.
Produtos relacionados
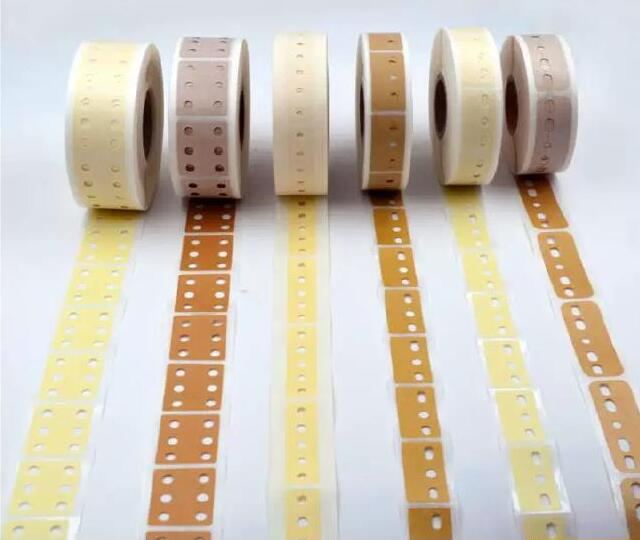
Fita de emenda AI radial de 3/5/6 furos e cortador
Fita de emenda AI para insersoras radiais (verticais): 3 e 5 furos (6 sob encomenda), papel crepe ou kraft, alta aderência, cortada em ambas as faces, e cortador de emenda para fita radial de 12,7 / 15,0 mm.

Jig de calibração de feeders SMT - Verificação visual da precisão do feeder para montagem smart de PCBA em EMS
Verifique a posição de coleta, o movimento de alimentação e o alinhamento antes de o feeder voltar à linha. Câmera CCD, monitor LCD, ajuste X/Y/H, base para FUJI NXT. 220 V, 45 kg - todos os valores indicados com a sua fonte.
Fita de emenda para componentes radiais THT (3/5/6 furos) para inserção automática
Fita de emenda AI de alta viscosidade para componentes radiais em fita THT (capacitores, indutores, diodos) em fitas de 12,7 mm e 15,0 mm. Papel crepe ou kraft, corte 3/5/6 furos, sem resíduos de cola, +15% de eficiência. Série SCT da Shenzhen Southern Machinery.
Alguns detalhes técnicos desta página (tabelas, títulos de documentos) aparecem em inglês, como foram publicados.
Solicitar cotação de S-300B Máquina de conformação e encintamento radial
Envie sua placa, lista de componentes ou modelo de máquina e responderemos com uma configuração e uma cotação. Os preços são cotados por projeto.