
Fabricant de buses et pinces SMT sur mesure
Buses et pinces sur mesure pour l’assemblage de PCB en usine EMS intelligente
Southern Machinery conçoit et usine des buses SMT et des buses pinces sur mesure pour composants de forme irrégulière. JUKI, Yamaha, Fuji, Samsung, Panasonic.
Une poseuse ne peut poser que ce que son outillage peut tenir. Nous concevons, usinons et testons la buse ou la pince qui permet à votre ligne de poser les composants de forme irrégulière qui partent aujourd’hui sur un poste manuel.
Points clés
L’aspiration cesse de fonctionner au bord de l’enveloppe
Un composant dont la face supérieure est irrégulière ne peut pas former l’étanchéité nécessaire à l’aspiration. Un composant trop lourd glisse à l’accélération. Une face fragile est marquée par une pointe rigide. Ces trois défaillances expliquent l’essentiel du travail irrégulier qui reste sur un poste manuel.
L’outillage doit correspondre au composant, pas à la machine
Une pince est conçue autour du profil extérieur d’une famille de composants. C’est pourquoi la même tête pose une puce 0402 puis a besoin d’un autre outil pour une bobine de 9,5 mm. La machine est rarement la contrainte ; l’interface avec le composant l’est.
Le coût de ne pas le résoudre n’apparaît jamais dans la nomenclature
La pose manuelle de composants irréguliers n’est pas une ligne de coût. C’est un opérateur, un poste, une étape de retouche et un rendement de première passe qui n’atteint jamais l’objectif. Le calculateur ci-dessous est fait pour que vous y mettiez vos propres chiffres.
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Buse pince 2071, mâchoires fermées | 8.5 · mm · CAD sheet · Verified material |
|---|---|
| Buse pince 2071, mâchoires ouvertes | 18.5 · mm · CAD sheet · Verified material |
| Largeur du bras de pince | 7 · mm · CAD sheet · Verified material |
| Hauteur du bras de pince | 7 · mm · CAD sheet · Verified material |
| Taille de composant, pince 2071 | 9.5 - 17.5 · mm · CAD sheet · Verified material |
| Plage de préhension, buses pinces | 0.8 - 5.2 · mm · Juki nozzle catalogue note · To be confirmed |
| Taux de prise | 99.99 · % · Nozzle sheet · Verified material |
| Délai de fabrication sur mesure | 1 · week · Nozzle sheet · To be confirmed |
| Délai de fabrication sur mesure | 2 - 4 · weeks · Design note · To be confirmed |
| Plage de support | 7 x 24 · hours · Nozzle sheet · Verified material |
| Matériau du corps de buse standard | Copper alloy · - · Juki standard nozzle note · To be confirmed |
| Matériau de l’outil pour l’usure | Tungsten steel · - · Design note · Verified material |
| Matériau de l’outil pour la statique | Ceramic · - · Design note · Verified material |
| Matériau de l’outil, usure et statique | Diamond steel · - · Design note · Verified material |
| Matériau de la pointe souple | Rubber or silicone · - · Design note · Verified material |
| Échantillon de composant souhaité pour un devis | 4 - 6 · inches of tape · Design note · Verified material |
| Aspiration, pose générale | at least 400 · mmHg · Design note · Verified material |
| Aspiration, gros composants | at least 70 · mmHg · Design note · Verified material |
| Force de pose, tête irrégulière | up to 100 · N · Industry reference · Verified material |
| Poids de composant, tête irrégulière | up to 300 · g · Industry reference · Verified material |
| Encombrement composant, tête irrégulière | up to 200 x 125 · mm · Industry reference · Verified material |
| Niveaux de hauteur, tête adaptative | 1 - 25 · mm · Industry reference · Verified material |
| Précision de pose, aspiration standard | within 0.02 · mm · Industry reference · Verified material |
| Durée de vie de la buse | several · months · Design note · To be confirmed |
| Durée de vie de la buse | more than 24 · months · Design note · To be confirmed |
| Saleté retirée par une machine de nettoyage de buses | 99 · % · Design note · Verified material |
Modèles, comparaisons et points ouverts
Where our own documents disagree, printed side by side (6 lignes)
| Parameter | Source A | Source B | Source C | Status |
|---|---|---|---|---|
| Custom build lead time | 1 week (nozzle sheet) | 2 - 4 weeks (design note) | about 1 month (custom solution sheet) | To be confirmed |
| Gripping range, gripper nozzle | 0.8 - 5.2 mm (Juki nozzle catalogue note) | 9.5 - 17.5 mm (2071 CAD sheet) | not stated | To be confirmed |
| Standard nozzle body material | copper alloy (Juki standard nozzle note) | tungsten steel, ceramic or diamond steel (design note) | not stated | To be confirmed |
| Custom nozzle part code | CN-SM-2713 (catalogue board) | Nozzle 2071 (CAD sheet) | JUKI-nozzle-customized (image library) | To be confirmed |
| Nozzle service life | several months (design note) | more than 24 months (same design note) | not stated | To be confirmed |
| Component sample wanted for a quote | 4 - 6 inches of tape (design note) | drawings accepted (catalogue entry) | not stated | To be confirmed |
Which tool handles which component family (8 lignes)
| Component family | Handling method | Published envelope | Note |
|---|---|---|---|
| Chip components, 0201 to 1206 | Vacuum nozzle | standard range | the default case, and the one standard nozzles are built for |
| MELF and cylindrical parts | V-groove nozzle | standard range | the groove keeps a round body from rolling on the tip |
| Electrolytic capacitors and bobbins | Gripper nozzle | 9.5 - 17.5 mm on the 2071 tool | the tool grips the body, not the top face |
| Terminals, pins and eyelets | Gripper or slot nozzle | not published | a slot enters between the parts of a connector block |
| Board-to-board and ribbon connectors | Slot nozzle | not published | narrow rectangular cross-section |
| Large ICs, sockets and shields | Pipe nozzle | not published | a wide suction area with an interchangeable rubber tip |
| Heavy or uneven parts | Friction gripper jaws | up to 300 g on an odd-form head | the jaw takes the load, so the vacuum seal is no longer critical |
| Parts needing axial force, such as pin-in-paste | Friction gripper jaws | up to 100 N on an odd-form head | the head applies the force; the tool holds the alignment |
En détail
D’un échantillon de composant à un outil validé, en neuf étapes
Chaque étape ci-dessous produit quelque chose que vous pouvez regarder. Rien n’est chiffré à partir d’une simple description écrite.
- Recevoir le composant. Envoyez la pièce, idéalement dix à quinze centimètres de bande ou un tube, ou un plan avec les cotes critiques indiquées.
- Mesurer ce qui compte. Profil extérieur, la face sur laquelle l’outil s’appuie, la masse, le centre de gravité et tout motif de pattes ou de broches.
- Choisir la méthode de manipulation. Aspiration, mâchoires à friction, un hybride des deux, ou une fente. La méthode suit la pièce, pas la machine.
- Modéliser la mâchoire. Géométrie CAO avec les chanfreins et les rayons qui laissent la pièce entrer dans les mâchoires sans être décalée.
- Vérifier la structure. Des sections plus épaisses là où la mâchoire encaisse la charge de flexion pendant l’accélération, pour que la tête n’ait pas à compenser par logiciel un outil flexible.
- Usiner et ajuster. Corps et mâchoire sont coupés à l’interface attendue par votre tête, afin que l’outil se pose et se répète à la même hauteur à chaque cycle.
- Tester sur votre composant. Des cycles de prise et de pose sur votre propre pièce, à vitesse de production, avec le taux de prise enregistré et livré avec l’outil.
- Valider le matériau. Acier au tungstène, céramique, acier diamant ou une pointe souple, choisis en fonction de l’usure, de l’électricité statique et de la fragilité du composant.
Trois familles d’outils sur mesure et les pièces pour lesquelles chacune est construite
Ces trois couvrent l’essentiel de ce que demande un devis EMS. La galerie de photographies plus bas porte le reste.
- Buses pinces sur mesure sur un corps usiné. Trois corps de buse pince photographiés sur l’établi, chacun montrant la pince à deux dents qui se referme sur le composant.
- Buses à vide série 500. Deux buses de la série 500 : le capuchon vert, le ressort qui garde la pointe souple et le corps en aluminium usiné qui se loge dans la tête.
- Buse pince JUKI, 2071. L’outil qui fournit ses chiffres à cette page : largeur et hauteur de bras 7 mm, mâchoires fermées à 8,5 mm, ouvertes à 18,5 mm, pour des composants de 9,5 mm à 17,5 mm.
Là où nos propres documents divergent, imprimés côte à côte
Ce sont les points où deux de nos sources donnent des chiffres différents. Nous ne les avons ni moyennés ni tranchés. Demandez-nous le plan en vigueur pour votre configuration avant de commander.
Quel outil traite quelle famille de composants
Une carte rapide de la pièce devant vous vers l’outil qui la prend. Là où un chiffre est publié, il est imprimé ; là où il ne l’est pas, la ligne le dit.
Ce qui peut être modifié sur un outil sur mesure
Chacune de ces options est une décision que vous pouvez prendre avant la diffusion du plan.
- Méthode de manipulation. Aspiration, mâchoires à friction, hybride aspiration et mâchoires, ou une fente, choisis d’après la forme de la pièce.
- Matériau de la pointe et de la mâchoire. Acier au tungstène, céramique, acier diamant, ou une pointe caoutchouc et silicone pour les faces délicates.
- Longueur du corps et interface. Coupé à l’interface attendue par votre tête, pour qu’il se pose sans adaptateur.
- Revêtements et finition de surface. Un revêtement pour empêcher les pièces collantes ou molles d’adhérer à la pointe.
- Détrompage. Détrompage asymétrique sur des mâchoires semblables, pour qu’un outil ne puisse pas être monté à l’envers.
- Marquage et identification. Le code de pièce gravé sur le corps, pour identifier un outil sur un établi sans le mesurer.
Ce qui se passe à l’arrivée de l’outil
Six étapes, et la première est la seule qui pose normalement problème.
- Monter et contrôler la hauteur d’assise. Mettez l’outil en place, puis contrôlez la hauteur de pointe par rapport à la référence de la tête avant de lancer un cycle.
- Apprendre la position de prise. Définissez le point de prise dans les données du composant, puis vérifiez-le avec la caméra de la tête.
- Régler la force de pose. Commencez bas pour une pièce fragile et montez jusqu’à ce que la pose se répète, non jusqu’à ce qu’elle se pose une fois.
- Lancer le test de taux de prise. Cinquante cycles à vitesse de production, en comptant les ratés, avant que l’outil n’entre dans le programme.
- Écrire l’intervalle de contrôle. Décidez à quelle fréquence la pointe est contrôlée et inscrivez-le au plan de maintenance plutôt que de réagir à une panne.
- Garder le rechange. Un second outil en stock transforme une défaillance d’outil en changement, pas en arrêt de ligne.
Ce que vous recevez après l’expédition de l’outil
Quatre choses, et aucune n’est conditionnée à un contrat de service.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFSouthern Machinery Customized Feeder Nozzle Catalog V03Custom nozzle and gripper catalogue
- PDFYamaha - Nozzle Catalogue -By SMThelpCustom nozzle and gripper catalogue
- PDFSMT Nozzle Supplier -Southern MachineryNozzle supplier sheet
- PDFSMT JUKI Serial Nozzle w 3D samples--Southern MachineryJUKI serial nozzle sheet
- PDFSMT JUKI Serial Nozzle--Southern MachineryJUKI serial nozzle sheet
- 3DJUKI Customized Nozzle CN-SM-2713Drawing library
- 3DSMT customized nozzle design n manufacturingDrawing library
- 3DSMT Gripper nozzle customizedDrawing library
- PDFSMT Gripper nozzle customized 3DDrawing library
- PDFSMT Gripper nozzle for E-cap 3DDrawing library
- PDFSMT JUKI Gripper Nozzle Terminal 0.8mm 3DDrawing library
- PDFJUKI Nozzle 505 3DDrawing library
- PDFSMT JUKI Vacuum nozzle CN2617-03 3DDrawing library
- 3DVideo board - every Southern Machinery clip
- 3DCatalogue board - every document
- LINKMachine catalogue - file.autoinsertion.com
Notes d'ingénierie
ARTICLE 01The Odd-Form Part Your Mounter Refuses to Place Is a Tooling Problem, Not a Machine Problem
When a placement head rejects a component, the reflex is to blame the machine or the component. Almost always it is the interface between them, and that interface is a part you can order. Full articles are in English. The summary above carries the argument in your language. A mounter that refuses a component is not…
ARTICLE 02Why Your Best Operator Is Still Feeding Connectors by Hand
The bench exists because the parts on it are the ones nobody designed a tool for. That is a procurement gap, and it is closable. Full articles are in English. The summary above carries the argument in your language. Walk onto most EMS floors and there is a bench with connectors on it, and a person putting them on…
ARTICLE 03How to Tell Whether an Odd-Form Component Can Be Placed Automatically
Six questions about the part itself that predict, before anyone quotes anything, whether a tool can pick it reliably. Full articles are in English. The summary above carries the argument in your language. There is a version of this conversation that wastes months: a part goes back and forth between a factory and a…
ARTICLE 04Six Measurements to Take Before You Ask for a Custom Nozzle Quote
The measurements that decide the design, and the order to take them in. Arriving with these turns a two-week exchange into a single message. Full articles are in English. The summary above carries the argument in your language. The single most common reason a custom nozzle quote takes two weeks is that it is missing…
ARTICLE 05What a Nozzle Actually Costs Over a Year, Not at the Counter
The purchase price is the smallest number in the calculation. Wear, pickup rate, downtime and the labour behind the bench are the ones that move. Full articles are in English. The summary above carries the argument in your language. A nozzle is one of the cheapest things on a placement line and one of the few that…
ARTICLE 06Designing a Gripper Jaw Around a Component You Have Never Seen Before
What a drawing can and cannot tell a tool designer, and why a sample in the post is worth more than a dimensioned PDF. Full articles are in English. The summary above carries the argument in your language. A drawing tells a tool designer the shape of a part and almost nothing about how it behaves. The gap between…
Questions fréquentes
Que vous faut-il de ma part pour chiffrer une buse sur mesure ?
Le composant lui-même, idéalement dix à quinze centimètres de bande ou un tube, ou un plan avec le profil extérieur et la face d’appui cotés. Les photographies aident mais ne remplacent pas une mesure.
Pour quelles marques de machines pouvez-vous fabriquer ?
Notre gamme de buses couvre Yamaha, Fuji, JUKI, Samsung, Panasonic, Hitachi, I-pulse, Siemens et ASM, Universal, Mirae, Sanyo et Sony. Si votre tête n’y figure pas, envoyez le plan d’interface et nous dirons si nous pouvons la couper.
Pouvez-vous poser une pièce trop lourde pour l’aspiration ?
Oui, avec des mâchoires à friction. Une tête pour composants irréguliers de cette classe applique jusqu’à 100 N de force de pose et transporte des composants jusqu’à 300 g, la mâchoire encaisse donc la charge et l’étanchéité d’aspiration cesse d’être critique.
Combien de temps prend un outil sur mesure ?
Nos propres fiches divergent : la fiche de buses publie une semaine et la note de conception indique deux à quatre semaines, avec environ un mois pour une solution entièrement personnalisée. Retenez deux à quatre semaines comme chiffre de planification et demandez-nous de confirmer contre le plan de votre pièce.
En quel matériau l’outil doit-il être fait ?
Acier au tungstène pour l’usure, céramique pour les pièces sensibles à l’électricité statique, acier diamant quand il faut les deux et que le coût est acceptable, et une pointe caoutchouc ou silicone quand la face de la pièce marque facilement. La céramique est fragile : prévoyez des rechanges si vous la choisissez.
Un outil sur mesure annule-t-il la garantie de ma machine ?
Cela dépend de votre fournisseur de machine, pas de nous, et nous ne le devinerons pas. Les outils sont coupés à l’interface standard attendue par votre tête et n’exigent aucune modification de la machine, ce qui est la condition habituelle, mais faites-le confirmer par votre fournisseur.
Comment savoir que l’outil fonctionne avant l’expédition ?
Il est lancé sur votre propre composant à vitesse de production, et le taux de prise de ce test part avec l’outil. Vous n’acceptez pas une pièce non testée.
Puis-je recommander le même outil plus tard ?
Oui, sur le plan que vous avez validé, pour qu’un second outil se comporte comme le premier. Demandez que le numéro de plan figure sur votre bon de commande.
Produits associés
Buses d'aspiration JUKI SMT - Fabricant pour l'assemblage de PCB EMS intelligent
Buses d'aspiration à vide, à fente, à pince et tubulaire pour poseuses JUKI KE-2010 à KE-2060, FX-1 et série 700. Diamètres de pointe de 0,4 mm à 9,5 mm, corps en alliage de cuivre, conception sur mesure, délai d'une semaine.
Fabricant de buses SMT FUJI
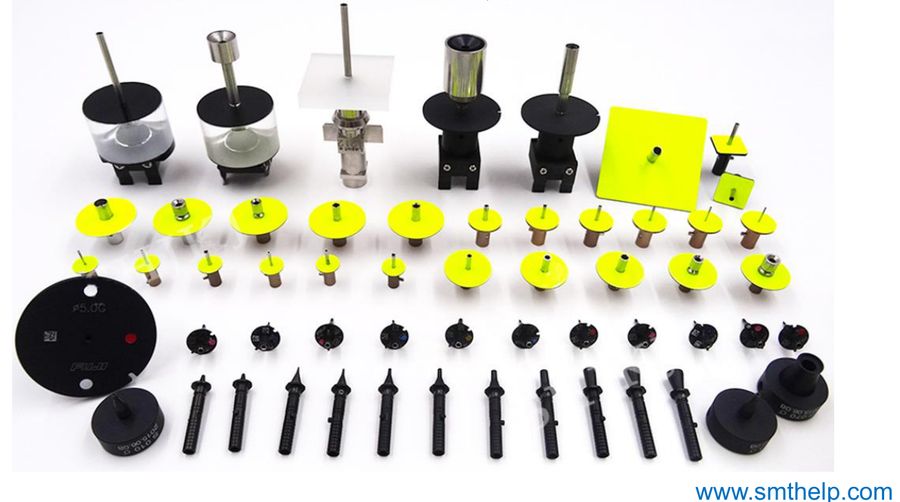
Southern Machinery conçoit et fabrique des buses de placement SMT compatibles FUJI — NXT H01/H04/H04S/H08/H12/H08M/H24, CP/QP/IP et embouts LED sur mesure de ø0.3 à ø15 mm, céramique, métal et pad caoutchouc, avec codes OEM data-matrix et colour-matrix. Montage drop-in dimensionnel, délai d'une journée sur les pièces de rechange, conception sur mesure en cinq jours. Demandez un appairage de buse.

Conception et Fabrication de Buses et Pinces SMT pour l'Assemblage Intelligent de PCB EMS
Southern Machinery designs and manufactures custom SMT nozzles and gripper nozzles for smart EMS PCB assembly. 99.99% pickup rate, diamond steel and ceramic tips, Plug & Play for JUKI, Yamaha, FUJI, Panasonic. 2-4 week delivery, 50+ countries.
Gamme de buses d'aspiration SMT - Fabricant pour l'assemblage de PCB EMS intelligents
Buses d'aspiration pour placeuses JUKI, Yamaha, Siemens/ASM, FUJI, Panasonic et Samsung/Hanhwa : types à vide, à fente, à pinces et à tube, standard ou sur mesure, adaptées à votre tête. Un seul fournisseur pour toute la gamme de buses.
Fabricant de buses SMT Panasonic
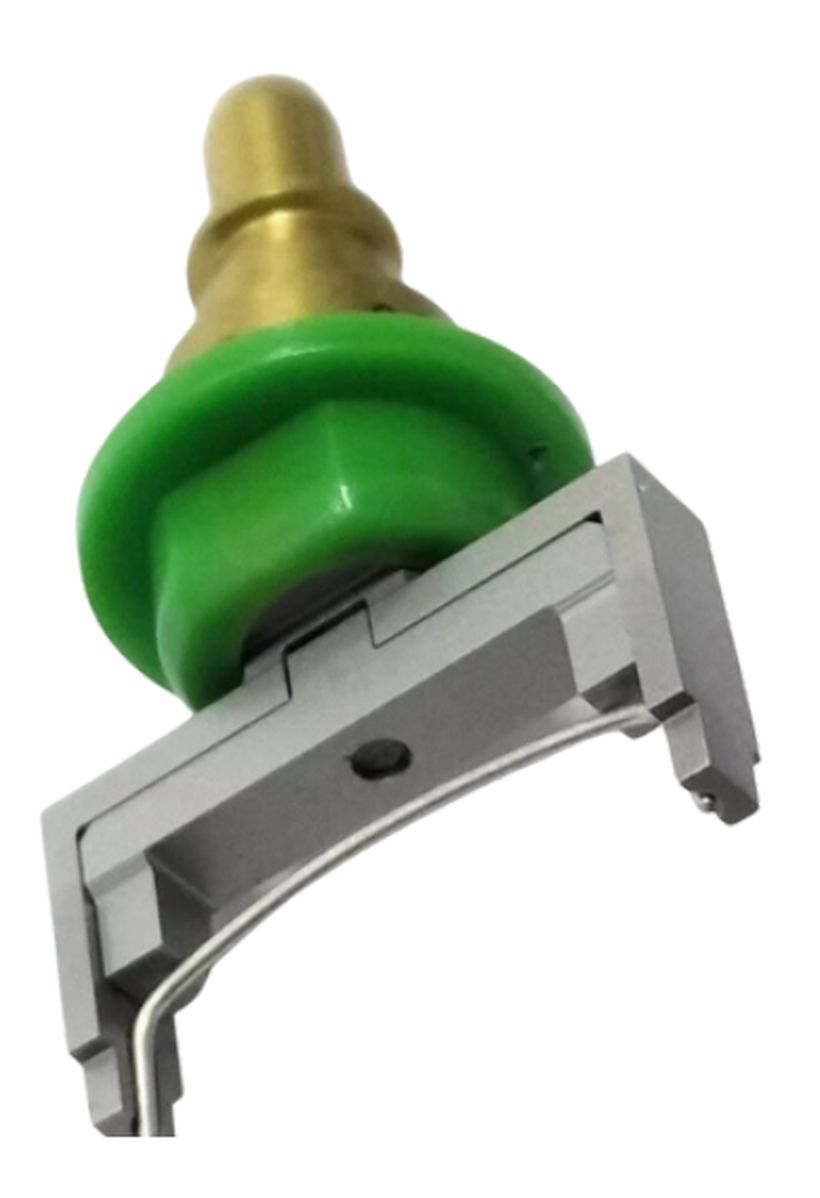
Southern Machinery conçoit et fabrique des buses de placement SMT compatibles Panasonic pour machines NPM (D3/W/TT2/VF) et CM (402/602/603) — embouts à vide, à pince, de calibration et spéciaux sur mesure, du 0402 au Φ10 mm, en céramique, métal et caoutchouc. Références N6100xxxxx reproduites, montage direct à correspondance dimensionnelle, délai d'un jour en pièces de rechange, conception sur mesure en cinq jours. Demandez une correspondance de buse.

Fabricant de buses d'aspiration SMT Siemens pour l'assemblage de cartes EMS intelligent
Buses d'aspiration Siemens et ASM SIPLACE, appariées à votre tête étoile 12 buses, à l'étoile C&P20A ou aux segments CPP. 128 fiches techniques 7xx/9xx documentées, embouts céramique et sur mesure, testées sous vide. Identifier, vérifier, répliquer.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : Fabricant de buses et pinces SMT sur mesure
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.