
Buses d'aspiration JUKI SMT - Fabricant pour l'assemblage de PCB EMS intelligent
Buses d'aspiration JUKI SMT pour l'assemblage de PCB EMS intelligent
Buses d'aspiration à vide, à fente, à pince et tubulaire pour poseuses JUKI KE-2010 à KE-2060, FX-1 et série 700. Diamètres de pointe de 0,4 mm à 9,5 mm, corps en alliage de cuivre, conception sur mesure, délai d'une semaine.
La buse est le dernier millimètre entre votre poseuse et la carte. Southern Machinery conçoit et fabrique des buses d'aspiration pour poseuses JUKI - séries standard 500 et 700, plus les types à fente, à pince et tubulaire pour les composants de forme irrégulière - adaptées au composant que vous placez réellement.
Points clés
Le bon diamètre, ou le composant se voile
Chaque buse JUKI standard est publiée avec une largeur de composant applicable. Une pointe trop large perd l'étanchéité du vide sur un petit composant ; une pointe trop étroite ne peut pas recevoir un grand boîtier. Associer le diamètre à la pièce est la première cause d'une prise propre.
L'usure est une ligne d'arrêt de production, pas une ligne de consommables
Une pointe usée fait grimper le taux de fausses prises bien avant que quiconque le note comme une panne. La poseuse réessaie, la tête attend, et l'opérateur débloque un bourrage que le catalogue avait prévu. La durée de vie d'une buse est un chiffre de cadence qui porte une étiquette de pièce de rechange.
Les composants de forme irrégulière demandent un autre outil, pas un composant plus petit
Connecteurs, transformateurs et composants polarisés ne se posent pas sur une pointe plane à vide. Les buses à fente, à pince et tubulaire existent précisément pour ces pièces, et choisir le type est une décision de conception prise avant la mise en route de la ligne, pas une correction appliquée après son arrêt.
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| 101 (laser 700) | 1.0 mm · 0.4 mm · under 1.1 mm |
|---|---|
| 102 (laser 700) | 1.5 mm · 1.0 mm · 1.1 to 2.5 mm |
| 103 (laser 700) | 3.0 mm · 1.7 mm · 2.5 to 4.0 mm |
| 104 (laser 700) | 4.0 mm · 3.2 mm · 4.0 to 7.0 mm |
| 105 (laser 700) | 6.5 mm · 5.0 mm · 7.0 to 10.0 mm |
| 106 (laser 700) | 9.5 mm · 8.0 mm · 10.0 mm and up |
| 201 (vision 700) | 1.0 mm · 0.4 mm · Not stated |
| 202 (vision 700) | 1.5 mm · 1.0 mm · Not stated |
| 203 (vision 700) | 4.0 mm · 3.2 mm · Not stated |
| 204 (vision 700) | 6.5 mm · 5.0 mm · Not stated |
| 500 (2000) | 1.0 x 0.5 mm · 2.0 x 0.4 mm · 0402 / 0603 class |
| 501 (2000) | 0.7 x 0.4 mm · 2.0 x 0.2 mm · under 0.45 mm |
| 502 (2000) | 0.7 mm · 0.4 mm · 0.45 to 0.75 mm |
| 503 (2000) | 1.0 mm · 0.6 mm · 0.75 to 1.45 mm |
| 504 (2000) | 1.5 mm · 1.0 mm · 1.1 to 2.5 mm |
| 505 (2000) | 3.5 mm · 1.7 mm · 2.5 to 4.0 mm |
| 506 (2000) | 5.0 mm · 3.2 mm · 4.0 to 7.0 mm |
| 507 (2000) | 8.5 mm · 5.0 mm · 7.0 to 10.0 mm |
| 508 (2000) | 9.5 mm · 8.0 mm · 10.0 mm and up |
| 510 (2000) | 1.5 mm · 0.6 mm · 1.6 to 3.5 mm |
| 511 (2000) | 2.0 mm · 1.2 mm · up to 5.9 mm |
| Pince 800-803 | grip 0.8-5.2 mm · arm 2.8-5.8 mm · bulky / polarised parts |
Modèles, comparaisons et points ouverts
Where the documents disagree, both values stay on the page (6 lignes)
| Point | JUKI catalogue (Rev C) | Southern Machinery deck | What the difference means | Status |
|---|---|---|---|---|
| 504 outer bore | Rev C prints 1.5 mm outer for nozzle 504. | Some Southern Machinery reference tables list 1.6 mm for the same tip. | A 0.1 mm difference changes the seal on a small body; confirm the tip you are quoting. | To be confirmed |
| 500-series part numbers | Two revisions exist: E36xx7290A0 (original) and 40011046 / 40001339... (new). | The deck lists nozzle numbers, not the OEM part revision. | The new revision is compatible with KE-2050 / 2060 / FX-1 but not the earlier KE-2010 to 2040. | To be confirmed |
| Pickup rate wording | Not stated as a rate in the catalogue. | The deck claims a 99.99 percent pickup rate (printed once as 'adsonrption', a typo). | A Southern Machinery marketing claim, not a catalogue figure; treat as a target, not a guarantee. | To be confirmed |
| Service life | No life figure in the catalogue. | The deck states 'service life of more than 24 months' and 'longer life-time'. | Life depends on duty cycle, part abrasion and cleaning, so it is not a fixed number. | To be confirmed |
| Materials | Catalogue: copper-alloy body and tip; polyurethane cups on fine-pitch tips; rubber tips on pipe nozzles. | Supplier catalogue tags JUKI rows as METAL / PAD without naming an alloy. | No tungsten-carbide or ceramic claim is made for these JUKI rows in any supplied document. | To be confirmed |
| RES-1 / 7501-7508 series | The Rev C catalogue does not carry a RES-1 numbering. | The Southern Machinery deck lists a RES-1 serial nozzle family, types 7501 to 7508. | A Southern Machinery family label; confirm the machine mapping against your head. | To be confirmed |
Which nozzle family fits which JUKI mounter (3 lignes)
| JUKI machine series | Nozzle type family | 500-series part number | Fit note |
|---|---|---|---|
| KE-2010 / 2020 / 2030 / 2040 | 500 series (501-508) | E36xx7290A0 (original) | Takes the original 500-series revision; the new part number is not compatible. |
| KE-2050 / 2060 / FX-1 | 500 series (501-508) | E36xx7290A0 or 40011046 (new) | Takes both the original and the new 500-series revision. |
| 700 series (730 / 740 / 750 / 760) | 1xx laser / 2xx vision | not stated | 101 to 106 on laser heads, 201 to 204 on vision heads. |
En détail
Du plan du composant à une buse qui tourne
Choisir une buse d'aspiration est une séquence courte et reproductible : mesurer la pièce, choisir la famille de pointes, dimensionner le diamètre à la largeur du composant, puis confirmer la tige, la matière et le test de prise. Southern Machinery applique cette séquence à votre composant réel, pas à une photographie de catalogue.
- Mesurer le composant. Relever la largeur, la longueur, la hauteur et la masse du boîtier. La largeur détermine le diamètre ; la masse détermine le vide.
- Choisir la famille de pointes. Les composants plats prennent une pointe à vide. Les à broches et les à fente demandent une buse à fente ; les pièces volumineuses ou polarisées demandent une pince ou une buse tubulaire.
- Dimensionner le diamètre à la largeur. Le catalogue associe chaque buse standard à une largeur de composant applicable : le diamètre est donc choisi dans une plage publiée, pas à l'œil.
- Associer la tige et le curseur. La buse doit se monter sur la bonne tête JUKI et, le cas échéant, sur la tige standard du changeur d'outils automatique.
- Choisir la matière et la pointe. Les corps standard sont en alliage de cuivre ; les pointes à pas fin utilisent des coupelles en polyuréthane ; les buses tubulaires utilisent des pointes en caoutchouc interchangeables.
- Usiner la géométrie de la pointe. Diamètres extérieur et intérieur, chanfrein et largeur de fente sont usinés selon le plan pour que l'étanchéité se forme dès la première prise.
- Tester le taux de prise. La buse est validée sur la pièce avant l'expédition ; Southern Machinery annonce un taux de prise de 99,99 pour cent sur ses propres fiches.
- Installer et enseigner. Monter sur la tête, régler la hauteur de prise et le vide, puis confirmer la fenêtre de prise sur la machine.
Trois familles de buses couvrent toute la gamme de poseuses JUKI
Le catalogue d'applications JUKI regroupe ses buses standard par tête et par série de machine. Southern Machinery fabrique selon ces groupes et selon les familles spéciales que ce même catalogue énumère.
- Série 500 - têtes 2000 / FX-1. Les pointes 501 à 508 équipent les têtes vision et laser KE-2010, 2020, 2030, 2040, 2050, 2060 et FX-1, avec un diamètre de 0,7 mm à 9,5 mm. Deux révisions de référence existent ; voir Points à confirmer.
- 1xx et 2xx - têtes série 700. Sur la série 700, les 101 à 106 équipent les têtes à alignement laser et les 201 à 204 les têtes à alignement vision, dimensionnées de 1,0 mm à 9,5 mm de diamètre extérieur.
- À fente, à pince et tubulaire - formes irrégulières. Les buses à fente saisissent les à broches, les buses à pince manipulent les pièces volumineuses ou polarisées sur une plage de préhension de 0,8 à 5,2 mm, et les buses tubulaire portent les grands boîtiers et les douilles, chacune référencée pour les familles 700 et 2000.
Quand les documents divergent, les deux valeurs restent sur la page
Un tableau de buses qui choisit en silence l'une de deux valeurs vaut moins qu'un tableau qui les montre toutes les deux. Six points ci-dessous sont énoncés différemment selon les documents fournis, ou n'apparaissent que dans l'un d'eux. Confirmez chaque point sur le plan en vigueur pour votre tête et votre configuration avant de passer commande.
Quelle famille de buses pour chaque poseuse JUKI
Le catalogue d'applications JUKI associe les séries de machines aux types de buses. Le tableau résume cette correspondance et les deux révisions de références de la série 500, afin de vérifier la compatibilité avant de spécifier une buse.
Ce que vous choisissez lors de la commande d'une buse
Chacun de ces choix est une famille documentée au catalogue ou dans les fiches Southern Machinery, pas un projet d'ingénierie sur mesure.
- Pointes à vide standard. Les familles 500, 1xx et 2xx pour composants plats, MELF, tantale, SO, QFP et BGA, dimensionnées selon la largeur du composant.
- Buses à fente. Pour les composants à broches et les connecteurs ; la largeur et la longueur de fente sont publiées par type pour les familles 700 et 2000.
- Buses à pince. Serrent mécaniquement les pièces volumineuses ou polarisées sur une plage de préhension de 0,8 à 5,2 mm au lieu de reposer uniquement sur le vide.
- Buses tubulaires. Pour les grands boîtiers, les douilles et les écrans, avec des pointes en caoutchouc interchangeables qui protègent la pièce.
- Compatibilité changeur d'outils automatique. Les buses sur mesure sont construites sur la tige de curseur de buse standard et le changeur d'outils automatique standard.
- Conception sur mesure. Southern Machinery conçoit et fabrique selon votre plan lorsqu'une pointe standard ne convient pas au composant.
Six étapes, de la buse en main à la première prise propre
Une buse n'est performante que si elle est bien assise, bien percée et bien enseignée. Voici les six étapes appliquées par Southern Machinery lorsqu'une buse est montée sur une tête.
- Confirmer la famille. Vérifiez le type de buse par rapport à la série de votre tête - 500 pour 2000 / FX-1, 1xx / 2xx pour la série 700.
- Vérifier la révision de la référence. Sur la série 500, confirmez si votre machine accepte la référence d'origine ou la nouvelle avant le montage.
- Monter sur la tige. Monter sur le bon curseur et, le cas échéant, sur le changeur d'outils automatique ; vérifiez que la buse tourne sans faux rond.
- Régler le diamètre sur la pièce. Associez le diamètre de pointe à la plage de largeur du composant pour que l'étanchéité du vide se forme dès la première prise.
- Enseigner la hauteur de prise et le vide. Réglez la hauteur de prise, le temps de maintien et le niveau de vide sur la machine, puis vérifiez la fenêtre de prise.
- Valider et enregistrer. Faites tourner la pièce, relevez le taux de fausses prises et définissez une tendance de remplacement avant que l'usure ne provoque un arrêt.
Ce qui se passe une fois les buses livrées
Southern Machinery conçoit et fabrique à Shenzhen et assure le suivi des pièces expédiées.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFJuki - Nozzle Catalogue-Rev-C3JUKI Nozzle Application Catalogue (Rev C)
- PDFSMT JUKI Serial Nozzle--Southern MachinerySMT JUKI Serial Nozzle - Southern Machinery
- PDFSMT Nozzle Supplier -Southern MachinerySMT Nozzle Supplier - Southern Machinery
- PDFSouthern Machinery Customized Feeder Nozzle Catalog V03Customized Feeder and Nozzle Catalogue
- PDFSMT JUKI Serial Nozzle w 3D samples--Southern MachineryCustomized Feeder and Nozzle Catalogue
- PDFJUKI Nozzle 505 3DCustomized Feeder and Nozzle Catalogue
- 3DYouTube video board - every Southern Machinery machine video
- 3DProduct catalog board - every document in one place
- LINKMachine catalogue - file.autoinsertion.com
Notes d'ingénierie
ARTICLE 01Your Mis-pick Rate Is a Nozzle Problem Before It Is a Machine Problem
Before you call the machine vendor, look at the tip in the head. Full articles are in English. The summary above carries the argument in your language. A line is throwing one 0402 in three hundred. The program is clean, the feeder is new, the head has been serviced, and the machine vendor is about to be asked for a…
ARTICLE 02How to Read a Nozzle Bore Table Without Guessing
Outer bore, inner bore and applicable width do three different jobs. Full articles are in English. The summary above carries the argument in your language. A nozzle table has three columns that look like they say the same thing and do not: outer bore, inner bore, and applicable component width. Reading them correctly…
ARTICLE 03When to Stop Using a Vacuum Tip and Start Using a Gripper
Three signs the part is telling you it needs a mechanical grip. Full articles are in English. The summary above carries the argument in your language. Vacuum is the default, and for flat chips it is the right answer. But there is a moment on every odd-form line when the vacuum tip stops being the tool and starts…
ARTICLE 04The Two 500-Series Revisions and Why Backward Fit Is Not Assumed
Same nozzle number, different part number, different machine. Full articles are in English. The summary above carries the argument in your language. The same nozzle number can be two different parts. On the JUKI 500 series that distinction decides whether the nozzle fits your machine at all, and it is the single most…
ARTICLE 05Nozzle Wear Is a Throughput Number Wearing a Spare-Parts Label
What a rising mis-pick trend costs you before anyone logs a fault. Full articles are in English. The summary above carries the argument in your language. Nobody budgets for nozzle wear, because it never fails as an event. It fails as a trend - a mis-pick rate that climbs by a fraction of a percent a week until one…
ARTICLE 06Selecting a Nozzle for Odd-Form Parts: Slot, Gripper or Pipe
A short decision order that keeps the wrong tool off the head. Full articles are in English. The summary above carries the argument in your language. Odd-form nozzle selection looks like guesswork until you realise it is a fixed order of questions. Answer them in sequence and the right tip - slot, gripper or pipe -…
Questions fréquentes
À quelles machines JUKI ces buses s'adaptent-elles ?
Le catalogue d'applications JUKI associe la série 500 aux têtes KE-2010, 2020, 2030, 2040, 2050, 2060 et FX-1, et les familles 1xx et 2xx à la série 700. Southern Machinery liste également une famille en série RES-1. Confirmez votre tête et votre micrologiciel exacts avant de commander.
Quelles tailles de pointe sont disponibles ?
Les diamètres extérieurs standard vont de 0,7 mm (buses 501/502) à 9,5 mm (508 et 106), avec des diamètres intérieurs de 0,2 mm à 8,0 mm. Chaque buse du catalogue est publiée avec une largeur de composant applicable : le diamètre est donc choisi dans une plage, pas à l'œil.
De quoi sont faites les buses ?
Le catalogue indique un corps et une pointe en alliage de cuivre, des coupelles en polyuréthane sur les pointes à pas fin et des pointes en caoutchouc interchangeables sur les buses tubulaires. Aucune revendication de carbure de tungstène ou de céramique n'est faite pour ces lignes JUKI dans les documents fournis ; le catalogue fournisseur Southern Machinery étiquette les lignes JUKI METAL / PAD.
Pouvez-vous fabriquer une buse sur mesure ?
Oui. Southern Machinery se décrit comme spécialisé dans la conception et la fabrication de buses SMT et liste une famille de buses sur mesure, incluant les types à fente, à pince et tubulaire, ainsi qu'une pièce sur mesure JUKI CN-SM-2713. Les buses sur mesure sont construites sur la tige de curseur standard et le changeur d'outils automatique standard.
La référence de la série 500 est-elle interchangeable avec ma machine plus ancienne ?
Pas toujours. Le catalogue liste deux révisions : l'origine E36xx7290A0 et une nouvelle série 40011046 / 40001339. La nouvelle révision est compatible avec KE-2050, KE-2060 et FX-1 mais pas avec les KE-2010 à 2040 plus anciens. Vérifiez la révision par rapport à votre modèle avant le montage.
Quel taux de prise et quelle durée de vie attendre ?
Les fiches Southern Machinery annoncent un taux de prise de 99,99 pour cent et une durée de service supérieure à 24 mois. Ce sont les affirmations du fabricant, pas des valeurs de catalogue, et la durée réelle dépend du rythme de production, de l'abrasion des pièces et de la fréquence de nettoyage ; considérez-les comme des objectifs et confirmez sur votre pièce.
Quelles pièces demandent une pince ou une buse à fente plutôt qu'une pointe à vide ?
Les composants à broches et les connecteurs conviennent aux buses à fente ; les pièces volumineuses ou polarisées conviennent aux buses à pince sur une plage de préhension de 0,8 à 5,2 mm ; les grands boîtiers, douilles et écrans conviennent aux buses tubulaires à pointe en caoutchouc. Le catalogue liste ces familles pour les groupes de machines 700 et 2000.
Comment commander, et quel est le délai ?
Envoyez le type de buse ou le plan du composant, le modèle de tête et la quantité. Les fiches Southern Machinery annoncent un délai d'une semaine pour les types standard, avec fret maritime et livraison dédouanée proposés. Les prix sont sur demande ; cette page n'est pas un devis.
Produits associés
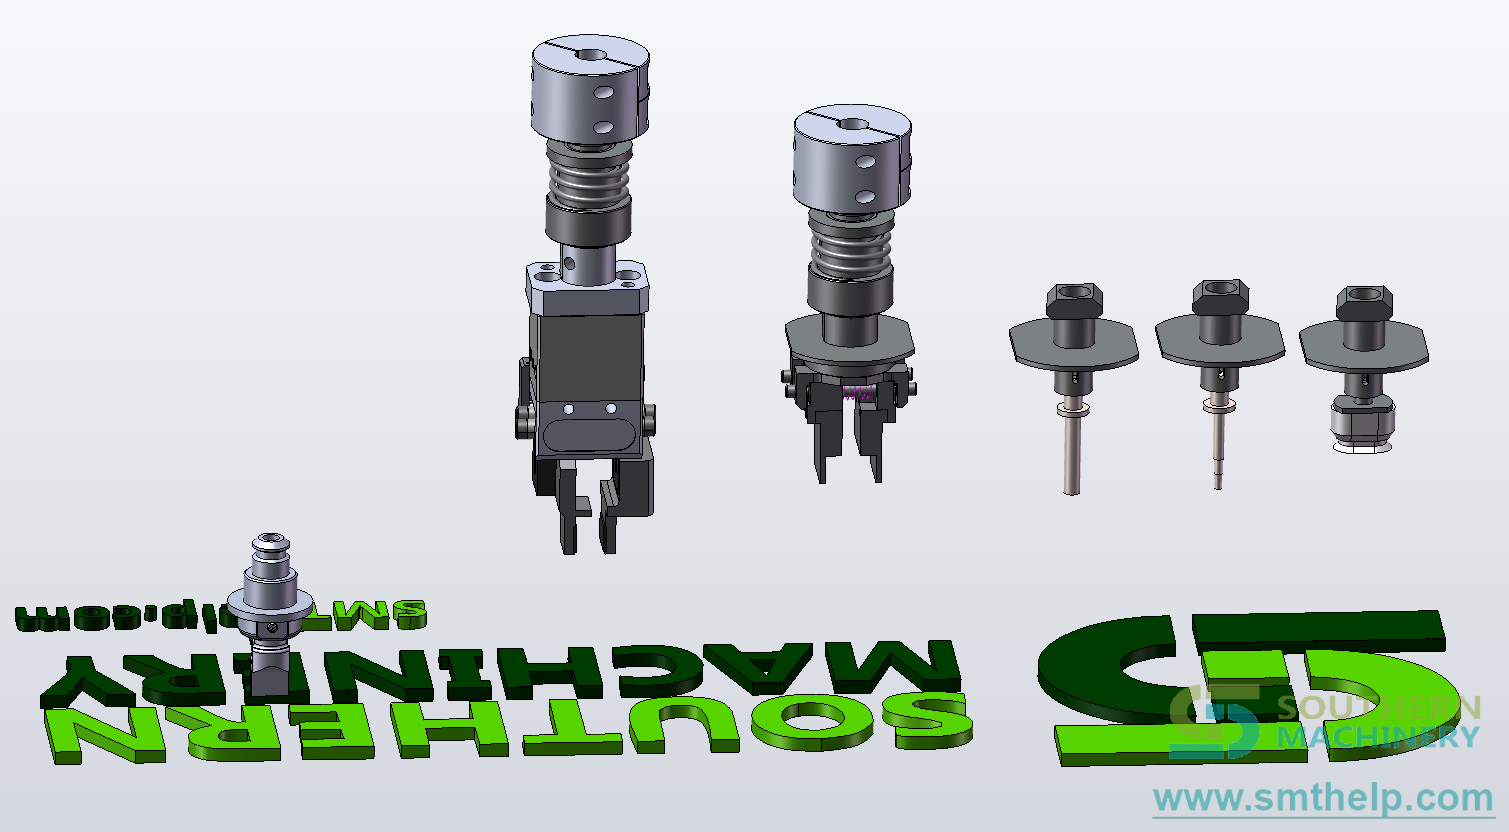
Fabricant de buses et pinces SMT sur mesure
Southern Machinery conçoit et usine des buses SMT et des buses pinces sur mesure pour composants de forme irrégulière. JUKI, Yamaha, Fuji, Samsung, Panasonic.
Fabricant de buses SMT FUJI
Southern Machinery conçoit et fabrique des buses de placement SMT compatibles FUJI — NXT H01/H04/H04S/H08/H12/H08M/H24, CP/QP/IP et embouts LED sur mesure de ø0.3 à ø15 mm, céramique, métal et pad caoutchouc, avec codes OEM data-matrix et colour-matrix. Montage drop-in dimensionnel, délai d'une journée sur les pièces de rechange, conception sur mesure en cinq jours. Demandez un appairage de buse.

Conception et Fabrication de Buses et Pinces SMT pour l'Assemblage Intelligent de PCB EMS
Southern Machinery designs and manufactures custom SMT nozzles and gripper nozzles for smart EMS PCB assembly. 99.99% pickup rate, diamond steel and ceramic tips, Plug & Play for JUKI, Yamaha, FUJI, Panasonic. 2-4 week delivery, 50+ countries.
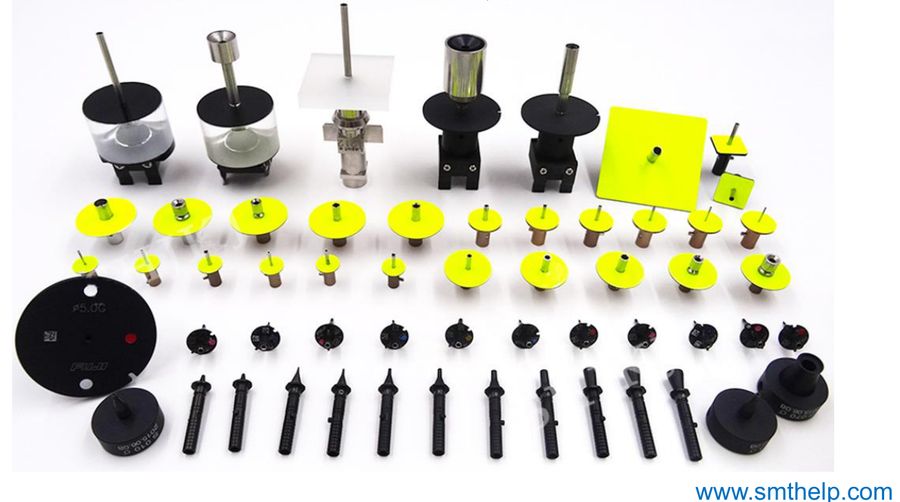
Gamme de buses d'aspiration SMT - Fabricant pour l'assemblage de PCB EMS intelligents
Buses d'aspiration pour placeuses JUKI, Yamaha, Siemens/ASM, FUJI, Panasonic et Samsung/Hanhwa : types à vide, à fente, à pinces et à tube, standard ou sur mesure, adaptées à votre tête. Un seul fournisseur pour toute la gamme de buses.
Fabricant de buses SMT Panasonic
Southern Machinery conçoit et fabrique des buses de placement SMT compatibles Panasonic pour machines NPM (D3/W/TT2/VF) et CM (402/602/603) — embouts à vide, à pince, de calibration et spéciaux sur mesure, du 0402 au Φ10 mm, en céramique, métal et caoutchouc. Références N6100xxxxx reproduites, montage direct à correspondance dimensionnelle, délai d'un jour en pièces de rechange, conception sur mesure en cinq jours. Demandez une correspondance de buse.

Fabricant de buses d'aspiration SMT Siemens pour l'assemblage de cartes EMS intelligent
Buses d'aspiration Siemens et ASM SIPLACE, appariées à votre tête étoile 12 buses, à l'étoile C&P20A ou aux segments CPP. 128 fiches techniques 7xx/9xx documentées, embouts céramique et sur mesure, testées sous vide. Identifier, vérifier, répliquer.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : Buses d'aspiration JUKI SMT - Fabricant pour l'assemblage de PCB EMS intelligent
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.