
Fabricante de boquillas y pinzas SMT a medida
Boquillas y pinzas a medida para el montaje de PCB en fábricas EMS inteligentes
Southern Machinery diseña y mecaniza boquillas SMT y boquillas pinza a medida para componentes de forma irregular. JUKI, Yamaha, Fuji, Samsung, Panasonic.
Una montadora solo puede colocar lo que su utillaje puede sujetar. Diseñamos, mecanizamos y probamos la boquilla o la pinza que permite a su línea colocar los componentes de forma irregular que hoy envía a un banco manual.
Características principales
La succión deja de funcionar en el límite de la envolvente
Un componente con la cara superior irregular no puede formar el sellado que la succión necesita. Un componente demasiado pesado resbala al acelerar. Una cara frágil queda marcada por una punta rígida. Esos tres fallos explican la mayor parte del trabajo irregular que todavía está en un banco manual.
El utillaje debe ajustarse al componente, no a la máquina
Una pinza se diseña alrededor del perfil exterior de una familia de componentes. Por eso el mismo cabezal coloca un chip 0402 y después necesita otro utillaje para un bobina de 9,5 mm. La máquina rara vez es el límite; lo es la interfaz con el componente.
El coste de no resolverlo nunca aparece en la lista de materiales
La colocación manual de componentes irregulares no es una línea de coste. Es un operario, un banco, un paso de retrabajo y un rendimiento de primera pasada que nunca llega al objetivo. La calculadora de abajo está hecha para que usted ponga sus propios números.
Especificaciones
Datos tal como se publican en los documentos de Southern Machinery. Cuando dos fuentes difieren, se muestran ambos valores con su fuente.
| Boquilla pinza 2071, mordazas cerradas | 8.5 · mm · CAD sheet · Verified material |
|---|---|
| Boquilla pinza 2071, mordazas abiertas | 18.5 · mm · CAD sheet · Verified material |
| Ancho del brazo de la pinza | 7 · mm · CAD sheet · Verified material |
| Altura del brazo de la pinza | 7 · mm · CAD sheet · Verified material |
| Tamaño de componente, pinza 2071 | 9.5 - 17.5 · mm · CAD sheet · Verified material |
| Rango de agarre, boquillas pinza | 0.8 - 5.2 · mm · Juki nozzle catalogue note · To be confirmed |
| Tasa de recogida | 99.99 · % · Nozzle sheet · Verified material |
| Plazo de fabricación a medida | 1 · week · Nozzle sheet · To be confirmed |
| Plazo de fabricación a medida | 2 - 4 · weeks · Design note · To be confirmed |
| Ventana de soporte | 7 x 24 · hours · Nozzle sheet · Verified material |
| Material del cuerpo de boquilla estándar | Copper alloy · - · Juki standard nozzle note · To be confirmed |
| Material del utillaje para desgaste | Tungsten steel · - · Design note · Verified material |
| Material del utillaje para estática | Ceramic · - · Design note · Verified material |
| Material del utillaje, desgaste y estática | Diamond steel · - · Design note · Verified material |
| Material de punta blanda | Rubber or silicone · - · Design note · Verified material |
| Muestra de componente deseada para presupuestar | 4 - 6 · inches of tape · Design note · Verified material |
| Vacío, colocación general | at least 400 · mmHg · Design note · Verified material |
| Vacío, componentes grandes | at least 70 · mmHg · Design note · Verified material |
| Fuerza de colocación, cabezal irregular | up to 100 · N · Industry reference · Verified material |
| Peso de componente, cabezal irregular | up to 300 · g · Industry reference · Verified material |
| Huella de componente, cabezal irregular | up to 200 x 125 · mm · Industry reference · Verified material |
| Niveles de altura, cabezal adaptativo | 1 - 25 · mm · Industry reference · Verified material |
| Precisión de colocación, vacío estándar | within 0.02 · mm · Industry reference · Verified material |
| Vida útil de la boquilla | several · months · Design note · To be confirmed |
| Vida útil de la boquilla | more than 24 · months · Design note · To be confirmed |
| Suciedad eliminada por una máquina de limpieza de boquillas | 99 · % · Design note · Verified material |
Modelos, comparaciones y puntos abiertos
Where our own documents disagree, printed side by side (6 filas)
| Parameter | Source A | Source B | Source C | Status |
|---|---|---|---|---|
| Custom build lead time | 1 week (nozzle sheet) | 2 - 4 weeks (design note) | about 1 month (custom solution sheet) | To be confirmed |
| Gripping range, gripper nozzle | 0.8 - 5.2 mm (Juki nozzle catalogue note) | 9.5 - 17.5 mm (2071 CAD sheet) | not stated | To be confirmed |
| Standard nozzle body material | copper alloy (Juki standard nozzle note) | tungsten steel, ceramic or diamond steel (design note) | not stated | To be confirmed |
| Custom nozzle part code | CN-SM-2713 (catalogue board) | Nozzle 2071 (CAD sheet) | JUKI-nozzle-customized (image library) | To be confirmed |
| Nozzle service life | several months (design note) | more than 24 months (same design note) | not stated | To be confirmed |
| Component sample wanted for a quote | 4 - 6 inches of tape (design note) | drawings accepted (catalogue entry) | not stated | To be confirmed |
Which tool handles which component family (8 filas)
| Component family | Handling method | Published envelope | Note |
|---|---|---|---|
| Chip components, 0201 to 1206 | Vacuum nozzle | standard range | the default case, and the one standard nozzles are built for |
| MELF and cylindrical parts | V-groove nozzle | standard range | the groove keeps a round body from rolling on the tip |
| Electrolytic capacitors and bobbins | Gripper nozzle | 9.5 - 17.5 mm on the 2071 tool | the tool grips the body, not the top face |
| Terminals, pins and eyelets | Gripper or slot nozzle | not published | a slot enters between the parts of a connector block |
| Board-to-board and ribbon connectors | Slot nozzle | not published | narrow rectangular cross-section |
| Large ICs, sockets and shields | Pipe nozzle | not published | a wide suction area with an interchangeable rubber tip |
| Heavy or uneven parts | Friction gripper jaws | up to 300 g on an odd-form head | the jaw takes the load, so the vacuum seal is no longer critical |
| Parts needing axial force, such as pin-in-paste | Friction gripper jaws | up to 100 N on an odd-form head | the head applies the force; the tool holds the alignment |
En detalle
De una muestra de componente a un utillaje validado, en nueve pasos
Cada paso de abajo produce algo que usted puede ver. Nada se presupuesta solo con una descripción escrita.
- Recibir el componente. Envíe la pieza, idealmente de diez a quince centímetros de cinta o un tubo, o un plano con las cotas críticas indicadas.
- Medir lo que importa. Perfil exterior, la cara sobre la que apoya el utillaje, masa, centro de gravedad y cualquier patrón de patillas o terminales.
- Elegir el método de manipulación. Vacío, mordazas de fricción, un híbrido de ambos o una ranura. El método sigue al componente, no a la máquina.
- Modelar la mordaza. Geometría CAD con los chaflanes y radios que permiten al componente entrar en las mordazas sin salir descentrado.
- Comprobar la estructura. Secciones más gruesas donde la mordaza recibe la carga de flexión durante la aceleración, para que el cabezal no tenga que compensar por software un utillaje flexible.
- Mecanizar y ajustar. Cuerpo y mordaza se cortan a la interfaz que su cabezal espera, de modo que el utillaje asiente y repita a la misma altura en cada ciclo.
- Probar con su componente. Ciclos de recogida y colocación con su propia pieza, a velocidad de producción, con la tasa de recogida registrada y enviada junto con el utillaje.
- Validar el material. Acero de tungsteno, cerámica, acero de diamante o una punta blanda, elegidos frente al desgaste, la estática y la fragilidad del componente.
Tres familias de utillaje a medida y los componentes para los que se construye cada una
Estas tres cubren la mayor parte de lo que pide un presupuesto EMS. La galería de fotografías de más abajo recoge el resto.
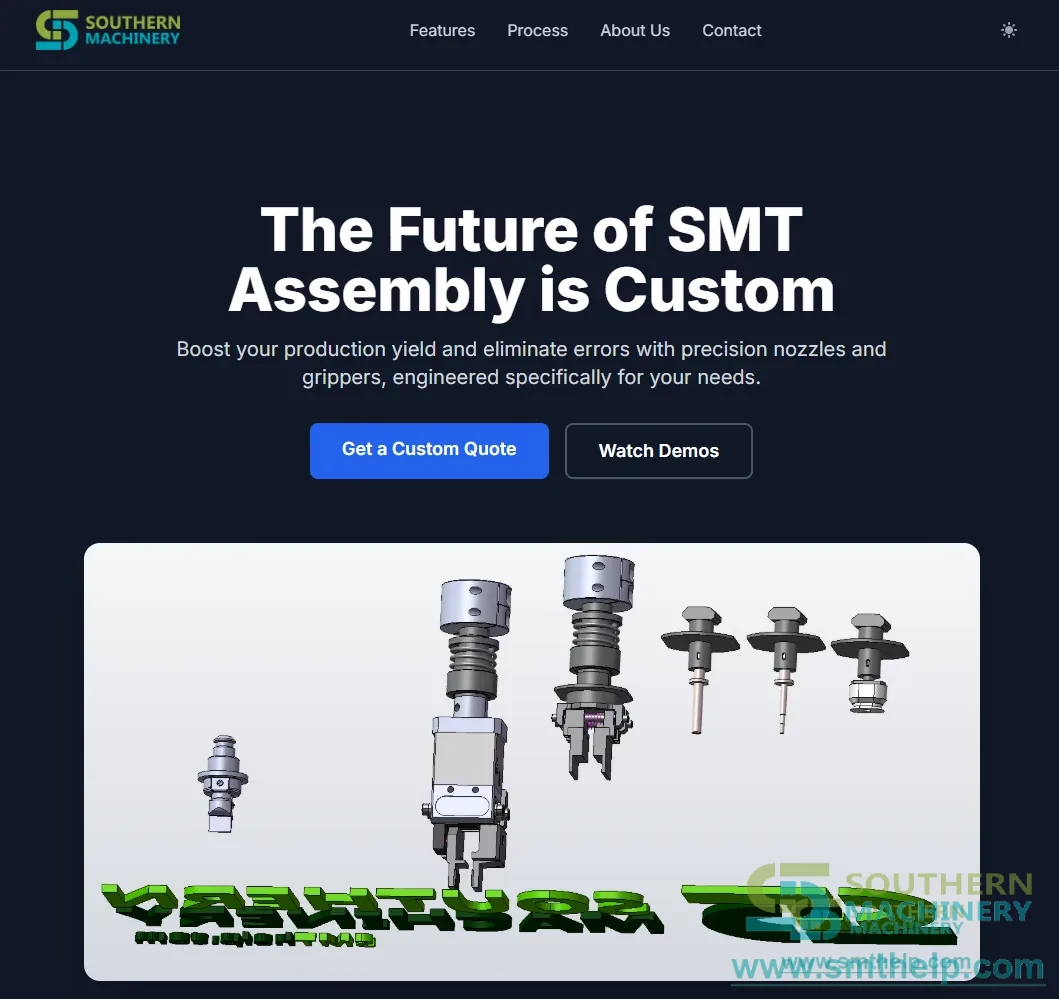
- Boquillas pinza a medida sobre un cuerpo mecanizado. Tres cuerpos de boquilla pinza fotografiados en el banco, cada uno mostrando la mordaza de dos dientes que se cierra sobre el componente.
- Boquillas de vacío serie 500. Dos boquillas de la serie 500: la tapa verde, el muelle que mantiene la punta flexible y el cuerpo de aluminio mecanizado que asienta en el cabezal.
- Boquilla pinza JUKI, 2071. El utillaje que da las cifras a esta página: ancho y altura de brazo 7 mm, mordazas cerradas a 8,5 mm, abiertas a 18,5 mm, para componentes de 9,5 mm a 17,5 mm.
Donde nuestros propios documentos no coinciden, impresos uno al lado del otro
Estos son los puntos en los que dos fuentes nuestras dan cifras distintas. No las hemos promediado ni hemos elegido una. Pídanos el plano vigente para su configuración antes de pedir.
Qué utillaje maneja cada familia de componentes
Un mapa rápido desde el componente que tiene delante hasta el utillaje que lo recoge. Donde hay una cifra publicada se imprime; donde no la hay, la fila lo dice.
Qué se puede cambiar en un utillaje a medida
Cada una de estas es una decisión que usted puede tomar antes de que se libere el plano.
- Método de manipulación. Vacío, mordazas de fricción, híbrido de succión más mordazas, o una ranura, elegidos por la forma del componente.
- Material de punta y mordaza. Acero de tungsteno, cerámica, acero de diamante, o una punta de caucho y silicona para caras delicadas.
- Longitud del cuerpo e interfaz. Cortado a la interfaz que su cabezal espera, para que asiente sin adaptador.
- Recubrimientos y acabado superficial. Un recubrimiento para evitar que los componentes pegajosos o blandos se adhieran a la punta.
- Antierror. Encaje asimétrico en mordazas parecidas, para que un utillaje no pueda montarse al revés.
- Marcado e identificación. El código de pieza grabado en el cuerpo, para identificar un utillaje en un banco sin medirlo.
Qué ocurre cuando llega el utillaje
Seis pasos, y el primero es el único que suele dar problemas.
- Montar y comprobar la altura de asiento. Asiente el utillaje y luego compruebe la altura de la punta contra la referencia del cabezal antes de ejecutar un ciclo.
- Enseñar la posición de recogida. Fije el punto de recogida en los datos del componente y verifíquelo con la cámara del cabezal.
- Ajustar la fuerza de colocación. Empiece bajo para un componente frágil y súbalo hasta que la colocación repita, no hasta que asiente una vez.
- Ejecutar la prueba de tasa de recogida. Cincuenta ciclos a velocidad de producción, contando los fallos, antes de que el utillaje entre en el programa.
- Fijar el intervalo de inspección. Decida cada cuánto se comprueba la punta y póngalo en el plan de mantenimiento en lugar de reaccionar a un fallo.
- Tener el repuesto. Un segundo utillaje en el estante convierte un fallo de utillaje en un cambio, no en una parada de línea.
Lo que recibe después de enviar el utillaje
Cuatro cosas, y ninguna depende de un contrato de servicio.
Vídeos
Vídeos del canal de YouTube de Southern Machinery. No se carga nada de YouTube hasta que pulse reproducir.
Catálogos y documentos
- PDFSouthern Machinery Customized Feeder Nozzle Catalog V03Custom nozzle and gripper catalogue
- PDFYamaha - Nozzle Catalogue -By SMThelpCustom nozzle and gripper catalogue
- PDFSMT Nozzle Supplier -Southern MachineryNozzle supplier sheet
- PDFSMT JUKI Serial Nozzle w 3D samples--Southern MachineryJUKI serial nozzle sheet
- PDFSMT JUKI Serial Nozzle--Southern MachineryJUKI serial nozzle sheet
- 3DJUKI Customized Nozzle CN-SM-2713Drawing library
- 3DSMT customized nozzle design n manufacturingDrawing library
- 3DSMT Gripper nozzle customizedDrawing library
- PDFSMT Gripper nozzle customized 3DDrawing library
- PDFSMT Gripper nozzle for E-cap 3DDrawing library
- PDFSMT JUKI Gripper Nozzle Terminal 0.8mm 3DDrawing library
- PDFJUKI Nozzle 505 3DDrawing library
- PDFSMT JUKI Vacuum nozzle CN2617-03 3DDrawing library
- 3DVideo board - every Southern Machinery clip
- 3DCatalogue board - every document
- LINKMachine catalogue - file.autoinsertion.com
Notas de ingeniería
ARTICLE 01The Odd-Form Part Your Mounter Refuses to Place Is a Tooling Problem, Not a Machine Problem
When a placement head rejects a component, the reflex is to blame the machine or the component. Almost always it is the interface between them, and that interface is a part you can order. Full articles are in English. The summary above carries the argument in your language. A mounter that refuses a component is not…
ARTICLE 02Why Your Best Operator Is Still Feeding Connectors by Hand
The bench exists because the parts on it are the ones nobody designed a tool for. That is a procurement gap, and it is closable. Full articles are in English. The summary above carries the argument in your language. Walk onto most EMS floors and there is a bench with connectors on it, and a person putting them on…
ARTICLE 03How to Tell Whether an Odd-Form Component Can Be Placed Automatically
Six questions about the part itself that predict, before anyone quotes anything, whether a tool can pick it reliably. Full articles are in English. The summary above carries the argument in your language. There is a version of this conversation that wastes months: a part goes back and forth between a factory and a…
ARTICLE 04Six Measurements to Take Before You Ask for a Custom Nozzle Quote
The measurements that decide the design, and the order to take them in. Arriving with these turns a two-week exchange into a single message. Full articles are in English. The summary above carries the argument in your language. The single most common reason a custom nozzle quote takes two weeks is that it is missing…
ARTICLE 05What a Nozzle Actually Costs Over a Year, Not at the Counter
The purchase price is the smallest number in the calculation. Wear, pickup rate, downtime and the labour behind the bench are the ones that move. Full articles are in English. The summary above carries the argument in your language. A nozzle is one of the cheapest things on a placement line and one of the few that…
ARTICLE 06Designing a Gripper Jaw Around a Component You Have Never Seen Before
What a drawing can and cannot tell a tool designer, and why a sample in the post is worth more than a dimensioned PDF. Full articles are in English. The summary above carries the argument in your language. A drawing tells a tool designer the shape of a part and almost nothing about how it behaves. The gap between…
Preguntas frecuentes
¿Qué necesita de mí para presupuestar una boquilla a medida?
El componente en sí, idealmente de diez a quince centímetros de cinta o un tubo, o un plano con el perfil exterior y la cara sobre la que apoya el utillaje acotados. Las fotografías ayudan, pero no sustituyen a una medición.
¿Para qué marcas de máquina pueden fabricar?
Nuestra línea de boquillas cubre Yamaha, Fuji, JUKI, Samsung, Panasonic, Hitachi, I-pulse, Siemens y ASM, Universal, Mirae, Sanyo y Sony. Si su cabezal no está en esa lista, envíe el plano de la interfaz y le diremos si podemos cortarla.
¿Pueden colocar un componente demasiado pesado para el vacío?
Sí, con mordazas de fricción. Un cabezal para componentes irregulares de esta clase aplica hasta 100 N de fuerza de colocación y transporta componentes de hasta 300 g, así que la mordaza soporta la carga y el sellado de vacío deja de ser crítico.
¿Cuánto tarda un utillaje a medida?
Nuestras propias hojas no coinciden: la hoja de boquillas publica una semana y la nota de diseño dice de dos a cuatro semanas, con cerca de un mes para una solución totalmente personalizada. Tome dos a cuatro semanas como cifra de planificación y pídanos que la confirmemos contra el plano de su componente.
¿De qué material debe fabricarse el utillaje?
Acero de tungsteno para el desgaste, cerámica para componentes sensibles a la electricidad estática, acero de diamante cuando necesita ambas cosas y puede asumir el coste, y una punta de caucho o silicona cuando la cara del componente se marca con facilidad. La cerámica es frágil, así que presupueste repuestos si la elige.
¿Un utillaje a medida anula la garantía de mi máquina?
Eso depende de su proveedor de máquina, no de nosotros, y no vamos a adivinarlo. Los utillajes se cortan a la interfaz estándar que su cabezal espera y no necesitan modificar la máquina, que es la condición habitual, pero confírmelo con su proveedor.
¿Cómo sé que el utillaje funciona antes de que se envíe?
Se ejecuta con su propio componente a velocidad de producción, y la tasa de recogida de esa prueba se envía con el utillaje. No está aceptando una pieza sin probar.
¿Puedo repetir el pedido del mismo utillaje más adelante?
Sí, contra el plano que usted validó, para que un segundo utillaje se comporte como el primero. Pida que se cite el número de plano en su orden de compra.
Productos relacionados
Boquillas de succión JUKI SMT - Fabricante para ensamblaje PCB de EMS inteligentes
Boquillas de succión por vacío, de ranura, de pinza y de tubo para máquinas de montaje JUKI KE-2010 a KE-2060, FX-1 y serie 700. Calibres de punta de 0.4 mm a 9.5 mm, cuerpo de aleación de cobre, diseño a medida y plazo de entrega de una semana.
Fabricante de boquillas FUJI SMT
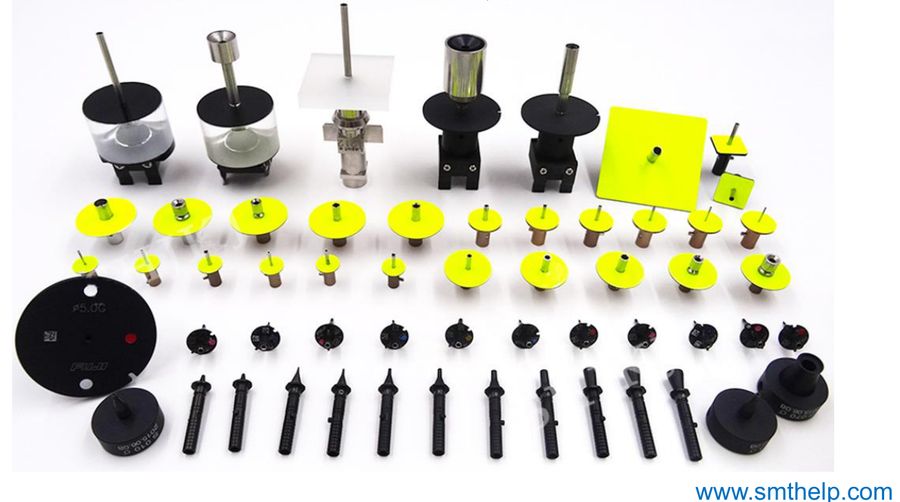
Southern Machinery diseña y fabrica boquillas SMT de colocación compatibles con FUJI — NXT H01/H04/H04S/H08/H12/H08M/H24, CP/QP/IP y puntas LED personalizadas de ø0.3 a ø15 mm, de cerámica, metal y pad de goma, con códigos data-matrix y colour-matrix del OEM. Encaje dimensional directo, plazo de repuestos de un día y diseño personalizado en cinco días. Solicita un emparejamiento de boquilla.

Diseño y Fabricación de Boquillas y Pinzas SMT para el Montaje Inteligente de PCB EMS
Southern Machinery designs and manufactures custom SMT nozzles and gripper nozzles for smart EMS PCB assembly. 99.99% pickup rate, diamond steel and ceramic tips, Plug & Play for JUKI, Yamaha, FUJI, Panasonic. 2-4 week delivery, 50+ countries.
Serie de boquillas de succión SMT - Fabricante para ensamblaje PCB de EMS inteligentes
Boquillas de succión para máquinas de montaje JUKI, Yamaha, Siemens/ASM, FUJI, Panasonic y Samsung/Hanhwa: tipos de vacío, ranura, pinza y tubo, diseño estándar o a medida, adaptadas a su cabezal. Un solo proveedor para todo el surtido de boquillas.
Fabricante de boquillas SMT Panasonic
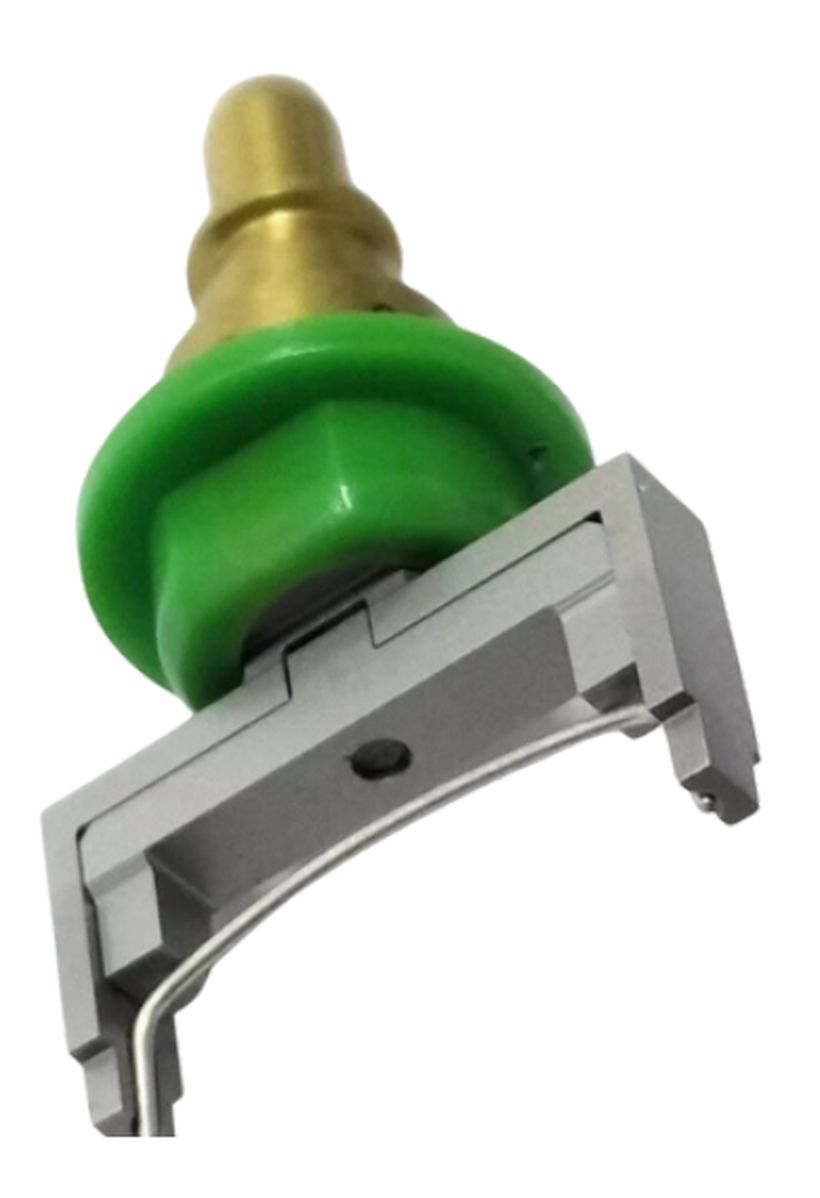
Southern Machinery diseña y fabrica boquillas SMT de colocación compatibles con Panasonic para colocadoras NPM (D3/W/TT2/VF) y CM (402/602/603): puntas de vacío, pinza, calibración y boquillas especiales a medida de 0402 a Φ10 mm, cerámicas, metálicas y de goma. Números de parte N6100xxxxx reproducidos, encaje directo por coincidencia dimensional, plazo de repuestos de un día y diseño a medida en cinco días. Solicite un ajuste de boquilla.

Fabricante de boquillas SMT Siemens para ensamblaje EMS inteligente de PCB
Boquillas de recogida Siemens y ASM SIPLACE con equivalencia para su cabezal de 12 estrellas, la estrella C&P20A o los segmentos CPP. 128 fichas documentadas de las series 7xx/9xx, puntas de cerámica y personalizadas, probadas en vacío. Identifique, verifique, replique.
Algunos detalles técnicos de esta página (tablas, títulos de documentos) se muestran en inglés, tal como se publicaron.
Solicitar cotización de Fabricante de boquillas y pinzas SMT a medida
Envíe su placa, lista de componentes o modelo de máquina y le responderemos con una configuración y una cotización. Los precios se cotizan por proyecto.