
مصنّع فوهات وملاقط SMT المخصّصة
فوهات وملاقط مخصّصة لتجميع لوحات الدوائر المطبوعة في مصانع EMS الذكية
تصمّم Southern Machinery وتصنع فوهات SMT وملاقط مخصّصة للمكوّنات غير المنتظمة لعلامات JUKI وYamaha وFuji وSamsung وPanasonic. أرسل المكوّن للحصول على عرض سعر.
آلة التركيب لا تضع إلا ما تستطيع أدواتها الإمساك به. نصمّم ونصنع ونختبر الفوهة أو الملقط الذي يتيح لخطّك تركيب المكوّنات غير المنتظمة التي تُرسل اليوم إلى طاولة يدوية.
أبرز المزايا
الشفط يتوقف عند حدود النطاق
المكوّن ذو السطح العلوي غير المستوي لا يستطيع تكوين الإحكام الذي يحتاجه الشفط. والمكوّن الثقيل جداً ينزلق عند التسريع. والوجه الهشّ تترك عليه القمة الصلبة أثراً. هذه الأعطال الثلاثة تفسّر معظم العمل غير المنتظم الذي لا يزال على طاولة يدوية.
الأداة يجب أن تطابق المكوّن، لا الآلة
يُصمَّم الملقط حول المقطع الخارجي لعائلة مكوّنات واحدة. لهذا يضع الرأس نفسه شريحة 0402 ثم يحتاج أداة مختلفة لبكرة قياس 9.5 mm. الآلة نادراً ما تكون القيد؛ القيد هو الواجهة مع المكوّن.
تكلفة عدم الحل لا تظهر أبداً في قائمة المواد
التركيب اليدوي للمكوّنات غير المنتظمة ليس بند تكلفة. إنه عامل، وطاولة، وخطوة إعادة عمل، ومردود أول يظلّ دون الهدف. والحاسبة أدناه مصمّمة لتضع فيها أرقامك أنت.
المواصفات
القيم كما نُشرت في وثائق Southern Machinery. عندما يختلف مصدران تُعرض القيمتان مع مصدر كل منهما.
| فوهة ملقط 2071، الفكوك مغلقة | 8.5 · mm · CAD sheet · Verified material |
|---|---|
| فوهة ملقط 2071، الفكوك مفتوحة | 18.5 · mm · CAD sheet · Verified material |
| عرض ذراع الملقط | 7 · mm · CAD sheet · Verified material |
| ارتفاع ذراع الملقط | 7 · mm · CAD sheet · Verified material |
| مقاس المكوّن، ملقط 2071 | 9.5 - 17.5 · mm · CAD sheet · Verified material |
| نطاق الإمساك، فوهات الملقط | 0.8 - 5.2 · mm · Juki nozzle catalogue note · To be confirmed |
| معدل الالتقاط | 99.99 · % · Nozzle sheet · Verified material |
| مدة تنفيذ التصنيع المخصّص | 1 · week · Nozzle sheet · To be confirmed |
| مدة تنفيذ التصنيع المخصّص | 2 - 4 · weeks · Design note · To be confirmed |
| نافذة الدعم | 7 x 24 · hours · Nozzle sheet · Verified material |
| مادة جسم الفوهة القياسية | Copper alloy · - · Juki standard nozzle note · To be confirmed |
| مادة الأداة للتآكل | Tungsten steel · - · Design note · Verified material |
| مادة الأداة للكهرباء الساكنة | Ceramic · - · Design note · Verified material |
| مادة الأداة، للتآكل والساكنة معاً | Diamond steel · - · Design note · Verified material |
| مادة القمة الطريّة | Rubber or silicone · - · Design note · Verified material |
| عيّنة المكوّن المطلوبة للتسعير | 4 - 6 · inches of tape · Design note · Verified material |
| الشفط، للتركيب العام | at least 400 · mmHg · Design note · Verified material |
| الشفط، للمكوّنات الكبيرة | at least 70 · mmHg · Design note · Verified material |
| قوة التركيب، رأس المكوّنات غير المنتظمة | up to 100 · N · Industry reference · Verified material |
| وزن المكوّن، رأس المكوّنات غير المنتظمة | up to 300 · g · Industry reference · Verified material |
| مساحة المكوّن، رأس المكوّنات غير المنتظمة | up to 200 x 125 · mm · Industry reference · Verified material |
| مستويات الارتفاع، رأس تكيّفي | 1 - 25 · mm · Industry reference · Verified material |
| دقة التركيب، شفط قياسي | within 0.02 · mm · Industry reference · Verified material |
| عمر خدمة الفوهة | several · months · Design note · To be confirmed |
| عمر خدمة الفوهة | more than 24 · months · Design note · To be confirmed |
| الأوساخ التي تزيلها آلة تنظيف الفوهات | 99 · % · Design note · Verified material |
الطرازات والمقارنات والنقاط المفتوحة
Where our own documents disagree, printed side by side (عدد الصفوف: 6)
| Parameter | Source A | Source B | Source C | Status |
|---|---|---|---|---|
| Custom build lead time | 1 week (nozzle sheet) | 2 - 4 weeks (design note) | about 1 month (custom solution sheet) | To be confirmed |
| Gripping range, gripper nozzle | 0.8 - 5.2 mm (Juki nozzle catalogue note) | 9.5 - 17.5 mm (2071 CAD sheet) | not stated | To be confirmed |
| Standard nozzle body material | copper alloy (Juki standard nozzle note) | tungsten steel, ceramic or diamond steel (design note) | not stated | To be confirmed |
| Custom nozzle part code | CN-SM-2713 (catalogue board) | Nozzle 2071 (CAD sheet) | JUKI-nozzle-customized (image library) | To be confirmed |
| Nozzle service life | several months (design note) | more than 24 months (same design note) | not stated | To be confirmed |
| Component sample wanted for a quote | 4 - 6 inches of tape (design note) | drawings accepted (catalogue entry) | not stated | To be confirmed |
Which tool handles which component family (عدد الصفوف: 8)
| Component family | Handling method | Published envelope | Note |
|---|---|---|---|
| Chip components, 0201 to 1206 | Vacuum nozzle | standard range | the default case, and the one standard nozzles are built for |
| MELF and cylindrical parts | V-groove nozzle | standard range | the groove keeps a round body from rolling on the tip |
| Electrolytic capacitors and bobbins | Gripper nozzle | 9.5 - 17.5 mm on the 2071 tool | the tool grips the body, not the top face |
| Terminals, pins and eyelets | Gripper or slot nozzle | not published | a slot enters between the parts of a connector block |
| Board-to-board and ribbon connectors | Slot nozzle | not published | narrow rectangular cross-section |
| Large ICs, sockets and shields | Pipe nozzle | not published | a wide suction area with an interchangeable rubber tip |
| Heavy or uneven parts | Friction gripper jaws | up to 300 g on an odd-form head | the jaw takes the load, so the vacuum seal is no longer critical |
| Parts needing axial force, such as pin-in-paste | Friction gripper jaws | up to 100 N on an odd-form head | the head applies the force; the tool holds the alignment |
بالتفصيل
من عيّنة مكوّن إلى أداة معتمدة، في تسع خطوات
كل خطوة أدناه تُنتج شيئاً يمكنك النظر إليه. ولا شيء يُسعَّر انطلاقاً من وصف مكتوب وحده.
- استلام المكوّن. أرسل القطعة نفسها، ويفضّل عشرة إلى خمسة عشر سنتيمتراً من الشريط أو أنبوباً، أو رسماً فنياً بالأبعاد الحرجة موضّحة عليه.
- قياس ما يهمّ. المقطع الخارجي، والوجه الذي تستند إليه الأداة، والكتلة، ومركز الثقل، وأي نمط أطراف أو دبابيس.
- اختيار طريقة المناولة. شفط، أو فكوك احتكاك، أو مزيج منهما، أو شقّ. الطريقة تتبع المكوّن، لا الآلة.
- نمذجة الفك. هندسة CAD بالحافات والأنصاف التي تتيح للمكوّن الدخول إلى الفكوك دون أن يُدفع خارج المركز.
- التحقق من البنية. مقاطع أسمك حيث يتلقّى الفك حمل الانحناء عند التسريع، حتى لا يضطر الرأس إلى تعويض أداة مرنة برمجياً.
- التصنيع والتركيب. يُقطع الجسم والفك على الواجهة التي يتوقعها رأسك، فيستقرّ القالب ويكرّر الارتفاع نفسه في كل دورة.
- الاختبار على مكوّنك. دورات التقاط وتركيب على قطعتك أنت، بسرعة الإنتاج، مع تسجيل معدل الالتقاط وشحنه مع الأداة.
- اعتماد المادة. فولاذ التنجستن، أو السيراميك، أو الفولاذ الماسي، أو قمة طريّة، تُختار مقابل التآكل والكهرباء الساكنة وهشاشة المكوّن.
ثلاث عائلات من الأدوات المخصّصة، والمكوّنات التي بُنيت كل واحدة من أجلها
تغطّي هذه الثلاث معظم ما يطلبه عرض سعر EMS. ومكتبة الصور أدناه تضمّ الباقي.
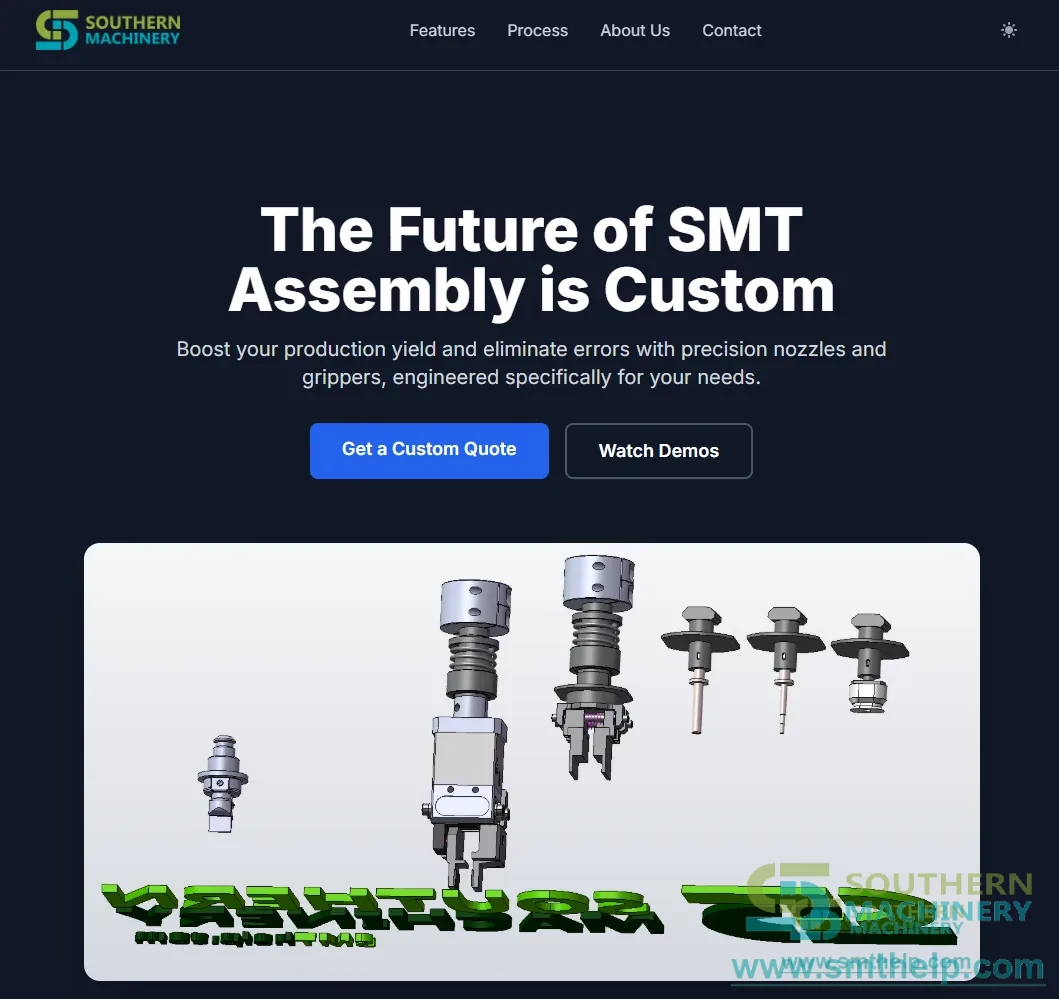
- فوهات ملقط مخصّصة على جسم مصنّع. ثلاثة أجسام فوهة ملقط مصوّرة على الطاولة، كل منها يُظهر الفكّ ذا الشعبتين الذي ينغلق على المكوّن.
- فوهات شفط من سلسلة 500. فوهتان من سلسلة 500: الغطاء الأخضر، والزنبرك الذي يحافظ على مرونة القمة، وجسم الألومنيوم المصنّع الذي يستقرّ في الرأس.
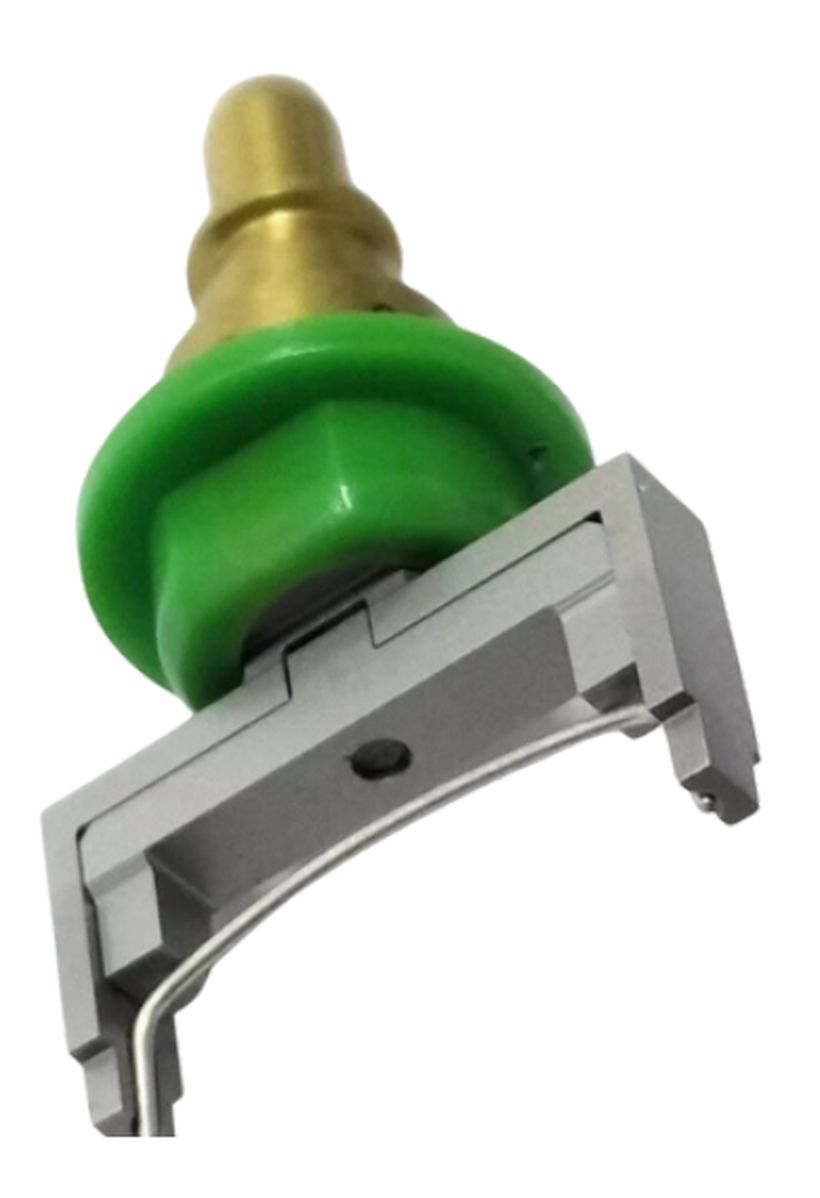
- فوهة ملقط JUKI، 2071. الأداة التي تزوّد هذه الصفحة بأرقامها: عرض الذراع وارتفاعه 7 mm، والفكوك مغلقة عند 8.5 mm ومفتوحة عند 18.5 mm، لمكوّنات من 9.5 mm إلى 17.5 mm.
حيث تختلف مستنداتنا، مطبوعة جنباً إلى جنب
هذه هي المواضع التي يعطي فيها مصدران لدينا أرقاماً مختلفة. لم نحسب لها متوسطاً ولم نختر أحدها. اطلب منا الرسم الساري لتهيئتك قبل أن تطلب.
أي أداة تتعامل مع أي عائلة مكوّنات
خريطة سريعة من القطعة التي أمامك إلى الأداة التي تلتقطها. وحيث يوجد رقم منشور يُطبع؛ وحيث لا يوجد، يقول الصفّ ذلك.
ما يمكن تغييره في أداة مخصّصة
كل واحد من هذه قرار يمكنك اتخاذه قبل إصدار الرسم.
- طريقة المناولة. شفط، أو فكوك احتكاك، أو مزيج من الشفط والفكوك، أو شقّ، تُختار من شكل القطعة.
- مادة القمة والفك. فولاذ التنجستن، أو السيراميك، أو الفولاذ الماسي، أو قمة مطاطية وسليكونية للأوجه الحسّاسة.
- طول الجسم والواجهة. مقصوصة على الواجهة التي يتوقعها رأسك، فتستقرّ دون محوّل.
- الطلاءات وتشطيب السطح. طلاء يمنع التصاق القطع اللاصقة أو الطريّة بالقمة.
- منع الخطأ. تعشيق غير متماثل في فكوك متشابهة، حتى لا يمكن تركيب الأداة بالمقلوب.
- الوسم والتعريف. رقم القطعة محفور على الجسم، فيُعرَّف على الأداة على الطاولة دون قياسها.
ما يحدث بعد وصول الأداة
ستّ خطوات، والخطوة الأولى هي الوحيدة التي تسبّب المشاكل عادةً.
- التركيب والتحقّق من ارتفاع الاستقرار. أثبت الأداة، ثم افحص ارتفاع القمة مقابل مرجع الرأس قبل تشغيل أي دورة.
- تعليم موضع الالتقاط. اضبط نقطة الالتقاط في بيانات المكوّن، ثم تحقّق منها بكاميرا الرأس.
- ضبط قوة التركيب. ابدأ منخفضاً للمكوّن الهشّ وارفعها حتى تتكرّر عملية التركيب، لا حتى تستقرّ مرة واحدة.
- تشغيل اختبار معدل الالتقاط. خمسون دورة بسرعة الإنتاج، مع عدّ الإخفاقات، قبل أن تدخل الأداة في البرنامج.
- تحديد فترة الفحص. قرّر كل كم تُفحص القمة، وأدرجها في خطة الصيانة بدل التفاعل مع عطل.
- الاحتفاظ بالقطعة الاحتياطية. أداة ثانية على الرفّ تحوّل عطل الأداة من توقّف خط إلى تبديل.
ما تحصل عليه بعد شحن الأداة
أربعة أمور، ولا شيء منها مشروط بعقد خدمة.
مقاطع الفيديو
مقاطع من قناة Southern Machinery على YouTube. لا يُحمَّل أي شيء من YouTube حتى تضغط على التشغيل.
الكتالوجات والوثائق
- PDFSouthern Machinery Customized Feeder Nozzle Catalog V03Custom nozzle and gripper catalogue
- PDFYamaha - Nozzle Catalogue -By SMThelpCustom nozzle and gripper catalogue
- PDFSMT Nozzle Supplier -Southern MachineryNozzle supplier sheet
- PDFSMT JUKI Serial Nozzle w 3D samples--Southern MachineryJUKI serial nozzle sheet
- PDFSMT JUKI Serial Nozzle--Southern MachineryJUKI serial nozzle sheet
- 3DJUKI Customized Nozzle CN-SM-2713Drawing library
- 3DSMT customized nozzle design n manufacturingDrawing library
- 3DSMT Gripper nozzle customizedDrawing library
- PDFSMT Gripper nozzle customized 3DDrawing library
- PDFSMT Gripper nozzle for E-cap 3DDrawing library
- PDFSMT JUKI Gripper Nozzle Terminal 0.8mm 3DDrawing library
- PDFJUKI Nozzle 505 3DDrawing library
- PDFSMT JUKI Vacuum nozzle CN2617-03 3DDrawing library
- 3DVideo board - every Southern Machinery clip
- 3DCatalogue board - every document
- LINKMachine catalogue - file.autoinsertion.com
ملاحظات هندسية
ARTICLE 01The Odd-Form Part Your Mounter Refuses to Place Is a Tooling Problem, Not a Machine Problem
When a placement head rejects a component, the reflex is to blame the machine or the component. Almost always it is the interface between them, and that interface is a part you can order. Full articles are in English. The summary above carries the argument in your language. A mounter that refuses a component is not…
ARTICLE 02Why Your Best Operator Is Still Feeding Connectors by Hand
The bench exists because the parts on it are the ones nobody designed a tool for. That is a procurement gap, and it is closable. Full articles are in English. The summary above carries the argument in your language. Walk onto most EMS floors and there is a bench with connectors on it, and a person putting them on…
ARTICLE 03How to Tell Whether an Odd-Form Component Can Be Placed Automatically
Six questions about the part itself that predict, before anyone quotes anything, whether a tool can pick it reliably. Full articles are in English. The summary above carries the argument in your language. There is a version of this conversation that wastes months: a part goes back and forth between a factory and a…
ARTICLE 04Six Measurements to Take Before You Ask for a Custom Nozzle Quote
The measurements that decide the design, and the order to take them in. Arriving with these turns a two-week exchange into a single message. Full articles are in English. The summary above carries the argument in your language. The single most common reason a custom nozzle quote takes two weeks is that it is missing…
ARTICLE 05What a Nozzle Actually Costs Over a Year, Not at the Counter
The purchase price is the smallest number in the calculation. Wear, pickup rate, downtime and the labour behind the bench are the ones that move. Full articles are in English. The summary above carries the argument in your language. A nozzle is one of the cheapest things on a placement line and one of the few that…
ARTICLE 06Designing a Gripper Jaw Around a Component You Have Never Seen Before
What a drawing can and cannot tell a tool designer, and why a sample in the post is worth more than a dimensioned PDF. Full articles are in English. The summary above carries the argument in your language. A drawing tells a tool designer the shape of a part and almost nothing about how it behaves. The gap between…
الأسئلة الشائعة
ما الذي تحتاجونه مني لتسعير فوهة مخصّصة؟
المكوّن نفسه، ويفضّل عشرة إلى خمسة عشر سنتيمتراً من الشريط أو أنبوباً، أو رسماً فنياً بالمقطع الخارجي والوجه الذي تستند إليه الأداة موضّحَي الأبعاد. الصور تساعد لكنها لا تحلّ محلّ القياس.
لأي علامات آلات تستطيعون التصنيع؟
تغطّي خطوط فوهاتنا Yamaha وFuji وJUKI وSamsung وPanasonic وHitachi وI-pulse وSiemens وASM وUniversal وMirae وSanyo وSony. وإن لم يكن رأسك في القائمة، أرسل رسم الواجهة وسنقول لك هل نستطيع قصّها.
هل تستطيعون تركيب مكوّن ثقيل جداً على الشفط؟
نعم، بفكوك الاحتكاك. رأس المكوّنات غير المنتظمة في هذه الفئة يطبّق حتى 100 N من قوة التركيب ويحمل مكوّنات حتى 300 g، فيتحمّل الفكّ الحمل ويتوقّف إحكام الشفط عن أن يكون حرجاً.
كم تستغرق الأداة المخصّصة؟
أوراقنا نحن لا تتّفق: ورقة الفوهات تنشر أسبوعاً واحداً، ومذكّرة التصميم تقول من أسبوعين إلى أربعة أسابيع، مع نحو شهر لحلّ مخصّص بالكامل. خُذ أسبوعين إلى أربعة أسابيع كرقم للتخطيط واطلب منا تأكيده مقابل رسم قطعتك.
من أي مادة يجب تصنيع الأداة؟
فولاذ التنجستن للتآكل، والسيراميك للمكوّنات الحسّاسة للكهرباء الساكنة، والفولاذ الماسي عندما تحتاج الاثنين وتستطيع تحمّل التكلفة، وقمة مطاطية أو سليكونية عندما ينطبع وجه المكوّن بسهولة. والسيراميك هشّ، فخصّص ميزانية للقطع الاحتياطية إن اخترته.
هل تُبطل الأداة المخصّصة ضمان آلتي؟
هذا يعتمد على مورّد آلتك، لا علينا، ولن نخمّنه. الأدوات تُقصّ على الواجهة القياسية التي يتوقعها رأسك ولا تحتاج تعديلاً في الآلة، وهذا هو الشرط المعتاد، لكن أكّده مع مورّدك.
كيف أعرف أن الأداة تعمل قبل شحنها؟
تُشغَّل على مكوّنك أنت بسرعة الإنتاج، ويُشحن معدل الالتقاط من ذلك الاختبار مع الأداة. أنت لا تقبل قطعة غير مختبرة.
هل أستطيع إعادة طلب الأداة نفسها لاحقاً؟
نعم، على الرسم الذي اعتمدته، فتتصرّف الأداة الثانية مثل الأولى. اطلب ذكر رقم الرسم في أمر الشراء.
منتجات ذات صلة
فوهات سحب JUKI SMT - الشركة المصنِّعة لتجميع لوحات PCB الذكية لدى مصانع EMS
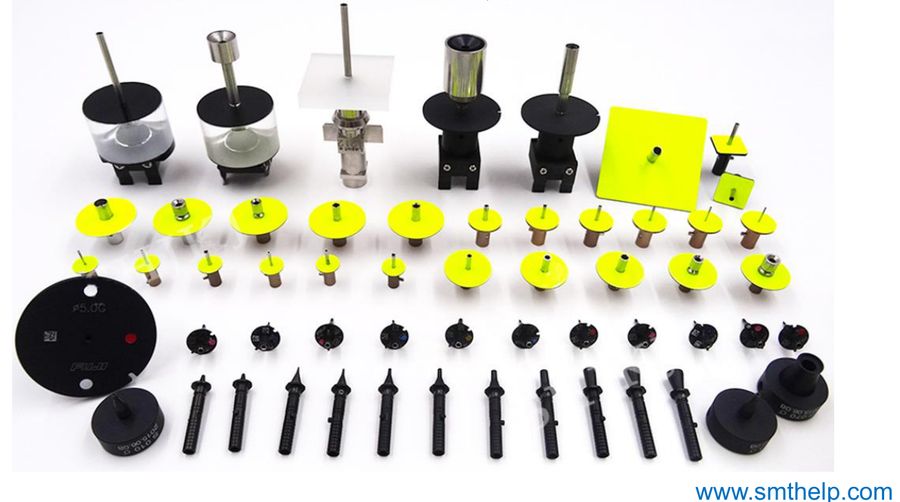
فوهات سحب بالتفريغ الهوائي وبالشق والقابض والأنبوب لآلات تركيب JUKI من KE-2010 إلى KE-2060 وطرازي FX-1 والسلسلة 700. أقطار أطراف من 0.4 mm إلى 9.5 mm، وهيكل من سبيكة النحاس، وتصميم مخصص، ومدة تسليم قدرها أسبوع.
مصنّع فوهات FUJI SMT
تُصمّم Southern Machinery وتصنّع فوهات انتقاء وتركيب SMT متوافقة مع FUJI — NXT H01/H04/H04S/H08/H12/H08M/H24، وCP/QP/IP، وأطراف LED مخصصة من ø0.3 إلى ø15 مم، من السيراميك والمعدن والوسادة المطاطية برموز Data-Matrix وColour-Matrix الأصلية. ملاءمة تركيب مباشرة، ومدة توريد موثقة بيوم واحد لقطع الغيار، وتصميم مخصص خلال خمسة أيام.

تصميم وتصنيع فوهات وماسكات SMT لتجميع لوحات PCB الذكية في مصانع EMS
Southern Machinery designs and manufactures custom SMT nozzles and gripper nozzles for smart EMS PCB assembly. 99.99% pickup rate, diamond steel and ceramic tips, Plug & Play for JUKI, Yamaha, FUJI, Panasonic. 2-4 week delivery, 50+ countries.
سلسلة فوهات السحب SMT - مصنع فوهات لخطوط JUKI وYamaha وSiemens لتجميع PCB لدى مصانع EMS الذكية
فوهات سحب لآلات التركيب من JUKI وYamaha وSiemens/ASM وFUJI وPanasonic وSamsung/Hanhwa: أنواع الشفط والشق والقابض والأنبوب، بتصميم قياسي أو مخصص ومطابقة لرأسك. مورّد واحد لكل تشكيلة الفوهات.
مصنّع فوهات SMT متوافقة مع Panasonic
تُصمّم Southern Machinery وتُصنّع فوهات SMT للسحب والوضع متوافقة مع Panasonic لآلات NPM (D3/W/TT2/VF) وCM (402/602/603) — أطراف شفط ومشابك ومعايرة وتصاميم مخصصة غريبة الشكل من 0402 إلى Φ10 mm، من السيراميك والمعدن والمطاط. أرقام قطع N6100xxxxx معاد إنتاجها، وملاءمة أبعادية مباشرة، وزمن توريد قطع غيار ليوم واحد، وتصميم مخصص في خمسة أيام. اطلب مطابقة فوهتك.

مصنّع فوهات SMT لأجهزة Siemens لخطوط EMS الذكية لتجميع لوحات PCB
فوهات التقاط لـ Siemens وASM SIPLACE، مطابَقة لرأس النجمة ذات 12 فوهة أو نجمة C&P20A أو قطاعات CPP. 128 ورقة بيانات موثقة للفوهات 7xx/9xx، أطراف خزفية ومخصصة، مُختبرة بالتفريغ الهوائي. حدّد، تحقّق، أعِد الإنتاج.
تظهر بعض التفاصيل التقنية في هذه الصفحة (الجداول وعناوين الوثائق) باللغة الإنجليزية كما نُشرت.
اطلب عرض سعر لـ مصنّع فوهات وملاقط SMT المخصّصة
أرسل لوحتك أو قائمة المكوّنات أو طراز الماكينة وسنرد بتكوين مقترح وعرض سعر. تُحدَّد الأسعار لكل مشروع.