
Fabricante de bicos e garras SMT sob medida
Bicos e garras sob medida para montagem de PCB em fábricas EMS inteligentes
A Southern Machinery projeta e usina bicos SMT e bicos de garra sob medida para componentes de forma irregular. JUKI, Yamaha, Fuji, Samsung, Panasonic.
Uma montadora só coloca o que o ferramental consegue segurar. Projetamos, usinamos e testamos o bico ou a garra que permite à sua linha colocar os componentes de forma irregular que hoje vão para uma bancada manual.
Principais características
A sucção para de funcionar no limite do envelope
Uma peça com a face superior irregular não forma a vedação que a sucção precisa. Uma peça pesada demais escorrega na aceleração. Uma face frágil fica marcada por uma ponta rígida. Essas três falhas explicam a maior parte do trabalho irregular que ainda está numa bancada manual.
O ferramental tem de casar com o componente, não com a máquina
Uma garra é projetada em torno do perfil externo de uma família de peças. Por isso a mesma cabeça coloca um chip 0402 e depois precisa de outra ferramenta para uma bobina de 9,5 mm. A máquina raramente é o limite; a interface com a peça é.
O custo de não resolver isso nunca aparece na lista de materiais
A colocação manual de componentes irregulares não é uma linha de custo. É um operador, uma bancada, uma etapa de retrabalho e um rendimento de primeira passada que nunca chega à meta. A calculadora abaixo foi feita para você colocar os seus próprios números.
Especificações
Dados conforme publicados nos documentos da Southern Machinery. Quando duas fontes divergem, os dois valores são mostrados com a respectiva fonte.
| Bico de garra 2071, garras fechadas | 8.5 · mm · CAD sheet · Verified material |
|---|---|
| Bico de garra 2071, garras abertas | 18.5 · mm · CAD sheet · Verified material |
| Largura do braço da garra | 7 · mm · CAD sheet · Verified material |
| Altura do braço da garra | 7 · mm · CAD sheet · Verified material |
| Tamanho do componente, garra 2071 | 9.5 - 17.5 · mm · CAD sheet · Verified material |
| Faixa de garra, bicos de garra | 0.8 - 5.2 · mm · Juki nozzle catalogue note · To be confirmed |
| Taxa de coleta | 99.99 · % · Nozzle sheet · Verified material |
| Prazo de fabricação sob medida | 1 · week · Nozzle sheet · To be confirmed |
| Prazo de fabricação sob medida | 2 - 4 · weeks · Design note · To be confirmed |
| Janela de suporte | 7 x 24 · hours · Nozzle sheet · Verified material |
| Material do corpo do bico padrão | Copper alloy · - · Juki standard nozzle note · To be confirmed |
| Material da ferramenta para desgaste | Tungsten steel · - · Design note · Verified material |
| Material da ferramenta para estática | Ceramic · - · Design note · Verified material |
| Material da ferramenta, desgaste e estática | Diamond steel · - · Design note · Verified material |
| Material da ponta macia | Rubber or silicone · - · Design note · Verified material |
| Amostra de componente desejada para orçamento | 4 - 6 · inches of tape · Design note · Verified material |
| Vácuo, colocação geral | at least 400 · mmHg · Design note · Verified material |
| Vácuo, componentes grandes | at least 70 · mmHg · Design note · Verified material |
| Força de colocação, cabeça irregular | up to 100 · N · Industry reference · Verified material |
| Peso do componente, cabeça irregular | up to 300 · g · Industry reference · Verified material |
| Ocupação do componente, cabeça irregular | up to 200 x 125 · mm · Industry reference · Verified material |
| Níveis de altura, cabeça adaptativa | 1 - 25 · mm · Industry reference · Verified material |
| Precisão de colocação, vácuo padrão | within 0.02 · mm · Industry reference · Verified material |
| Vida útil do bico | several · months · Design note · To be confirmed |
| Vida útil do bico | more than 24 · months · Design note · To be confirmed |
| Sujeira removida por uma máquina de limpeza de bicos | 99 · % · Design note · Verified material |
Modelos, comparações e pontos em aberto
Where our own documents disagree, printed side by side (6 linhas)
| Parameter | Source A | Source B | Source C | Status |
|---|---|---|---|---|
| Custom build lead time | 1 week (nozzle sheet) | 2 - 4 weeks (design note) | about 1 month (custom solution sheet) | To be confirmed |
| Gripping range, gripper nozzle | 0.8 - 5.2 mm (Juki nozzle catalogue note) | 9.5 - 17.5 mm (2071 CAD sheet) | not stated | To be confirmed |
| Standard nozzle body material | copper alloy (Juki standard nozzle note) | tungsten steel, ceramic or diamond steel (design note) | not stated | To be confirmed |
| Custom nozzle part code | CN-SM-2713 (catalogue board) | Nozzle 2071 (CAD sheet) | JUKI-nozzle-customized (image library) | To be confirmed |
| Nozzle service life | several months (design note) | more than 24 months (same design note) | not stated | To be confirmed |
| Component sample wanted for a quote | 4 - 6 inches of tape (design note) | drawings accepted (catalogue entry) | not stated | To be confirmed |
Which tool handles which component family (8 linhas)
| Component family | Handling method | Published envelope | Note |
|---|---|---|---|
| Chip components, 0201 to 1206 | Vacuum nozzle | standard range | the default case, and the one standard nozzles are built for |
| MELF and cylindrical parts | V-groove nozzle | standard range | the groove keeps a round body from rolling on the tip |
| Electrolytic capacitors and bobbins | Gripper nozzle | 9.5 - 17.5 mm on the 2071 tool | the tool grips the body, not the top face |
| Terminals, pins and eyelets | Gripper or slot nozzle | not published | a slot enters between the parts of a connector block |
| Board-to-board and ribbon connectors | Slot nozzle | not published | narrow rectangular cross-section |
| Large ICs, sockets and shields | Pipe nozzle | not published | a wide suction area with an interchangeable rubber tip |
| Heavy or uneven parts | Friction gripper jaws | up to 300 g on an odd-form head | the jaw takes the load, so the vacuum seal is no longer critical |
| Parts needing axial force, such as pin-in-paste | Friction gripper jaws | up to 100 N on an odd-form head | the head applies the force; the tool holds the alignment |
Em detalhe
De uma amostra de componente a uma ferramenta validada, em nove passos
Cada passo abaixo produz algo que você pode ver. Nada é orçado apenas a partir de uma descrição escrita.
- Receber o componente. Envie a peça, de preferência de dez a quinze centímetros de fita ou um tubo, ou um desenho com as cotas críticas indicadas.
- Medir o que importa. Perfil externo, a face em que a ferramenta se apoia, massa, centro de gravidade e qualquer padrão de terminais ou pinos.
- Escolher o método de manuseio. Vácuo, garras de fricção, um híbrido dos dois ou uma ranhura. O método segue a peça, não a máquina.
- Modelar a garra. Geometria CAD com os chanfros e raios que deixam a peça entrar nas garras sem sair fora de centro.
- Conferir a estrutura. Seções mais grossas onde a garra recebe a carga de flexão durante a aceleração, para que a cabeça não precise compensar por software uma ferramenta flexível.
- Usinar e ajustar. Corpo e garra são cortados na interface que a sua cabeça espera, para a ferramenta assentar e repetir na mesma altura a cada ciclo.
- Testar com o seu componente. Ciclos de coleta e colocação com a sua própria peça, em velocidade de produção, com a taxa de coleta registrada e enviada junto com a ferramenta.
- Validar o material. Aço de tungstênio, cerâmica, aço de diamante ou uma ponta macia, escolhidos frente ao desgaste, à estática e à fragilidade do componente.
Três famílias de ferramenta sob medida e as peças para as quais cada uma é feita
Estas três cobrem a maior parte do que um orçamento EMS pede. A galeria de fotografias mais abaixo traz o resto.
- Bicos de garra sob medida em um corpo usinado. Três corpos de bico de garra fotografados na bancada, cada um mostrando a garra de dois dentes que fecha sobre o componente.
- Bicos de vácuo série 500. Dois bicos da série 500: a tampa verde, a mola que mantém a ponta flexível e o corpo de alumínio usinado que assenta no cabeçote.
- Bico de garra JUKI, 2071. A ferramenta que fornece os números desta página: largura e altura do braço 7 mm, garras fechadas em 8,5 mm, abertas em 18,5 mm, para componentes de 9,5 mm a 17,5 mm.
Onde os nossos próprios documentos discordam, impressos lado a lado
Estes são os pontos em que duas fontes nossas dão números diferentes. Não fizemos média nem escolhemos uma. Peça-nos o desenho vigente para a sua configuração antes de encomendar.
Qual ferramenta manuseia cada família de componentes
Um mapa rápido da peça que está à sua frente até a ferramenta que a coleta. Onde há número publicado ele é impresso; onde não há, a linha diz isso.
O que pode ser alterado numa ferramenta sob medida
Cada uma destas é uma decisão que você pode tomar antes de o desenho ser liberado.
- Método de manuseio. Vácuo, garras de fricção, híbrido de sucção com garras, ou uma ranhura, escolhidos pela forma da peça.
- Material da ponta e da garra. Aço de tungstênio, cerâmica, aço de diamante, ou uma ponta de borracha e silicone para faces delicadas.
- Comprimento do corpo e interface. Cortado na interface que a sua cabeça espera, para assentar sem adaptador.
- Revestimentos e acabamento superficial. Um revestimento para impedir que peças pegajosas ou macias adiram à ponta.
- À prova de erro. Encaixe assimétrico em garras parecidas, para uma ferramenta não poder ser montada ao contrário.
- Marcação e identificação. O código da peça gravado no corpo, para identificar uma ferramenta na bancada sem medi-la.
O que acontece quando a ferramenta chega
Seis passos, e o primeiro é o único que costuma dar problema.
- Montar e conferir a altura de assentamento. Assente a ferramenta e depois confira a altura da ponta contra a referência da cabeça antes de rodar um ciclo.
- Ensina a posição de coleta. Defina o ponto de coleta nos dados do componente e verifique com a câmera da cabeça.
- Ajustar a força de colocação. Comece baixo para uma peça frágil e suba até a colocação repetir, não até assentar uma vez.
- Rodar o teste de taxa de coleta. Cinquenta ciclos em velocidade de produção, contando as falhas, antes de a ferramenta entrar no programa.
- Fixar o intervalo de inspeção. Decida de quanto em quanto tempo a ponta é conferida e coloque isso no plano de manutenção, em vez de reagir a uma falha.
- Manter o sobressalente. Uma segunda ferramenta na prateleira transforma uma falha de ferramenta em troca, não em parada de linha.
O que você recebe depois que a ferramenta é enviada
Quatro coisas, e nenhuma depende de contrato de serviço.
Vídeos
Vídeos do canal da Southern Machinery no YouTube. Nada é carregado do YouTube até você clicar em reproduzir.
Catálogos e documentos
- PDFSouthern Machinery Customized Feeder Nozzle Catalog V03Custom nozzle and gripper catalogue
- PDFYamaha - Nozzle Catalogue -By SMThelpCustom nozzle and gripper catalogue
- PDFSMT Nozzle Supplier -Southern MachineryNozzle supplier sheet
- PDFSMT JUKI Serial Nozzle w 3D samples--Southern MachineryJUKI serial nozzle sheet
- PDFSMT JUKI Serial Nozzle--Southern MachineryJUKI serial nozzle sheet
- 3DJUKI Customized Nozzle CN-SM-2713Drawing library
- 3DSMT customized nozzle design n manufacturingDrawing library
- 3DSMT Gripper nozzle customizedDrawing library
- PDFSMT Gripper nozzle customized 3DDrawing library
- PDFSMT Gripper nozzle for E-cap 3DDrawing library
- PDFSMT JUKI Gripper Nozzle Terminal 0.8mm 3DDrawing library
- PDFJUKI Nozzle 505 3DDrawing library
- PDFSMT JUKI Vacuum nozzle CN2617-03 3DDrawing library
- 3DVideo board - every Southern Machinery clip
- 3DCatalogue board - every document
- LINKMachine catalogue - file.autoinsertion.com
Notas de engenharia
ARTICLE 01The Odd-Form Part Your Mounter Refuses to Place Is a Tooling Problem, Not a Machine Problem
When a placement head rejects a component, the reflex is to blame the machine or the component. Almost always it is the interface between them, and that interface is a part you can order. Full articles are in English. The summary above carries the argument in your language. A mounter that refuses a component is not…
ARTICLE 02Why Your Best Operator Is Still Feeding Connectors by Hand
The bench exists because the parts on it are the ones nobody designed a tool for. That is a procurement gap, and it is closable. Full articles are in English. The summary above carries the argument in your language. Walk onto most EMS floors and there is a bench with connectors on it, and a person putting them on…
ARTICLE 03How to Tell Whether an Odd-Form Component Can Be Placed Automatically
Six questions about the part itself that predict, before anyone quotes anything, whether a tool can pick it reliably. Full articles are in English. The summary above carries the argument in your language. There is a version of this conversation that wastes months: a part goes back and forth between a factory and a…
ARTICLE 04Six Measurements to Take Before You Ask for a Custom Nozzle Quote
The measurements that decide the design, and the order to take them in. Arriving with these turns a two-week exchange into a single message. Full articles are in English. The summary above carries the argument in your language. The single most common reason a custom nozzle quote takes two weeks is that it is missing…
ARTICLE 05What a Nozzle Actually Costs Over a Year, Not at the Counter
The purchase price is the smallest number in the calculation. Wear, pickup rate, downtime and the labour behind the bench are the ones that move. Full articles are in English. The summary above carries the argument in your language. A nozzle is one of the cheapest things on a placement line and one of the few that…
ARTICLE 06Designing a Gripper Jaw Around a Component You Have Never Seen Before
What a drawing can and cannot tell a tool designer, and why a sample in the post is worth more than a dimensioned PDF. Full articles are in English. The summary above carries the argument in your language. A drawing tells a tool designer the shape of a part and almost nothing about how it behaves. The gap between…
Perguntas frequentes
O que você precisa de mim para orçar um bico sob medida?
O próprio componente, de preferência de dez a quinze centímetros de fita ou um tubo, ou um desenho com o perfil externo e a face em que a ferramenta se apoia cotados. Fotografias ajudam, mas não substituem uma medição.
Para quais marcas de máquina vocês fabricam?
A nossa linha de bicos cobre Yamaha, Fuji, JUKI, Samsung, Panasonic, Hitachi, I-pulse, Siemens e ASM, Universal, Mirae, Sanyo e Sony. Se a sua cabeça não estiver nessa lista, envie o desenho da interface e diremos se conseguimos cortá-la.
Vocês conseguem colocar uma peça pesada demais para o vácuo?
Sim, com garras de fricção. Uma cabeça para componentes irregulares dessa classe aplica até 100 N de força de colocação e carrega componentes de até 300 g, então a garra suporta a carga e a vedação de vácuo deixa de ser crítica.
Quanto tempo leva uma ferramenta sob medida?
As nossas próprias folhas discordam: a folha de bicos publica uma semana e a nota de projeto diz de duas a quatro semanas, com cerca de um mês para uma solução totalmente personalizada. Use duas a quatro semanas como número de planejamento e peça que confirmemos contra o desenho da sua peça.
De que material a ferramenta deve ser feita?
Aço de tungstênio para desgaste, cerâmica para peças sensíveis à estática, aço de diamante quando você precisa dos dois e aceita o custo, e uma ponta de borracha ou silicone quando a face da peça marca com facilidade. A cerâmica é frágil, então orçe sobressalentes se escolhê-la.
Uma ferramenta sob medida anula a garantia da minha máquina?
Isso depende do seu fornecedor de máquina, não de nós, e não vamos adivinhar. As ferramentas são cortadas na interface padrão que a sua cabeça espera e não exigem modificação da máquina, que é a condição habitual, mas confirme com o seu fornecedor.
Como sei que a ferramenta funciona antes de ser enviada?
Ela roda com o seu próprio componente em velocidade de produção, e a taxa de coleta desse teste é enviada junto com a ferramenta. Você não está aceitando uma peça sem teste.
Posso repetir o pedido da mesma ferramenta depois?
Sim, contra o desenho que você validou, para uma segunda ferramenta se comportar como a primeira. Peça que o número do desenho seja citado no seu pedido de compra.
Produtos relacionados
Bocais de Sucção JUKI SMT - Fabricante para Montagem de PCB EMS Inteligente
Bocais de sucção a vácuo, de fenda, de pinça e de tubo para máquinas JUKI KE-2010 a KE-2060, FX-1 e série 700. Diâmetros de ponta de 0,4 mm a 9,5 mm, corpo em liga de cobre, projeto personalizado, prazo de entrega de uma semana.
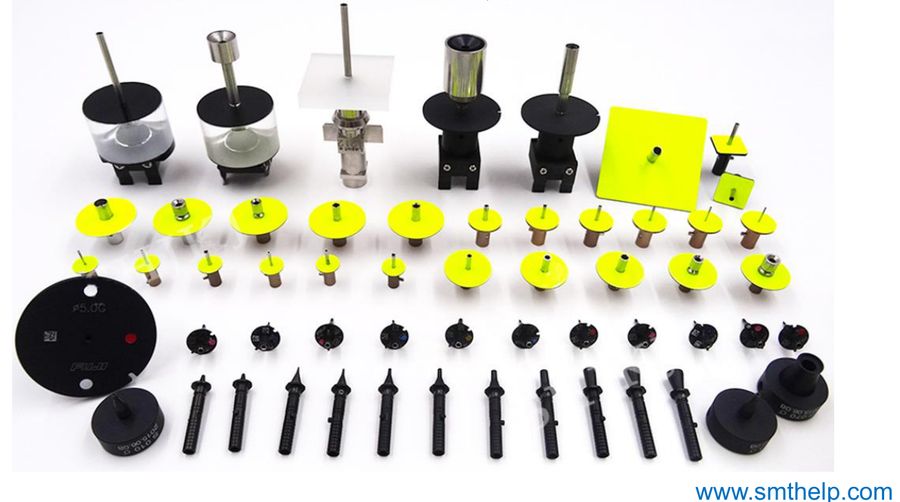
Fabricante de Bicos SMT FUJI
A Southern Machinery projeta e fabrica bicos SMT pick-and-place compatíveis com FUJI — NXT H01/H04/H04S/H08/H12/H08M/H24, CP/QP/IP e ponteiras LED personalizadas de ø0.3 a ø15 mm, em cerâmica, metal e almofada de borracha, com códigos OEM data-matrix e colour-matrix. Encaixe com compatibilidade dimensional, prazo de um dia para peças de reposição e projeto personalizado em cinco dias. Solicite a compatibilização do seu bico.

Projeto e Fabricação de Bicos e Garras SMT para Montagem Inteligente de PCB EMS
Southern Machinery designs and manufactures custom SMT nozzles and gripper nozzles for smart EMS PCB assembly. 99.99% pickup rate, diamond steel and ceramic tips, Plug & Play for JUKI, Yamaha, FUJI, Panasonic. 2-4 week delivery, 50+ countries.
Série de Bocais de Sucção SMT - Fabricante para Montagem Inteligente de PCB EMS
Bocais de sucção para máquinas de montagem JUKI, Yamaha, Siemens/ASM, FUJI, Panasonic e Samsung/Hanhwa: tipos a vácuo, de fenda, de pinça e de tubo, projeto padrão ou personalizado, compatíveis com o seu cabeçote. Um único fornecedor para toda a prateleira de bocais.
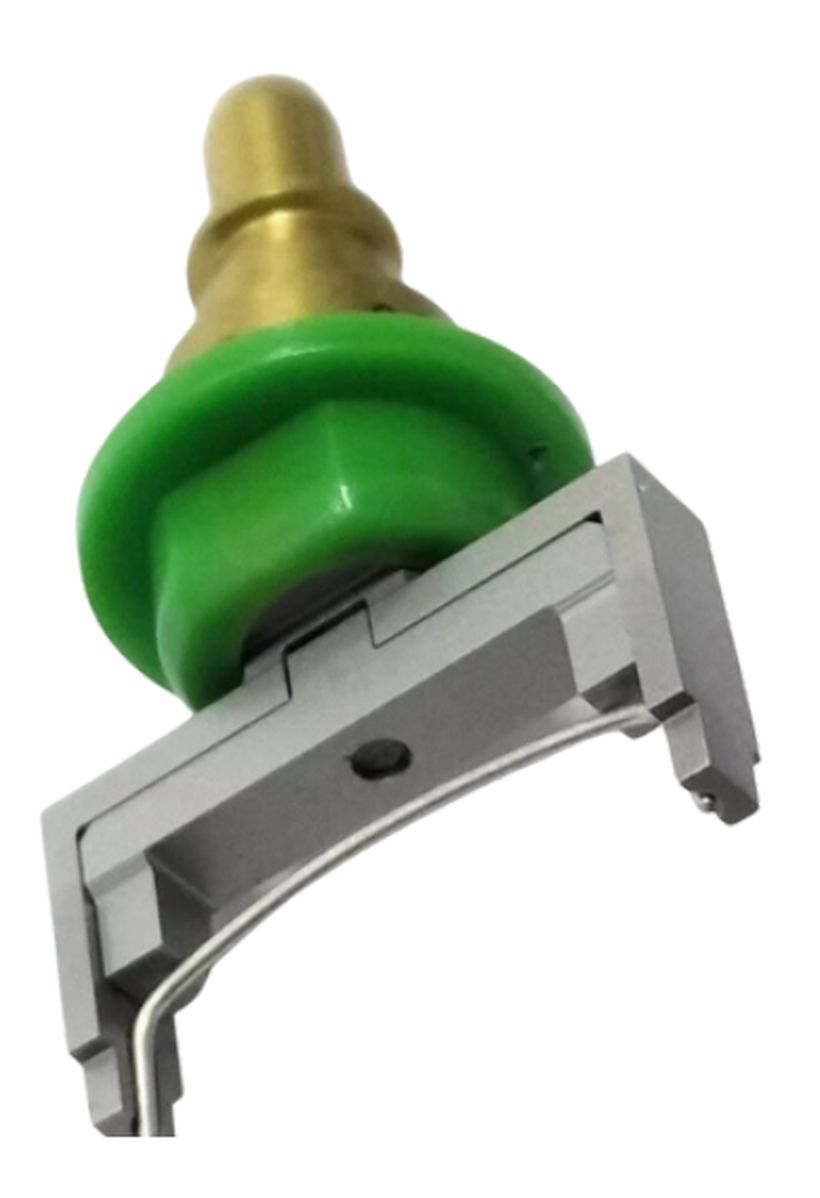
Fabricante de Bicos SMT Panasonic
A Southern Machinery projeta e fabrica bicos pick-and-place SMT compatíveis com Panasonic para máquinas de montagem NPM (D3/W/TT2/VF) e CM (402/602/603) — ponteiras a vácuo, de pinça, de calibração e sob medida personalizadas, de 0402 a Φ10 mm, em cerâmica, metal e borracha. Números de peça N6100xxxxx reproduzidos, encaixe dimensional direto, prazo de um dia de peças de reposição, projeto personalizado de cinco dias. Solicite uma compatibilização de bico.

Fabricante de bicos de sucção SMT Siemens para montagem de PCB em EMS inteligente
Bicos de sucção Siemens e ASM SIPLACE casados com o seu cabeçote torreta de 12 bicos, a estrela C&P20A ou os segmentos CPP. 128 fichas técnicas documentadas das séries 7xx/9xx, pontas cerâmicas e sob medida, testadas a vácuo. Identificar, verificar, replicar.
Alguns detalhes técnicos desta página (tabelas, títulos de documentos) aparecem em inglês, como foram publicados.
Solicitar cotação de Fabricante de bicos e garras SMT sob medida
Envie sua placa, lista de componentes ou modelo de máquina e responderemos com uma configuração e uma cotação. Os preços são cotados por projeto.