
S-300B Máquina de conformado y encintado radial
Patillas radiales conformadas, probadas y encintadas antes de que la insertadora llegue a pedirlas
La S-300B conforma el paso de patillas, comprueba polaridad y valor y encinta 180 más menos 20 componentes por minuto, en caja o en bobina.
La S-300B toma componentes radiales sueltos de un bol vibratorio, los conforma al paso de patillas para el que está ajustada su insertadora, comprueba polaridad y valor eléctrico, expulsa lo que falla y entrega un paquete encintado sellado —en caja o en bobina— a 180 ± 20 componentes por minuto. Una sola máquina entre el contenedor y el alimentador.
Características principales
El encintado es el paso que nadie costeó
Pida el tiempo de ciclo de una línea THT y le darán inserción, soldadura por ola y prueba. Pida el tiempo que lleva conformar y encintar a mano las piezas radiales y la sala se queda en silencio. Suele ser la única estación donde la producción de toda la línea la fija cuánta gente puede poner junto a un banco.
Un error de polaridad que nunca llega al probador
Inserte un condensador electrolítico radial al revés y pasará una comprobación simple de continuidad. Fallará semanas después, en campo, con la carcasa reventada. Clasificar la polaridad a ojo en un banco pone ese fallo en sus cifras de garantía en lugar de en su caja de chatarra.
Cada bobina que compra es una cinta que no controló
Los componentes preencintados son cómodos justo hasta el momento en que su insertadora empieza a tomar mal las piezas, y entonces la discusión es entre su línea y un proveedor al que no puede auditar. Encintar en casa mueve la especificación de la cinta —paso, diámetro de agujero, altura de encintado, dirección de polaridad— dentro de su propio proceso, donde usted puede cambiarla.
Especificaciones
Datos tal como se publican en los documentos de Southern Machinery. Cuando dos fuentes difieren, se muestran ambos valores con su fuente.
| Código de modelo | S-300B Fully Automatic High-Speed Molding and Taping Machine · S-300B Automatic Molding and Taping Machine · S300B radial (LED) lead components taping machine · DT-300BSTD 全自动成型编带机 - supplier model, same machine class |
|---|---|
| Función de la máquina | Automatic lead forming (moulding) and taping of radial lead components, with testing and sorting · Fully automatic high-speed moulding and taping of radial components, testing and sorting good from defective · Radial and LED lead forming and taping · Automatic forming and taping of radial lead components |
| Sistema de control | Single-chip microcomputer as the core control unit · The world's most stable brand PLC, or a single-chip control system · Not stated · Single-chip control system |
| Interfaz de operador | Liquid-crystal display for order placement, simulating the status of each control point · Touch-screen operation interface · Touch screen visible in the walkthrough · Touch screen with alarm display and parameter pages |
| Velocidad de encintado | 180 ± 20 PCS/minute · 180 ± 20 pieces per minute; speaker notes also quote up to 200 pieces per minute · Not stated · 120 - 180 PCS/minute normal operating speed |
| Diámetro de componente - estándar | Ф6 - Ф10 mm · Ф6 - Ф10 mm standard fixture configuration · Not stated · Ф3 - Ф10 mm |
| Diámetro de componente - juegos de utillaje | Ф4 - Ф6 share one set of fixtures, Ф8 - Ф10 share another; conventional range Ф4 - Ф10 · Two fixture sets, one for Ф4-Ф6 and one for Ф8-Ф10; other sizes within Ф4-Ф10 to order · Not stated · Not stated |
| Longitud del componente | L = 5 - 30 mm · 5 mm to 30 mm · Not stated · 5 - 30 mm |
| Paso de patilla conformado - estándar | 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm lead shown being formed, 5.0 mm die described · 2.0 mm, 2.5 mm, 3.5 mm, 5.0 mm |
| Paso de patilla conformado - a pedido | 7.5 mm, 10 mm, 15 mm and above, ordered separately · 7.5 mm, 10 mm and 15 mm custom pitches can be ordered · Not stated · 7.5 mm and above optional |
| Paso de agujero de la cinta | 12.7 mm standard; other hole pitches customised on request · 12.7 mm standard · Not stated · 12.7 mm, with 15 mm optional |
| Diámetro de agujero de la cinta | 4.1 mm · 4.1 mm · Not stated · Ф4 mm with a tolerance of plus 0.2 mm |
| Altura de encintado (centro del agujero a base del componente) | 17 mm - 21 mm · 17 mm - 21 mm · Not stated · 17 - 22 mm |
| Selección de polaridad | Not stated · Not stated · Positive lead or negative lead first, selectable; the machine re-orients the part to suit · Positive lead first or negative lead first, two selectable modes |
| Método de empaque | Boxed or coiled · Boxed (ammo packing) and coiled (reel) packing methods both supported · Not stated · Boxed as standard, coiled optional |
| Cinta de papel | Not stated · Not stated · Not stated · 18 mm wide, 0.38 mm or 0.47 mm thick, selected to the product |
| Ancho de cinta superior | Not stated · Not stated · Not stated · 6 mm, 10 mm, 12 mm or 15 mm, selected to the product |
| Corte de patillas | Not stated · Not stated · Leads beyond roughly 25 mm are trimmed at the cutting station before taping · A cutting station removes the excess where the lead is too long |
| Manejo de rechazos | Good and defective products sorted automatically when the tester is fitted · Defective products sorted out automatically · The eject gate opens for a good part and drops a failed part into a scrap tube · The eject gate closes for a good part and opens to reject a defective part |
| Sistema de accionamiento | Servo control system replacing the traditional clutch · Servo control system replacing the traditional clutch · Not stated · Servo control system replacing the traditional clutch |
| Precisión de las levas | All cams imported, grinding accuracy 0.01 mm · Imported cams ground to 0.01 mm accuracy · Not stated · All cams imported, grinding accuracy 0.01 mm |
| Bastidor | Square rack feeder, precision fixtures of special materials on an accurate centre line · Not stated · Aluminium profile frame with branded panels visible in the walkthrough · Imported aluminium profile frame, corrosion resistant |
| Alimentación eléctrica | 220 V / 50 Hz / 1.6 kW · 220 V / 50 Hz / 1.6 kW · Not stated · 1 HP motor, 220/380 V, 50/60 Hz |
| Presión de aire | 4 - 5 kg/cm² · 4 - 5 kg/cm² · Not stated · 4 - 5 kg/cm² |
| Dimensiones de la máquina (L × An × Al) | 2200 × 1200 × 1500 mm · 2200 × 1200 × 1500 mm · Not stated · Not stated |
| Peso de la máquina | 700 - 900 kg · 700 - 900 kg · Not stated · Not stated |
Modelos, comparaciones y puntos abiertos
Where the documents disagree (6 filas)
| Parameter | What the S-300B documents say | What the other source says | What the difference means | Status |
|---|---|---|---|---|
| Model naming | The product sheet and the presentation deck both call the machine S-300B. The walkthrough video calls it S300B, without the hyphen. | The image library also holds a machine photographed and labelled S-300BSTD, and the supplier manual supplied with the enquiry covers a DT-300BSTD. | Four codes circulate for what is presented as one machine class. S-300B is the code the product sheet and the deck agree on, so it is the code used on this page. If your quotation names S-300BSTD, ask which of the two it is - they are not the same build. | To be confirmed |
| Control system and operator interface | The product sheet describes a single-chip microcomputer as the core control unit, with a liquid-crystal display for order placement that simulates the status of each control point. | The presentation deck describes the world's most stable brand PLC or a single-chip control system, with a touch-screen operation interface. | One document describes a fixed LCD annunciator panel and the other a touch screen, and they do not describe the same hardware. The machine photographs show a colour touch panel. This matters at quotation time: a touch panel and an LCD annunciator are different spares, different training and different prices. | To be confirmed |
| Taping speed | The product sheet states a production capacity of 180 ± 20 PCS/minute, which is a band from 160 to 200. | The presentation deck repeats 180 ± 20 pieces per minute, and its speaker notes then say the machine processes up to 200 components per minute - the top of the band presented as the rate. The supplier manual for this class states 120 - 180 PCS/minute. | Three different framings of the same machine. The band is what the product sheet publishes and what this page quotes. Plan capacity from the bottom of the band, not the top, and treat 200 as a best case rather than a rate. | To be confirmed |
| Component diameter range | The product sheet gives the processed product diameter as Ф6 - Ф10 mm, and separately states that the machine handles a conventional range of Ф4 - Ф10 in which Ф4 - Ф6 share one set of fixtures. | The presentation deck says the standard fixture configuration covers Ф6 - Ф10 mm, with other sizes within the Ф4 - Ф10 range available as custom options. The supplier manual for this class states Ф3 - Ф10 mm. | The product sheet describes Ф4 - Ф6 as part of the conventional range with its own fixture set, while the deck describes that band as a custom option. If you run components below Ф6, confirm whether the Ф4 - Ф6 fixture set is a standard line item or an order - the answer changes both the lead time and the price. | To be confirmed |
| Taping height | The product sheet gives a taping height of 17 mm - 21 mm. | The presentation deck repeats 17 mm - 21 mm. The supplier manual for this class states 17 - 22 mm. | A 1 mm difference at the top of the range. Taping height is set against your inserter's pick height, so if your tape specification sits at 22 mm, ask for it in writing before the order rather than adjusting on site. | To be confirmed |
| Packaging and formed lead pitch | The product sheet lists boxed and coiled packaging as equal alternatives, and gives the standard formed lead pitch as 2.5 mm, 3.5 mm and 5.0 mm, with 7.5 mm, 10 mm and 15 mm and above ordered separately. | The presentation deck lists boxed (ammo packing) and coiled (reel) as both supported. The supplier manual for this class states boxed as standard with coiled optional, and prints an additional 2.0 mm pitch in the standard set. | Two questions to settle in the quotation rather than in the factory: whether coiled output is included or an option on the configuration you are buying, and whether 2.0 mm is a standard die or a special. Neither document is wrong; they describe different configurations. | To be confirmed |
What 180 components a minute is worth over a shift (3 filas)
| Taping speed | Components per hour | Components per 8-hour shift | Components per month, 26 days |
|---|---|---|---|
| 160 PCS/min (bottom of band) | 9,600 | 76,800 | 1,996,800 |
| 180 PCS/min (nominal) | 10,800 | 86,400 | 2,246,400 |
| 200 PCS/min (top of band) | 12,000 | 96,000 | 2,496,000 |
En detalle
Nueve estaciones entre el contenedor a granel y la cinta sellada
La lista de estaciones sigue el recorrido de la máquina en el taller y el manual del proveedor para esta clase de máquina. Describe el orden en que viajan las piezas, no la disposición física del armario.
- Alimentación a granel. Un bol vibratorio eleva componentes sueltos desde un contenedor y los orienta sobre una pista lineal. Un ojo en el bol detiene el bol cuando la pista está llena y un ojo en la pista ralentiza la máquina cuando la pista se queda corta, de modo que la máquina sigue la alimentación en lugar de pelearse con ella.
- Apertura de patillas. Un abridor separa las dos patillas antes de que nada más toque el cuerpo. Hacerlo primero es lo que evita que el molde cierre sobre una patilla cruzada, y es la razón por la que la máquina puede trabajar piezas directamente de una bolsa sin preclasificado.
- Conformado de patillas. Un molde integrado prensa las patillas hasta el paso conformado: 2.5 mm, 3.5 mm o 5.0 mm de serie. El molde es una sola pieza, así que un cambio de paso es un cambio de molde, y el molde sale con cuatro tornillos.
- Prueba de polaridad. Se mide la polaridad de la pieza. Para un condensador electrolítico radial, un LED o un diodo, esto es la diferencia entre una placa que funciona y una placa que vuelve, y se comprueba antes de que la pieza se comprometa a la cinta.
- Reorientación. Si la polaridad está al revés respecto a la cinta que se está construyendo, una estación de reorientación gira la pieza en lugar de rechazarla. Ambas direcciones son seleccionables, así que la cinta puede armarse con patilla positiva primero o negativa primero para coincidir con lo que espera su insertadora.
- Prueba de valor. Con el probador correspondiente instalado, la máquina lee capacidad y resistencia y las compara con la ventana que usted fija. Esta es la estación que atrapa la bolsa mezclada: un valor equivocado que de otro modo se encintaría, se encajaría y se enviaría como pieza buena.
- Corte de patillas. Las patillas demasiado largas se cortan a medida antes del encintado. Las piezas dentro del rango estándar pasan sin tocarse; las de patilla larga se recortan en la estación para que la altura de la cinta terminada sea uniforme en lugar de variar con la longitud de patilla de entrada.
- Expulsión de rechazos. Una compuerta permanece abierta para una pieza buena y deja caer una pieza fallida en una tolva. Los rechazos salen de la máquina por un tubo hacia un contenedor de chatarra, físicamente separados del flujo bueno, de modo que una pieza fallida no pueda reincorporarse por un operario cansado al final del turno.
Dónde va el dinero dentro de la máquina
Tres cosas deciden si una encintadora sigue funcionando en el año diez: qué la acciona, de qué están hechas las piezas móviles y si todavía puede conseguir los utillajes. Las tres se declaran en la hoja de producto y las tres se ven en las fotografías de la máquina.
- Control por servomotor en lugar de embrague. El accionamiento usa un sistema de control por servomotor en lugar del embrague mecánico tradicional. El embrague es el conjunto que se desgasta, patina y acaba agarrotándose en esta clase de máquina, y es la mayor fuente individual de paradas no planificadas. Eliminarlo elimina el modo de fallo, no solo el síntoma.
- Levas importadas, rectificadas a 0.01 mm. Todas las levas son originales importados con una precisión de rectificado de 0.01 mm. A 180 piezas por minuto el juego de levas determina si la máquina funciona en silencio o se desmonta a sacudidas: 0.01 mm es la diferencia entre un conformado de patillas consistente y un molde que cierra una fracción antes en cada milésima pieza.
- Utillajes de material especial y molde integrado. El alimentador de cremallera cuadrada, los utillajes de precisión y el molde de conformado están hechos de materiales especiales sobre una línea de centro precisa. El molde es integrado en lugar de ensamblado, así que las dimensiones de conformado se mantienen fieles y el cambio es rápido y no daña el producto. Dos juegos de utillaje cubren Ф4-Ф6 y Ф8-Ф10.
Donde los documentos discrepan
Una tabla de especificaciones que elige en silencio uno de dos números vale menos que una que muestra ambos. Seis parámetros de abajo no coinciden entre los documentos suministrados, o se indican solo en uno de ellos. Confirme cada uno contra el plano vigente para su configuración antes de pedir.
Cuánto valen 180 componentes por minuto a lo largo de un turno
La banda publicada es 180 ± 20 componentes por minuto. La tabla convierte esa banda en volumen por hora, por turno y por mes, para que la cifra con la que planifica sea una que usted eligió y no una que le dieron.
Lo que se configura, no solo lo que se lista
Una encintadora solo es útil si el molde, los utillajes y la cinta coinciden todos con el componente que usted realmente trabaja. Estos son los puntos a resolver con el pedido y no después.
- Molde de conformado para su paso. Los moldes de 2.5 mm, 3.5 mm y 5.0 mm son estándar. 7.5 mm, 10 mm, 15 mm y superiores se piden por separado. Un cambio de molde es una operación de cuatro tornillos, así que una planta que trabaja dos pasos puede tener ambos.
- Segundo juego de utillaje para la otra banda de diámetro. Ф4-Ф6 y Ф8-Ф10 usan cada uno su propio juego de utillaje. Si su mezcla de componentes abarca ambas bandas, pida los dos juegos con la máquina en lugar de descubrir el hueco en el primer cambio.
- Salida enrollada en lugar de en caja. El empaque en caja (ammo) es la salida estándar. Enrollado en bobina es la configuración que debe especificar si su insertadora toma bobinas: vea la tabla de puntos abiertos, porque los dos documentos suministrados la tratan de forma distinta.
- Probador de capacidad y resistencia. La función de prueba y clasificación funciona cuando el probador correspondiente está instalado. Sin él la máquina igualmente conforma y encinta; con él, la máquina además rechaza las piezas fuera de ventana antes de que lleguen a la cinta.
- Paso de agujero de cinta no estándar. 12.7 mm es estándar. Otros pasos de agujero se personalizan a pedido, y 15 mm aparece como opción en la documentación del proveedor para esta clase: confirme contra la especificación de cinta de su insertadora.
- Utillaje de bol y pista para su componente. El bol y la pista lineal se mecanizan según el cuerpo del componente. Envíe el plano y una muestra de la pieza, porque un bol que trabaja un electrolítico de 6 mm no necesariamente trabajará un MKT cuadrado del mismo diámetro.
Seis pasos de su lista de componentes a una cinta validada
El orden del trabajo importa más que su velocidad. La mayoría de los problemas de encintadoras que se achacan a la máquina son una especificación de cinta que nunca se acordó antes de cortar el molde.
- Acordar la especificación de la cinta. Antes de construir nada: paso de patilla, dirección de polaridad, altura de encintado, paso de agujero, ancho y espesor del papel, ancho de cinta superior, en caja o en bobina. Este único documento decide el molde, los utillajes y los consumibles.
- Confirmar el componente. Envíe el plano del componente y una muestra física. El diámetro del cuerpo, la altura del cuerpo, el diámetro de patilla, la longitud de patilla y la forma del cuerpo mueven el utillaje y el mecanizado del bol.
- Preparar el banco, la corriente y el aire. 220 V monofásico a 1.6 kW, 4-5 kg/cm² de aire limpio y seco, y un suelo nivelado para una máquina de la banda de 700-900 kg. Deje acceso por los cuatro lados: el bol, el tubo de rechazos y el extremo de salida deben ser alcanzables.
- Ajustar el bol y la pista. La amplitud del bol, las posiciones de los ojos de pista y el abridor se ajustan contra el componente real, no contra un plano. Este es el paso donde una muestra mala aparece como un problema de tasa tres semanas después.
- Validar la primera cinta. Ejecute una cinta completa y luego mídala: paso, altura de encintado, dirección de polaridad, posiciones de agujero, y contraste la muestra contra el plano del componente. Guarde la cinta medida como referencia durante la vida de la máquina.
- Entrega con una ficha de mantenimiento. Formación de operarios en el panel táctil, las páginas de parámetros y la lista de alarmas, más una ficha de mantenimiento escrita con los puntos de lubricación y los intervalos de inspección de levas y ojos para sus propios registros.
Qué pasa después de que aterrice la máquina
Una encintadora es un proyecto de utillaje tanto como una compra de máquina. Estas son las cuatro partes del servicio que deciden si sigue funcionando.
Vídeos
Vídeos del canal de YouTube de Southern Machinery. No se carga nada de YouTube hasta que pulse reproducir.
Catálogos y documentos
- PDFS-300B Fully Automatic High-Speed Molding and Taping MachineS-300B product sheet
- PDFSM-301 Taped Radial Capacitor Lead Cutter en-USRadial taping process manuals
- PDFS-C45 Auto Taped radial lead cutting machine User ManualRelated forming and taping product sheets
- PDFTaped components lead cutting forming machineRadial taped feeder drawings
- PDFSJL80A SMD REEL TAPING MACHINERadial taped feeder drawings
- PDFTHT radial taped feeder 3DRadial taped feeder drawings
- PDFSMT Radial LED taped feeder UIC 3DRadial taped feeder drawings
- 3DThe full Southern Machinery video board
- 3DThe full Southern Machinery product catalogue board
- LINKMachine catalogue - file.autoinsertion.com
Notas de ingeniería
ARTICLE 01Your THT line is not slow at insertion, it is slow at the bench before it
The station that sets your line rate is usually the one nobody has a cycle time for. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Ask a production manager for the cycle time of a THT line and…
ARTICLE 02The polarity mistake that reaches the customer, not the tester
Why a reversed electrolytic capacitor passes every simple check you run in-house. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Here is a failure that passes your end-of-line test, passes your…
ARTICLE 03How to size a radial taping machine from a component list
Diameter, body height, lead diameter and lead length decide the machine, not the model number. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. The most expensive mistake in buying a taping machine…
ARTICLE 04Boxed or reeled: the tape specification your inserter actually wants
Six numbers on a tape drawing that decide whether the inserter picks or mis-picks. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A tape is a mechanical interface, and like every mechanical…
ARTICLE 05What 0.01 mm of cam accuracy is buying you at 180 parts a minute
The arithmetic that turns a grinding tolerance into a defect rate. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. 0.01 mm sounds like a marketing number until you multiply it by 180 a minute. Then…
ARTICLE 06Running a taping machine for fifteen years: what actually decides it
Three assemblies fail before the frame does, and all three are replaceable by design. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A taping machine does not die of old age. It dies of three…
Preguntas frecuentes
¿Qué componentes puede encintar la S-300B?
Componentes de patillas radiales: condensadores electrolíticos, condensadores MKT y metalizados, LED, triodos, interruptores de palanca, inductores, osciladores de cristal, termistores PTC, conectores, fundas de goma y otras piezas de tipo pin. La configuración de utillaje estándar cubre cuerpos de Ф6 a Ф10 mm con una longitud de 5 a 30 mm; la hoja de producto también describe un rango convencional de Ф4 a Ф10 mm usando dos juegos de utillaje. Envíe el plano si su pieza queda fuera de eso, porque el bol y el utillaje se mecanizan según el cuerpo.
¿Prueba los componentes o solo los encinta?
Ambas cosas, si el probador correspondiente está instalado. La máquina prueba la polaridad de cada pieza, y con el probador instalado también lee capacidad y resistencia y las compara con la ventana que usted fija. Las piezas fuera de la ventana se expulsan a un tubo de chatarra en lugar de encintarse. Sin el probador la máquina igualmente conforma y encinta; simplemente deja de rechazar por valor.
¿Puede producir tanto en caja como en bobina?
La hoja de producto lista en caja y enrollado como alternativas equivalentes y la presentación dice que ambos se admiten. El manual del proveedor para esta clase de máquina describe en caja como estándar con enrollado opcional. Como los dos documentos difieren, esta página lo lista como punto abierto: díganos qué salida toma su insertadora y lo confirmaremos en la cotización en lugar de dejar que lo descubra en obra.
¿Qué cinta y papel usa?
Cinta de papel de 18 mm de ancho, en espesor de 0.38 mm o 0.47 mm, con una cinta superior de 6, 10, 12 o 15 mm elegida según el producto, y un paso de agujero de arrastre de 12.7 mm con un agujero de 4.1 mm. Esas cifras de consumibles vienen del manual del proveedor para esta clase de máquina, que es el único documento suministrado que las imprime: confírmelas contra su especificación de cinta antes de pedir consumibles en volumen.
¿Qué tan rápida es, realmente?
La banda publicada es 180 ± 20 componentes por minuto, es decir de 160 a 200. Planifique con el fondo de la banda y trate 200 como un caso óptimo. La tabla de rendimiento de esta página convierte esa banda en componentes por hora, por turno y por mes, y supone que la máquina funciona todo el periodo: multiplique por su propia disponibilidad antes de planificar con ella.
¿Cuánto tarda un cambio de paso de patilla?
El molde de conformado es integrado y sale con cuatro tornillos, y la hoja de producto describe el desmontaje y montaje rápido como una característica de diseño. Un cambio de paso es por tanto un cambio de molde, no un reajuste. Lo que tarda más es la validación de la primera pieza: mida la primera cinta contra su especificación de cinta antes de liberar la máquina a producción.
¿Qué necesita la máquina en obra?
220 V monofásico a 1.6 kW, aire limpio y seco a 4 a 5 kg/cm², y un suelo nivelado para una máquina de 700 a 900 kg con una huella de 2200 × 1200 × 1500 mm. Deje acceso por los cuatro lados: el bol a granel, el tubo de rechazos y el extremo de salida deben ser alcanzables durante un turno.
¿Cómo consigo una cotización?
Envíe el plano o número de pieza del componente, la especificación de cinta que usa su insertadora y su volumen mensual de componentes. Con esos tres podemos nombrar el molde, los juegos de utillaje, el utillaje del bol y la configuración de salida en la cotización en lugar de listar opciones y dejarle adivinar. Si aún no tiene especificación de cinta, dígalo: le enviaremos el formulario en blanco.
Productos relacionados
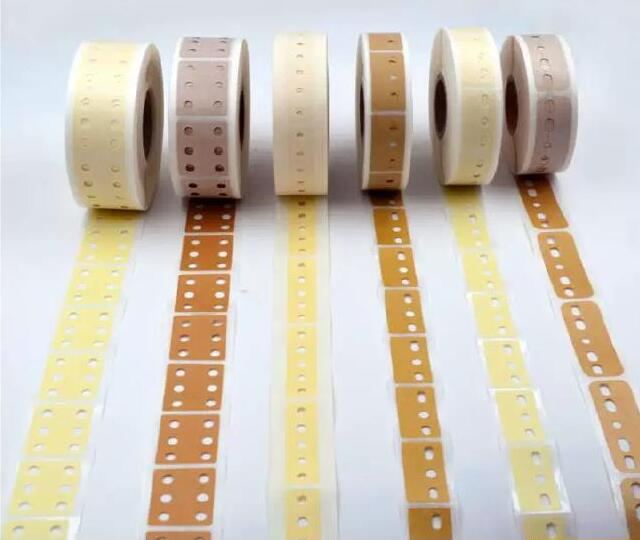
Cinta de empalme AI radial de 3/5/6 orificios y cortadora
Cinta de empalme AI para insertadoras radiales (verticales): 3 y 5 orificios (6 bajo pedido), papel crepé o kraft, alta adherencia, troquelada por ambas caras, y cortadora de empalme para cinta radial de 12,7 / 15,0 mm.

Jig de calibración de alimentadores SMT - Comprobación visual de la precisión del alimentador para montaje smart de PCB en EMS
Compruebe la posición de recogida, el movimiento de alimentación y la alineación antes de devolver el alimentador a la línea. Cámara CCD, monitor LCD, ajuste X/Y/H, base para FUJI NXT. 220 V, 45 kg: todos los valores indicados con su fuente.
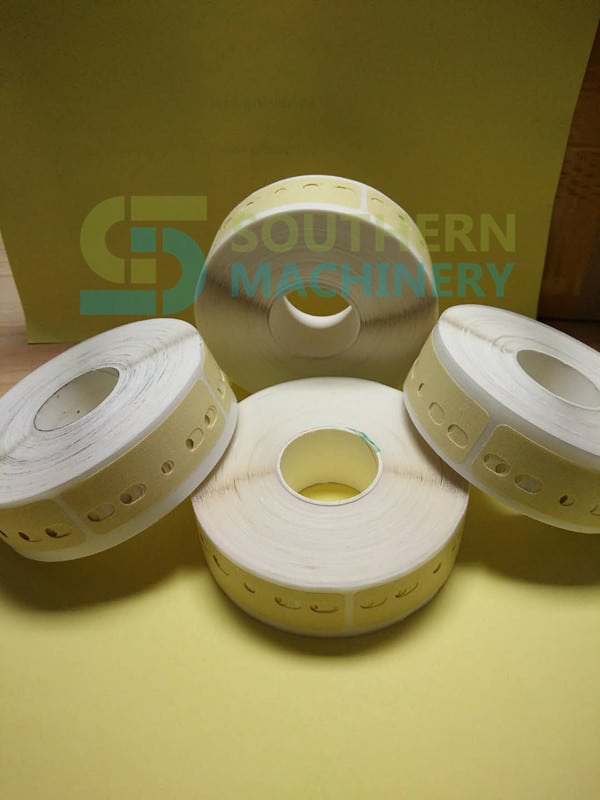
Cinta de empalme para componentes radiales THT (3/5/6 agujeros) para inserción automática
Cinta de empalme AI de alta viscosidad para componentes radiales en cinta THT (condensadores, inductores, diodos) en portadores de 12,7 mm y 15,0 mm. Papel enmascarado o kraft, troquelado 3/5/6 agujeros, sin residuos de pegamento, +15% de eficiencia. Serie SCT de Shenzhen Southern Machinery.
Algunos detalles técnicos de esta página (tablas, títulos de documentos) se muestran en inglés, tal como se publicaron.
Solicitar cotización de S-300B Máquina de conformado y encintado radial
Envíe su placa, lista de componentes o modelo de máquina y le responderemos con una configuración y una cotización. Los precios se cotizan por proyecto.