
Ruban d'épissure AI radial 3/5/6 trous et coupe-épissure
Ruban d'épissure AI radial qui garde l'inserteuse en marche pendant un changement de bobine
Le ruban d'épissure AI radial est une épissure adhésive prédécoupée qui raccorde deux tronçons de composants radiaux en bande (condensateurs, inductances, LED et pièces similaires sur support papier) afin qu'une inserteuse automatique radiale continue d'être alimentée quand une bobine ou une boîte ammo se termine. Chaque épissure est percée de trous alignés sur les trous d'entraînement de la bande, si bien que le pignon du chargeur avance directement à travers la jonction. Southern Machinery la fournit en formats 3 et 5 trous, en papier crêpe ou kraft, avec un coupe-épissure manuel pour…
Raccordez la fin d'une bobine de composants radiaux en bande au début de la suivante en moins d'une minute, au chargeur, sans arrêter la ligne. Épissures 3 et 5 trous en papier crêpe ou kraft, découpées sur les deux faces, et un coupe-épissure manuel pour bande radiale de 12,7 mm et 15,0 mm.
Points clés
Réenfiler coûte des minutes, à chaque fois
Sans épissure, l'opérateur arrête le poste, passe la nouvelle bande dans le chargeur et l'indexe sur le premier composant. Multipliez par chaque bobine, chaque chargeur, chaque poste.
Le ruban de bureau ne résiste pas au pignon
Un ruban ordinaire recouvre les trous d'entraînement, la dent n'a plus rien à pousser. La jonction glisse, se déchire ou bourre là où personne ne regarde.
Une jonction décalée donne une pièce hors pas
Si l'épissure décale le pas, même d'une fraction de trou, les composants suivants arrivent décentrés au couteau et à la tête. Résultat : pattes pliées et pièces manquantes.
La colle qui déborde finit dans la machine
Une colle bas de gamme suinte, retient la poussière et encrasse guides et pignons. Le consommable crée alors de la maintenance.
Une coupe irrégulière fait de chaque épissure un pari
Couper aux ciseaux laisse l'extrémité n'importe où entre deux trous. L'épissure ne peut pas se caler sur des trous absents.
Un consommable acheté au coup par coup manque la nuit
Le ruban d'épissure coûte peu, personne ne le planifie. Puis l'équipe de nuit trouve la boîte vide et prend n'importe quel ruban du tiroir.
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Application | Splicing taped radial (vertical-insertion) components on auto-insertion machines and radial tape feeders · Verified material |
|---|---|
| Formats standard | 3-hole and 5-hole · Verified material |
| Autres formats | 6-hole, 2-hole, single-hole, black 3-hole: on request · To be confirmed |
| Support | Masking paper or kraft paper · Verified material |
| Adhésif | High-viscosity, high-strength; synthetic rubber type per factory listing; masking version no residue · Verified material |
| Transformation | Precision die-cut on front and back faces, enlarged holes, raised locating dots · Verified material |
| Taille épissure 3 trous | 42 mm long × 36 mm wide (unfolded), one listing; see the open points below · To be confirmed |
| Conditionnement | Masking: 1,000 pcs/roll · Kraft: 500 pcs/roll (Southern Machinery codes) · Verified material |
| Références produit | SCT-031000 · SCT-030500 · SCT-051000 · SCT-050500 · Verified material |
| Coupe-épissure | Hand tool, versions for 12.7 mm and 15.0 mm radial tape · Verified material |
| Gain d'efficacité | Splicing without stopping raises process efficiency by about 15% (Southern Machinery product page) · To be confirmed |
| Livraison | Packed by carton; about 2 days after order confirmation · Verified material |
| Norme de bande (référence) | Radial taping commonly follows IEC 60286-2: 18 mm carrier, 12.7 mm feed-hole pitch; some larger parts at 15.0 mm · Concept illustration |
Modèles, comparaisons et points ouverts
Which splice for which job (4 lignes)
| Situation | Start with | Why |
|---|---|---|
| Small radial parts: ceramic, film, small electrolytic capacitors, LEDs | 3-hole, masking paper | Short joint, clean release, highest splices per roll. |
| Heavier parts: larger electrolytics, inductors, long tape paths | 5-hole | More feed holes bridged means more adhesive area carrying the load. |
| Tape guides that drag, or a feeder that prefers a smooth face | Kraft paper | Coated, smooth surface slides with less friction. |
| Unusual hole pattern or longer splice | 6-hole or made to order | Send a tape sample; we confirm the pattern first. |
Where the source documents disagree, both values stay on the page (4 lignes)
| Topic | Source A | Source B | How we settle it |
|---|---|---|---|
| Packing per roll | Southern Machinery page: masking 1,000/roll, kraft 500/roll | Factory listings: both backings offered at 500 and 1,000/roll | Quoted per your order; the roll count is written on the quotation. |
| 3-hole splice width | Factory listing: 42 × 36 mm | Another listing: 42 × 22 mm with 12.7 mm hole pitch (double-sided variant) | We send the drawing for the exact splice before you order. |
| Hole counts | Southern Machinery codes: 3-hole and 5-hole | Factory listings: also 6-hole, 2-hole, single-hole | 3 and 5 are stock; others are confirmed per request. |
| Cutter size meaning | Product page: 'for 12.7 mm & 15.0 mm tape' | Photos mark the blades 12.7 mm and 15.0 mm | We match the cutter to the feed-hole pitch on your tape drawing. |
En détail
Qu'est-ce que le ruban d'épissure AI radial
Le ruban d'épissure AI radial est une épissure adhésive prédécoupée qui raccorde deux tronçons de composants radiaux en bande (condensateurs, inductances, LED et pièces similaires sur support papier) afin qu'une inserteuse automatique radiale continue d'être alimentée quand une bobine ou une boîte ammo se termine. Chaque épissure est percée de trous alignés sur les trous d'entraînement de la bande, si bien que le pignon du chargeur avance directement à travers la jonction. Southern Machinery…
Quatre gestes au chargeur, aucun outil hormis le coupe-épissure
La méthode ci-dessous est celle imprimée sur les fiches sources de ce ruban. Elle est identique pour les épissures 3 et 5 trous ; la plus longue couvre simplement plus de trous d'entraînement.
- Couper sur le trou. Coupez les deux extrémités au centre d'un trou d'entraînement, d'équerre. Le coupe-épissure le fait en une pression, au bon pas.
- Retirer la protection. Soulevez le papier de protection de l'épissure. La protection découpée évite tout contact des doigts avec la face adhésive.
- Placer les plots de centrage. Engagez les plots en relief de l'épissure dans les trous d'entraînement des deux extrémités pour qu'elles retrouvent le pas d'origine, puis appuyez.
- Plier et presser. Repliez l'épissure sur sa ligne médiane sur l'autre face de la bande et pressez. La jonction est fermée sur les deux faces, prête à être alimentée.
Ce que contient l'épissure, ce qu'elle change et ce que vous y gagnez
Six choses que font le ruban et le coupe-épissure, rédigées comme votre ingénieur procédés et votre acheteur voudront chacun les lire.
- Adhésif à forte adhérence.
- Découpe deux faces.
- Plots de centrage.
- Deux supports.
- Protection sans contact.
- Coupe-épissure.
Choisissez par nombre de trous, support et pas de bande
Quatre références standard couvrent la plupart des lignes radiales. D'autres nombres de trous et une version noire sont fabriqués sur demande.
- SCT-031000. L'épissure du quotidien pour petites pièces radiales. Retrait propre, sans résidu.
- SCT-030500. Face kraft enduite pour un faible frottement dans les guides.
- SCT-051000. Pont plus long sur cinq trous pour pièces lourdes et longs trajets de bande.
- SCT-050500. La tenue d'une épissure 5 trous avec la surface lisse du kraft.
- Coupe-épissure pour bande radiale. Prépare une coupe d'équerre sur le trou pour que l'épissure se cale du premier coup.
- Sur demande. Indiquez le motif de trous et le support ; nous validons le plan avant fabrication.
- Quelle épissure pour quel usage.
Quand les documents sources divergent, les deux valeurs restent sur la page
Nous ne faisons pas la moyenne de chiffres contradictoires et n'en choisissons pas un en silence. Voici chaque divergence et comment nous la tranchons pour votre commande.
Cinq étapes d'une photo de bande à une épissure en production
Une photo ou un échantillon, la largeur et le pas des trous, le composant et le modèle de machine.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFSplice Tape and Splice toolsSplice tape and splice tools
- PDFSMT Splicing cart and Splicing toolsSMT splicing cart and splicing tools
- PDFC24639000 HAND SPLICING TOOL 3DHand splicing tool C24639000, 3D drawing
- PDFAI SMT spare parts - 2020AI and SMT spare parts 2020
- PDFS3000 Radial Insertion machine 2024S3000 radial insertion machine 2024
- PDFS3010A Radial InserterS3010A radial inserter
- PDFCarrier Clips for UIC Radial Insertion Machine 2018Carrier clips for UIC radial insertion machines
- PDFS-300B Fully Automatic High-Speed Molding and Taping MachineS-300B molding and taping machine
- PDFRadial Feeder User ManualRadial feeder user manual
- PDFSMThelp Auto Insertion PCB assembly requirementsAuto insertion PCB assembly requirements
- 3D↗ file.autoinsertion.comYouTube video board
- 3D↗ file.autoinsertion.comProduct catalog board
- 3DS3000 radial insertion machine
- 3DS-300B radial molding and taping machine
- 3DS4000 axial insertion machine
- 3DS3010A radial auto insertion
- LINKMachine catalog: file.autoinsertion.com
Notes d'ingénierie
01 · 3 min readThe cheapest part on your radial line is the one that stops itA splice costs less than the component next to it. The stop it prevents costs more than the shift's coffee budget.Read the article
Article text is kept in English on every language version: these are technical pieces and a machine translation would blur the details. Ask a production manager what stops a radial line and you will hear about bent leads, a worn cutter, a board that warped in the oven. Now look at the downtime log. The most common…
Look at what actually stopped the line
Ask a production manager what stops a radial line and you will hear about bent leads, a worn cutter, a board that warped in the oven. Now look at the downtime log. The most common entry is not a failure at all. It is "reel change." A feeder ran empty, and the machine waited. A reel change is not dramatic, so nobody…
02 · 3 min readThree holes or five: the splice choice most engineers make by habitHole count is a load decision, not a preference. Here is how to decide it in one minute.Read the article
Article text is kept in English on every language version: these are technical pieces and a machine translation would blur the details. Walk around a dozen factories and ask why they use the splice they use. The honest answer is usually: that is what the last buyer ordered. Habit is fine until a heavy part starts…
Nobody chose 3-hole. It was just in the drawer.
Walk around a dozen factories and ask why they use the splice they use. The honest answer is usually: that is what the last buyer ordered. Habit is fine until a heavy part starts pulling joints apart halfway down the feeder. A splice carries load. The feeder pulls the tape forward one pitch at a time; the guides bend…
03 · 3 min readMasking paper or kraft: choose the backing by the machine, not the price listTwo backings, two behaviours in the tape path. Your guides already know which one they prefer.Read the article
Article text is kept in English on every language version: these are technical pieces and a machine translation would blur the details. Most buyers treat masking and kraft as two colours of the same thing. Pick the cheaper one, move on. The tape path does not see it that way. The backing is the surface that slides…
The backing is not decoration
Most buyers treat masking and kraft as two colours of the same thing. Pick the cheaper one, move on. The tape path does not see it that way. The backing is the surface that slides over every guide between the reel and the insertion head. Masking paper carries a high-viscosity masking adhesive that holds firmly and…
Questions fréquentes
À quoi sert le ruban d'épissure AI radial ?
Il raccorde la fin d'une bobine ou d'une boîte ammo de composants radiaux en bande au début de la suivante, pour qu'une inserteuse automatique radiale (verticale) ou un chargeur de bande radiale continue d'alimenter sans réenfilage. L'épissure a des trous qui coïncident avec les trous d'entraînement, le chargeur entraîne donc à travers la jonction.
Épissure 3 trous ou 5 trous ?
Commencez par 3 trous pour les petites pièces radiales légères et les trajets courts. Passez à 5 trous pour les pièces plus lourdes, comme les gros électrolytiques et les inductances, ou quand la bande passe par plusieurs guides : l'épissure plus longue couvre plus de trous et répartit la charge sur plus de surface adhésive. Le 6 trous est disponible sur demande.
Papier crêpe ou papier kraft : quelle différence ?
Le crêpe utilise un adhésif haute viscosité qui tient bien et ne laisse pas de résidu. Le kraft est aussi haute viscosité mais a une surface enduite et lisse qui glisse avec moins de frottement dans les guides. En cas de doute, essayez les deux sur le même chargeur pendant une semaine.
Sur quelles machines s'utilise-t-il ?
Sur les inserteuses automatiques radiales qui utilisent une bande radiale à support papier, dont les S3000 et S3010A de Southern Machinery, et sur les chargeurs de bande radiale des machines de placement CMS. Les bandes variant selon les fournisseurs, nous validons la compatibilité à partir d'une photo ou d'un échantillon avant commande.
Peut-on l'utiliser sur une bande axiale (horizontale) ?
Non. La bande axiale a une autre construction, sans trous d'entraînement sur support papier. Demandez-nous le ruban d'épissure pour insertion horizontale.
À quoi sert le coupe-épissure et quelle taille choisir ?
Il coupe la bande radiale d'équerre au centre d'un trou pour que l'épissure se cale au bon pas. Il existe en versions marquées pour bande de 12,7 mm et 15,0 mm. La plupart des bandes radiales ont un pas de 12,7 mm ; certaines grosses pièces sont en 15,0 mm. Vérifiez le plan de votre bande ou envoyez-nous une photo à côté d'une règle.
Comment fait-on une épissure ?
Coupez les deux extrémités au centre d'un trou, retirez la protection, engagez les plots de centrage dans les trous des deux extrémités, puis repliez l'épissure sur sa ligne médiane sur l'autre face et pressez. Faites-le à la bobine ou à l'entrée du chargeur, jamais dans une machine en marche.
Combien de temps peut-on le stocker ?
Gardez les rouleaux fermés, à l'abri du soleil direct et de la chaleur. Pour le ruban d'épissure CMS de Southern Machinery, la recommandation publiée est d'environ six à douze mois vers 10 à 30 °C ; demandez-nous la recommandation applicable au lot de ruban AI reçu.
Quel conditionnement et quel délai ?
Les épissures sont en rouleaux (1 000 par rouleau en crêpe et 500 en kraft sur nos références standard), emballés en carton. Les commandes partent généralement environ 2 jours après confirmation. Indiquez votre consommation mensuelle et nous planifions la quantité avec vous.
Comment obtenir un devis ?
Envoyez une photo rapprochée de votre bande, sa largeur et son pas, le type de composant, le modèle de machine ou de chargeur et votre nombre approximatif d'épissures par mois à info@smthelp.com ou sur WhatsApp au +86 136 0256 2576. Nous répondons avec les références adaptées et un devis écrit.
Produits associés

S-300B Machine de formage et mise en bande radiale
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.

Gabarit de calibrage de feeders SMT - Contrôle visuel de la précision du feeder pour assemblage PCB smart en EMS
Vérifiez la position de prise, le mouvement d'alimentation et l'alignement avant que le feeder ne retourne en production. Caméra CCD, moniteur LCD, réglage X/Y/H, socle pour FUJI NXT. 220 V, 45 kg - toutes les valeurs indiquées avec leur source.
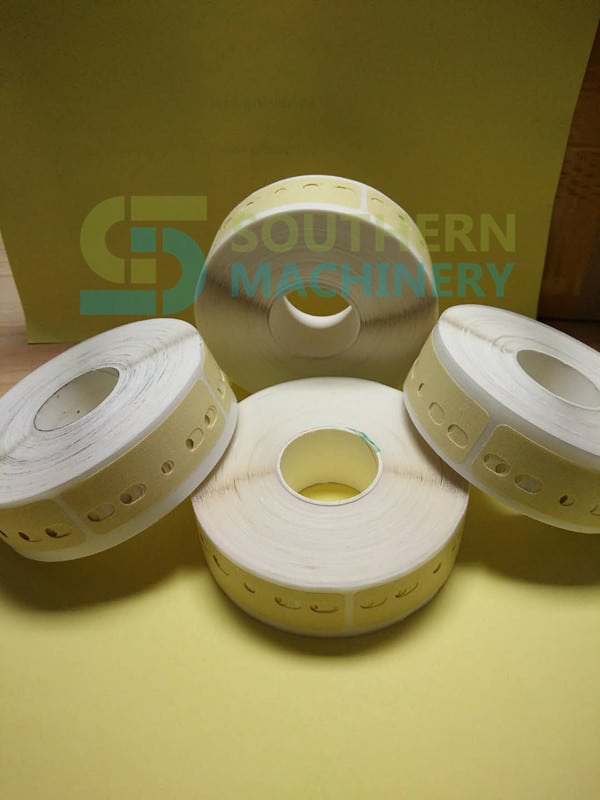
Ruban d'épissure pour composants radiaux THT (3/5/6 trous) pour insertion automatique
Ruban d'épissure AI haute viscosité pour composants radiaux en bande THT (condensateurs, inductances, diodes) sur bandes de 12,7 mm et 15,0 mm. Papier masque ou kraft, découpe 3/5/6 trous, sans résidu de colle, +15% d'efficacité. Série SCT de Shenzhen Southern Machinery.
Machine d'insertion radiale S3000 pour l'assemblage THT en usine EMS intelligente
Machine d'insertion radiale S3000 pour l'assemblage THT de cartes : composants radiaux en bande insérés jusqu'à 20 000 CPH, angle d'insertion 0-360 degrés, 10 postes d'alimentation et correction des trous par vision artificielle.

Machine d'insertion axiale S4000 pour l'assemblage THT en usines EMS intelligentes
Inséreuse axiale S4000 : 20 000 CPH de vitesse maximale publiée, 5-60 postes d'alimenteur modulaires, insertion sous tous les angles sur table tournante asservie, double alimenteur de cavaliers, carte de 0,79-2,36 mm et de 50 x 50 à 400 x 300 mm. Servo, EtherCAT, compatible MES.
Certains détails techniques de cette page (tableaux, titres de documents) sont affichés en anglais, tels que publiés.
Demander un devis : Ruban d'épissure AI radial 3/5/6 trous et coupe-épissure
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.