
S-300B ماكينة تشكيل وتغليف الأطراف الشعاعية
أطراف شعاعية تُشكَّل وتُفحَص وتُغلَّف قبل أن تطلبها آلة الإدخال
تشكّل S-300B مسافة الأطراف، وتفحص القطبية والقيمة، ثم تغلّف 180 ± 20 مكوّناً في الدقيقة، في صناديق أو على بكرات.
تأخذ S-300B المكوّنات الشعاعية السائبة من وعاء اهتزازي، وتشكّلها على مسافة الأطراف التي تُضبط عليها آلة الإدخال لديك، وتفحص القطبية والقيمة الكهربائية، وتطرد ما يفشل، وتسلّم حزمة مغلّفة محكمة — في صناديق أو على بكرات — بمعدل 180 ± 20 مكوّناً في الدقيقة. ماكينة واحدة بين الصندوق والمغذّي.
أبرز المزايا
التغليف هو الخطوة التي لم يحسب أحد تكلفتها
اطلب زمن الدورة لخط THT وستحصل على الإدخال واللحام الموجي والاختبار. اطلب الزمن اللازم لتشكيل وتغليف القطع الشعاعية يدوياً فيسكت الجميع. فهي عادةً المحطة الوحيدة التي يُحدَّد فيها إنتاج الخط كله بعدد الأشخاص الذين تستطيع إجلاسهم أمام طاولة.
خطأ قطبية لا يصل إلى جهاز الاختبار
أدخل مكثفاً إلكتروليتياً شعاعياً بالاتجاه المعاكس وسيمرّ من فحص استمرارية بسيط. ثم يفشل بعد أسابيع، في الميدان، بجسم منتفخ. وفرز القطبية بالعين على طاولة يضع هذا الفشل في أرقام الضمان لديك بدلاً من صندوق الخردة.
كل بكرة تشتريها شريط لا تتحكم فيه
المكوّنات المغلّفة مسبقاً مريحة حتى اللحظة التي تبدأ فيها آلة الإدخال بالتقاط خاطئ، وحينها يصبح الجدل بين خطك ومورّد لا تستطيع تدقيقه. أما التغليف داخلياً فينقل مواصفات الشريط — المسافة، وقطر الثقب، وارتفاع التغليف، واتجاه القطبية — إلى داخل عمليتك، حيث يمكنك تغييرها.
المواصفات
القيم كما نُشرت في وثائق Southern Machinery. عندما يختلف مصدران تُعرض القيمتان مع مصدر كل منهما.
| كود الموديل | S-300B Fully Automatic High-Speed Molding and Taping Machine · S-300B Automatic Molding and Taping Machine · S300B radial (LED) lead components taping machine · DT-300BSTD 全自动成型编带机 - supplier model, same machine class |
|---|---|
| وظيفة الماكينة | Automatic lead forming (moulding) and taping of radial lead components, with testing and sorting · Fully automatic high-speed moulding and taping of radial components, testing and sorting good from defective · Radial and LED lead forming and taping · Automatic forming and taping of radial lead components |
| نظام التحكم | Single-chip microcomputer as the core control unit · The world's most stable brand PLC, or a single-chip control system · Not stated · Single-chip control system |
| واجهة المشغّل | Liquid-crystal display for order placement, simulating the status of each control point · Touch-screen operation interface · Touch screen visible in the walkthrough · Touch screen with alarm display and parameter pages |
| سرعة التغليف | 180 ± 20 PCS/minute · 180 ± 20 pieces per minute; speaker notes also quote up to 200 pieces per minute · Not stated · 120 - 180 PCS/minute normal operating speed |
| قطر المكوّن — قياسي | Ф6 - Ф10 mm · Ф6 - Ф10 mm standard fixture configuration · Not stated · Ф3 - Ф10 mm |
| قطر المكوّن — مجموعات التثبيت | Ф4 - Ф6 share one set of fixtures, Ф8 - Ф10 share another; conventional range Ф4 - Ф10 · Two fixture sets, one for Ф4-Ф6 and one for Ф8-Ф10; other sizes within Ф4-Ф10 to order · Not stated · Not stated |
| طول المكوّن | L = 5 - 30 mm · 5 mm to 30 mm · Not stated · 5 - 30 mm |
| مسافة الطرف المشكّلة — قياسي | 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm, 3.5 mm, 5.0 mm · 2.5 mm lead shown being formed, 5.0 mm die described · 2.0 mm, 2.5 mm, 3.5 mm, 5.0 mm |
| مسافة الطرف المشكّلة — حسب الطلب | 7.5 mm, 10 mm, 15 mm and above, ordered separately · 7.5 mm, 10 mm and 15 mm custom pitches can be ordered · Not stated · 7.5 mm and above optional |
| مسافة ثقب الشريط | 12.7 mm standard; other hole pitches customised on request · 12.7 mm standard · Not stated · 12.7 mm, with 15 mm optional |
| قطر ثقب الشريط | 4.1 mm · 4.1 mm · Not stated · Ф4 mm with a tolerance of plus 0.2 mm |
| ارتفاع التغليف (من مركز الثقب إلى قاعدة المكوّن) | 17 mm - 21 mm · 17 mm - 21 mm · Not stated · 17 - 22 mm |
| اختيار القطبية | Not stated · Not stated · Positive lead or negative lead first, selectable; the machine re-orients the part to suit · Positive lead first or negative lead first, two selectable modes |
| طريقة التعبئة | Boxed or coiled · Boxed (ammo packing) and coiled (reel) packing methods both supported · Not stated · Boxed as standard, coiled optional |
| الشريط الورقي | Not stated · Not stated · Not stated · 18 mm wide, 0.38 mm or 0.47 mm thick, selected to the product |
| عرض الشريط العلوي | Not stated · Not stated · Not stated · 6 mm, 10 mm, 12 mm or 15 mm, selected to the product |
| قص الأطراف | Not stated · Not stated · Leads beyond roughly 25 mm are trimmed at the cutting station before taping · A cutting station removes the excess where the lead is too long |
| التعامل مع التالف | Good and defective products sorted automatically when the tester is fitted · Defective products sorted out automatically · The eject gate opens for a good part and drops a failed part into a scrap tube · The eject gate closes for a good part and opens to reject a defective part |
| نظام الإدارة | Servo control system replacing the traditional clutch · Servo control system replacing the traditional clutch · Not stated · Servo control system replacing the traditional clutch |
| دقة الكامات | All cams imported, grinding accuracy 0.01 mm · Imported cams ground to 0.01 mm accuracy · Not stated · All cams imported, grinding accuracy 0.01 mm |
| الهيكل | Square rack feeder, precision fixtures of special materials on an accurate centre line · Not stated · Aluminium profile frame with branded panels visible in the walkthrough · Imported aluminium profile frame, corrosion resistant |
| التغذية الكهربائية | 220 V / 50 Hz / 1.6 kW · 220 V / 50 Hz / 1.6 kW · Not stated · 1 HP motor, 220/380 V, 50/60 Hz |
| ضغط الهواء | 4 - 5 kg/cm² · 4 - 5 kg/cm² · Not stated · 4 - 5 kg/cm² |
| أبعاد الماكينة (الطول × العرض × الارتفاع) | 2200 × 1200 × 1500 mm · 2200 × 1200 × 1500 mm · Not stated · Not stated |
| وزن الماكينة | 700 - 900 kg · 700 - 900 kg · Not stated · Not stated |
الطرازات والمقارنات والنقاط المفتوحة
Where the documents disagree (عدد الصفوف: 6)
| Parameter | What the S-300B documents say | What the other source says | What the difference means | Status |
|---|---|---|---|---|
| Model naming | The product sheet and the presentation deck both call the machine S-300B. The walkthrough video calls it S300B, without the hyphen. | The image library also holds a machine photographed and labelled S-300BSTD, and the supplier manual supplied with the enquiry covers a DT-300BSTD. | Four codes circulate for what is presented as one machine class. S-300B is the code the product sheet and the deck agree on, so it is the code used on this page. If your quotation names S-300BSTD, ask which of the two it is - they are not the same build. | To be confirmed |
| Control system and operator interface | The product sheet describes a single-chip microcomputer as the core control unit, with a liquid-crystal display for order placement that simulates the status of each control point. | The presentation deck describes the world's most stable brand PLC or a single-chip control system, with a touch-screen operation interface. | One document describes a fixed LCD annunciator panel and the other a touch screen, and they do not describe the same hardware. The machine photographs show a colour touch panel. This matters at quotation time: a touch panel and an LCD annunciator are different spares, different training and different prices. | To be confirmed |
| Taping speed | The product sheet states a production capacity of 180 ± 20 PCS/minute, which is a band from 160 to 200. | The presentation deck repeats 180 ± 20 pieces per minute, and its speaker notes then say the machine processes up to 200 components per minute - the top of the band presented as the rate. The supplier manual for this class states 120 - 180 PCS/minute. | Three different framings of the same machine. The band is what the product sheet publishes and what this page quotes. Plan capacity from the bottom of the band, not the top, and treat 200 as a best case rather than a rate. | To be confirmed |
| Component diameter range | The product sheet gives the processed product diameter as Ф6 - Ф10 mm, and separately states that the machine handles a conventional range of Ф4 - Ф10 in which Ф4 - Ф6 share one set of fixtures. | The presentation deck says the standard fixture configuration covers Ф6 - Ф10 mm, with other sizes within the Ф4 - Ф10 range available as custom options. The supplier manual for this class states Ф3 - Ф10 mm. | The product sheet describes Ф4 - Ф6 as part of the conventional range with its own fixture set, while the deck describes that band as a custom option. If you run components below Ф6, confirm whether the Ф4 - Ф6 fixture set is a standard line item or an order - the answer changes both the lead time and the price. | To be confirmed |
| Taping height | The product sheet gives a taping height of 17 mm - 21 mm. | The presentation deck repeats 17 mm - 21 mm. The supplier manual for this class states 17 - 22 mm. | A 1 mm difference at the top of the range. Taping height is set against your inserter's pick height, so if your tape specification sits at 22 mm, ask for it in writing before the order rather than adjusting on site. | To be confirmed |
| Packaging and formed lead pitch | The product sheet lists boxed and coiled packaging as equal alternatives, and gives the standard formed lead pitch as 2.5 mm, 3.5 mm and 5.0 mm, with 7.5 mm, 10 mm and 15 mm and above ordered separately. | The presentation deck lists boxed (ammo packing) and coiled (reel) as both supported. The supplier manual for this class states boxed as standard with coiled optional, and prints an additional 2.0 mm pitch in the standard set. | Two questions to settle in the quotation rather than in the factory: whether coiled output is included or an option on the configuration you are buying, and whether 2.0 mm is a standard die or a special. Neither document is wrong; they describe different configurations. | To be confirmed |
What 180 components a minute is worth over a shift (عدد الصفوف: 3)
| Taping speed | Components per hour | Components per 8-hour shift | Components per month, 26 days |
|---|---|---|---|
| 160 PCS/min (bottom of band) | 9,600 | 76,800 | 1,996,800 |
| 180 PCS/min (nominal) | 10,800 | 86,400 | 2,246,400 |
| 200 PCS/min (top of band) | 12,000 | 96,000 | 2,496,000 |
بالتفصيل
تسع محطات بين الوعاء السائب والشريط المختوم
تتبع قائمة المحطات العرض الميداني للماكينة ودليل المورّد لهذه الفئة من الماكينات. وهي تصف ترتيب انتقال القطع، لا التخطيط المادي للخزانة.
- التغذية السائبة. يرفع وعاء اهتزازي المكوّنات السائبة من صندوق ويوجّهها على مسار خطي. وحساس في الوعاء يوقفه عندما يمتلئ المسار، وحساس على المسار يبطئ الماكينة عندما يقصر المسار، فتتبع الماكينة التغذية بدلاً من أن تصارعها.
- فتح الأطراف. يفتح موزّع الطرفين قبل أن يلمس أي شيء آخر الجسم. وهذا الترتيب هو ما يمنع انغلاق القالب على طرف متصالب، وهو السبب في أن الماكينة تعمل على قطع مباشرة من كيس دون فرز مسبق.
- تشكيل الأطراف. يضغط قالب مدمج الطرفين إلى المسافة المشكّلة: 2.5 mm أو 3.5 mm أو 5.0 mm قياسياً. والقالب قطعة واحدة، فتغيير المسافة تغيير للقالب، والقالب يُفكّ بأربعة مسامير.
- فحص القطبية. تُقاس قطبية القطعة. وبالنسبة لمكثف إلكتروليتي شعاعي أو صمام LED أو ديود، فهذا هو الفرق بين لوحة تعمل ولوحة تعود، ويُفحص قبل تثبيت القطعة في الشريط.
- إعادة التوجيه. إذا كانت القطبية معاكسة للشريط الجاري بناؤه، تقوم محطة إعادة توجيه بإدارة القطعة بدلاً من رفضها. والاتجاهان قابلان للاختيار، فيمكن بناء الشريط بالطرف الموجب أولاً أو السالب أولاً بما يوافق ما تتوقعه آلة الإدخال.
- اختبار القيمة. مع تركيب جهاز الاختبار المطابق، تقرأ الماكينة السعة والمقاومة وتقارنهما بالنطاق الذي تضبطه. وهذه هي المحطة التي تلتقط الكيس المخلوط: قيمة خاطئة كانت ستُغلَّف وتُعبَّأ وتُشحن كقطعة سليمة.
- قص الأطراف. تُقص الأطراف الأطول من اللازم قبل التغليف. والقطع ضمن النطاق القياسي تمرّ دون مساس، أما القطع ذات الأطراف الطويلة فتُقلَّم في المحطة ليكون ارتفاع الشريط النهائي موحّداً بدلاً من أن يتغيّر بتغيّر طول الطرف الداخل.
- طرد التالف. تبقى البوابة مفتوحة للقطعة السليمة وتُسقط القطعة التالفة في مزلق. ويخرج التالف من الماكينة عبر أنبوب إلى حاوية خردة، منفصلاً مادياً عن المسار السليم، فلا يستطيع عامل مُتعَب في نهاية الوردية إعادة قطعة تالفة إلى الخط.
أين تذهب التكلفة داخل الماكينة
ثلاثة أمور تحدد ما إذا كانت ماكينة التغليف ما زالت تعمل في العام العاشر: ما الذي يحرّكها، ومن أي مادة صُنعت القطع المتحركة، وهل ما زلت تستطيع الحصول على مجموعات التثبيت. والثلاثة مذكورة في ورقة المنتج، والثلاثة ظاهرة في صور الماكينة.
- تحكم سيرفو بدلاً من القابض. يستخدم نظام الإدارة تحكم سيرفو بدلاً من القابض الميكانيكي التقليدي. والقابض هو المجموعة التي تتآكل وتنزلق وتنحبس في النهاية في هذه الفئة من الماكينات، وهو أكبر سبب منفرد للتوقفات غير المخططة. وإزالته تزيل نمط العطل، لا العَرَض فقط.
- كامات مستوردة مجلوخة بدقة 0.01 mm. جميع الكامات أصلية مستوردة بدقة تجليخ 0.01 mm. وعند 180 قطعة في الدقيقة، تحدد مجموعة الكامات ما إذا كانت الماكينة تعمل بهدوء أو تتفكك بالاهتزاز: فـ 0.01 mm هي الفرق بين تشكيل أطراف منتظم وقالب ينغلق مبكراً بجزء من الألف كل ألف قطعة.
- مجموعات تثبيت من مواد خاصة وقالب مدمج. مغذّي الحامل المربع ومجموعات التثبيت الدقيقة وقالب التشكيل مصنوعة من مواد خاصة على خط محوري دقيق. والقالب مدمج لا مُجمَّع، فتبقى أبعاد التشكيل صحيحة ويكون التغيير سريعاً ولا يتلف المنتج. ومجموعتان تغطيان Ф4-Ф6 وФ8-Ф10.
حيث تختلف الوثائق
جدول مواصفات يختار بهدوء أحد رقمين أقل قيمة من جدول يعرضهما معاً. وستة معاملات أدناه لا تتفق بين الوثائق المرفقة، أو ترد في واحدة منها فقط. أكّد كل واحد منها مقابل الرسم الساري لتكوينك قبل الطلب.
قيمة 180 مكوّناً في الدقيقة على مدى وردية
النطاق المنشور هو 180 ± 20 مكوّناً في الدقيقة. ويحوّل الجدول هذا النطاق إلى حجم في الساعة وفي الوردية وفي الشهر، ليكون الرقم الذي تخطّط به رقمك أنت لا رقماً أُعطي لك.
ما يُكوَّن، لا ما يُسرد فقط
لا تكون ماكينة التغليف مفيدة إلا إذا طابق القالب ومجموعات التثبيت والشريط المكوّن الذي تشغّله فعلاً. وهذه هي البنود التي تُحسم مع الطلب لا بعده.
- قالب تشكيل بمسافتك. قوالب 2.5 mm و3.5 mm و5.0 mm قياسية. و7.5 mm و10 mm و15 mm وما فوق تُطلب منفصلة. وتغيير القالب عملية أربعة مسامير، فيمكن لمصنع يشغّل مسافتين الاحتفاظ بكليهما.
- مجموعة تثبيت ثانية لنطاق القطر الآخر. تستخدم Ф4-Ф6 وФ8-Ф10 كلٌّ مجموعتها الخاصة. فإذا كانت خلطة مكوّناتك تغطي النطاقين، فاطلب المجموعتين مع الماكينة بدلاً من اكتشاف الفجوة عند أول تغيير.
- مخرج ملفوف بدلاً من الصناديق. التعبئة في صناديق (ammo) هي المخرج القياسي. واللف على بكرة هو التكوين الذي تحدده إذا كانت آلة الإدخال تأخذ بكرات — راجع جدول النقاط المفتوحة، فالوثيقتان المرفقتان تعالجانه بشكل مختلف.
- جهاز اختبار السعة والمقاومة. تعمل وظيفة الفحص والفرز عند تركيب جهاز الاختبار المطابق. وبدونه تظل الماكينة تشكّل وتغلّف؛ ومعه ترفض الماكينة أيضاً القطع الخارجة عن النطاق قبل وصولها إلى الشريط.
- مسافة ثقب شريط غير قياسية. 12.7 mm قياسية. ومسافات الثقوب الأخرى تُخصَّص حسب الطلب، ويظهر 15 mm كخيار في وثائق المورّد لهذه الفئة — أكّده مقابل مواصفات الشريط في آلة الإدخال لديك.
- عدة الوعاء والمسار لمكوّنك. يُصنَّع الوعاء والمسار الخطي حسب جسم المكوّن. أرسل الرسم وعيّنة من القطعة، لأن وعاءً يشغّل مكثفاً إلكتروليتياً 6 mm لا يشغّل بالضرورة مكثف MKT مربعاً بالقطر نفسه.
ست خطوات من قائمة مكوّناتك إلى شريط معتمد
ترتيب العمل أهم من سرعته. فمعظم مشكلات ماكينات التغليف التي تُنسب إلى الماكينة هي مواصفات شريط لم يُتفق عليها قبل قطع القالب.
- الاتفاق على مواصفات الشريط. قبل بناء أي شيء: مسافة الطرف، واتجاه القطبية، وارتفاع التغليف، ومسافة الثقب، وعرض الورق وسماكته، وعرض الشريط العلوي، وصناديق أم بكرة. وهذه الوثيقة الواحدة تحدد القالب ومجموعات التثبيت والمستهلكات.
- تأكيد المكوّن. أرسل رسم المكوّن وعيّنة فعلية. فقطر الجسم وارتفاعه وقطر الطرف وطوله وشكل الجسم كلها تغيّر مجموعة التثبيت وتصنيع الوعاء.
- تهيئة الطاولة والطاقة والهواء. 220 V أحادي الطور بقدرة 1.6 kW، وهواء نظيف جاف بضغط 4-5 kg/cm²، وأرضية مستوية لماكينة في نطاق 700-900 kg. واترك منفذاً من الجهات الأربع: فالوعاء وأنبوب التالف ونهاية المخرج كلها يجب أن تكون في المتناول.
- ضبط الوعاء والمسار. يُضبط مدى اهتزاز الوعاء ومواضع حساسات المسار والموزّع مقابل المكوّن الحقيقي لا مقابل رسم. وهذه هي الخطوة التي تظهر فيها عيّنة سيئة كمشكلة معدل بعد ثلاثة أسابيع.
- اعتماد الشريط الأول. شغّل شريطاً كاملاً ثم قِسه: المسافة، وارتفاع التغليف، واتجاه القطبية، ومواضع الثقوب، وقابل العيّنة برسم المكوّن. واحفظ الشريط المقيس كمرجع طوال عمر الماكينة.
- التسليم مع بطاقة صيانة. تدريب المشغّلين على شاشة اللمس وصفحات المعاملات وقائمة الإنذارات، مع بطاقة صيانة مكتوبة تتضمن نقاط التشحيم وفترات فحص الكامات والحساسات لسجلاتك.
ما يحدث بعد وصول الماكينة
ماكينة التغليف مشروع عُدد بقدر ما هي شراء ماكينة. وهذه أجزاء الخدمة الأربعة التي تحدد بقاءها تعمل.
مقاطع الفيديو
مقاطع من قناة Southern Machinery على YouTube. لا يُحمَّل أي شيء من YouTube حتى تضغط على التشغيل.
الكتالوجات والوثائق
- PDFS-300B Fully Automatic High-Speed Molding and Taping MachineS-300B product sheet
- PDFSM-301 Taped Radial Capacitor Lead Cutter en-USRadial taping process manuals
- PDFS-C45 Auto Taped radial lead cutting machine User ManualRelated forming and taping product sheets
- PDFTaped components lead cutting forming machineRadial taped feeder drawings
- PDFSJL80A SMD REEL TAPING MACHINERadial taped feeder drawings
- PDFTHT radial taped feeder 3DRadial taped feeder drawings
- PDFSMT Radial LED taped feeder UIC 3DRadial taped feeder drawings
- 3DThe full Southern Machinery video board
- 3DThe full Southern Machinery product catalogue board
- LINKMachine catalogue - file.autoinsertion.com
ملاحظات هندسية
ARTICLE 01Your THT line is not slow at insertion, it is slow at the bench before it
The station that sets your line rate is usually the one nobody has a cycle time for. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Ask a production manager for the cycle time of a THT line and…
ARTICLE 02The polarity mistake that reaches the customer, not the tester
Why a reversed electrolytic capacitor passes every simple check you run in-house. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. Here is a failure that passes your end-of-line test, passes your…
ARTICLE 03How to size a radial taping machine from a component list
Diameter, body height, lead diameter and lead length decide the machine, not the model number. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. The most expensive mistake in buying a taping machine…
ARTICLE 04Boxed or reeled: the tape specification your inserter actually wants
Six numbers on a tape drawing that decide whether the inserter picks or mis-picks. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A tape is a mechanical interface, and like every mechanical…
ARTICLE 05What 0.01 mm of cam accuracy is buying you at 180 parts a minute
The arithmetic that turns a grinding tolerance into a defect rate. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. 0.01 mm sounds like a marketing number until you multiply it by 180 a minute. Then…
ARTICLE 06Running a taping machine for fifteen years: what actually decides it
Three assemblies fail before the frame does, and all three are replaceable by design. Body text is kept in English on every language version by design: these are technical articles, and a machine-translated technical article is worse than an English one. A taping machine does not die of old age. It dies of three…
الأسئلة الشائعة
ما المكوّنات التي تستطيع S-300B تغليفها؟
مكوّنات بأطراف شعاعية: مكثفات إلكتروليتية، ومكثفات MKT ومعدنية، وLED، وترايودات، ومفاتيح رافعة، ومحاثات، ومذبذبات كوارتز، ومقاومات PTC حرارية، وموصلات، وأكمام مطاطية، وقطع أخرى من نوع المسامير. ويغطي تكوين التثبيت القياسي أجساماً من Ф6 إلى Ф10 mm بطول 5 إلى 30 mm؛ وتصف ورقة المنتج أيضاً نطاقاً تقليدياً من Ф4 إلى Ф10 mm بمجموعتي تثبيت. أرسل الرسم إذا كانت قطعتك خارج ذلك، لأن الوعاء ومجموعة التثبيت يُصنَّعان حسب الجسم.
هل تفحص المكوّنات أم تغلّفها فقط؟
الاثنين معاً، إذا رُكّب جهاز الاختبار المطابق. تفحص الماكينة قطبية كل قطعة، ومع تركيب جهاز الاختبار تقرأ أيضاً السعة والمقاومة وتقارنهما بالنطاق الذي تضبطه. وتُطرد القطع الخارجة عن النطاق إلى أنبوب خردة بدلاً من تغليفها. وبدون جهاز الاختبار تظل الماكينة تشكّل وتغلّف؛ لكنها تتوقف عن الرفض بناءً على القيمة.
هل تعمل بمخرج الصناديق والبكرة معاً؟
تسرد ورقة المنتج التعبئة في صناديق واللف كبديلين متكافئين، ويقول العرض التقديمي إن كليهما مدعوم. ويصف دليل المورّد لهذه الفئة التعبئة في صناديق كقياسية واللف كاختياري. ولأن الوثيقتين تختلفان، تسرد هذه الصفحة الأمر كنقطة مفتوحة: أخبرنا أي مخرج تأخذه آلة الإدخال لديك وسنؤكده في عرض السعر بدلاً من أن تكتشفه في الموقع.
ما الشريط والورق الذي تستخدمه؟
شريط ورقي بعرض 18 mm، بسماكة 0.38 mm أو 0.47 mm، مع شريط علوي 6 أو 10 أو 12 أو 15 mm يُختار حسب المنتج، ومسافة ثقب جرّ 12.7 mm بثقب 4.1 mm. وهذه الأرقام الاستهلاكية تأتي من دليل المورّد لهذه الفئة، وهو الوثيقة المرفقة الوحيدة التي تطبعها — فتحقق منها مقابل مواصفات شريطك قبل طلب مستهلكات بكميات كبيرة.
ما سرعتها الحقيقية؟
النطاق المنشور 180 ± 20 مكوّناً في الدقيقة، أي من 160 إلى 200. خطّط على أسفل النطاق واعتبر 200 حالة مثالية. ويحوّل جدول الإنتاجية في هذه الصفحة النطاق إلى مكوّنات في الساعة وفي الوردية وفي الشهر، ويفترض أن الماكينة تعمل طوال المدة — فاضرب في نسبة التوافر لديك قبل أن تخطّط به.
كم يستغرق تغيير مسافة الطرف؟
قالب التشكيل مدمج ويُفكّ بأربعة مسامير، وتصف ورقة المنتج الفك والتركيب السريعين كميزة تصميمية. فتغيير المسافة إذن تغيير قالب لا إعادة ضبط. وما يستغرق وقتاً أطول هو اعتماد القطعة الأولى — قِس الشريط الأول مقابل مواصفات شريطك قبل إطلاق الماكينة للإنتاج.
ماذا تحتاج الماكينة في الموقع؟
220 V أحادي الطور بقدرة 1.6 kW، وهواء نظيف جاف بضغط 4 إلى 5 kg/cm²، وأرضية مستوية لماكينة تزن 700 إلى 900 kg بمساحة 2200 × 1200 × 1500 mm. واترك منفذاً من الجهات الأربع: فالوعاء السائب وأنبوب التالف ونهاية المخرج يجب أن تكون في المتناول خلال الوردية.
كيف أحصل على عرض سعر؟
أرسل رسم المكوّن أو رقم القطعة، ومواصفات الشريط التي تستخدمها آلة الإدخال، وحجمك الشهري من المكوّنات. وبهذه الثلاثة نستطيع تسمية القالب ومجموعات التثبيت وعدة الوعاء وتكوين المخرج في عرض السعر بدلاً من سرد خيارات وتركك تخمّن. وإذا لم تكن لديك مواصفات شريط بعد فقل ذلك — سنرسل النموذج الفارغ.
منتجات ذات صلة
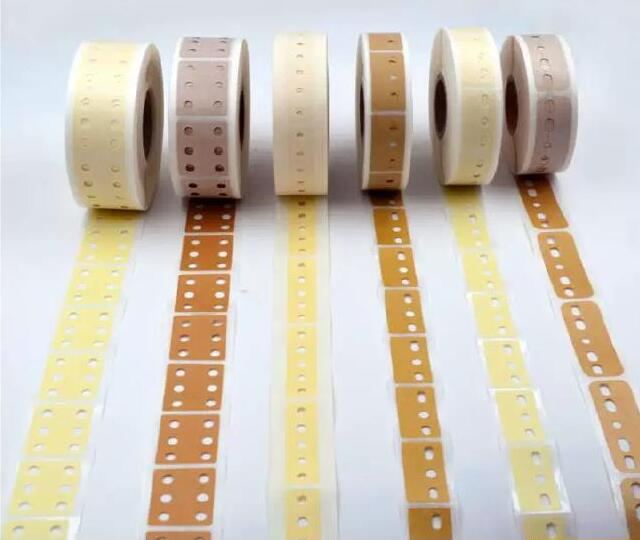
شريط الوصل AI للمكونات الشعاعية 3/5/6 ثقوب وقاطعة الوصل
شريط وصل AI لماكينات الإدخال الشعاعي (العمودي): 3 و5 ثقوب (6 حسب الطلب)، ورق كريب أو ورق كرافت، لصق قوي، مقصوص بدقة على الوجهين، مع قاطعة وصل لشريط شعاعي 12.7 / 15.0 مم.

قالب معايرة مغذيات SMT - فحص بصري لدقة المغذي والتجميع الذكي للوحات PCB في مصانع EMS
افحص موضع الالتقاط وحركة التغذية ومحاذاة المغذي قبل عودته إلى خط الإنتاج. كاميرا CCD وشاشة LCD ومعايرة X/Y/H وقاعدة لمغذي FUJI NXT. 220 فولت و45 كجم - كل قيمة مذكورة مع مصدرها.
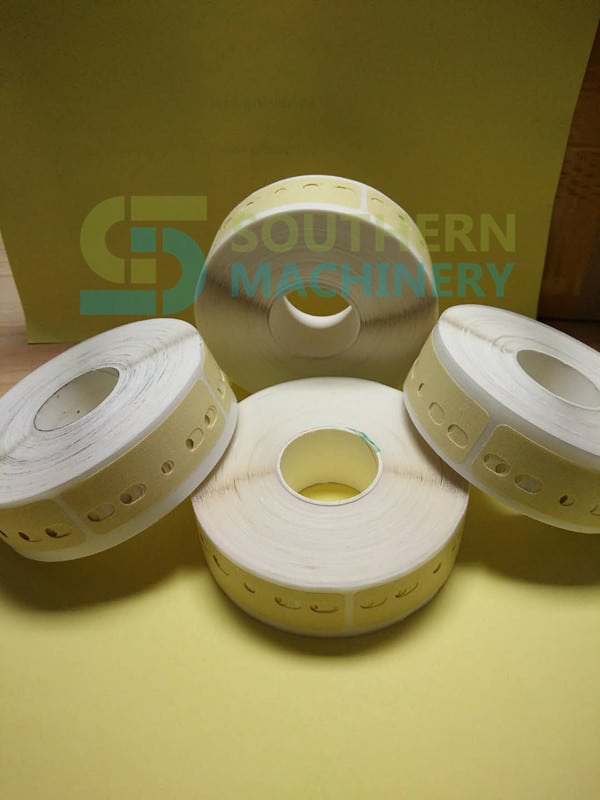
شريط لحام لمكونات THT الشعاعية (3/5/6 فتحات) للإدخال الآلي
شريط لحام AI عالي اللزوجة لمكونات THT الشعاعية المغلفة (مكثفات، محاثات، ثنائيات) على أشرطة 12.7 ملم و15.0 ملم. ورق مقنّع أو كرافت، ثقوب 3/5/6 مقصوصة بدقة، بدون بقايا لاصقة، +15% كفاءة. سلسلة SCT من شنتشن Southern Machinery.
تظهر بعض التفاصيل التقنية في هذه الصفحة (الجداول وعناوين الوثائق) باللغة الإنجليزية كما نُشرت.
اطلب عرض سعر لـ S-300B ماكينة تشكيل وتغليف الأطراف الشعاعية
أرسل لوحتك أو قائمة المكوّنات أو طراز الماكينة وسنرد بتكوين مقترح وعرض سعر. تُحدَّد الأسعار لكل مشروع.