
Gabarit de calibrage de feeders SMT - Contrôle visuel de la précision du feeder pour assemblage PCB smart en EMS
Gabarit de calibrage de feeders SMT pour assemblage PCB smart en EMS
Vérifiez la position de prise, le mouvement d'alimentation et l'alignement avant que le feeder ne retourne en production. Caméra CCD, moniteur LCD, réglage X/Y/H, socle pour FUJI NXT. 220 V, 45 kg - toutes les valeurs indiquées avec leur source.
La plupart des défauts de placement qui ressemblent à des pannes de machine commencent dans le feeder. Ce gabarit donne à votre équipe de maintenance un poste d'atelier où le feeder est monté, la position de prise est observée sur un moniteur et l'alignement est confirmé avant le retour en machine.
Une page très proche traite du même banc de calibrage de chargeurs : Dispositif de calibration des feeders SMT pour FUJI NXT (S-FFCJ10) (Chargeurs et équipements de service).
Points clés
Un décalage de prise qui ressemble à une panne machine
Un feeder usé ou réparé peut présenter le composant légèrement décalé. Sur la machine, cela se lit comme un décalage de placement ou un problème d'alignement, et l'investigation commence au mauvais endroit.
Des taux de rejet et de blocage qui varient avec l'équipe, pas avec la pièce
Quand un feeder alimente de façon irrégulière, la ligne ralentit ou s'arrête. Le coût apparaît en temps perdu et en retouche, et les deux sont imputés au produit plutôt qu'au feeder.
Des feeders d'occasion jamais contrôlés à la réception
Les feeders achetés ou échangés arrivent avec un historique inconnu. Sans contrôle à réception, la première carte de production sert de test d'acceptation, et les défauts qu'elle produit sont payés deux fois.
Une maintenance répétée au lieu d'être enregistrée
Quand un feeder retourne en service avec une passation orale, le technicien suivant refait le même contrôle depuis le début. Un poste d'atelier avec procédure écrite transforme cela en enregistrement.
Des contrôles qui dépendent de qui est d'astreinte
Juger un feeder à l'œil nu, par rapport à un trou de bande, sous l'éclairage d'atelier, est un test différent à chaque poste. Une caméra, un repère croisé et une procédure fixe rendent le même jugement répétable.
Un problème machine qui est en réalité un problème de feeder
Séparer les deux cas rapidement vaut plus que n'importe quelle réparation. Un gabarit ne répare pas les feeders ; il raccourcit le diagnostic.
Spécifications
Valeurs telles que publiées dans les documents de Southern Machinery. Quand deux sources divergent, les deux valeurs sont affichées avec leur source.
| Désignation du modèle | SFCJF1 FUJI SMT Feeder Calibration Jig (packing list, quotation file) · FUJI NXT feeder calibration jig (manual and product sheet) · Machine name plate: feeder calibration jig · To be confirmed as the current public model naming |
|---|---|
| Objet | Feeder calibration jig for FUJI NXT feeders · Feeder pick-up position and feeding accuracy check before line use · - · Confirmed use, to be confirmed per machine model |
| Tension de travail | 220 V / AC 50 Hz, 60 W · 220 V / AC 50 Hz, 60 W · One source states 110 / 220 V AC, 50 / 60 Hz, 60 W · To be confirmed - two voltage options appear in the sources |
| Matière de la machine | Aluminium and iron · Not stated · - · To be confirmed |
| Pression d'air de travail | 5 kg/cm2 · Not stated · - · To be confirmed - confirm whether pneumatic supply is required and in which units |
| Grossissement de la caméra CCD | 50X · 50X CCD camera stated in the box list · - · To be confirmed |
| Système d'éclairage | Ring LED lighting · Not stated · - · To be confirmed |
| Système d'affichage | Ultra-bright colour LCD display · 7 inch LCD monitor stated in the box list · One product image states a 12 inch colour LCD monitor · To be confirmed - the sources state two different screen sizes |
| Zones de contrôle du feeder | 8 x 2 mm / 12 x 4 mm / 16 x 8 mm / 24 x 8 mm · Not stated · - · To be confirmed - confirm the meaning of each zone before use |
| Axes de réglage | X, Y, H three-axis adjustment with high-accuracy wheel-gear drive · X / Y and focal adjustment shown on the annotated product image · - · To be confirmed for the current mechanism |
| Simulation du levier | Electric drive with single and continuous strike lever simulation of machine movement · Single or continuous strike simulation stated in the manual · - · To be confirmed for the current configuration |
| Référence d'étalonnage | Standard calibration ruler to adjust component centre; cross cursor checking on the monitor · Calibration ruler and cross cursor checking stated · - · To be confirmed - the reference supplied with the current package |
| Encombrement de la machine | 500 x 350 x 550 mm · 350 x 500 x 550 mm · - · To be confirmed - two orientations of the same numbers appear |
| Masse de la machine | 45 kg · 45 kg · Packing list states net 13 kg / gross 40 kg · To be confirmed - the packing list and the machine weight disagree |
| Dimensions du colisage export | Not stated · Not stated · 650 x 460 x 510 mm, 0.1525 CBM · To be confirmed for current export packing |
| Contenu du colis | Not stated · Machine unit, LCD monitor, CCD camera, calibration ruler, user manual · - · To be confirmed for the current standard package |
| Commande de la machine | Key operation · Described as a step-by-step procedure with monitor observation · - · To be confirmed |
En détail
Quatre choses qu'un technicien de maintenance peut réellement voir
Le gabarit est un poste d'observation et de réglage. Il ne répare pas un feeder et ne teste pas la qualité de placement. Ce qu'il fait, c'est mettre le feeder dans un état répétable pour que quatre choses concrètes soient vues et réglées au lieu d'être supposées.
- Position de prise. La position où la buse prend le composant, vue par la caméra face à un repère croisé ou à une règle d'étalonnage.
- Pas et mouvement d'alimentation. Si le feeder avance d'un pas de façon constante et si le mouvement du levier ou du poussoir se comporte pareil à chaque cycle.
- État du guide de bande. L'usure et les dommages du couvercle de guide de bande, cause courante d'alimentation instable bien avant de devenir un défaut de placement.
- Alignement par rapport au socle du feeder. Si le corps du feeder lui-même se pose à l'équerre dans le support, ce qui distingue un feeder tordu d'un feeder mal réglé.
Du feeder sur le banc au feeder de retour en production
Le manuel décrit la procédure comme une séquence fixe. Voici cette séquence, dans l'ordre où le technicien l'exécute.
- Confirmer le feeder. Vérifier la série du feeder, la largeur de bande et le pas par rapport au support avant de monter quoi que ce soit.
- Monter sur le socle du gabarit. Poser le feeder sur son socle et le serrer pour qu'il ne bouge pas pendant la mise au point de la caméra.
- Mettre au point et référencer. Ajuster la mise au point de la caméra et aligner le repère croisé du moniteur sur la règle d'étalonnage ou le maître.
- Avancer et observer. Faire avancer le feeder, observer la position de prise sur le moniteur, et utiliser la simulation de levier simple ou continue pour observer des cycles répétés.
- Régler X, Y ou H. Corriger les points de réglage prévus puis recontrôler, plutôt que de régler plusieurs fois en espérant que cela tombe juste.
- Recontrôler avant libération. Faire de nouveau fonctionner le feeder avec la même observation et confirmer que la position tient sur des cycles répétés.
Trois choses décident s'il fonctionne dans votre atelier de maintenance
Un gabarit de calibrage n'est utile que s'il accepte le feeder que vous possédez, le maintient dans la position attendue par la machine et donne à votre technicien un repère qu'il peut lire deux fois de la même façon. Chacun de ces points est une question de configuration, tranchée avant le devis.
- La série de feeders qu'il accepte. Le socle du gabarit et ses sous-socles déterminent les familles de feeders montables. La fiche publiée nomme un ensemble de zones de contrôle ; la liste exacte est confirmée sur vos références.
- Le support qui le positionne. Un contrôle répétable sur banc exige que le feeder se place toujours au même endroit. Le socle de feeder et les goupilles de repérage sont ce qui transforme un jugement en mesure.
- Le repère que le technicien lit. Le repère croisé du moniteur et la règle d'étalonnage sont la référence. Le repère fourni doit être celui que votre procédure écrite nomme, sinon la procédure ne vaut rien.
- Électricité et air au poste. La fiche indique une tension de travail et une pression d'air requise. Les deux doivent figurer au devis, parce qu'un poste sans la bonne alimentation est un poste qui ne sert pas.
- Où il se situe dans votre parc de feeders. Un gabarit se mérite à côté du banc de réparation, au contrôle à réception, ou dans le magasin de feeders de rechange. Lequel dépend du nombre de feeders et de la fréquence de leurs retours.
- Ce qu'il ne couvre pas. Il ne vérifie pas la précision de placement sur la machine, il ne remplace pas la procédure de calibrage machine, et il ne couvre pas les types de feeder hors de la liste confirmée. Ce sont d'autres travaux.
Là où les documents divergent, les deux valeurs restent sur la page
Un tableau de spécifications qui choisit discrètement l'une des deux valeurs vaut moins qu'un tableau qui montre les deux. Les points ci-dessous ne concordent pas entre les documents sources, ou n'apparaissent que dans un seul. Confirmez chacun sur le plan actuel de votre configuration avant de commander.
Ce que vous choisissez à la commande
Chacun de ces éléments fait partie documentée du poste d'atelier et n'est pas un projet d'ingénierie sur mesure, et chacun change ce que le gabarit peut accepter.
- Socle du gabarit et sous-socles. Le socle qui tient le feeder à l'équerre, plus les sous-socles qui permettent de monter différentes familles de feeders dans une position répétable.
- Moniteur LCD. L'écran que le technicien lit. La taille est l'un des points ouverts de cette page et se confirme avant devis.
- Caméra CCD avec grossissement. La tête d'observation. Le grossissement publié est 50X, à confirmer pour la version actuelle.
- Éclairage annulaire LED. L'éclairage autour du point d'observation, ce qui rend un trou de bande et un repère croisé lisibles sur le moniteur.
- Règle d'étalonnage ou maître. Le repère auquel le réticule est aligné. Le repère fourni doit être celui que votre procédure écrite nomme.
- Simulation de levier simple ou continue. Entraînement électrique simulant le mouvement du levier machine, en mode simple ou continu, pour observer des cycles répétés.
- Manuel d'utilisation et formation. Procédure d'exploitation écrite, plus un accompagnement à distance ou sur site pour les techniciens qui tiendront réellement le poste.
Six étapes du feeder sur le banc à sa libération
Le manuel décrit la procédure comme une séquence, et la séquence est le livrable. Un gabarit sans procédure écrite est une caméra posée sur une table.
- Périmètre et sécurité. Travail d'atelier uniquement, sur un feeder hors tension et hors machine. Cette page n'autorise ni réparation, ni réglage, ni exploitation d'une machine de placement.
- Envoyez les données de votre feeder. Un feeder désaligné ne s'annonce pas. Il se présente comme un défaut de placement, donc l'ingénieur process change une recette, l'opérateur change une buse, et la vraie cause reste dans l'atelier de maintenance jusqu'à ce que quelqu'un monte le feeder sur un banc et le regarde directement.
Vidéos
Extraits de la chaîne YouTube de Southern Machinery. Rien n'est chargé depuis YouTube avant que vous lanciez la lecture.
Catalogues et documents
- PDFSMT Feeder Calibration jig - product brochureFeeder calibration documents
- PDFFeeder Calibration Jig Operation ManualFeeder calibration documents
- 3DMachine catalogue boardContinue browsing
- 3DYouTube video boardContinue browsing
- 3DFeeder catalogue and feeder family pagesRelated feeder material
- PDFBelt feeder brochureRelated feeder material
- PDFBelt feeder scope of useRelated feeder material
Notes d'ingénierie
Note 01The placement fault that is really a feeder fault
When the same component drifts on one lane and not another, the recipe is rarely the answer. Full articles are in English. The summary above carries the argument in your language. A line runs three shifts. On the night shift a particular lane starts throwing components, and the morning shift finds the placements…
Note 02What actually happens to a feeder after a repair
A returned feeder is not a restored feeder until somebody has looked at it. Full articles are in English. The summary above carries the argument in your language. A feeder comes off the machine after a jam, a crash or a scheduled strip. It goes to the repair bench, something is replaced or cleaned, and it goes back…
Note 03Second-hand feeders are an incoming inspection problem, not a production problem
The cheapest feeder in the market is one that fails on your line instead of on the supplier's bench. Full articles are in English. The summary above carries the argument in your language. A batch of second-hand feeders arrives. Some are clean, some have been opened, some have unknown history and mismatched wear.…
Note 04How to judge whether feeder calibration is even your problem
Some lines have a placement quality problem that no feeder jig will touch. Full articles are in English. The summary above carries the argument in your language. A production manager buys a jig because placement quality is poor. Three months later the quality is the same, because the drift is in the machine, the…
Note 05One bench, one operator: making the check fast enough that people actually do it
A verification step that takes twenty minutes does not survive a busy shift. Full articles are in English. The summary above carries the argument in your language. The most accurate procedure in the world is skipped when the line is behind and the shift is ending. Every maintenance system in every factory has this…
Note 06What a feeder jig does not do, and why that matters when you buy one
The claims you should refuse to hear from any supplier, including us. Full articles are in English. The summary above carries the argument in your language. A feeder calibration jig does not repair feeders, does not verify placement accuracy on the machine, does not replace the machine's own calibration routine, and…
Questions fréquentes
Est-il compatible avec ma machine et mon feeder ?
La compatibilité est confirmée sur votre modèle de machine, série de feeder, largeur et référence avant tout devis. Le socle du gabarit et ses sous-socles déterminent ce qui peut être monté : votre référence de feeder est donc l'information la plus utile à nous envoyer. Nous vous dirons quand la réponse est qu'un autre support est nécessaire plutôt que de vendre le support standard.
Quelles marques apparaissent sur cette page ? Cela signifie-t-il un partenariat ?
FUJI, Panasonic, Samsung, JUKI et I-pulse n'apparaissent ici que pour décrire les machines et feeders auxquels un gabarit peut être demandé de s'adapter. Nommer une marque pour définir un besoin d'adaptation n'est ni une déclaration d'autorisation, ni une relation OEM, ni une certification, et nous ne revendiquons rien de tel.
Quelle est sa précision ?
Nous ne publions pas de valeur de précision pour ce gabarit, car aucune valeur de précision ne figure dans les documents Southern Machinery sur lesquels cette page est construite. Les manuels de tiers donnent des chiffres pour leurs propres machines ; ce n'est pas une affirmation sur le nôtre. Si vous avez besoin d'une tolérance annoncée pour l'acceptation, demandez-la par écrit avant la commande et nous confirmerons ce qui peut être engagé.
Qu'y a-t-il dans la caisse ?
Le manuel d'utilisation indique une unité machine, un moniteur LCD, une caméra CCD, une règle d'étalonnage et un manuel d'utilisateur. Le pack standard actuel est confirmé avant devis, taille d'écran comprise, qui est l'un des points ouverts de cette page.
Pouvez-vous former nos techniciens ?
Oui. Un accompagnement à distance pour les techniciens qui tiendront le poste peut être inclus à la commande, et un support sur site peut être discuté pour des parcs plus importants. Indiquez-nous le nombre de techniciens et leur expérience avec la marque de machine.
Quel prix et quel délai ?
Le prix et le délai dépendent de la configuration, de l'alimentation requise sur place, de la quantité et de la charge en cours. Envoyez les données de votre feeder et nous confirmerons les deux sur un devis en cours. Nous ne publions ni prix ni délais historiques.
Fournissez-vous aussi les feeders ?
Oui. Le gabarit est un élément d'une offre plus large de feeders, pièces de rechange et maintenance, et il peut être chiffré avec la fourniture de feeders, le support du flux de réparation de feeders et l'intégration de ligne SMT/THT complète.
Cela réduira-t-il notre taux de rejet ?
Nous ne revendiquons aucun pourcentage. Un feeder désaligné contribue aux rejets, et le corriger supprime une cause, mais les rejets viennent aussi de la bande, du composant, de la buse, de la machine et de l'ambiance. Mesurez votre propre taux avant et après sur la même famille de feeders, et laissez ce chiffre décider.
Produits associés

Dispositif de calibration des feeders SMT pour FUJI NXT (S-FFCJ10)
Dispositif de calibration des feeders SMT (S-FFCJ10) de Southern Machinery pour feeders FUJI NXT : image CCD 50x, micromètres numériques X-Y, mise à zéro sur étalon maître, vérification de position ±0,25 mm, zones de contrôle 8/12/16/24 mm. Spécifications, vidéos, documents et devis.
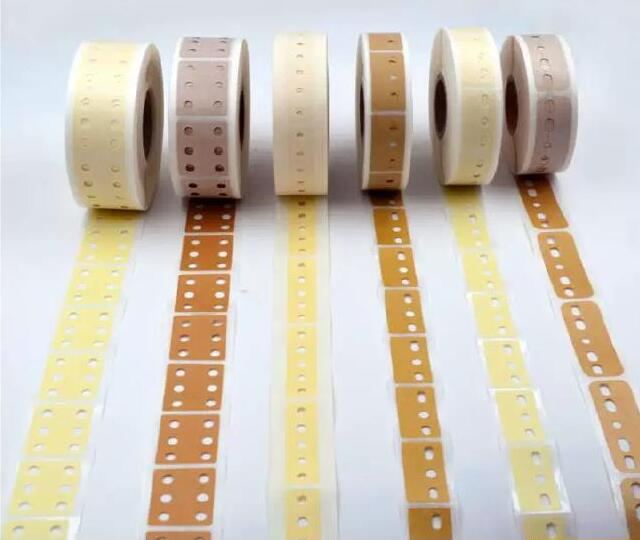
Ruban d'épissure AI radial 3/5/6 trous et coupe-épissure
Ruban d'épissure AI pour insertion radiale (verticale) : 3 et 5 trous (6 sur demande), papier crêpe ou kraft, forte adhérence, découpé sur les deux faces, et coupe-épissure pour bande radiale de 12,7 / 15,0 mm.

S-300B Machine de formage et mise en bande radiale
La S-300B forme le pas des pattes, contrôle polarité et valeur, puis met en bande 180 ± 20 composants par minute, en boîte ou en bobine.
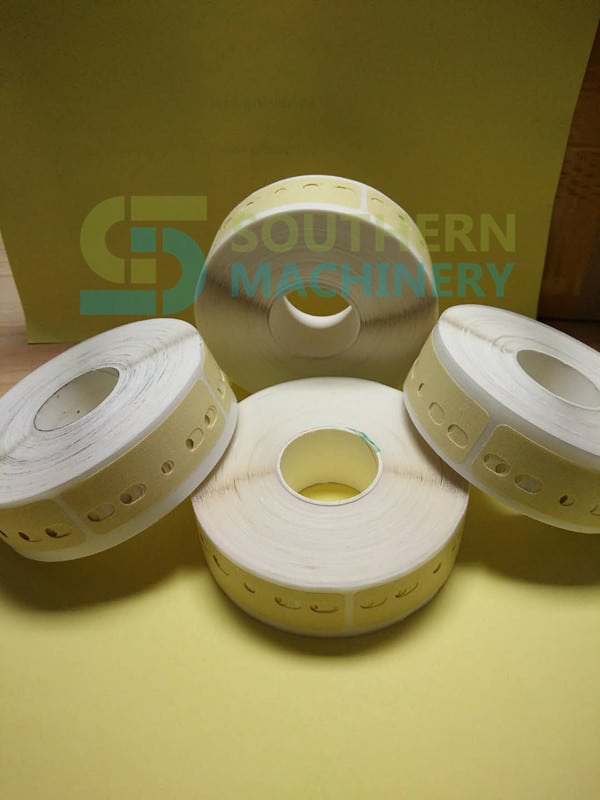
Ruban d'épissure pour composants radiaux THT (3/5/6 trous) pour insertion automatique
Ruban d'épissure AI haute viscosité pour composants radiaux en bande THT (condensateurs, inductances, diodes) sur bandes de 12,7 mm et 15,0 mm. Papier masque ou kraft, découpe 3/5/6 trous, sans résidu de colle, +15% d'efficacité. Série SCT de Shenzhen Southern Machinery.
Demander un devis : Gabarit de calibrage de feeders SMT - Contrôle visuel de la précision du feeder pour assemblage PCB smart en EMS
Envoyez votre carte, votre liste de composants ou votre modèle de machine ; nous répondons avec une configuration et un devis. Les prix sont établis par projet.